Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






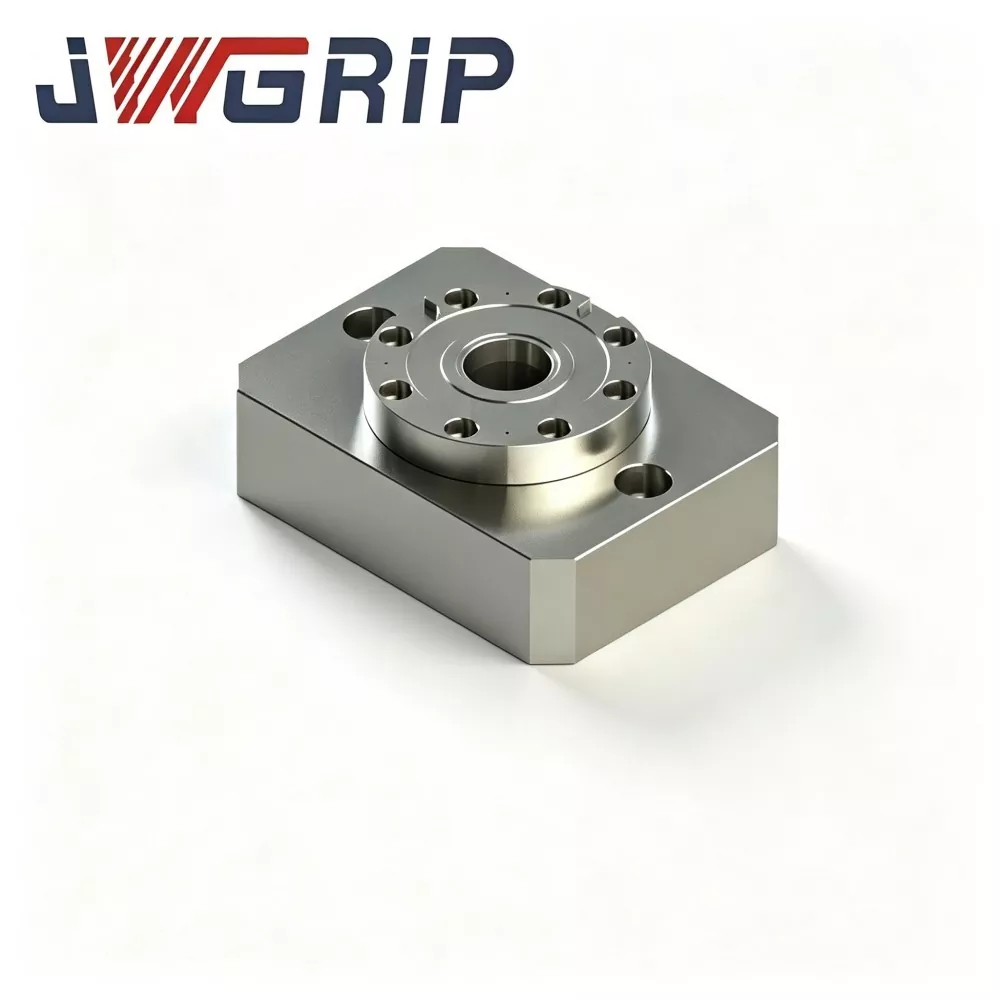
Enkel center nollpunktspositioneringschuck
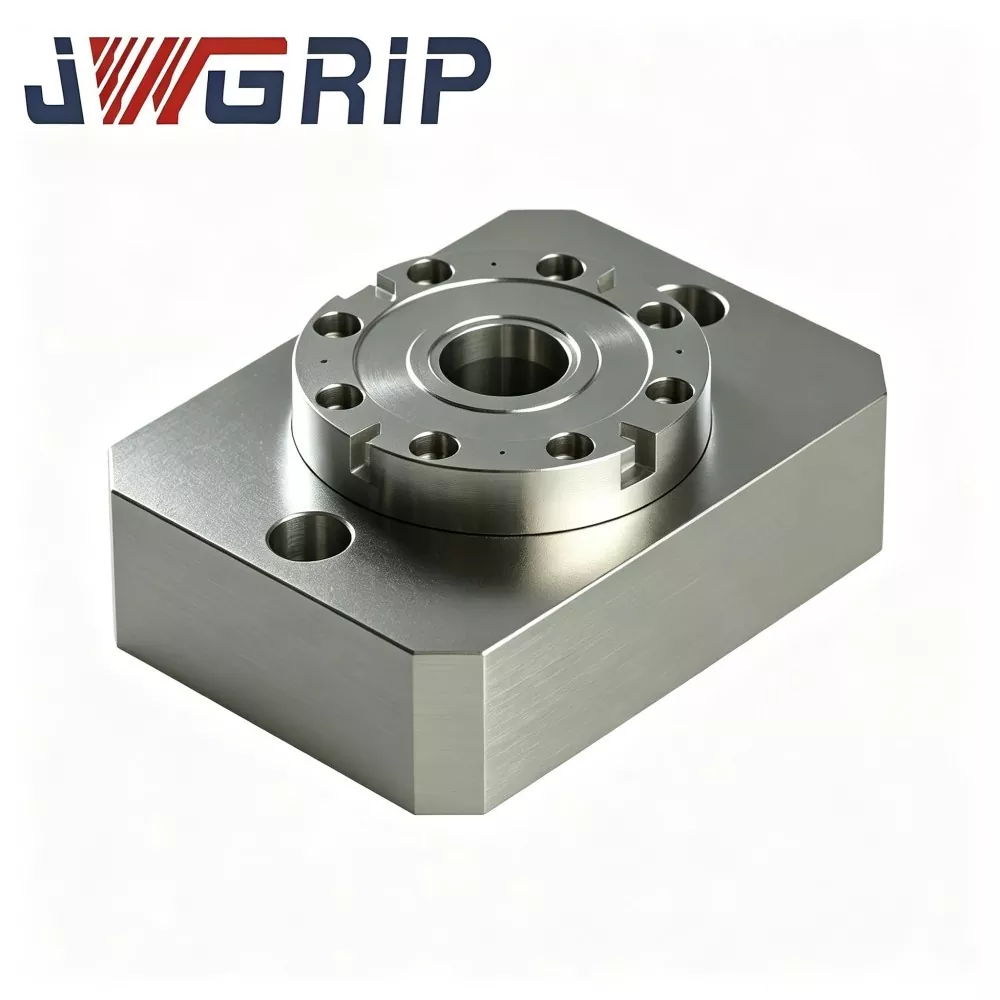
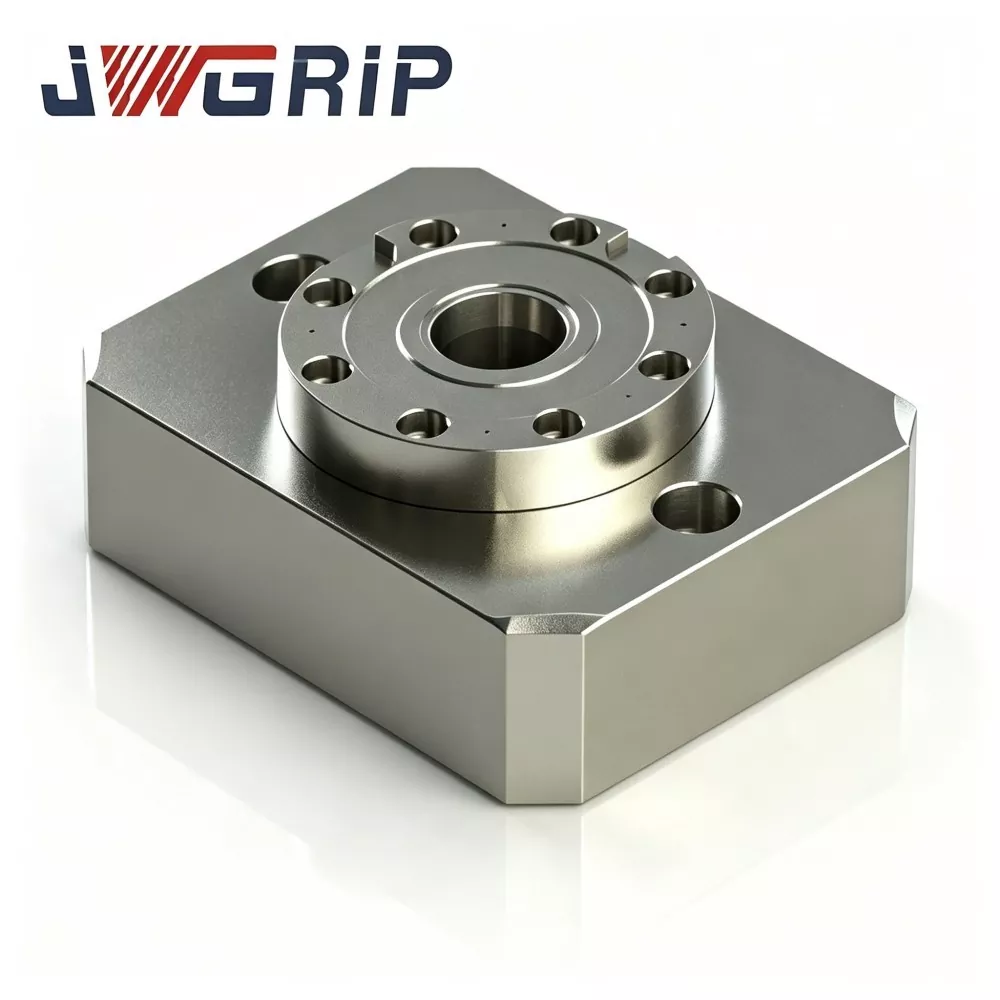
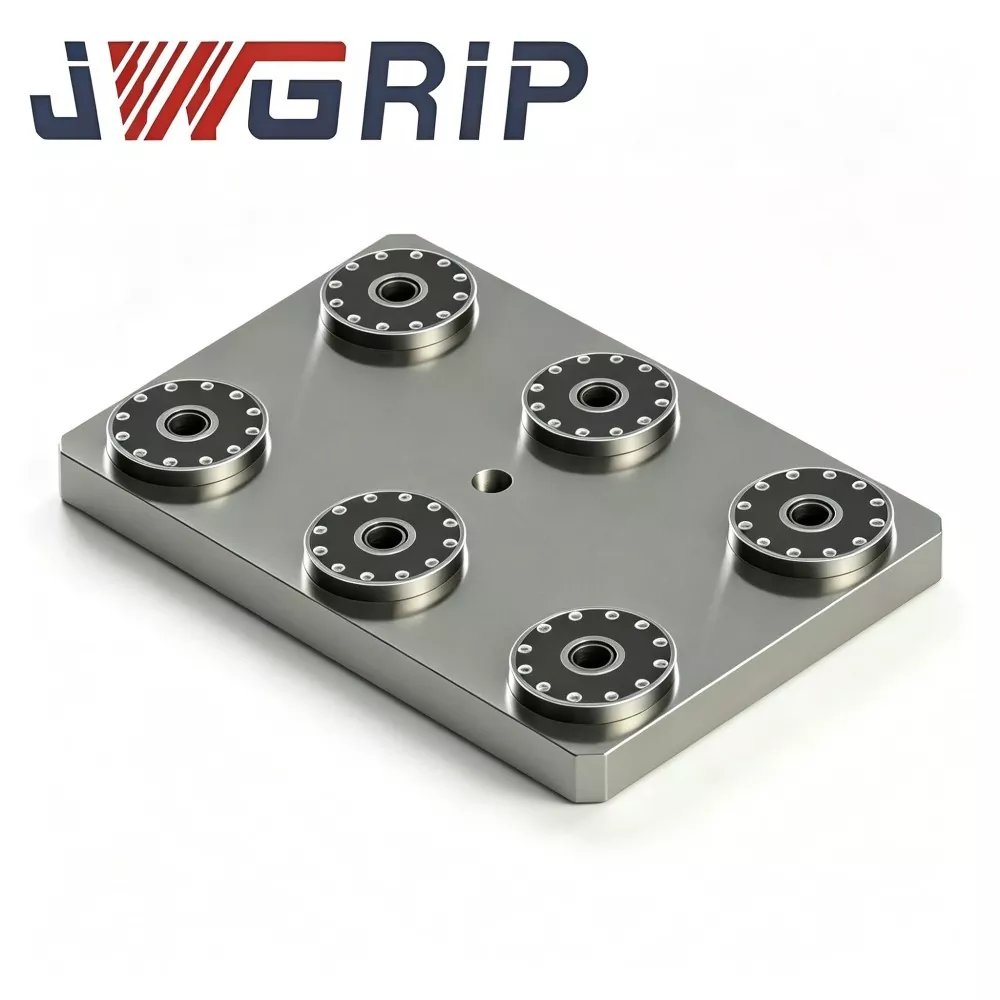
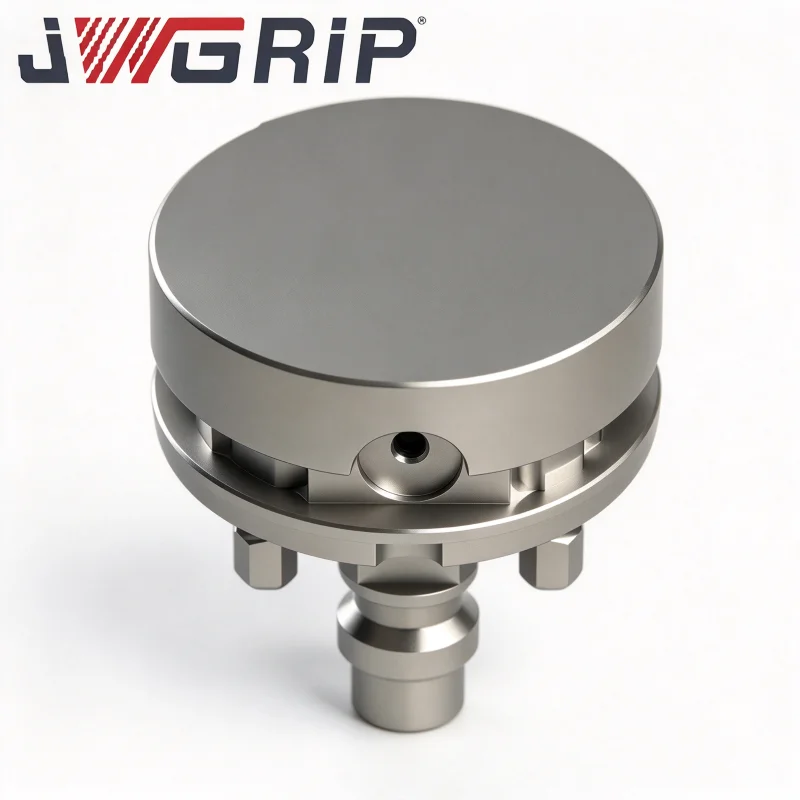
JWGRIP är tillverkare och leverantör av den professionella Single Center Zero Point Positioning Chuck i Kina. Som en modulär kärnenhet i standardserien med nollpunktsklämning, är denna produkt en fristående enpunkts nollpunktslåsnings- och positioneringsfixtur speciellt designad för flexibla CNC-snabbbytessystem. Den antar en oberoende modulär strukturdesign, som fungerar som den grundläggande monteringsenheten för skräddarsydda fixturlayouter, och löser effektivt layoutbegränsningarna för traditionella integrerade nollpunktspallar med flera stationer.
Single Center Zero Point Positioning Chuck har hög positioneringsnoggrannhet, stark strukturell kompatibilitet och flexibel layoutskalbarhet. Till skillnad från integrerade multistationspallar i fast storlek, tillåter denna enpunkts modulära chuck fri kombination av flera enheter enligt faktiska arbetsstyckesspecifikationer och fixturbasstorlekar. Användare kan ordna enstaka eller flera chuckar i godtyckliga array-layouter med anpassningsbara centrumavstånd, helt anpassade till bearbetning av provtagning i ett stycke, sporadisk produktion i små partier och scenarier för bearbetning av formunderhåll.
Den stöder manuellt snabbt byte av armaturer för att förbättra verkstadsinställningseffektiviteten, och kan också användas som en grundläggande modulär komponent för automatiserade system med fixtursystem. Universellt tillämpbar på vertikala bearbetningscentra, horisontella bearbetningscentra och 5-axliga CNC-verktygsmaskiner, tillhandahåller den mycket flexibla, anpassningsbara och kostnadseffektiva nollpunkts snabbväxlingslösningar för modern tillverkning med hög blandning och låg volym.
Kärnkomponenter
Varje JWGRIP singelcenter nollpunktspositioneringschuck är en fristående lokaliseringslåsmekanism och är inte beroende av en extern baspallplatta. Varje enhet inkluderar:
Chuck huvudkropp
Nollpunktspositioneringsbussning
Inbyggd pneumatisk låskolv
Luftintagspassager
Lås-status signal-utgång gränssnitt
Monteringsflänshål
Implementeringsmetoder
Läge 1: Fristående enpunktsdrift
1. Montera en chuck med ett centrum på verktygsmaskinens arbetsbord.
2. Placera fixturbasen försedd med en nollpunktsdragbult på chucken och aktivera låsningen.
3. Perfekt för arbetsstycken i ett stycke, provtagning av forminsats och reparationsjobb.
Läge 2: Multi-Chuck Array Combination
1. Fäst två, fyra eller fler encenterchuckar på maskinens arbetsbord med T-spår. Ställ in anpassat mittavstånd enligt fixturens fotavtryck.
2. Montera matchande antal nollpunktsdragbultar på fixturbaserna för att åstadkomma flerpunktslokalisering och fastspänning.
Nyckelskillnaden jämfört med prefabricerade pallar med två eller fyra centrum: avstånd mellan chuckarna konfigureras på plats av kunderna istället för förinställt på fabriken, vilket passar oregelbundna, icke-standardiserade fixturbaser.
Komplett arbetsflöde
1. Fäst chuckflänsbultarna på verktygsmaskinens arbetsbord.
2. Placera fixturbasen utrustad med nollpunktsdragbultar på chuckens lokaliseringsyta.
3. Tillför 0,5-0,7 MPa tryckluft. Intern kolv driver bussningsmekanismen för att utföra indragningslåsning.
4. När låsningen är klar, matas NPN-positionsbekräftelsesignaler ut och CNC-maskinen börjar skärcykler.
5. Släpp lufttrycket när bearbetningen är klar; bussningar låser upp och fixturbasen kan tas bort.
Tillverkningsteknik
· Chucksubstrat använder härdat och härdat legerat stål. Ämnen går igenom grovbearbetning, halvbearbetning plus dubbla avspänningsavlastande åldringscykler för att eliminera restspänningar som genereras under CNC-bearbetning. Under förhållanden med array-layout, bär varje chuck omväxlande skärkraft; Osläppt spänning skulle utlösa osynlig mikrodeformation och försämra noggrannheten vid upprepad lokalisering under lång tid.
· Positioneringsbussningar använder lagerstål med hög hårdhet. Inre hål får härdning plus finfinishing för att garantera tillförlitlig repetitionsprestanda för varje enskild chuck.
Kritisk anmärkning för arrayanvändning: Individuell chuck-kvalificerad noggrannhet är inte lika med den övergripande array-systemets noggrannhet. Efter att ha monterat flera chuckar på arbetsbordet måste operatörerna utföra manuell rattindikering och justering för att kalibrera inbördes positioner mellan chuckarna. Detta är den grundläggande skillnaden från monolitiska fabrikskalibrerade pallar.

Hantverksfördelar
1. Fri layout utan begränsningar av fasta stationsavstånd Jämfört med integrerade förgjorda pallar med flera stationer tillåter dessa oberoende modulära chuckar användare att fritt definiera chuckens centrumavstånd. Den anpassar sig till oregelbundna icke-standardiserade fixturbaser och löser smärtpunkten med oföränderliga förinställda hålpositioner på färdiga pallar.
2. Kostnadseffektivt för provtagning, små volymer och sporadiska formreparationsbeställningar Nollpunkts snabbbytesfunktion kan realiseras med endast en eller två chuckar, utan stora engångsinvesteringar på fullstora multistationspallar. För modifiering av mögel och provtagning av prototyp med låg arbetsstationsutnyttjandegrad, minskas initiala investeringar.
3. Anpassa kompakta arbetsbord med begränsat installationsutrymme Vissa kompakta 5-axliga och små bearbetningscentra kan inte ta emot stora integrerade nollpunktspallar. Encenterchuckar med kompakt formfaktor kan spridas för att dra full nytta av begränsat bordsutrymme med T-spår.
4. Bekväm stegvis kapacitetsutbyggnad I ett tidigt projektstadium, distribuera ett litet antal chuckar för provtagning. När ordervolymen växer senare, köp helt enkelt extra identiska chuckar för att bygga upp flerchuckarrayer. Befintliga enheter förblir fullt användbara med noll avfall från tidigare investeringar.
5. Stöd både manuell drift och automatiseringsrenovering Operatörer kan byta armaturer manuellt. Samtidigt ansluts pneumatiska portar och signalgränssnitt till PLC-styrsystem. Efter arrayarrangemang kan hela fixtursystemet fungera med industrirobotar för automatisk lastning och lossning.
6. Kompatibel med standard D20 nollpunktsdragbultar över hela vår fixturserie.Befintliga fixturbaser kan återanvändas efter eftermontering av D20-dragbultar, vilket skyddar kundernas tidigare fixturinvesteringar.
Ansökningsberättelser
JWGRIP Single Center Zero Point Positioning Chuck används i stor utsträckning i formtillverkningsbutiker och lågvolymfabriker för precisionskomponenter. Två fältfall visar dess styrkor såväl som inneboende begränsningar hos modulära lösningar.
Fall 1: Mellanstor formtillverkningsfabrik
Denna kund får främst beställningar på formreparationer och provtagning av nya produkter istället för repetitiv massproduktion.
· Initial investering: 4 uppsättningar JWGRIP enkelcenter nollpunktschuckar. För det mesta körs bara 1-2 chuckar för provtagning och reparationsarbete. När större fixturbaser krävs, sätts fyra chuckar ihop till arraylayout.
· Resultat: Jämfört med att köpa en komplett pall med fyra centrum, minskar anskaffningskostnaderna i förväg och utrustningsutnyttjandet förbättras för små partiorder.
· Begränsning: Varje gång fixturbasspecifikationerna ändras under array-läge krävs omkalibrering för relativa chuckpositioner, vilket kräver extra arbetstimmar.
Fall 2: Precisionskomponentunderleverantör
Fabriken äger flera kompakta 5-axliga bearbetningscentra vars bordsutrymme inte kan passa standard nollpunktspallar med flera stationer.
· Två JWGRIP enkelcenterchuckar är installerade på varje 5-axlig maskin. Specialanpassade chuckavstånd matchar deras egenägda fixturbaser.
· Nollpunktssnabbbyte realiseras på kompakt 5-axlig utrustning, vilket bryter flaskhalsen att prefabricerade integrerade pallar inte kan installeras på små arbetsbord.
Komplett produktionsarbetsflöde
1. Smidning och härdning av ämneslegerat stål
2. Grovbearbetning
3. Första åldrandet för att lindra stress
4. Halvbearbetning
5. Sekundärt åldrande av stress
6. Superprecisionsslipning för datumytor
7. Bussning presspassning
8. Pneumatisk krets och signalkomponentmontering
9. Test för lufttäthet och tryckhållning
10. Oberoende noggrannhetsinspektion av en enhet
11. Behandling mot rostskydd
12. Förpackning av exportkvalitet
Kontrollchecklista
· Oberoende test för upprepad positioneringsnoggrannhet för varje enskild chuck
· 5-minuters lufttäthetstest; maximalt tillåtet tryckfall ≤0,02 MPa
· Cyklisk låsning-upplåsning funktionstest
· Signal-output-logic funktionell verifiering
Bedömning Tips
1. Prioritera att utvärdera ditt produktionsmönster Välj JWGRIP enkelcenterchuckar för provtagnings- och reparationsjobb, icke-standardiserade oregelbundna fixturbaser eller maskiner med begränsat bordsutrymme. För långsiktig fast 2-4-stations massvolymproduktion rekommenderas monolitiska integrerade pallar mer för att minska arbetsbelastningen för kalibrering på plats.
2. Om layouten med flera chuckar är planerad, kontrollera T-spårets layout på maskinverktyget för att garantera utrymme för flänsmontering. Reservera tillräckligt med arbetstimmar för indikering och kalibrering på maskinen.
3. Upprätthåll ett stabilt tryck från verkstadens luftkälla inom 0,5–0,7 MPa. Reservera PLC NPN signal IO-punkter för automationsinriktade projekt.
4. Bekräfta specifikationer för nollpunktsdragbultar på plats. Standardversionen passar D20 dragdubbar. Anpassade innerbussningar finns tillgängliga på begäran för alternativa dragbultar.
Drift Övningar
· Fäst singelchuckarna på arbetsborden med flänsbultar. Dra åt strikt enligt kraven på vridmomentvärde. Otillräckligt vridmoment orsakar mikrorörelser i chuckkroppen under skärning och skadar lokaliseringsnoggrannheten; övermoment kommer att deformera chucksubstratet.
· Installera ett olje-vattenfilter vid luftinloppets framsida för att blockera fukt och föroreningar, vilket förhindrar att bussningen rostar och nöts, vilket leder till precisionsdrift.
· Spraya torrsmörjmedelsaerosol på chuckbussningar efter varje sammanlagd 80-100 arbetstimmar. Flytande motorolja är strängt förbjuden, eftersom olja fångar metallspån och utlöser bussningar som fastnar.
· Blås rent chuckens lokaliseringsdatum med tryckluft vid varje skiftbyte.
· Under array-layout-konfiguration: närhelst chucklayouten ändras måste operatörerna återindikera och omkalibrera ömsesidiga chuckpositioner; gamla koordinatparametrar kan inte återanvändas direkt.
· Undvik att stöta på chuckens lokaliseringsyta. Kollision kommer permanent att förstöra enhetens noggrannhet.
Förpackning & frakt
· Förpackning: Varje enskild chuck har en oberoende exportstötsäker kartong med skumskydd. Beställningar med flera chuckar i bulk antar väskor av exportkvalitet av massivt trä.
· Standard ledtid: 13-19 arbetsdagar. Utvalda standard-SKU:er hålls i lager för snabb leverans.
Support efter försäljning
· Garanti: 12 månaders full enhetsgaranti täcker tillverkningsfel för enskilda chuckenheter. Noggrannhet i ömsesidig position av array-montering efter kundens installation på plats är undantagen från garantin, som tillhör kundsidans idrifttagningsarbete.
· Tekniska dokument: Driftdokument och ritningar online tillhandahålls.
· Betaltjänst: Teknisk fjärrsupport är tillgänglig för bulkbeställningar.
· Anpassad modifiering: Flänsdimensionsjustering, ändring av dragbultsspecifikation kan realiseras.
· Sampleutvärdering: Utvärderingsexempel med en chuck kan ordnas; köparen ska åta sig provfraktkostnad.
FAQ
F1: Är ömsesidiga positioner för flera chuckar i arraylayout förkalibrerade på fabriken?
S: Nej. Fabriksinspektion garanterar endast noggrannhet för varje fristående chuck. Efter arraymontering på verktygsmaskinens arbetsbord kräver centrumavstånd och parallellitet mellan chuckar manuell indikering och kalibrering på maskinen av kunderna. Detta är en inneboende egenskap hos modulära enheter.
F2: Under vilka scenarier ska jag undvika att välja den här nollpunktschucken med ett centrum?
S: För massproduktion med permanent fast stationslayout föredras monolitiska integrerade pallar för att eliminera upprepat kalibreringsarbete. Det rekommenderas inte heller för storskalig array-distribution om din verkstad saknar tekniker som är bekanta med urtavlor och inriktningsarbete.
F3: Kan dessa chuckar blandas och matchas med mina befintliga nollpunktspallar?
S: Fixturbaser kan delas så länge som dragbultsspecifikationen följer D20-standarden. Även för layouter med blandade inställningar är kalibrering på maskinen för relativa positioner fortfarande obligatorisk.
F4: Kan JWGRIP Single Center Zero Point Positioning Chuck fungera på 5-axliga maskiner?
A: Ja. Dess kompakta fotavtryck passar kompakt 5-axlig utrustning. Bedöm kollisionsrisker mellan fixtur, chuck och spindel-tilt-rörelse under valfasen.
Upphandlingsbeslutsinsikt
Kärnan hos JWGRIP Single-Center Zero-Point Positioning Chuck ligger i modulär flexibilitet. Den byter ut partiella arbetstimmar för driftsättning på plats för fritt konfigurerbart stationsavstånd, bred maskinkompatibilitet och stegvis utbyggnadsbar investering.
Denna modulära enhet är inte universellt "överlägsen" jämfört med integrerade monolitiska pallar. Det är inriktat på specifika produktionslägen: prototypprovtagning och mögelreparation, oregelbundna armaturer som inte är standard, CNC-maskiner i små bordsstorlekar och fabriker som planerar steg-för-steg-nollpunkts-systemutrullning.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer