Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

High-Performance H77 Series CNC Self-Centering Vises for Precision Workholding
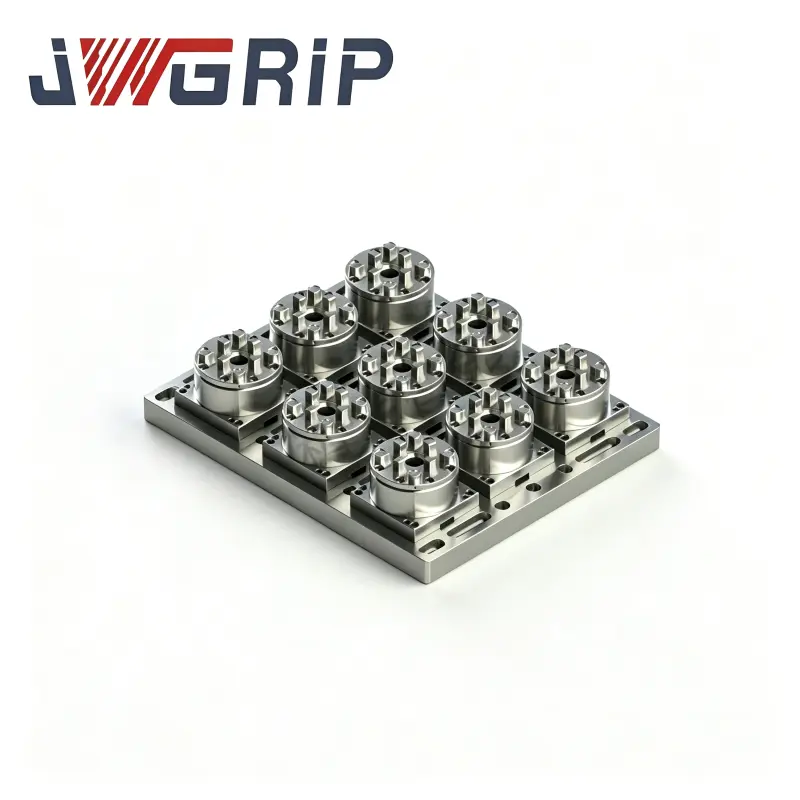
Som en applikationsorienterad volymtillverkare av H77-serien CNC självcentrerande skruvstycken,JWGRIPlevererar kompakta självcentrerande skruvstädkroppar, växlingsfärdiga hårda käftuppsättningar och ombearbetbara mjuka käftämnen för små och medelstora bearbetningsverkstäder och tekniker som bearbetar ämnen av varierande storlek med begränsat CNC-bordsutrymme. Strukturanalys med ändliga element och standardiserad massproduktion säkerställer stabilt käftöppningsintervall och centreringsnoggrannhet. Denna utrymmesbesparande spännanordning ger effektiv fixturinstallation för högvariant blandad satsproduktion. JWGRIP tillhandahåller ocksåNollpunktspallserienoch Quick Change Fixture Disc Series för integrerade arbetshållningslösningar med snabb fixturomsättning.
Vanliga smärtpunkter
Många småbatchverkstäder växlar ständigt mellan olika ämnesbredder. Traditionella enskruvsskruvar kräver upprepad manuell offsetjustering varje gång delens dimensioner ändras. Operatörer lägger ner mycket tid på att mäta, justera käftspalter och omcentrera arbetsstycken innan varje ny sats kan börja skära.
Vad händer om operatörer förlitar sig enbart på visuell bedömning under manuell justering?
Centreringsavvikelse kommer att uppstå. Även mindre centreringsfel kommer att skapa ojämn materialåtgång, vilket orsakar ojämnt verktygsslitage och inkonsekventa dimensionsresultat för färdiga delar över hela partiet.
Hur kan du frigöra värdefullt bordsutrymme på 3-axliga och femaxliga maskiner?
Standardskruvar i stor storlek upptar överdriven monteringsyta, vilket begränsar hur många fixturer du kan ordna för flerdelad samtidig bearbetning. Många maskinägare förbiser att kompakt skruvstädshårdvara kan låsa upp extra tillgängliga bordsfastigheter utan att köpa ny maskinutrustning.
Är självcentrerande klämning endast lämplig för symmetriska delar?
En utbredd missuppfattning bland maskinister. Med korrekt modifierade mjuka käftar kan dessa skruvstädenheter på ett tillförlitligt sätt greppa asymmetriska ämnen, gjutna delar och oregelbunden form av råmaterial för fräsoperationer.
Produktens funktionella skillnader
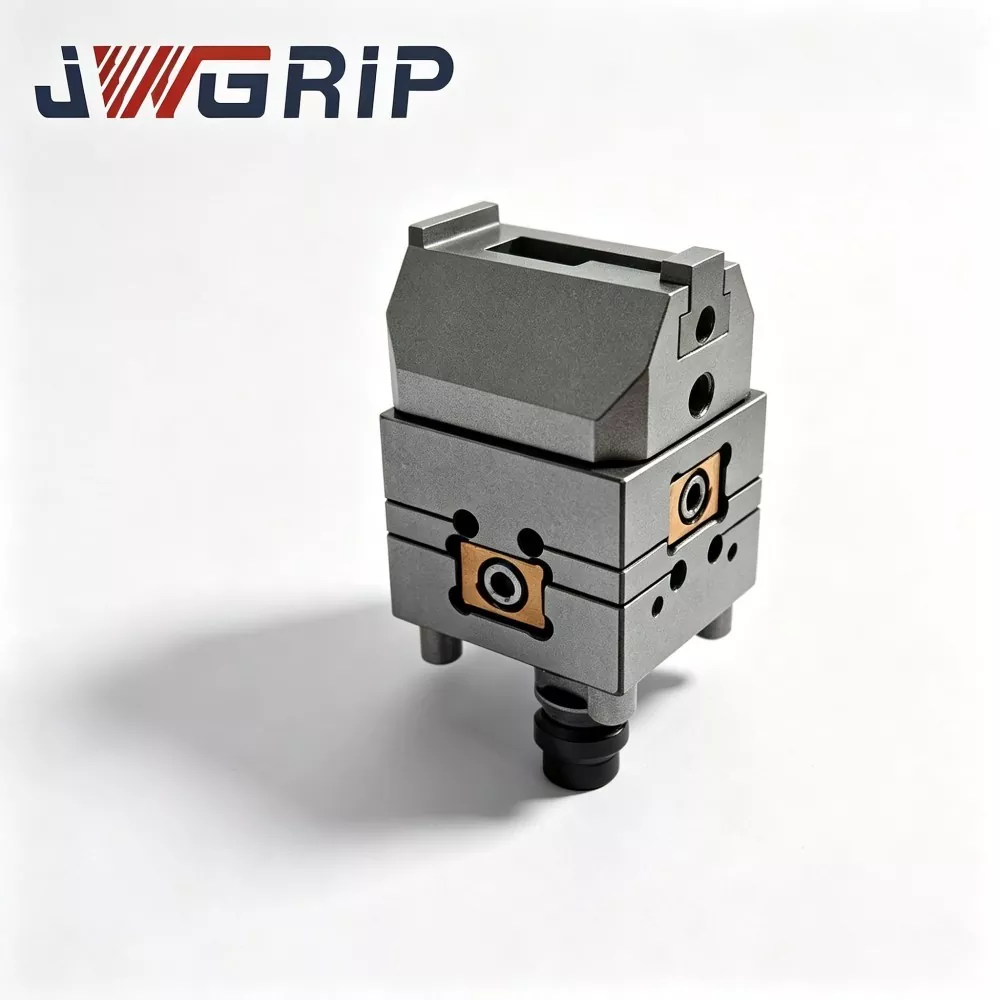
Kompakt självcentrerande nollpunktsskruv med hög precision med hårda käftar:
Byggd med härdade integrerade hårda käftar. Denna variant utmärker sig vid upprepad fastspänning av fasta ämnen i standarddimension. Dess lilla yttre kontur hjälper till att spara maskinbordsutrymme för layout med flera armaturer. Hårda käftytor motstår nötning efter långvarig kontinuerlig satsproduktion.
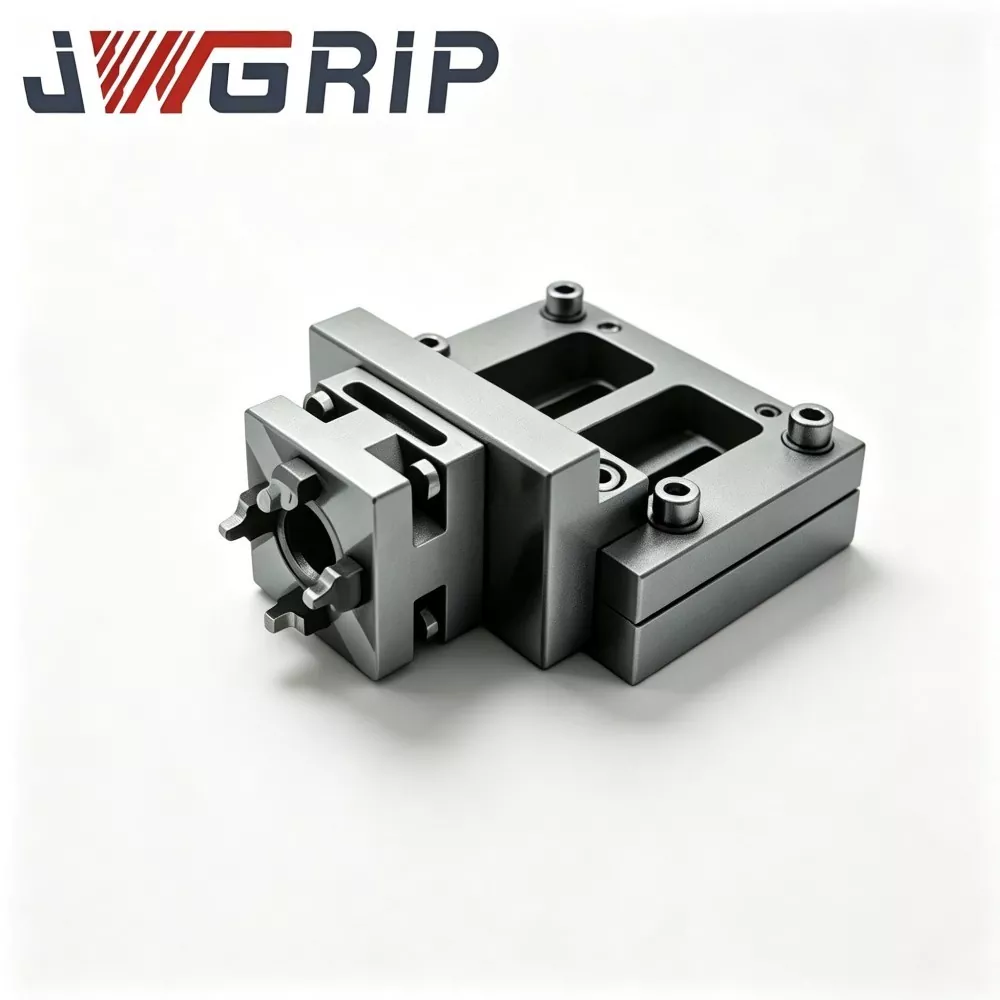
Förlängt självcentrerande nollpunktsskruvstycke med mjuka käkar:
Har förstorat käftöppningsslag och använder utbytbara bearbetbara mjuka käftämnen. Operatörer kan fräsa skräddarsydda profiler på kroppar med mjuka käftar för att matcha speciella yttre konturer av arbetsstycken, vilket tar bort behovet av dedikerade specialbyggda jiggar för varje ny detaljvariant.
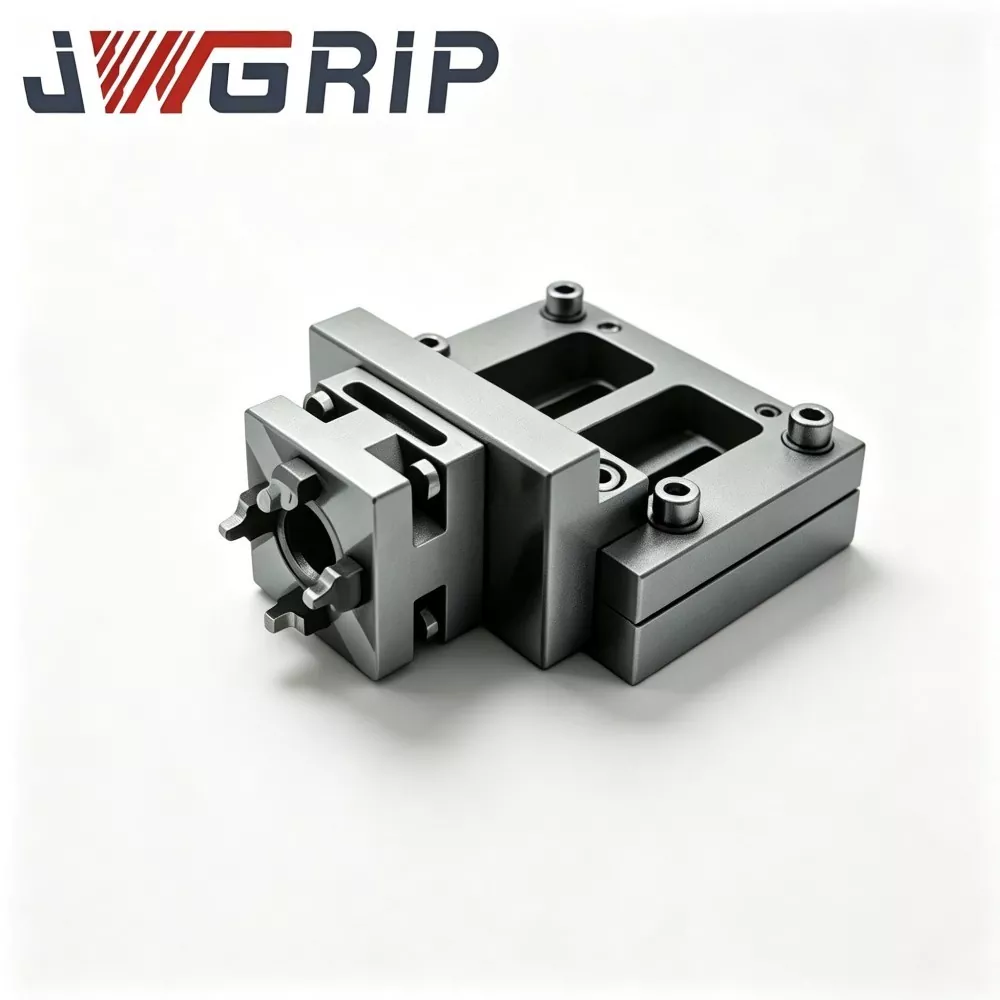
Stort självcentrerande nollpunktsskruvstycke för resa med mjuka käftar för CNC-fräsning:
Levererar ytterligare utökat käftrörelseområde, väl anpassat för medelstora lådformade ämnen i allmänna 3-axliga fräsuppgifter. Den bibehåller stabil centreringsprestanda under måttlig intensitet från fräsande skärkrafter.
Stort självcentrerande skruvstycke för resa med mjuka käftar för 5-axlig CNC-bearbetning:
Optimerad konstruktionshöjd och smala sidoprofiler för femaxlig bearbetning. Minskad totalhöjd sänker risken för kollision mellan spindel och verktyg vid komplexa vinkellutningsrörelser av femaxliga maskinbord.
Valvägledning
När ska du välja hårda käkinställningar?
Hårda backar är det föredragna valet för massupprepad fastspänning av regelbundet formade stål-, aluminium- och legeringsämnen. Härdade kontaktytor motstår repor och deformation under upprepade fastspänningscykler. Hårda käftar kräver lite underhåll och kan löpa stabilt under långa produktionscykler.
Vilka förhållanden kräver bearbetningsbara mjuka käftar?
Närhelst du hanterar oregelbundna gjutgods, smide, profilerade profiler eller enstaka specialämnen, blir bearbetningsbara mjuka käftar det praktiska alternativet. Operatörer kan bearbeta inre konturer som matchar arbetsstyckets yttre geometri direkt på kroppar med mjuka käftar inne i din verkstad.
Vilka praktiska fallgropar bör du undvika när du använder mjuka käkar?
Efter upprepad bearbetningsmodifiering kommer tjockleken på mjukkäftens material att minska. Alltför förtunnade käftar kommer att förlora styvhet och införa klämflex. Användare måste spåra kvarvarande käfttjocklek och byta ut ämnen med mjuka käkar när tjockleken faller under den säkra tröskeln.
Drifttips
1.Vilka fördelar får man med att para ihop dessa skruvstädenheter med Zero Point Pallet Series?
Skruvstyckena kan förladdas med arbetsstycken på pallar bort från maskinen. Kompletta förmonterade enheter kan bytas ut till chuckar på maskinsidan inom några sekunder, vilket avsevärt minskar inställningstiden på maskinen.
2. Vilka kompatibilitetspunkter förtjänar uppmärksamhet vid matchning med Quick Change Fixture Disc Series?
Kontrollera monteringshålens avstånd före installation. Korrekt montering garanterar att självcentrerande skruvar kan flyttas över olika fixturskivor utan sekundär inriktningskorrigering.
3. Vilka operativa vanor bör justeras efter att ha antagit nollpunktskompatibla självcentrerande skruvar?
Behandla inte själva skruvstädet som det primära datumet. Det enhetliga datumet kommer från den underliggande pallen eller fixturskivan. Alla arbetsstyckesförskjutningsinställningar bör referera till nollpunktsbasen snarare än skruvstädkroppens egenskaper.
Materialdesign och tillverkningsegenskaper
Huvudskruvstädkroppen är av smidd legerat stål och genomgår fullständig härdnings- och härdningsbehandling. Kritiska glidande styrytor får precisionsslipning för att sänka friktionen och säkerställa jämn synkron käftrörelse. Synkrona skruvkugghjulskomponenter inspekteras noggrant för att förhindra asynkron drift av käften efter tusentals klämcykler.
Varje färdigt skruvstycke genomgår testning av centreringsavvikelse, verifiering av klämkraft och detektering av käftslag före transport. Gränssnitt reserverade för nollpunktsanslutning följer konsekventa dimensionella standarder för interoperabilitet mellan hårdvara.
Anpassad service täcker modifierade käftöppningsgränser, specialhöjdskroppar och icke-standardiserade monteringshålslayouter för att passa unika fixturkrav från olika produktionsverkstäder.
Underhållsanmärkningar
Självcentrerande prestanda kommer gradvis att försämras om spån och skärvätskerester samlas inuti den inre skruven och glidstyrningshåligheten. Regelbunden rengöring av glidmekanismer plus korrekt smörjning är avgörande för att bevara den ursprungliga centreringsnoggrannheten. Även högkvalitativ skruvstädshårdvara kan inte upprätthålla konsekvent precision om spån och frätande kylvätska förblir instängda i rörliga hålrum under längre produktionsperioder.





- View as
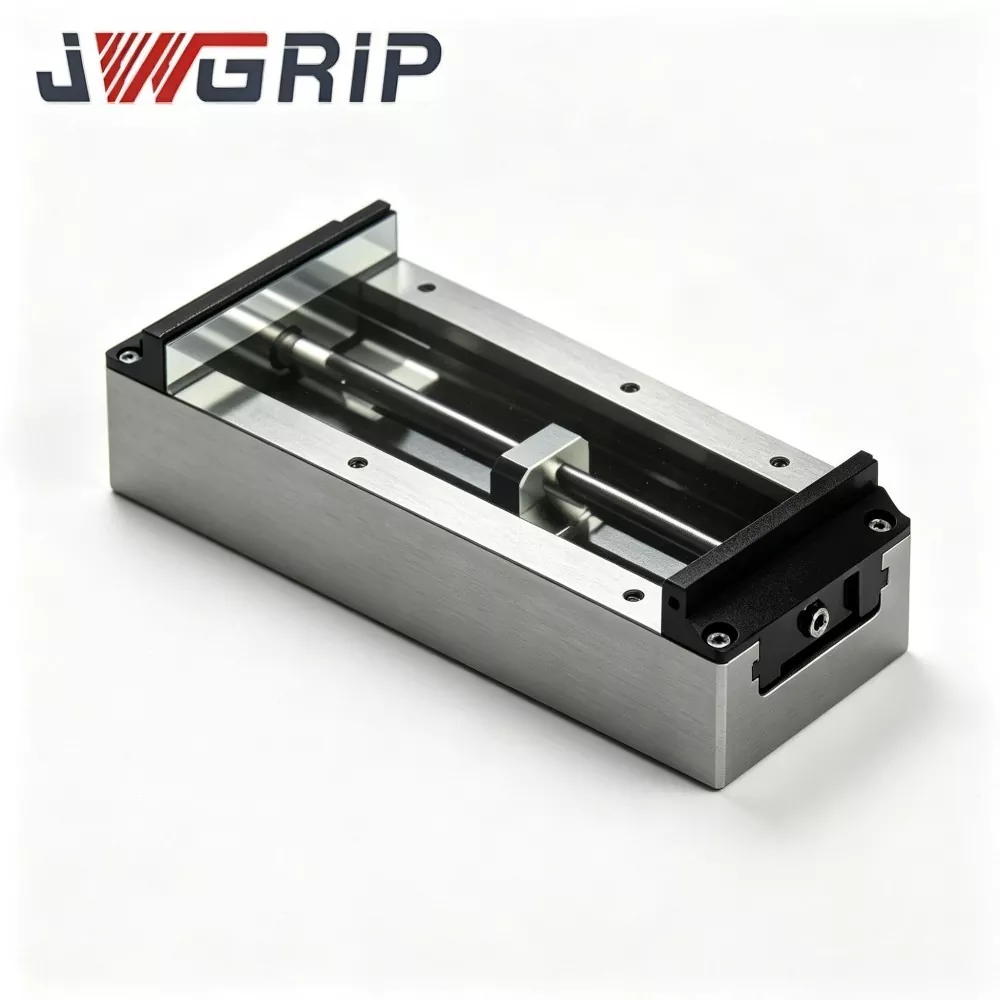
Stort självcentrerande skruvstycke för resor med mjuka käftar för 5-axlig CNC-bearbetning
JWGRIP är den professionella tillverkaren och leverantören av high-end självcentrerande skruvstycke för resor med mjuka käftar för 5-axlig CNC-bearbetning i Kina, och tillhandahåller Factory Direct-försäljningsservice med standardprodukter helt i lager för snabb global leverans. Det är en nydesignad, högpresterande integrerad klämfixtur exklusivt optimerad för 5-axlig CNC-bearbetning. Genom att anta klämstruktur med stor rörelse och bearbetbar flexibel mjuk käftdesign, integrerar den adaptiv multi-vinklar positionering och anti-interferens strukturella fördelar i en enda enhet, vilket inte kräver några extra hjälpverktyg.
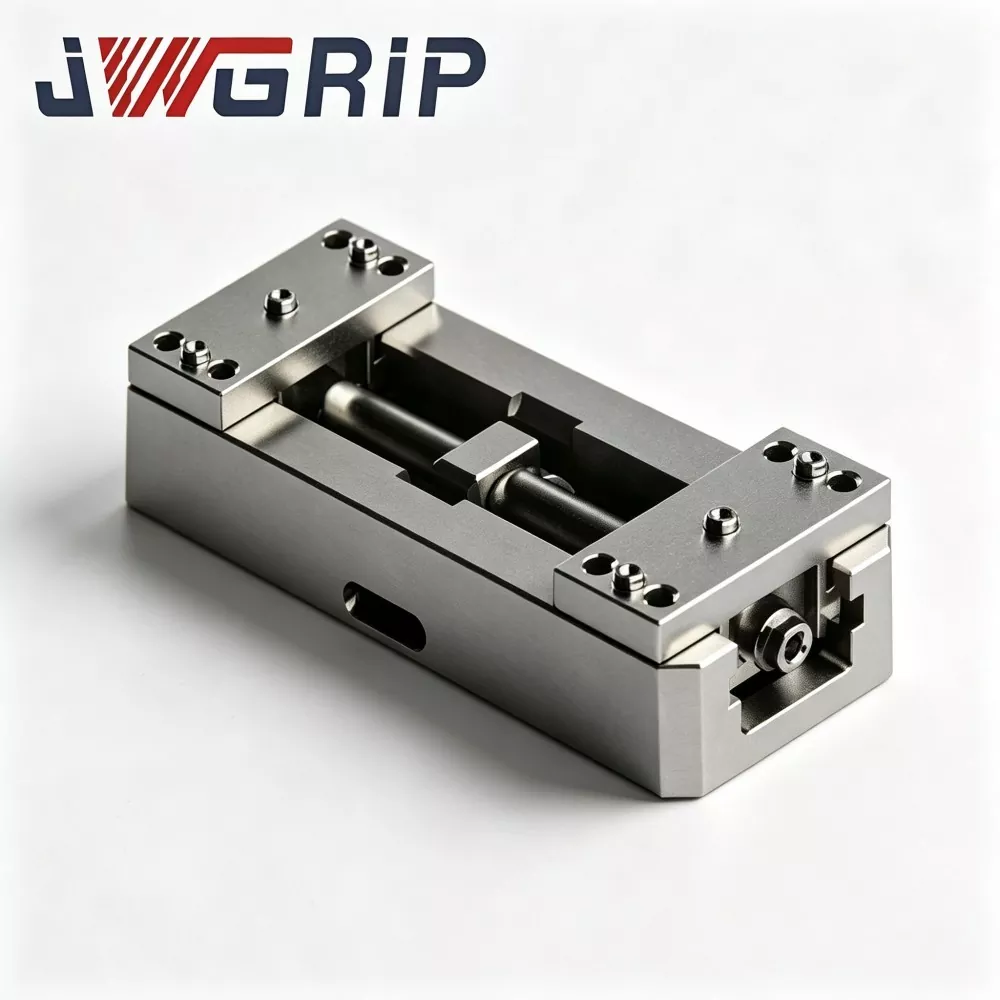
Stort självcentrerande nollpunktsskruvstycke för resa med mjuka käftar för CNC-fräsning
JWGRIP är den professionella tillverkaren och leverantören av Factory Direct & OEM Large Travel Self-Centering Zero Point Vise med mjuka käftar för CNC-fräsning i Kina. Det är en nydesignad, högpresterande integrerad nollpunkts snabbväxlingsspännanordning speciellt framtagen för CNC-fräsproduktionsscenarier. Den integrerar klämstruktur med stora rörelser, modifierbar flexibel mjuk käftkonfiguration och universell nollpunktspositionering i en enda enhet, vilket eliminerar behovet av ytterligare extra fixturblock och upprepad manuell inriktning.
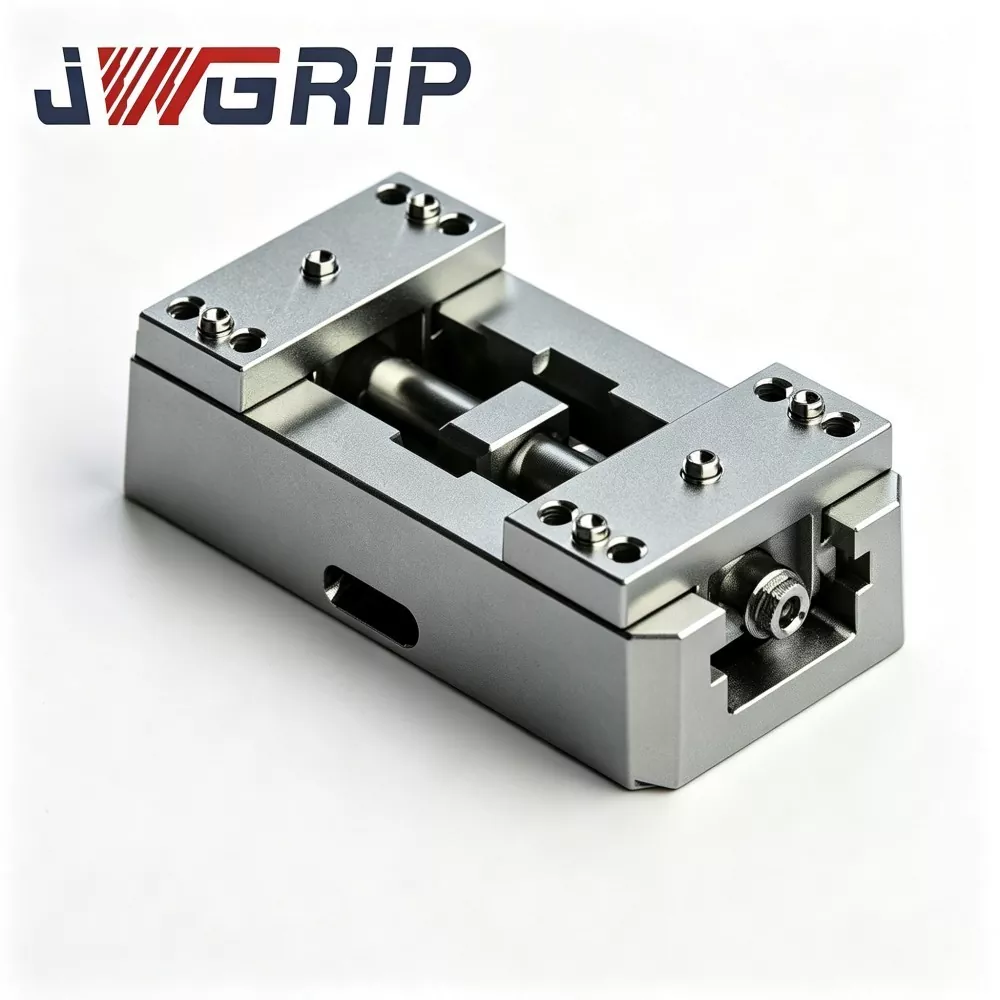
Förlängt självcentrerande nollpunktsskruvstycke med mjuka käftar
JWGRIP är den professionella tillverkaren och leverantören av Customized Extended Travel Self-Centering Zero Point Vise with Soft Jaws i Kina, med alla standardmodeller fullt i lager för snabb global leverans. Det är en integrerad nollpunkts snabbväxlingsspännanordning speciellt utvecklad för tunnväggiga, specialformade och stora precisionsarbetsstycken. Genom att använda utökad slagstruktur och flexibel mjukkäftskonfiguration integrerar den automatisk självcentrerande funktion och nollpunktspositioneringsreferens i en enda enhet, vilket inte kräver någon extra fixturmatchning.
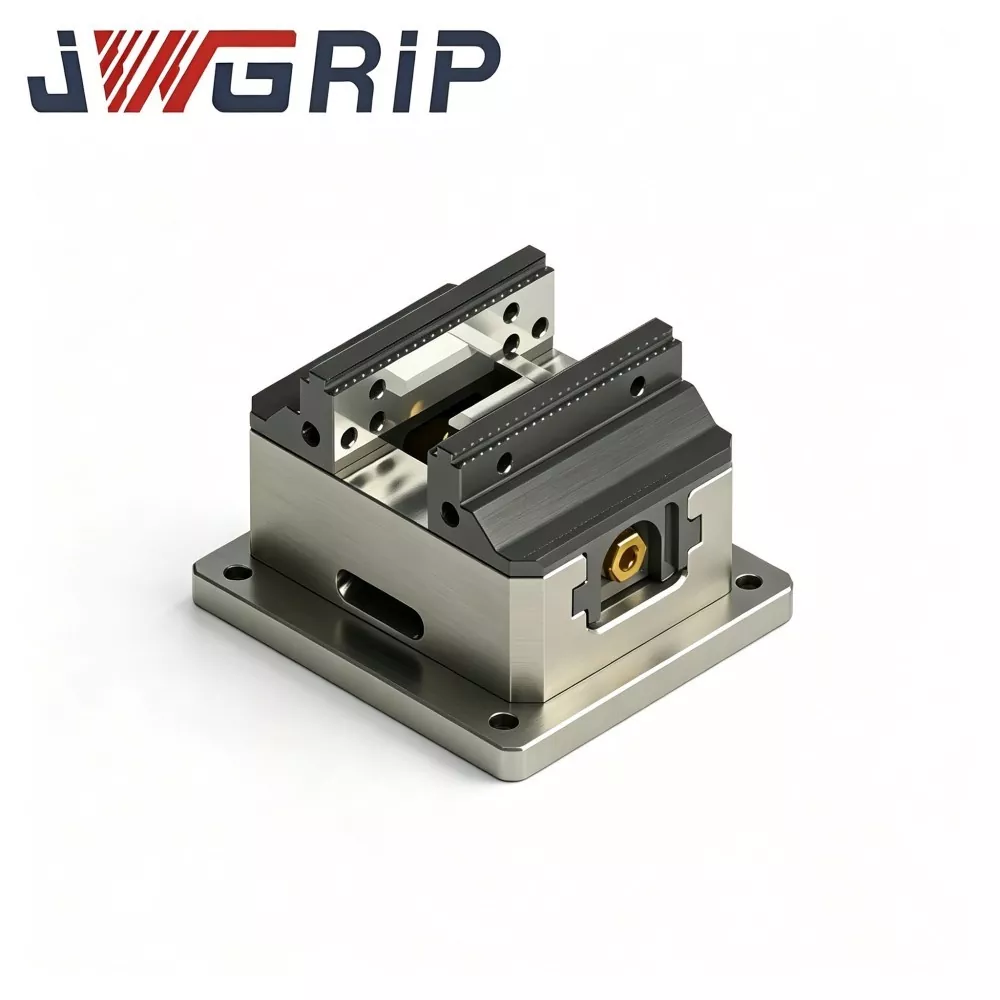
Kompakt självcentrerande nollpunktsskruv med hög precision med hårda käftar
JWGRIP är den professionella tillverkaren och exportören av den kompakta självcentrerande nollpunktsskruven med hög precision med hårda käkar i Kina, och tillhandahåller Factory Direct-försäljningsservice med standardspecifikationer helt i lager. Det är en integrerad nollpunktsspännanordning för snabbväxling som är professionellt optimerad för precisionsbearbetning av små symmetriska komponenter. Genom att kombinera integrerad nollpunktslåsstruktur och automatisk självcentrerande mekanism i en kompakt enhet, kräver den inga extra adapterplattor eller kalibrering på plats, och den kan installeras direkt på CNC-verktygsmaskiner för att anpassas till flexibla manuella och obemannade produktionslinjer.
JWGRIP är en professionell H77-serien CNC självcentrerande skruvstycken tillverkare och leverantör i Kina. Vi välkomnar dig varmt till grossistprodukter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Nyheter Rekommendationer