Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Högpresterande H125-serien Heavy Duty självcentrerande skruvstäd för precisionsarbete från professionell tillverkare
Som en tung skärorienterad OEM-hårdvaruutvecklare av H125-serien Heavy Duty självcentrerande skruvstycken,JWGRIPlevererar höghållfasta skruvstädkroppar, förstärkta käftsatser och belastningsbeständiga nollpunktsgränssnitt för tunga verkstäder och ingenjörer som bearbetar skrymmande arbetsstycken under kraftig fräsvibration. Massproduktion använder finita element slaganalys, med förstärkta bärande komponenter för att tåla tunga klämpåkänningar. Den här robusta hårdvaran fungerar tillförlitligt vid fräsning med hög materialborttagning där lätta skruvar misslyckas. JWGRIP erbjuder ocksåNollpunktspallserienoch självcentrerande skruvskruv med rund bas för kompletta fastspänningsuppsättningar för tunga belastningar av stora ämnen och flervinklar femaxlig bearbetning.
Styvhetsutvärdering och tillämpningsgränser
Många maskinverkstäder köper kompakta skruvstäd för allmänna ändamål av kostnadsskäl, och applicerar dem sedan på kraftig fräsning av tjocka stålblock. Under hård skärande stöt och stark tangentiell kraft kommer tunna skruvstädkroppsväggar att producera mikrodeformation. En sådan subtil deformation kan inte ses med blotta ögon, men den ändrar arbetsstyckets position gradvis under skärprocessen.
Vilken typ av dold förlust kommer deformation att ge massproduktion? Arbetsstycken kommer att drabbas av inkonsekvent tillförsel, färdiga ytor ser vågiga ut och verktygsslitage accelererar onormalt. I allvarliga situationer kan arbetsstycken glida in i käftarna och generera helskrot. Många operatörer tillskriver skrot enbart verktygsproblem eller programmeringsmisstag, och ignorerar styvheten i skruvstädkroppen som den verkliga grundorsaken.
Hur skiljer man på om ett självcentrerande skruvstäd verkligen passar tunga scenarier? Nominellt klämkraftvärde tryckt på kataloger är endast ett referensindex. Användare måste också utvärdera kroppssmidematerial, väggtjocklek på kraftbärande sektioner, strukturen hos synkrona transmissionsdelar och anti-chockkapacitet under intermittent skärpåverkan. Rena klämkraftsparametrar med högt antal kan inte garantera stabil prestanda under riktigt tunga klippförhållanden.
Kan kraftiga självcentrerande skruvar också användas för femaxlig bearbetning? Vissa användare tror felaktigt att tung hårdvara är för skrymmande för fleraxlig utrustning. Moderna optimerade tunga strukturer kan balansera styvhet och kroppshöjd, anpassa sig till femaxlig lutningsrörelse samtidigt som den kraftfulla klämförmågan bibehålls.
Vilka praktiska egenskaper finns det inom varje modell av denna kraftiga produktserie?
Kraftig kompakt självcentrerande nollpunktsskruv för 5-axlig CNC-bearbetning: Denna kompakta, kraftiga variant balanserar hög klämkraft med begränsad totalhöjd. Förstärkta interna transmissionskomponenter motstår skärstötar, och dess lågprofilerade kontur minskar effektivt kollisionsrisken under femaxliga lutningsrörelser för roterande bord.
Medelstor Heavy Duty självcentrerande nollpunktsskruv med hårda käftar för CNC-fräsning: Optimerad för medelstora tjocka metallämnen i treaxliga arbetsflöden för tung fräsning. Förtjockad gjutsmidd kropp förbättrar avsevärt antideformationsprestanda; härdade integrerade hårda käftar ger ett fast bett på råmaterial av stål, legeringar och rostfritt stål.
Utökat resor Heavy Duty självcentrerande nollpunktsskruvstycke med hårda käftar: Erbjuder utökat käftöppningsintervall samtidigt som full prestanda för tung belastning bibehålls. Den hanterar massiva ämnen med större bredd utan att offra fastspänningsstyvheten, vilket tar bort behovet av att byta till större separata jiggar för tunga delar med variabel bredd.
Stort självcentrerande skruvstycke för resor och tung användning med hårda käftar för bearbetning av stora arbetsstycken:
Har maximal käkrörelse i denna produktserie, designad speciellt för extra stora tunga ämnen. Varje kraftbärande komponent är uppgraderad för att stå emot vikten av massiva arbetsstycken plus kraftfull fräspåverkan.
Driftsriktlinjer
Hur fördelar man klämkraften rimligt för tjocka tunga ämnen? Undvik att koncentrera allt klämtryck på endast en lokal del av käftens kontaktyta. Se till att ämnet får full ytakontakt mot käftarbetande ytor. Delpunktskontakt genererar lokal spänningskoncentration och utlöser vridning av skruvstäd-kroppen.
Är högre spännkraft alltid bättre för tunga arbetsuppgifter? Överdrivet överuppblåst klämkraft kan ge negativa effekter. För stor kraft kan orsaka kompressionsdeformation av ämnet, särskilt på vissa formbara legeringsmaterial. Användare bör matcha fastspänningsstorleken enligt arbetsstyckets material, ämnets tjocklek och faktisk uppskattning av skärkraften.
Vilka kontroller måste genomföras innan man startar kraftiga skärcykler? Dubbelkolla låsstatus för varje anslutningsskruv och nollpunktsgränssnitt. Lös montering kommer att kompensera för alla fördelar med skruvstäd med hög styvhet, även om själva skruvstädet är i perfekt skick.
Verktygsriktlinjer för blandade scenarier
Vilka fördelar kommer med matchning med Zero Point Pallet Series?
Dessa kraftiga skruvar reserverar standard nollpunktsanslutningsgränssnitt. Operatörer kan avsluta förklämningen av arbetsstycket på tunga pallar utanför maskinkuverten, och sedan implementera snabbväxling i ett steg på lokaliseringschuckar på maskinsidan. Det minskar avsevärt höghållfast manuell fixturmontering på maskinbord.
I vilken situation skulle du välja kombinerad distribution tillsammans med Round Base Self-Centering Vise?
När produktionssatser innehåller både stora rektangulära tunga ämnen och delar som kräver rotationspositionering i flera vinklar, tillfredsställer användningen av dessa två kategorier tillsammans olika fastspänningskrav på samma verkstad.
Vilka risker bör du undvika när du installerar kraftiga skruvar på fixturhållare?
Beräkna total vikt för skruvstäd plus arbetsstycke. Bekräfta lastbärande kapacitet för pallar och bottenplattor, överskrid aldrig det nominella belastningsvärdet för bottenhållarens hårdvara. Överbelastning av pallar kommer att skapa dolda säkerhetsolyckor och positioneringsavvikelser.
Material och strukturella fördelar
Huvudskruvstäderna använder integrerat smidd legerat stål istället för vanliga gjutämnen. Nyckelkraftbärande sektioner har en förtjockad väggdesign. Invändiga synkrona skruv- och kugghjulsuppsättningar får uppkolande härdningsbehandling, förbättrar ythårdheten och motståndskraftig mot slag mot utmattning under upprepade tunga fastspänningscykler.
Varje färdig produkt klarar fastspänningstestning med hög belastning och intermittent slagsimuleringsinspektion före leverans. Kritisk frigång för synkrona rörelser är strikt kontrollerad, vilket förhindrar asynkron förskjutning av käften som genereras under kraftiga skärvibrationer.
Anpassad modifieringstjänst inkluderar förstärkta kraftöverföringskomponenter, speciell käftbredd och anpassad nollpunktsgränssnittslayout för speciella tunga produktionskrav.
Dagligt underhåll
Kraftig hårdvara tål mycket större slagbelastning än vanliga lätta skruvstäd. Spån och slipvätska som kommer in i synkrona transmissionsmekanismer kommer att påskynda slitaget på de inre delarna. Operatörer måste stärka regelbundna rengörings- och smörjningsunderhållscykler. Även välbyggda högstyvhetsskruvar kommer att drabbas av synkron käkdrift och dolda strukturella skador om nötande föroreningar samlas inuti rörliga enheter under långa produktionskörningar.





- View as
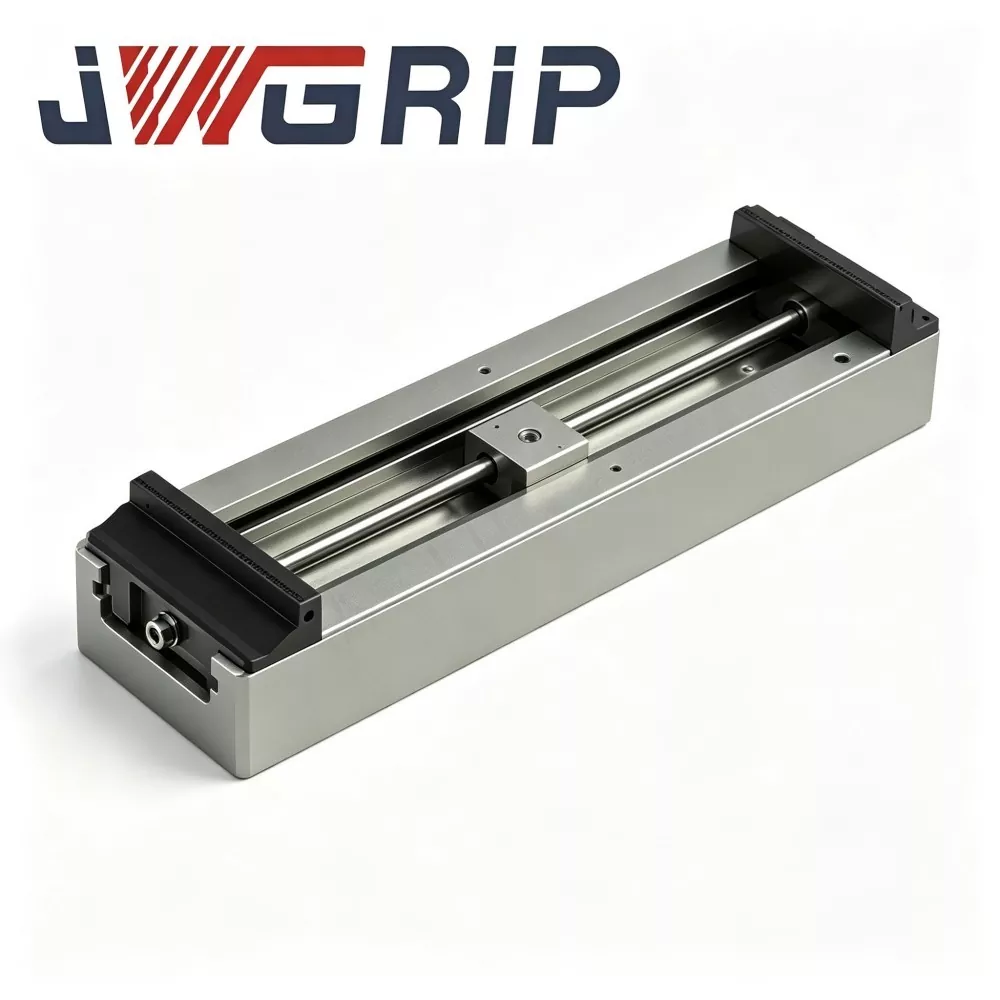
Stort självcentrerande skruvstycke för resor, kraftigt med hårda käftar för bearbetning av stora arbetsstycken
JWGRIP är den professionella tillverkaren och leverantören av skräddarsydda stora resekraftiga självcentrerande skruvstycken med hårda käftar för bearbetning av stora arbetsstycken i Kina, med standardspecifikationer helt i lager för snabb projektleverans. Det är en specialbyggd integrerad precisionsspännanordning speciellt designad för överdimensionerad, långdimensionell och stor bearbetning av arbetsstycken i moderna CNC-verkstäder. Genom att anta högkvalitativ materialkonfiguration och standardiserad integrerad strukturell design, integrerar den utökat klämslag och högstyvhet lagerstruktur i en enda enhet, vilket eliminerar behovet av kombinerad montering av flera separata fixturer och upprepad datumkalibrering.
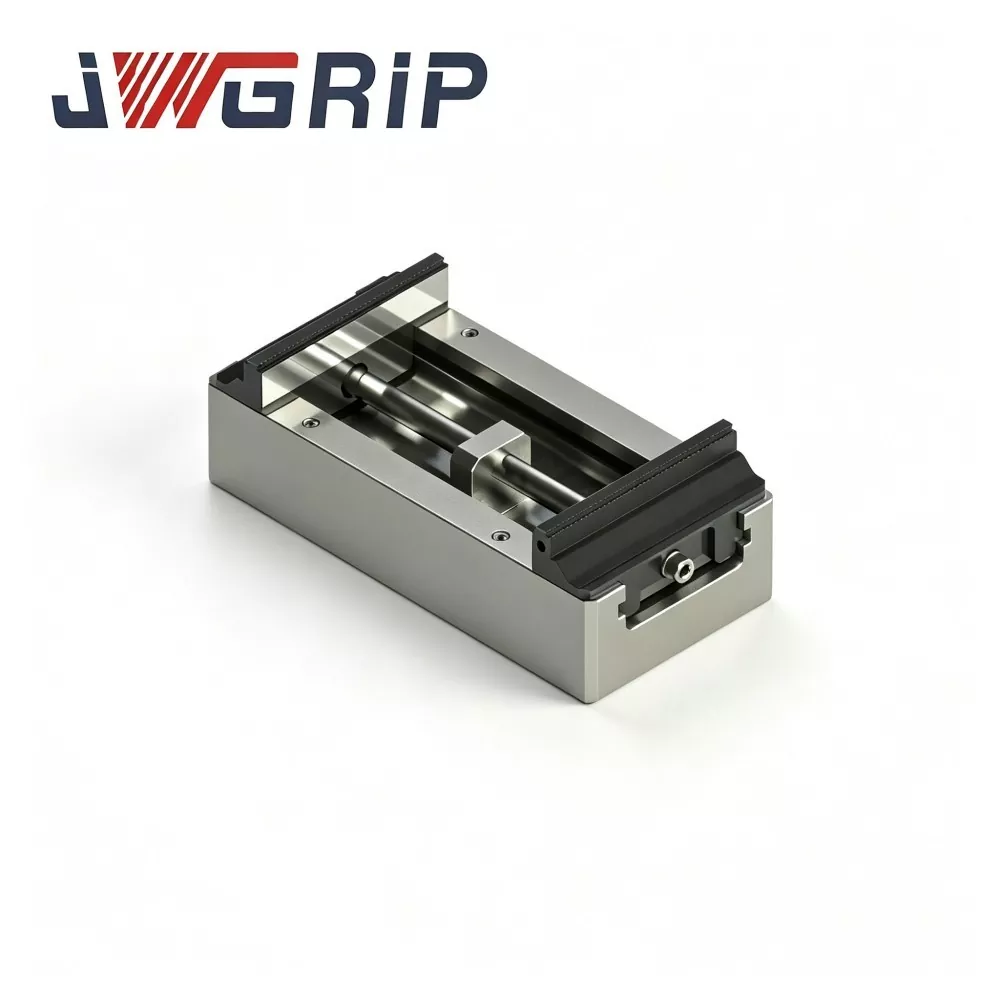
Extended Travel Heavy-Duty självcentrerande nollpunktsskruv med hårda käkar
JWGRIP är den professionella tillverkaren och leverantören av Factory Direct Extended Travel Heavy-Duty självcentrerande nollpunktsskruv med hårda käkar i Kina, med standardprodukter helt i lager för snabb global leverans. Det är en nyligen uppgraderad integrerad nollpunktspositioneringsklämfixtur speciellt designad för vertikala CNC-bearbetningscentra, 4-axlig och 5-axlig länkagebearbetningsutrustning. Armaturen har antagit helt nytt strukturellt hantverk och tillverkad i strikt överensstämmelse med högkvalitativa industriella standarder, och fixturen integrerar optimerad långvägstransmissionsstruktur och standard nollpunkts snabbväxlingsdockningsenhet som en komplett integrerad enhet.
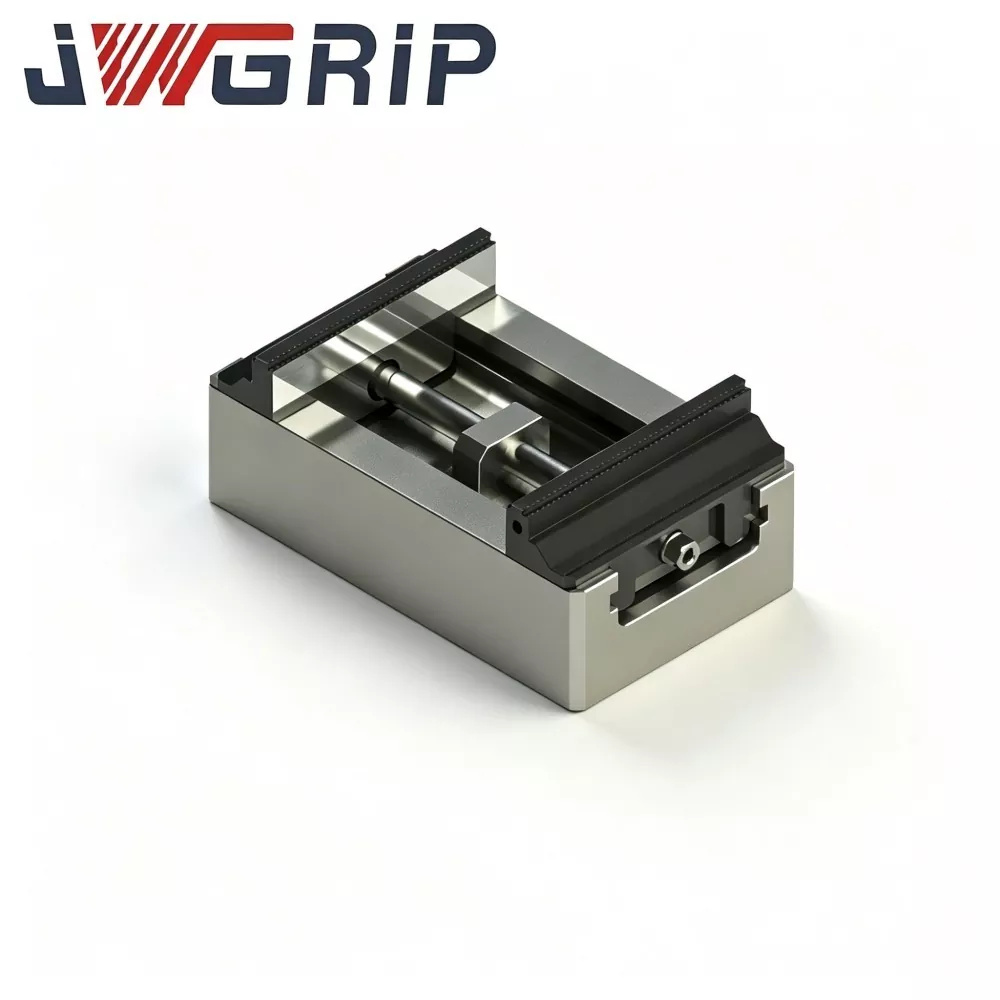
Medelstor, kraftig självcentrerande nollpunktsskruv med hårda käftar för CNC-fräsning
JWGRIP är den professionella tillverkaren och leverantören av Factory Direct & Customized Medium-Size Heavy-Duty självcentrerande nollpunktsskruv med hårda käftar för CNC-fräsning i Kina. Det är en nydesignad integrerad nollpunktsspännanordning speciellt utvecklad för tunga CNC-fräsproduktionsscenarier. Denna högkvalitativa precisionsfixtur integrerar medelstor, kraftig synkron självcentrerande transmissionsstruktur och standardnollpunktspositioneringsdockningsenhet som en komplett enhet, vilket eliminerar behovet av ytterligare matchande tillbehör eller upprepad kalibrering på plats.

Kraftig kompakt självcentrerande nollpunktsskruv för 5-axlig CNC-bearbetning
JWGRIP är den professionella tillverkaren och leverantören av skräddarsydda Heavy-Duty kompakta självcentrerande nollpunktsskruvdrag för 5-axlig CNC-bearbetning i Kina, med standardmodeller helt i lager för snabb global leverans. Det är en nydesignad, högstyv integrerad nollpunktsfixtur för snabbbyte som är professionellt skräddarsydd för CNC-bearbetningsscenarier med 5-axlar. Den kan installeras direkt och fixeras på 5-axliga verktygsmaskiner och stöder fullständig OEM-anpassad bearbetning och icke-standardiserad transformation för att anpassa sig till diversifierade krav på högprecisionsbearbetning från globala industriella produktionslinjer.
JWGRIP är en professionell H125-serien Heavy Duty självcentrerande vises tillverkare och leverantör i Kina. Vi välkomnar dig varmt till grossistprodukter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Nyheter Rekommendationer