Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Högpresterande EROWA-kompatibla dragbultar för pålitlig CNC-verktygsfastspänning
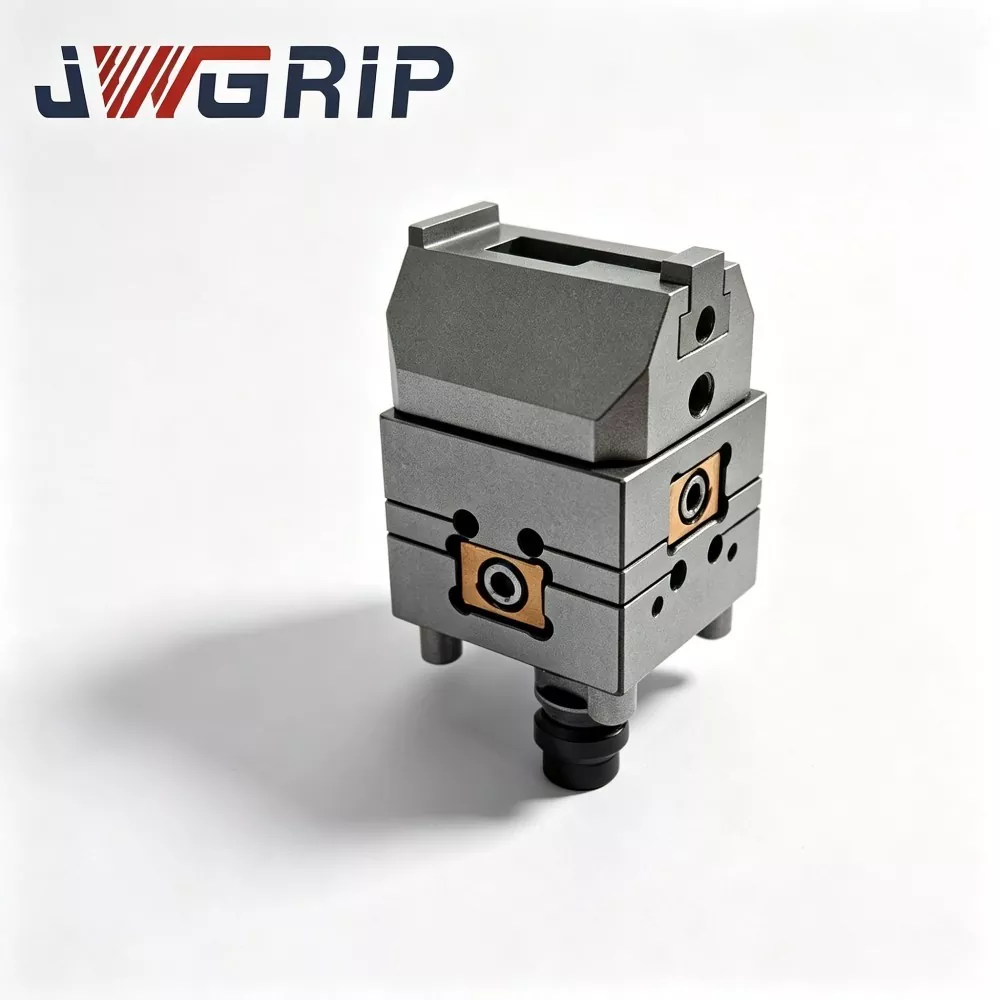
Som tillverkare av precisionsgränssnittskomponenter av EROWA-kompatibla dragbultar,JWGRIPslutför helcykelsslitagesimulering och serietillverkning för standardlokaliseringsbultar, automatiska funktionsvarianter och roterande offset-kapabla anslutningsbultar. Dessa utbytbara komponenter hjälper formtillverkningsanläggningar att utöka EDM-verktygspooler samtidigt som befintliga elektrodhållare och fixturpallar bevaras. Parat medEROWA-kompatibla EDM-chuckaroch EROWA-kompatibla elektrodchuckar, bygger de lokaliseringskedjor för tvärstationer för konsekvent överföring mellan fräs-, sänk- EDM och mätstationer. Konisk geometri, gängdimension och parametrar för tätningsspår är strikt kontrollerade för varje produktionssats.
Kontinuitet mellan stationsdatum
Många verkstäder för tillverkning av formverktyg kör produktionsflöden med blandade processer: elektrodfräsning på bearbetningscentra, sänk-EDM-gnistaerosion, offline-förinställd mätning och manuell inspektion. Varje processskifte kräver upprepade fixturbyten. Om gränssnittsparametrar för dragstift avviker till och med något mellan olika hårdvarudelar, kommer datumdrift att ackumuleras när elektroderna färdas från en station till en annan.
Ett stort antal verkstäder investerar mycket i högprecisionschuckar och hållare, men förbiser ändå att dessa små gränssnittsdelar definierar referenskontinuitet över hela processkedjan. Visuellt likartade bultar kan fortfarande ge oöverensstämmelse på mikronnivå under faktisk fastspänning, vilket gradvis försämrar elektrodpositioneringsnoggrannheten för komplex bearbetning av kavitet.
Många inköpsteam behandlar dessa lokaliseringskomponenter som billiga förbrukningsmaterial och köper slumpmässiga ersättningsdelar från flera leverantörer. Dubbar med blandade källor skapar dolda risker för verktygsslingor med flera stationer.
Vilka risker uppstår när man blandar icke-identiska gränssnittsdelar inuti en formtillverkningsbassäng? Mindre skillnader i konvinkel, tätningsringens spårdjup eller axelhöjd bryter mot full yta. Varje swap genererar en liten omätt förskjutning, som staplas upp och skapar fel på elektrodjusteringen på färdiga formhåligheter.
Kärnfunktionsvarianter
EROWA-kompatibel standarddragstift: Designad för manuell fixturmontering och montering av elektrodhållare. Denna generella variant passar de vanligaste manuella chuckarna och elektrodbaserna i formverkstaden. Den fungerar tillförlitligt för frekventa manuella bytescykler i prototypformbearbetning och elektrodförberedelsearbeten i små partier.
EROWA-kompatibel automatisk dragbult: Byggd med modifierade strukturella profiler för att anpassa sig till automatiskt gripdon. Den stöder obemannat elektrodutbyte inuti robotiserade EDM-celler, vilket eliminerar manuella vridlåsoperationer. Den här varianten lämpar sig för produktion av light-out formar med kontinuerliga elektrodväxlingsuppgifter.
EROWA-kompatibel automatisk roterande dragbult: Inkluderar intern offset-rotationsstruktur. Den tillåter begränsad vinkeljustering efter låsning, vilket hjälper till att finjustera elektrodorienteringen utan att ta bort hela hållarenheten från chucken. Det ger extra flexibilitet för installation av formelektrod med flera kaviteter.
Praktiska monterings- och tillämpningsregler
Inskruvningsdjupet påverkar direkt den slutliga lokaliseringsprestandan. Operatörer måste kontrollera skruvdjupet för att hålla bulten plant mot elektrodhållarens bas. För stort skruvdjup kommer att förvränga inre gängstrukturer, medan otillräckligt djup lämnar ett flytande spelrum som genererar positionsförskjutning under gnisterosion.
Underhåll av tätningsringar förtjänar konsekvent uppmärksamhet, särskilt för sinker EDM-miljöer som är översvämmade med dielektrisk vätska och grafitdamm. Slitna eller felplacerade tätningsringar tillåter ledande slam att penetrera avsmalnande passningszoner. Ansamling av föroreningar repar precision avsmalnande ytor och försämrar upprepad positionering. Byt ut tätningstillbehör tillsammans under regelbunden komponentöversyn istället för att återanvända åldrade gummidelar upprepade gånger.
Visuellt utseende kan inte fungera som den enda bedömningsstandarden. Två dubbar kan se nästan identiska ut, men subtila skillnader i konisk vinkel eller axelhöjd kommer att uppstå när de installerats på högprecisionschuckar. Slumpmässig ersättning mellan olika varumärken bör undvikas inom enhetliga verktygspooler.
Systemomfattande hårdvarumatchning
Vid montering tillsammans med EROWA-kompatibla EDM-chuckar måste kontur och axelmått helt matcha den inre chuckhålighetens geometri. Felmatchad kontur skapar partiell punktkontakt, koncentrerar lokal spänning och påskyndar ömsesidigt slitage på både chuckens inre ytor och koniska sektioner. Konsekventa gränssnittsspecifikationer förhindrar progressiv datumförskjutning över upprepade elektrodbytescykler.
När de samarbetar med EROWA-kompatibla elektrodchuckar, förvandlar dessa dubbar vanliga elektrodhållare till utbytbara moduler. Operatörer kan avsluta elektrodförinställning och mätning offline, och sedan överföra kompletta elektrodsammansättningar mellan fräsutrustning, EDM-maskiner och CMM-stationer utan upprepat omindikeringsarbete. Enade stiftstandarder förkortar den totala ledtiden för formtillverkning för projekt med flera elektroder.
Workshops som upprätthåller stora bibliotek med elektrodhållare bör implementera tydlig delmärkning. Markera dubbtyp och nyckelspecifikationsinformation på varje motsvarande elektrodhållarbas. Tydlig märkning minskar risken för felinstallation av människor under hektiska skiftbyten i formbutiker.
Kvalitetskontroll av material och produktion
JWGRIP tillverkar dessa kompatibla lokaliseringsbultar av höglegerat rostskyddsstål. Kritiska avsmalnande kontaktzoner får uppkolande härdning följt av ultra-precisionsslipning i flera steg. Gängsektioner använder snäva toleransgängning för att säkerställa utbytbarhet mellan olika produktionssatser. Varje färdig komponent klarar konisk profilskanning, gängdimensionsinspektion och simulerad cyklisk fastspänningstestning före leverans. Specialmodifierade axelhöjder, speciella gängstorlekar och justerade tätningsspårdimensioner är tillgängliga för special-legacy-verktygsmatchande projekt.
Bedömningslogik för komponentbyte
Dessa små gränssnittskomponenter upprätthåller upprepade förspänningskrafter, dielektrisk-vätskekorrosion och grafit-partikelnötning i daglig formverkstadsdrift. Ytrepor, trådutmattning och tätningsringåldring utvecklas ofta gradvis utan uppenbara yttre symtom. Verkstäder måste lägga till periodisk provtagningsinspektion för dessa dubbar i regelbundna arbetsflöden för underhåll av elektrodhållare. Tidig eliminering av försämrad gränssnittshårdvara hindrar osynliga datumavvikelser från att spridas över formtillverkningskedjor med flera processer.





JWGRIP är en professionell EROWA-kompatibla dragbultar tillverkare och leverantör i Kina. Vi välkomnar dig varmt till grossistprodukter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Nyheter Rekommendationer