Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Professionell tillverkare av R-Type EDM Workholding System för Precision EDM-applikationer
Som en erfaren tillverkare specialiserad på R-Type EDM Workholding System,JWGRIPutvecklar skräddarsydda EDM-chuckar, elektrodhållare och centreringsplattor genom vårt interna FoU-team. Den här klämplattformen är en verktygslösning med snabbkoppling, specialbyggd för sänkande EDM-maskiner, automatiska elektrodväxlare och dygnet runt formbearbetning. Samtidigt levererar vi ocksåNollpunktspositioneringssystemoch Quick Change Workholding System för dina bredare CNC-automationsbehov. Skicka gärna en förfrågan för offert och detaljerade specifikationer!
Var försvinner egentligen elektrodnoggrannheten?
Varje formbutik vet att kavitetskvalitet beror på elektrodnoggrannheten. Men noggrannhet skapas inte vid EDM-maskinen – den skapas, och går ofta förlorad, långt innan. De vanliga förlustpunkterna är: klämavvikelse när elektrodämnet är inställt på CNC-maskinen, mätfel vid inspektion, deformation under hantering och positionsavvikelse varje gång elektroden byts på EDM-bordet.
Många verkstäder accepterar dessa förluster som "normal produktionsvariation". I verkligheten ackumuleras de: en 0,01 mm förskjutning vid fastspänning, ytterligare 0,02 mm vid byte, och snart matchar hålväggen inte längre 3D-modellen — formen går för omarbetning, och elektroden måste skäras om.
Hur förhindrar professionella mögelbutiker dessa ackumulerade förluster? De förlitar sig inte enbart på operatörens skicklighet. De förlitar sig på ett arbetshållningssystem som håller elektroddatumet identiskt från CNC-elektrodmaskinen hela vägen till EDM-bordet.
Teknologisk process
CNC-elektrodbearbetning: elektrodämnet kläms fast i en elektrodhållare av R-typ. Eftersom hållaren centrerar ämnet automatiskt är den frästa elektroden koncentrisk med referenspunkten från det allra första skäret. För runda grafit- eller kopparelektroder håller R-Type ER32-hylsan för EDM-elektrodhållare skaftet stadigt på axeln.
Inspektion och kalibrering: den färdiga elektroden flyttas till mätstationen med hållaren kvar. Genom att använda R-Type CNC-kalibreringsblocket för EDM-arbetshållning, verifierar operatören datumet snabbt, så att varje elektrod bär en känd och verifierad referens till nästa steg.
Grovbearbetning EDM: elektroden är låst i chucken på EDM-maskinen. Eftersom chucken återställer varje elektrod till samma referens, startar grovbearbetningsgnistan exakt där programmet förväntar sig det, cykel efter cykel.
Finishing EDM: När grovbearbetningselektroden är förbrukad faller finbearbetningselektroden som är fastklämd på samma hållarstandard till samma datum. Ingen ny sondering, ingen omnollning, inga gissningar. Det är så hålväggar smälter samman utan steg och varför finishkvaliteten förblir jämn även vid sena arbetspass.
Grundläggande arbetsprincip
Ett R-Type EDM Workholding System är en standardiserad snabbväxlingsplattform för sänkande EDM. R-serien täcker chuckar, hållare, förlängningsstänger, spännhylsor och centreringsplattor som alla låser till ett universellt datum.
Kärndesignen skiljer klämning från lokalisering: referenspunkten är fixerad på maskinen och hållaren kläms fast eller släpps på några sekunder. Eftersom varje komponent delar samma referens kan elektroderna bytas snabbt utan att avkänna eller nollställa om.
Det är därför R-Type-systemet är standardvalet för elektrodarbete i formbutiker, automatiska elektrodväxlare och robotiserade EDM-celler.
Praktiska strategier
Hur skär man övergången från minuter till sekunder?
Använd pneumatiska snabbchuckar för frekventa byten. R-Type D150 pneumatisk EDM-chuck släpper och låser med en luftsignal, idealisk för elektroder som byts flera gånger per skift.
Hur håller man EDM-maskinen skärande medan du förbereder nästa elektrod?
Förmontera elektroder på reservhållare vid bänken och byt sedan helt enkelt ut hållaren vid maskinen. R-Type 9-i-1 pneumatisk EDM-chuck låter dig förbereda flera elektroder i en uppsättning, vilket är en verklig tidsbesparare för arbete med flera elektroder.
Hur får man systemet att passa ditt befintliga arbetsflöde?
Börja med en chuck och en uppsättning hållare för dina vanligaste elektrodstorlekar, utöka sedan hållar- och centreringsplattfamiljerna steg för steg.
Viktiga överväganden
Bearbetar du stora eller små elektroder?
D150 och D100 chuckar passar medelstora till stora elektroder; kompakta hållare med 54x54 eller 70x70 centreringsplattor passar mindre högprecisionselektroder.
Manuell eller pneumatisk?
Manuella modeller erbjuder tillförlitlighet och låg kostnad för konventionell EDM; pneumatiska modeller förbereder dig för automatisering och robotelektrodbyte.
Planerar du att automatisera senare?
Välj pneumatiska chuckar och nollpunktspallar nu så att din framtida robot eller pallcell kan anslutas utan omkonstruktion.
Varför välja JWGRIP?
JWGRIP är en professionell tillverkare av EDM-arbetshållare. Lokaliseringsytorna är precisionsslipade och varje chuck, hållare och centreringsplatta inspekteras för repeterbarhet före leverans, så att komponenter från olika partier förblir utbytbara.
Vi levererar kompletta uppsättningar av R-typ - chuck, hållare, förlängningsstång, hylsa och centreringsplatta - från en källa, vilket eliminerar problem med gränssnittsfel.
Vi stöder anpassade storlekar och speciella geometrier, och våra ingenjörer hjälper dig att matcha komponenter till din EDM-maskinmodell och elektrodrutin.
Typiska tillämpningsscenarier
Sinker EDM-bearbetning för formsprutningsformar, pressgjutformar och stansformhåligheter.
Flera elektroder successiv erosionsbearbetning som kräver referenskonsistens mellan grovbearbetning och finbearbetning.
Formbearbetningsverkstäder förbereder sig för att konstruera halvautomatiska eller helautomatiska EDM-produktionsceller.
Elektrodförkalibreringsarbete utfört på extra CNC-utrustning.




- View as
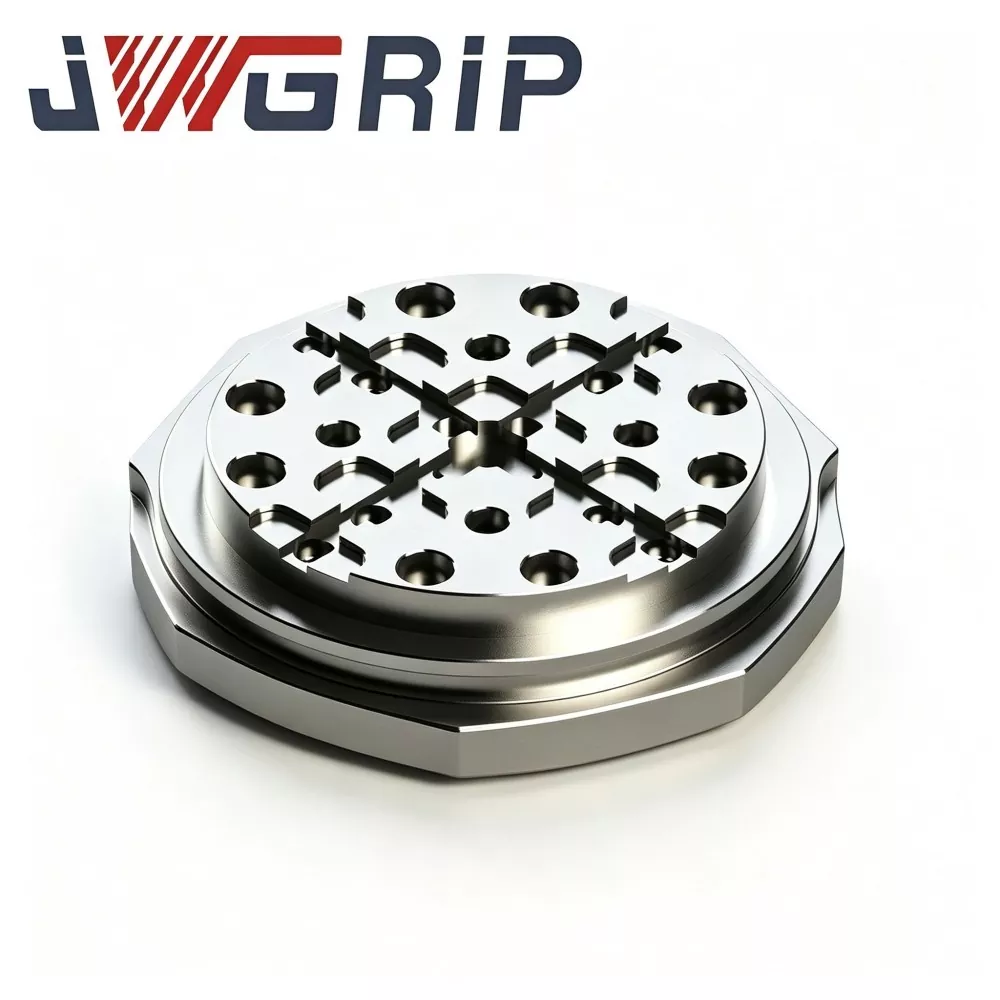
R-Type 156 mm EDM-pall för nollpunktsarbete
JWGRIP, erfaren leverantör som levererar beprövade ODM-lösningar för högprecisions EDM-arbetshårdvara, erbjuder styv konstruktion R-Type 156 mm EDM-pall för nollpunktsarbetshållning, en viktig inköpskomponent för sänk-EDM-korsprocessöverföring i medelstora formtillverkningsanläggningar. Tillverkad av avspänningsavlastat förhärdat legerat stål, genomgår den termisk stabilisering i flera cykler, bearbetning med övergångsspår av R-typ och ultraprecisionsslipning med full yta. Utrustad med spånavledningsdräneringsarkitektur för stänkande EDM-tankmiljöer, sprider dess unika R-formade spänningsutlösningsspår hög lokal spänning från upprepade nollpunktslåsnings-upplåsningscykler och undertrycker lokaliseringsdatum-ytans mikrodeformation efter långvarig cyklisk drift.
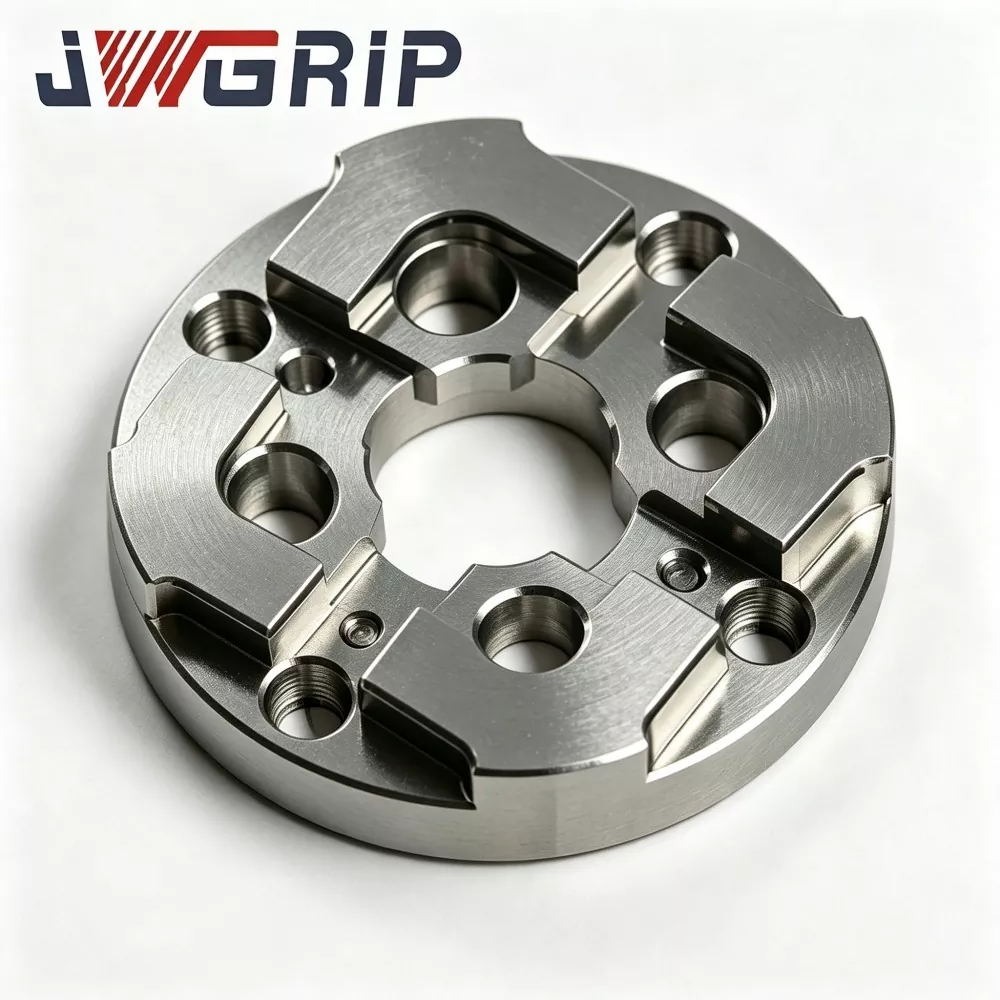
75 mm EDM nollpunktscentreringsplatta
JWGRIP is the professional manufacturer and supplier of 75mm EDM Zero Point Centering Plate in China, providing Factory Direct supply and Customized structural adjustment for medium-large mold-making workshops worldwide. Det är en högstabil integrerad datumpositioneringsfixtur speciellt utvecklad för sinker EDM nollpunktsfixtursystem. It integrates reinforced anti-deformation structure and high-precision zero-point matching benchmark into a single unit, realizing fast datum restoration during frequent mold insert replacement and multi-electrode batch machining.

R-Type 54x54 EDM Centreringsplatta
JWGRIP är den professionella tillverkaren och leverantören av R-Type 54x54 EDM Centrering Plate i Kina, med standardspecifikationer helt i lager och stödjer globala bulkorder för kompakta EDM-maskiner och precisionsformverkstadsprojekt. Det är en slitstark högprecisions integrerad benchmarkfixtur för positionering speciellt framtagen för små sänke-EDM-utrustningar, minielektrodjiggar och precisionsformbehandlingsscenarier med flera kaviteter. Den integrerar optimerad R-typ övergångspositionering av skulderstruktur och termiskt stabil mekanisk prestanda i en enda enhet, vilket eliminerar defekterna med lätt extruderingsslitage och hörnflisning av traditionella rätvinkliga miniatyrcentrerande plattor.
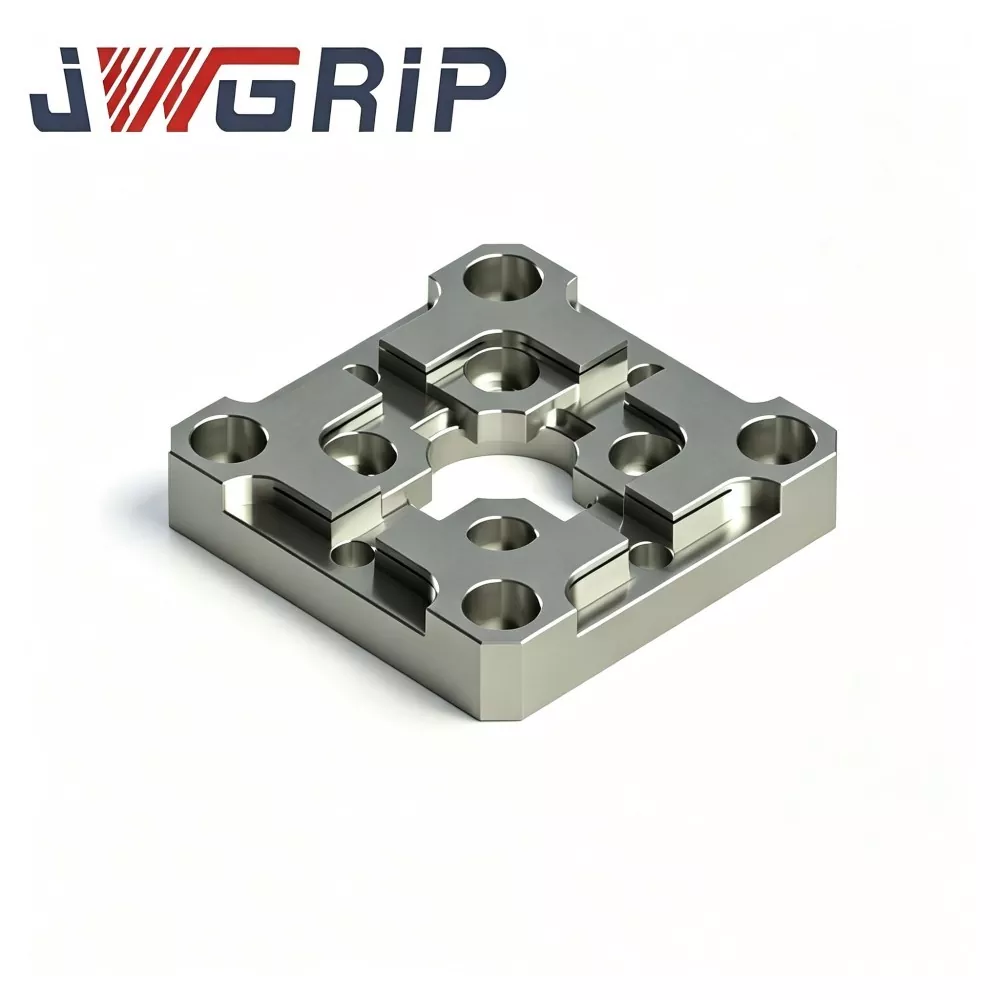
R-Type 70x70 EDM Centreringsplatta
JWGRIP är den professionella tillverkaren och leverantören av R-Type 70x70 EDM Centering Plate i Kina, som tillhandahåller Factory Direct-leverans och anpassad strukturell modifiering för att möta olika krav på EDM-fixturlayout. Det är en högprecisions integrerad riktmärkesfixtur för elektrodpositionering speciellt optimerad för verkstäder för tillverkning av sänke-EDM-formar, med fokus på snabb centrering och repetitiva elektrodpositioneringsuppgifter. Den integrerar spänningsspridd R-typ inre fasövergångsstruktur och ultrastabil riktmärkespositioneringsprestanda i en enda kompakt enhet, vilket effektivt löser slitage med skarpa kanter och referensavdriftsdefekter hos traditionella platta centreringsplattor.
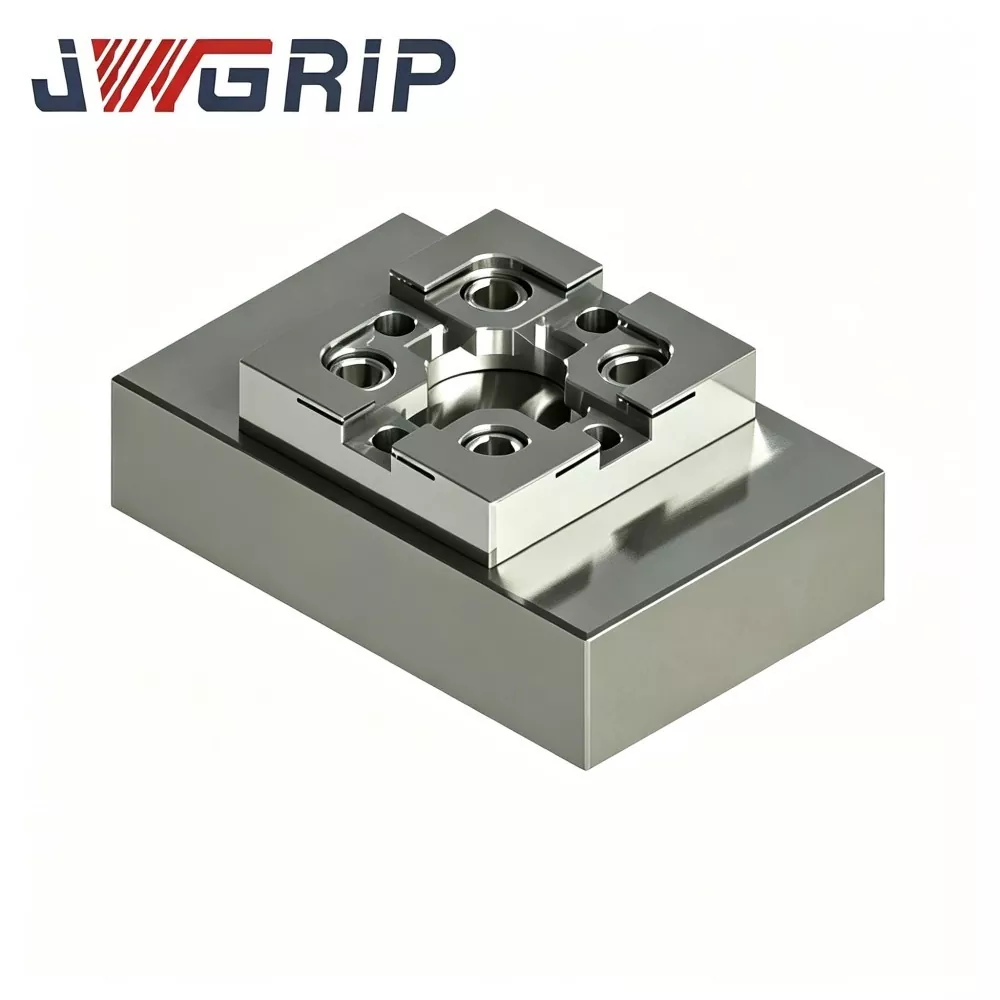
R-Type CNC-kalibreringsblock för EDM-arbetshållning
JWGRIP, en pålitlig fabriksdirekt och professionell exportör av precisionstillbehör för EDM-arbetshållning, levererar högnoggranna R-Type CNC-kalibreringsblock för EDM-arbetshållning, bulkorder och ritningsbaserade specialanpassade projekt. Tillverkat av stabiliserat verktygsstål med spänningsavlastande åldring, multi-face CNC-fräsning och ultraprecision ytslipning, bibehåller detta kalibreringsblock en stabil geometrisk tolerans under frekventa temperaturfluktuationer och upprepad sondkontakt. Unikt rundat referenshörn av R-typ minskar risken för slitage på skarpa kanter och ger repeterbara koordinatförskjutningsdata.

R-Type pneumatisk dragstång för EDM-elektrodhållare
JWGRIP är den professionella tillverkaren och leverantören av R-Type pneumatisk dragstång för EDM-elektrodhållare i Kina, med standardspecifikationer helt i lager och accepterar global bulkorder för automatiserade intelligenta formverkstadsprojekt. Det är en högtillförlitlig integrerad pneumatisk dragkomponent speciellt designad för obemannade automatiserade sinker EDM-produktionslinjer. Den integrerar optimerad spänningsbalanserad kraftöverföringsstruktur av R-typ och korrosionsskyddande mekanisk prestanda med hög hårdhet i en enda enhet, vilket eliminerar spänningsdämpning, lokal spänningskoncentration och lätta slitagedefekter hos traditionella dragstänger med rak kropp.
JWGRIP är en professionell R-Type EDM Workholding System tillverkare och leverantör i Kina. Vi välkomnar dig varmt till grossistprodukter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Nyheter Rekommendationer