Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






R-Type 156 mm EDM-pall för nollpunktsarbete
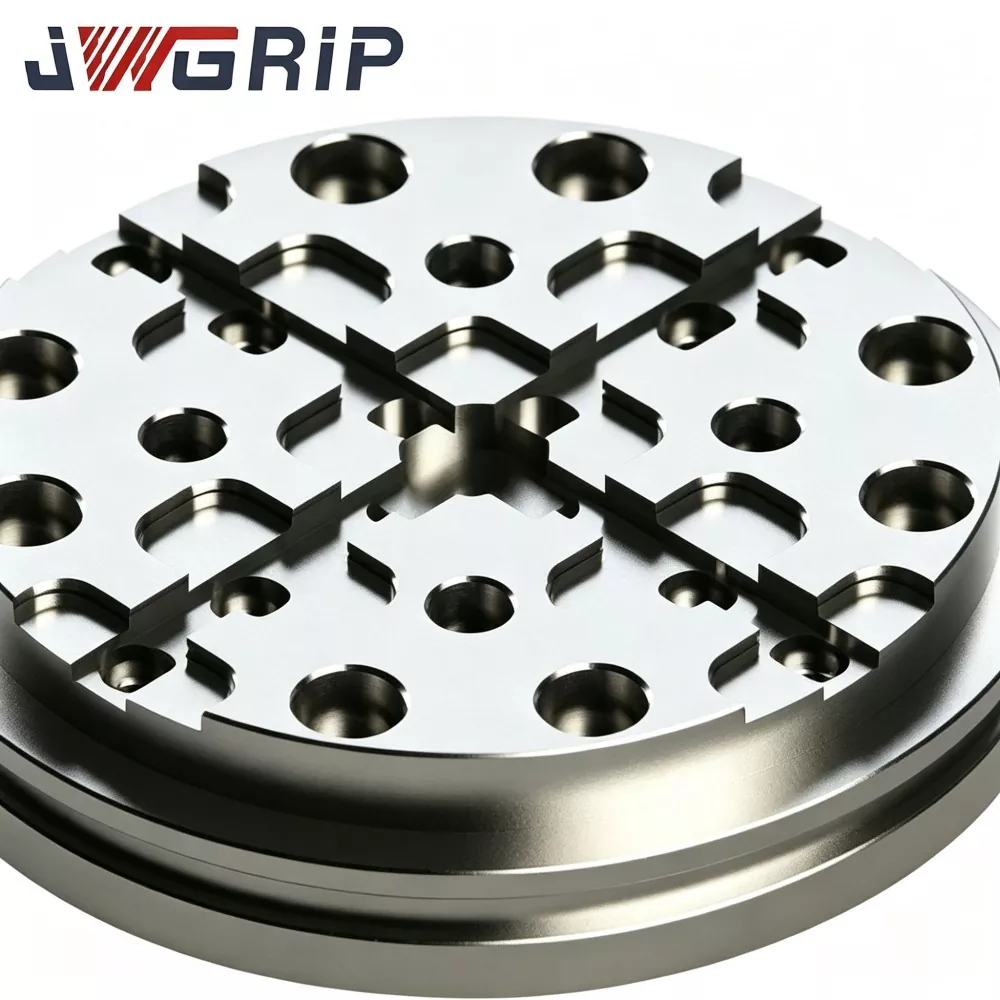
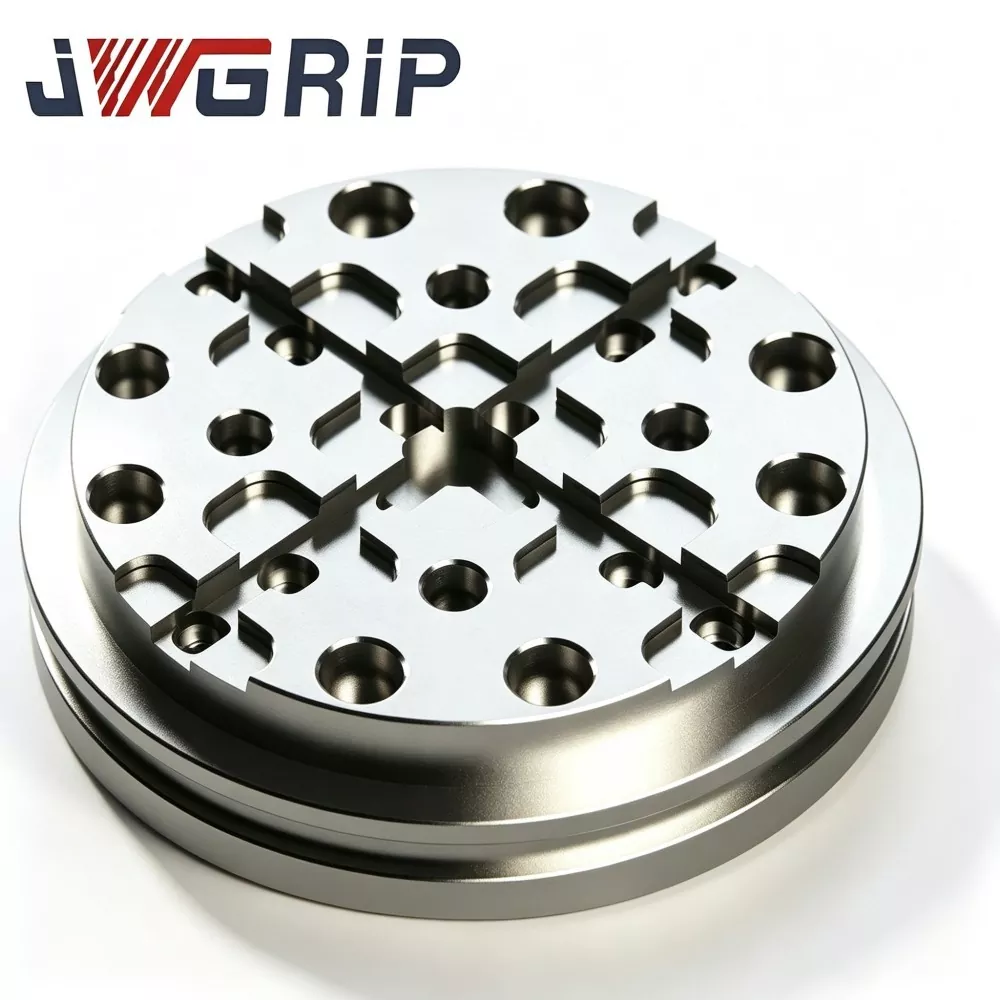
JWGRIP, erfaren leverantör som levererar beprövade ODM-lösningar för högprecisions EDM-arbetshårdvara, erbjuder styv konstruktion R-Type 156 mm EDM-pall för nollpunktsarbetshållning, en viktig inköpskomponent för sänk-EDM-korsprocessöverföring i medelstora formtillverkningsanläggningar. Tillverkad av avspänningsavlastat förhärdat legerat stål, genomgår den termisk stabilisering i flera cykler, bearbetning med övergångsspår av R-typ och ultraprecisionsslipning med full yta. Utrustad med spånavledningsdräneringsarkitektur för stänkande EDM-tankmiljöer, sprider dess unika R-formade spänningsutlösningsspår hög lokal spänning från upprepade nollpunktslåsnings-upplåsningscykler och undertrycker lokaliseringsdatum-ytans mikrodeformation efter långvarig cyklisk drift.
Traditionella arbetsflöden för formtillverkning lider av benchmarkförskjutningar och subtila datumdeformationer orsakade av frekventa byten av armaturer över stationer. Konventionella nollpunktspallar med styva rätvinkliga spår koncentrerar lätt låsspänningen och tappar planhet över cykler. Kombinerat med kontinuerlig kylvätskestänk och spånansamling, ger vanliga pallar positioneringsfel och tung manuell rengöring. Denna uppgraderade JWGRIP R-Type 156 mm EDM-pall för nollpunktsarbetshållning löser sådana branschomfattande nackdelar.
Termiskt stabiliserad stålkropp tar bort inre restspänningar, medan optimerad R-spår jämnt fördelar klämpåverkan. Inbyggd dränering och spånundandragande design klarar av svåra EDM-förhållanden, bevarar jämn datumplanhet och repeteringsnoggrannhet. Den standardiserar överföring av arbetsstycket tvärs över stationer, minskar den extra inställningstiden, stabiliserar precision för multi-batch formbearbetning och ger nollpunktslokaliseringsstöd med hög styvhet för automatiserade medelstora formproduktionslinjer.
Riktiga smärtpunkter
Moderna medelstora till stora verkstäder för formtillverkning använder nollpunktsarbetshållning för att uppnå offline-förberedelse av armaturer och överföring av delar över stationen enligt koncept för lean-produktion. Trots det möter många slutanvändare tuffa praktiska problem med vanliga universella nollpunktspallar installerade på sinker EDM-maskiner.
· Konventionella pallar har skarpvinklad inre spårgeometri. Under upprepad nollpunktsförspänning ackumuleras spänningar vid skarpa hörn och utlöser sakta mikroförvrängning vid referenssidan.
· De flesta standardpallar saknar dedikerade funktioner för spån- och dielektrisk vätskedränering. Skräp blandat med dielektrisk vätska hopar sig runt lokaliseringshålen. Luftblåsningsrengöring kan inte helt rensa bort föroreningar, vilket gradvis förstör lokaliseringsavståndet och försämrar prestanda för upprepad positionering.
· När forminsatser flyter från frässtationer till EDM-tankar, ackumuleras osynlig positioneringsavdrift steg för steg, vilket resulterar i kostsam omarbetning eller skrot för högvärdiga formkomponenter med flera kaviteter.
Utvecklingsorientering
JWGRIP R-Type 156 mm EDM-pall för nollpunktsarbetshållning är specialbyggd för att lösa ovannämnda sinker-EDM nollpunktsarbetsflödesflaskhalsar. Till skillnad från generiska nollpunktspallar som endast validerats under torra laboratorieförhållanden, utförde vårt ingenjörsteam rikliga fälttester i verkliga EDM-arbetstankmiljöer. Testförhållandena täcker helt och hållet nedsänkning av dielektrisk vätska, spånföroreningar och cyklisk låsning.
· Med hjälp av flerårig feedback på plats från globala formkunder, passerade flera prototypiterationer tiotusentals nollpunktslås-upplåsningssimuleringscykler innan massproduktion lanserades.
· Pallen kan monteras direkt på vanliga nollpunktsbasmoduler. Dess 156 mm yttermått passar klämscenarier för medelstora forminsatser och tunga elektrodfixturer.
· Utöver standardspecifikationerna tillhandahåller JWGRIP ODM-tjänsten anpassade strukturella funktioner för eftermonterade automatiserade EDM-nollpunktsceller för specialändamål.
Funktionsprincip
JWGRIP R-Type 156 mm EDM-pall för nollpunktsarbetshållning fungerar som den lastbärande referensbäraren inom nollpunktsarbetshållningsekosystemet. Den sitter mellan nollpunktslåsmoduler och övre fixturplåtar/forminsatsjiggar. Efter dockning på nollpunkts lokaliseringsstift och fullbordad pneumatisk draglåsning, upprättas ett enhetligt mekaniskt datum. Den stöder offlinemontering av fixtur och snabb överlämning av arbetsstycket över stationen utan fullständigt indikerande arbete.
Vanliga nollpunktspallar samlar låsspänningar vid skarpa spårhörn. Efter otaliga lås-upplåsningscykler ackumuleras resterande mikroplastisk deformation och referensplanet avviker.
· Kärnuppgraderingen av JWGRIP R-Type-pall ligger i en kontinuerlig jämn R-typ övergångsspårkonstruktion. R-krökta profiler sprider koncentrerad låsspänning över bredare spårvägsytor istället för smala skarpa hörnzoner.
· Under tiden leder integrerade spånavledningsdräneringskanaler EDM-dielektrisk vätska och eroderade spån bort från lokaliseringshålsmatchningszoner, vilket minskar risken för partikelkontamination för precisionspassade gränssnitt.
Kärnproduktfördelar
1. R-Type Stress-Disperged Groove Architecture Jämförande laboratorietester med cyklisk belastning visar: under identisk nollpunktsdraglåskraft minskar JWGRIP R-Type 156 mm EDM-pall den lokala toppbelastningen med cirka 35 % jämfört med konventionella nollpunktspallar med skarpa spår. R-Type 156 mm EDM-pall för nollpunktsarbetshållning undertrycker avsevärt risken för mikrodeformation på datumsidan efter tusentals upprepade låsningsupplåsningscykler.
2. Flerfas termisk stabilisering Åldring Förhärdat legerat stålsubstrat genomgår trestegs högtemperaturavlastande åldring efter grovbearbetning för att eliminera de flesta inre restspänningar. Inom verklighetens verkstadstemperaturområde 14-32 ℃ kontrolleras variationen av den färdiga pallens datum-yta planhet ≤0,0030 mm, vilket motstår termisk distorsion som utlöses av EDM-tanktemperaturfluktuationer.
3. Ultraprecisionsslipningsbehandling med hel yta Nedre nollpunktsmatchningsdatum, övre fixturmonteringsdatum och kontaktytor för lokaliseringsspår får alla ultraprecisionsslipning. Övre datum planhet ≤0,0025 mm; topp-till-botten parningsdatum parallellitet ≤0,0040 mm. Stabil parallellitet garanterar referenskonsistens genom upprepade demonterings- och återmonteringscykler.
4. Inbyggt dräneringssystem för spånavledning Specialbyggda kontinuerliga dräneringsspårbanor leder dielektrisk vätska och eroderade spån ut från lokaliseringshålszoner, vilket minskar ansamling av partikelrester på precisionspassade gränssnitt under nedsänkta EDM-arbetsförhållanden.
5. Integrerad rostskyddande ytfinish Passiveringsskydd för hel pall appliceras. Den tål långtidsstänk och delvis nedsänkning av EDM-dielektrisk vätska och förhindrar fläckrostbildning i fuktig EDM-maskin-tankmiljö.
6. Standardkompatibelt lokaliseringsgränssnitt och flexibelt ODM-stöd Prefabricerade lokaliseringsstifthål och låsskruvhål matchar vanliga nollpunktsmodulspecifikationer med 156 storlek. JWGRIP kan justera hållayout, dräneringsspårväg och ytterkonturdimension enligt kundens tekniska ritningar för speciella fixturcellrekonstruktionsprojekt.
7. Spårbar mekanism för kvalitetsarkiv i hela serien Varje färdig pall har laseretsat exklusivt serienummer. Kompletta inspektionsdatauppsättningar av planhet, parallellitet och deformationstestresultat i laddat tillstånd arkiveras för spårbarhet, bekvämt för kvalitetsstyrning för storskaliga formtillverkningsföretag.
Tillverkningsprocess
Varje JWGRIP R-Type 156 mm EDM-pallproduktionssats följer strikt fullkedjade tillverkningssteg:
1. Verifiering av inkommande råmaterials sammansättning och hårdhet
2. CNC-grovfräsning (inklusive R-typ övergångsspår och dräneringskanalfunktioner)
3. Första fasen av stressavlastande åldrande vid hög temperatur
4. Halvfinbearbetning
5. Sekundär och tertiär termisk stabiliseringsåldring
6. Formning av lokaliseringshål och låsskruvhål
7. Dubbelsidig och ultraprecisionsslipning med spåryta
8. CMM-skanning med flera objekt geometrisk profil
9. Simulerat nollpunktstest av draglastdeformation
10. Spånavledning-fårborttagning
11. Laserserienummermärkning
12. Rostskyddspassivering av hel pall
13. Slutlig visuell + dimensionell återinspektion
14. Lagring av färdiga produkter
JWGRIP-anläggningen implementerar ISO 9001 kvalitetsledningssystemstandarder. Kärnmätningsenheter inklusive koordinatmätmaskin, planhetsinterferometer och nollpunktsbelastningssimuleringstestbänk får periodisk officiell metrologisk kalibrering. Varje färdig pall levereras med oberoende kontrollrapport. För ODM-anpassade beställningar kan materialcertifieringsdokument och partiella testposter från tredje part tillhandahållas på köparens begäran.
Underhållschecklista
1. Innan montering av JWGRIP R-Type 156 mm EDM-pall för nollpunktsarbetshållning, helt ren nollpunktsmodulens övre passande yta, pallens nedre datum, lokalisering av stifthåls innerväggar och hålrum för spånavledningsspår. Ta bort metallspån, kolpulver och dielektriska vätskerester. Främmande partiklar som fångas mellan passande gränssnitt utlöser pallens mikroförvrängning under nollpunktsdraglåsförspänning.
2. Använd nollpunktslåsningsmoduler strikt inom tillverkarens specificerat nominellt lufttryck. Mata aldrig in överskattat lufttryck; överdriven dragbelastning kommer att resultera i permanent geometrisk förvrängning av pallen.
3. När nollpunktsdraglåset är klart, hoppa aldrig över sondbaserad koordinatfinkompensation. Mekanisk nollpunktsdatum kan inte kompensera för liten avvikelse från monteringsavstånd.
4. Var 9-12 arbetsdag: utför visuell inspektion för repor och fördjupningar på datumytan; kontrollera spånavledningsspåret för partikeltäppning; kör periodiskt laddat tillstånd upprepat positioneringstest.
5. Efter demontering, rengör alla utgångsytor och dräneringsspår innan de placeras i en avsedd mätbox. Stapla inte tunga råa arbetsstycken direkt på pallens övre datumyta.
Konkurrensfördel
Många kommersiellt tillgängliga nollpunktspallar med 156 storlekar använder skarpvinklade innerspårlayouter utan optimering av R-typ avspänningsfrigöring. Många konkurrenter utelämnar speciella dräneringsspår för spånavledning och minskar åldringscyklerna för termisk stabilisering för att sänka produktionskostnaderna.
1. Stressbeständighet: Konkurrentpallar med skarpa spår tenderar att generera lokal mikrodeformation efter 7 000–12 000 nollpunktslåsningscykler. JWGRIP R-Type-pall med R-format spänningsavlastningsspår minskar kraftigt risken för deformation under upprepade dragbelastningscykler.
2. Prestanda mot föroreningar: De flesta rivaliserande pallar har inga inbyggda kanaler för avledning av spån; EDM-chips och dielektriska rester ackumuleras nära lokaliseringshål. Vårt integrerade dräneringsspår leder bort föroreningar från precisionspassade zoner och minskar bördan för manuell rengöring.
3. Intern stresskontroll: Många konkurrerande produkter minskar åldringsprocedurer; reststress släpper långsamt under temperaturcykler och orsakar avdrift i sen fas. JWGRIP flerfas termisk stabilisering tar bort det mesta av kvarvarande spänningar och upprätthåller långsiktig geometrisk stabilitet.
4. Inspektionsomfång: Många leverantörer utför endast provtagning med deldimensioner. Varje JWGRIP-pall fullföljer geometrisk CMM-skanning för hela artiklar. ODM-modifierade pallar får också specialfunktionsvalidering.
5. Anpassningsmöjlighet: De flesta fabriker kan bara leverera pallar i fast standardstorlek. Med moget ODM-arbetsflöde kan JWGRIP omdesigna yttre kontur, hållayout och dräneringsspår för specialrekonstruktion EDM-nollpunktsfixturcellprojekt.
FAQ
F1: Kan JWGRIP R-Type 156 mm EDM-pall uppnå nolldeformation över obegränsade nollpunktslås-upplåsningscykler?
S: Optimerad R-typ spänningsutlösningsspår plus spånavledningsspår minskar kraftigt riskerna för deformation och partikelförorening. Absolut nolldeformation kan inte garanteras efter kraftig cyklisk belastning. Operatörer måste hålla nollpunktsmoduler igång inom det nominella lufttrycksintervallet och genomföra periodisk inspektion av upprepad positionering av belastat tillstånd. Sondkoordinatfinkompensation förblir ett obligatoriskt produktionssteg.
F2: Kan den här pallen ha en kontinuerlig ultratung nyttolast av forminsats?
S: JWGRIP R-Type 156 mm EDM-pall för nollpunktsarbetshållning är konstruerad för medelstora belastningar av forminsats och elektrodfixtur. För scenarier med ultratungt arbetsstycke måste användarna korskontrollera den totala nyttolasten mot nollpunktsmodulens nominella lastkapacitet. Att överträffa den nominella nyttolasten påskyndar slitaget på pallgränssnittet och kan utlösa permanent deformation.
F3: Om icke-standardiserad yttre kontur, speciell hållayout och anpassad dräneringsspårväg behövs, stödjer du ODM-tillverkning?
A: Ja. Vänligen skicka in fullständiga tekniska ritningar som anger yttre kontur, placering av hål, dräneringsspårväg och toleransspecifikationer. Vår ingenjörsavdelning kommer att avsluta tillverkningsbarhetsbedömningen och skicka en formell offert inom 12 arbetsdagar.
F4: Vilka feltillstånd faller under produktgarantin?
A: JWGRIP R-Type 156 mm EDM-pall tillhör en högprecisionsnollpunkts-arbetshållande lastbärande referenskomponent. Garantin gäller för tillverkningsdefekter som existerar vid leverans: ospecifik planhet, parallellitet och diskvalificerat laddat-deformationstestindex. Skador från övertryckslåsning, kraftig kollision, spånnötning och slitage som ackumulerats genom långvarig cyklisk användning är undantagna från garantins omfattning.
Relaterad kategori
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer