Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






R-Type 54x54 EDM Centreringsplatta
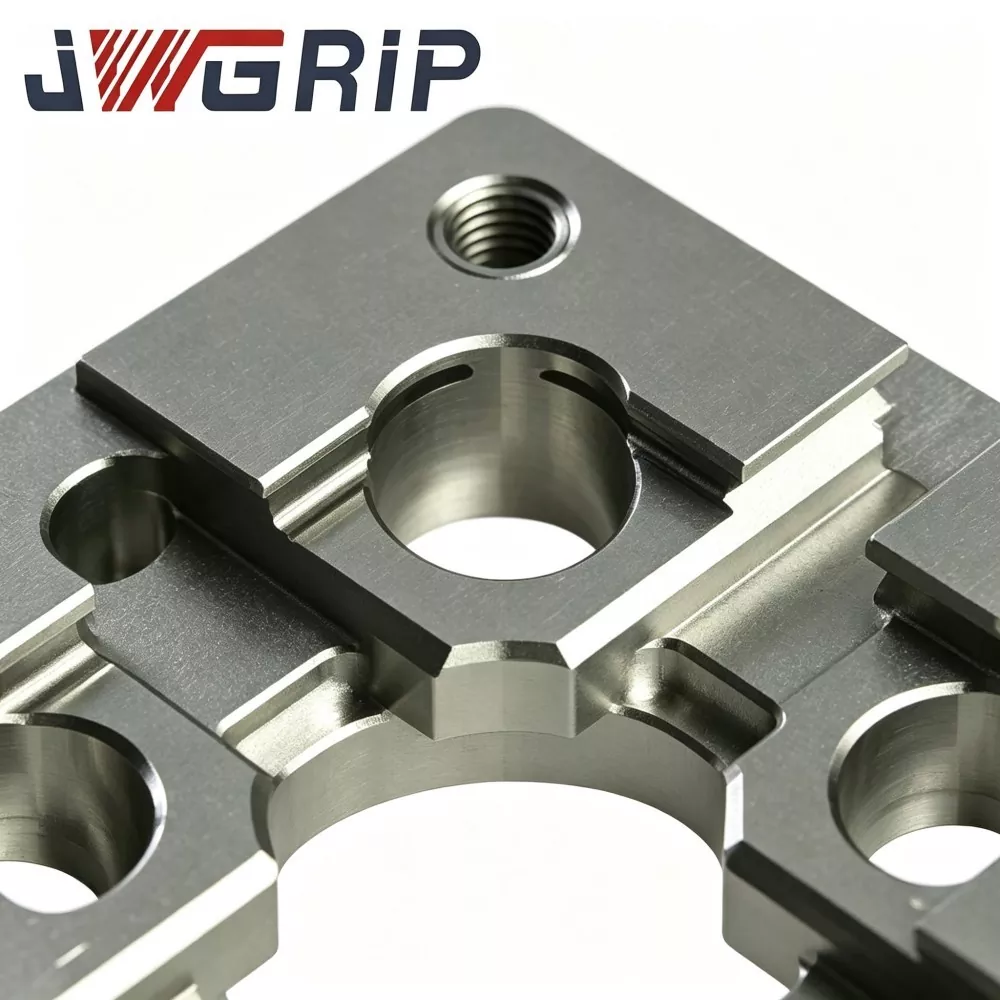
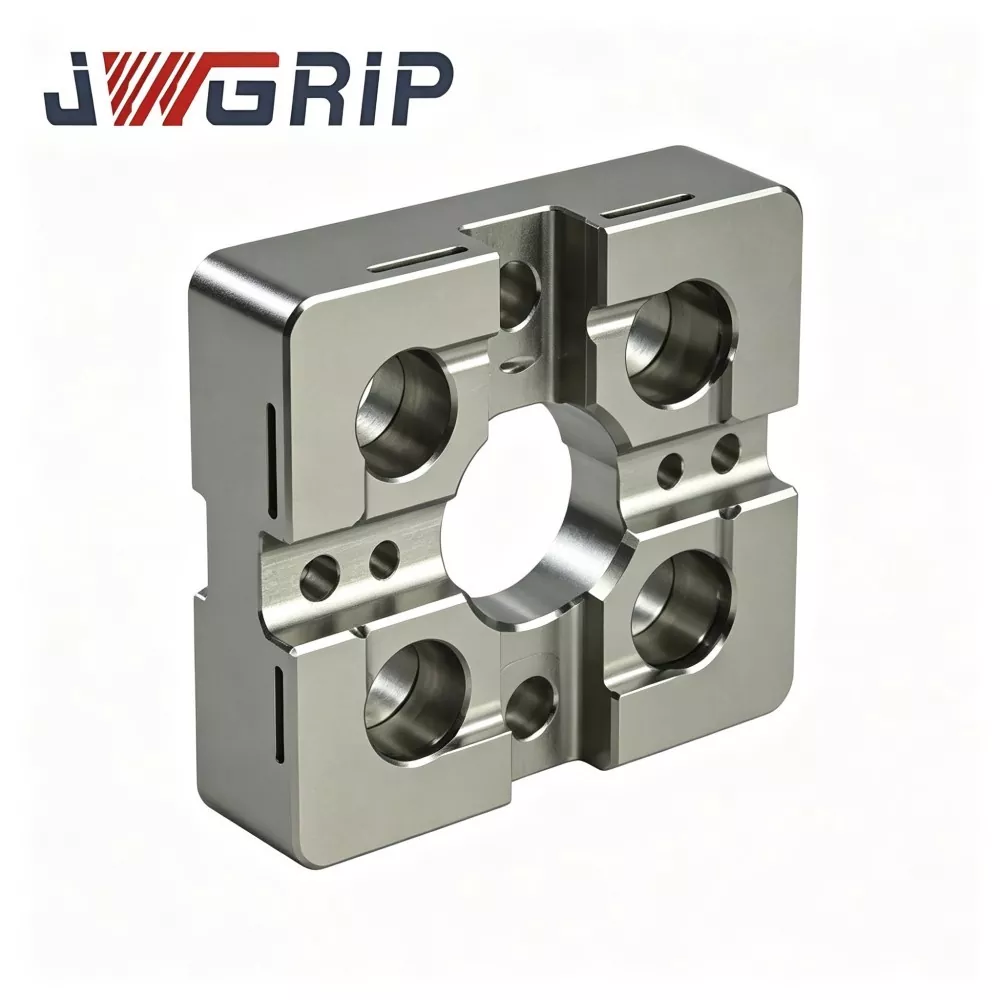
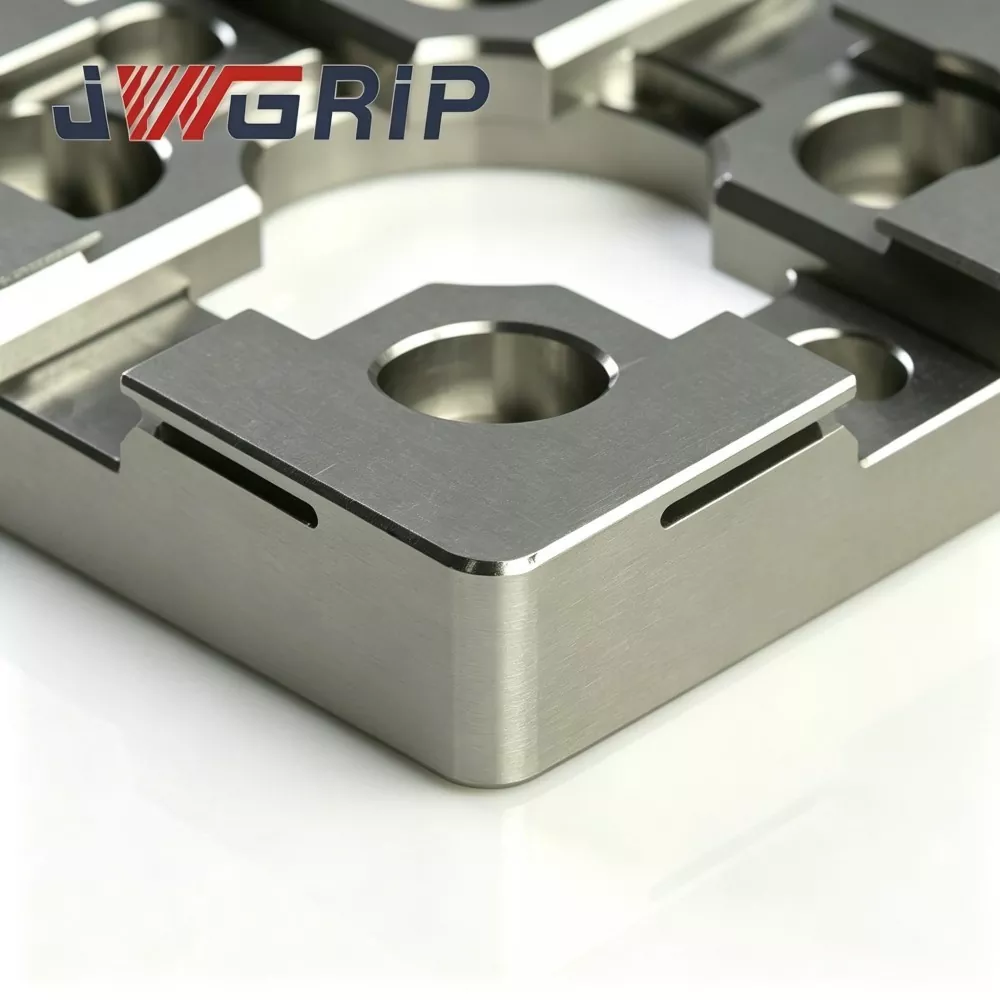
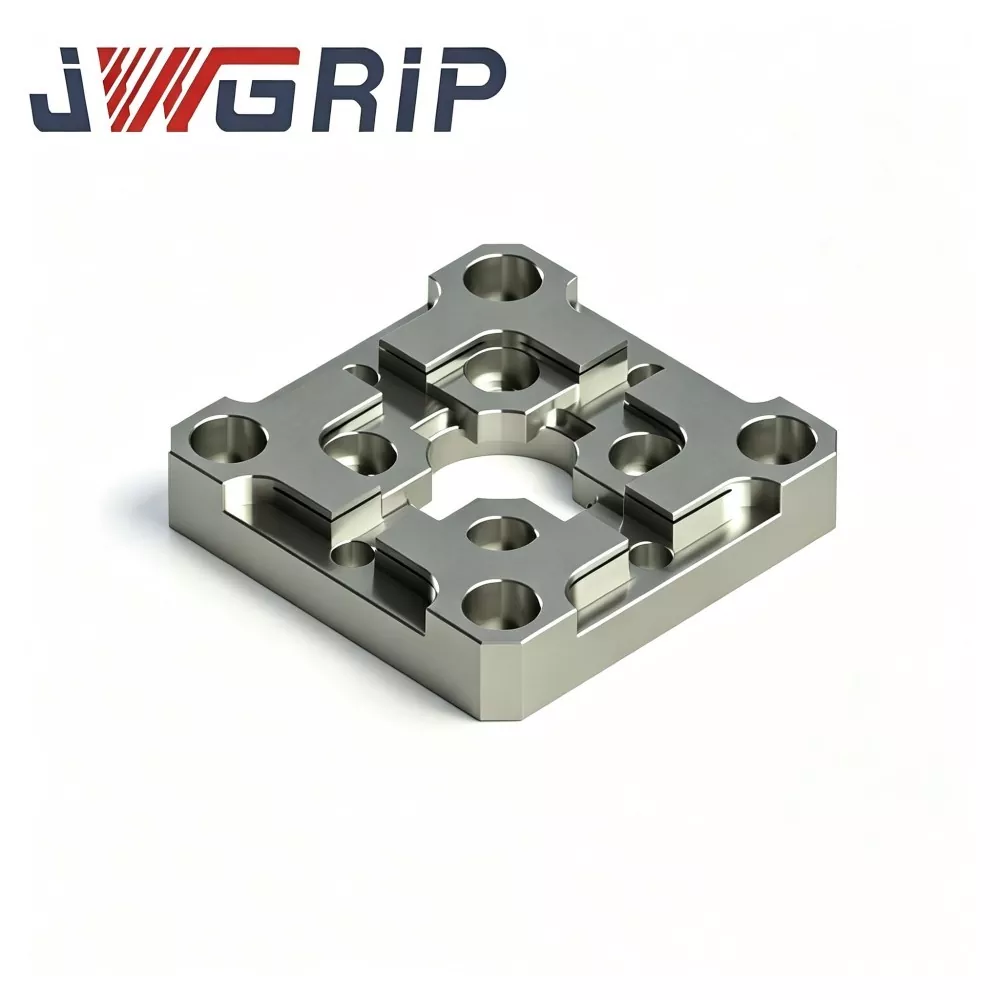
JWGRIP är den professionella tillverkaren och leverantören av R-Type 54x54 EDM Centrering Plate i Kina, med standardspecifikationer helt i lager och stödjer globala bulkorder för kompakta EDM-maskiner och precisionsformverkstadsprojekt. Det är en slitstark högprecisions integrerad benchmarkfixtur för positionering speciellt framtagen för små sänke-EDM-utrustningar, minielektrodjiggar och precisionsformbehandlingsscenarier med flera kaviteter. Den integrerar optimerad R-typ övergångspositionering av skulderstruktur och termiskt stabil mekanisk prestanda i en enda enhet, vilket eliminerar defekterna med lätt extruderingsslitage och hörnflisning av traditionella rätvinkliga miniatyrcentrerande plattor.
Denna högstabila R-Type 54x54 EDM-centreringsplatta använder förstklassigt termiskt stabiliserat verktygsstål som råmaterial, bearbetat genom åldringsbehandling i flera cykler, lokal ythärdning och ultraprecision dubbelsidig slipteknik. Den uppgraderade övergångsaxelstrukturen av R-typ sprider effektivt koncentrerad kontaktspänning under upprepad elektrod-jigg-dockning och frekventa lastnings- och lossningscykler, vilket avsevärt minskar fördjupningsskador och hörnslitage, och bibehåller permanent en stabil centreringsriktmärkesnoggrannhet. Den termiskt stabiliserade stålkroppen undviker effektivt strukturella deformationer och dimensionsavvikelser orsakade av temperaturfluktuationer i verkstaden, vilket säkerställer utmärkt planhet och långvarig dimensionell konsistens i högfrekvent batchproduktion.
Den anpassar sig perfekt till positioneringskraven för små koppar-, grafit- och koppar-volframelektroder, förkortar avsevärt manuell förcentreringstid, eliminerar ackumulerade manuella kalibreringsfel och löser industrins smärtpunkter med instabilt gnistgap och defekta små kavitetsdetaljer orsakade av slitna riktmärken. Den stöder standardlagerförsörjning och OEM-modifiering av monteringshålslayout och positioneringsbossprofiler, vilket ger tillförlitliga och repeterbara positioneringslösningar med hög precision för EDM-batchbearbetning av miniatyrskär och multikaviteter.
Praktiska smärtpunkter
Kompakta sinker-EDM-verkstäder som bearbetar mikrokontakter och medicinska miniatyrformar möter inneboende nackdelar från konventionella centreringsplattor i småformat:
Konventionella små centreringsplattor använder skarpvinklade inre axlar. Dockningspåverkan koncentrerar stressen på smala hörnzoner. Osynliga mikrofördjupningar genereras gradvis, som inte kan upptäckas genom rutinmässig visuell inspektion.
Centreringsreferens driver tyst under kontinuerlig produktion, vilket resulterar i inkonsekvent gnistgap, ojämn erosion av kavitets sidoväggar och skrotrisk för högvärdiga miniatyrforminsatser.
JWGRIP optimerar R-Type 54x54 EDM Centering Plate för ovan nämnda smärtpunkter:
1. Slät övergångspositioneringsaxel av R-typ omfördelar dockningskontaktspänningen och minskar risken för mikrointryck och hörnavhuggning under frekventa elektrod-jigg-lastnings- och lossningscykler.
2. Termiskt stabiliserat substrat av legering-verktyg-stål plus åldrande i flera steg begränsar benchmark-distorsion som utlöses av fluktuationer i omgivningstemperaturen i kabinettet i kompakta EDM-maskiner.
3. Ultraprecisionsslipning med dubbelsidig yta garanterar tillförlitlig planhet och parallellitet för stabil mekanisk centrering.
4. Förenklar det manuella arbetsflödet för förcentrering och minskar kumulativa positioneringsfel för små intrikata forminsatser, vilket förbättrar upprepningsnoggrannheten för batch-mikroform-EDM-uppgifter.
5. Kompakt 54×54 fotavtryck anpassar begränsat bordsutrymme; OEM anpassad modifiering för hålmönster och positioneringsboss är tillgänglig för speciella kompakta automatiserade EDM-cellprojekt.
Operativ logik
JWGRIP R-Type 54x54 EDM Centering Plate är en kompakt mekanisk referensfixtur avsedd för förpositionering och koncentricitetsinriktning av små EDM-elektrodjiggar:
1. Den installeras mellan kompakt-EDM-arbetsbord/minifixturbas och elektrodhållarjigg. Den levererar repeterbar mekanisk centreringsdata under frekvent byte av miniatyrkoppar-, grafit- eller koppar-volframelektrodjiggar.
2. Konventionella centreringsplattor i småformat använder skarpa 90° inre axlar. Dockningspåverkan koncentreras på smala kantlinjer, vilket ger lokala mikrointryckningar av plast efter upprepade presscykler.
3. Strukturell förbättring av kärnan: kontinuerlig jämn övergångsprofil av R-typ på inre positioneringsskuldror förstorar den effektiva kontaktytan, sprider kontaktspänningen över bredare ytor istället för skarpa hörnlinjer. Detta saktar ned indragningsackumulering och fördröjer referensdatumdrift.
Viktig funktionsgränspåminnelse:
Den här enheten tillhandahåller endast mekanisk förcentrering och kan inte ersätta sondbaserad finkoordinatkalibrering. Efter mekanisk dockning behöver operatörer fortfarande mätning av sond och koordinerad kompensation i enlighet med standard EDM-processspecifikationer.
Huvudsakliga tillämpningsscenarier:
mikrokontaktform, medicinsk miniatyrdelform, precisions-kugghjulsinsatsform och EDM-bearbetning av små formgjutningar. Den kan monteras på kompakta nollpunktschuckar, minifixturbaser eller små sänk-EDM-arbetsbord.
Teknisk prestanda
1. Kompaktoptimerad axelantislitagestruktur av R-typ Jämförande laboratoriehållbarhetstest visar, under lika dockningsfrekvens och kontaktkraft, JWGRIP R-Type 54×54 EDM Centreringsplatta minskar den maximala lokala kontaktspänningen med cirka 32 % jämfört med traditionella vassa hörn, små centrerande plåtar med högt inre hörn och inre centrering med hög risk för inre centrering. batchcykler.
2. Dubbelrunda termisk stabiliserande åldringsbehandling Ämnet av legerat verktygsstål genomgår tvåstegs högtemperaturåldring efter grovbearbetning för att eliminera de flesta inre restspänningar. Inom verkstadens omgivningstemperatur 16-30 ℃, planhetsvariation i färdigplåten ≤0,0025 mm, vilket förhindrar benchmark-förvrängning orsakad av skåptemperaturdrift hos kompakt EDM-utrustning.
3. Dubbelsidig ultraprecisionsslipning Den övre arbetsreferensytan och den nedre monteringspunkten är båda ultraprecisionsslipade. Planhet översta ytan ≤0,002 mm; parallellitet mellan övre-undre datum ≤0,003 mm. God parallellitet stöder reversibel installation för alternativ yta under begränsad utrymmesskick av kompakt maskin.
4. Selektiv lokal ythärdande behandling Endast inre positionerings-axelzoner av R-typ får lokal härdning med hög energi, ythårdhet HRC 57-61. Stark reptålighet mot kolpulver och fint metallskräp; icke-spänningskritiska baszoner bibehåller substratets seghet för att undvika sprödbrott på hela plattan vid oavsiktlig stöt.
5. Dielektrisk-vätskebeständig passivering Anti-korrosionsfinish Hela yttersidan passivering rostskyddsbehandling. Motstår kemisk korrosion från stänk av dielektrisk vätska och atmosfär med hög luftfuktighet inuti kompakt EDM-maskinskåp, vilket fördröjer fläckrostgenerering under långvarig verkstadsdrift.
6. Pryssbesparande 54×54 kontur med förbearbetade monteringsfunktioner Prefabricerade hål för lokaliseringsstift och försänkta skruvhål matchar vanliga kompakta nollpunktsfixturgränssnitt. Direktinstallation utan sekundär bearbetning för de flesta mini EDM fixtur-baser.
7. Spårbart kvalitetsarkiv på batchnivå Varje färdig plåt har laseretsat exklusivt serienummer. Kompletta inspektionsdatauppsättningar som täcker planhet, parallellitet och R-profiltolerans arkiveras, vilket stöder spårbar kvalitetsledning för massproduktionsföretag inom mikroform.
Produktions arbetsflöde
Råmaterial inkommande sammansättning & hårdhetsverifiering → CNC-grovfräsning → första steget högtemperaturavlastande åldring → halvfinishbearbetning → inre R-axelkonturformning → sekundär termisk stabiliseringsåldring → selektiv lokal ythärdning → dubbelsidig ythärdning → ultra-precisionsbearbetning av hål- och motbearbetning-finishing- → CMM multi-item geometrisk inspektion → laserserienummermärkning → rostskyddspassivering → slutlig visuell & dimensionell omkontroll → färdigvarulager.
Produktionen följer ISO 9001 kvalitetsledningssystemspecifikationer.
Kärnmätningsinstrument: CMM, planhetsinterferometer, Rockwell hårdhetstestare, alla går igenom periodisk officiell metrologisk kalibrering.
Varje färdig enhet utfärdas oberoende inspektionsrapport; materialcertifikatdokument kan tillhandahållas på köparens begäran.
Regler för dagligt underhåll
1. Före montering, rengör fixtur-basens passplan, lokaliseringsstiftshålen och plattans bottendatum helt. ta bort kolpulver, metallspån och dielektriska vätskerester. Fångade främmande partiklar kommer att utlösa dold lutningsavvikelse.
2. Dra åt de försänkta monteringsskruvarna strikt enligt specificerat vridmoment. Övervridning skapar lokal deformation av plattan; otillräckligt vridmoment medför risk för plåtskiftning vid dockningspåverkan.
3. Kontrollera elektrod-jiggens rörliga slag; förbjuda våldsam krasch mot positioneringsaxlar av R-typ; soft-contact dockningsläge ska användas för mekanisk förcentrering.
4. Efter mekanisk förcentrering, komplett sondbaserad koordinatkompensation enligt EDM-processspecifikationer. Behandla aldrig mekaniskt förcentreringsresultat som slutgiltigt bearbetningsdatum.
5. Var 6-9 arbetsdag, inspektera de inre R-axelzonerna under förstoringsglas; byt ut centreringsplattan omedelbart om fördjupning, repa eller skåra upptäcks.
Felbenägna operationer att undvika
1. Installation utan att noggrant rengöra matchande ytor, spån inbäddade för att generera dolt lutningsfel.
2. Hamartvingad dockning som ger osynliga mikroindragningar på positioneringsaxlarna.
3. Skruva fast fästet med övermoment, vilket inducerar permanent geometrisk distorsion.
4. Hoppa över sondfinkalibrering och förlitar sig enbart på mekanisk förcentrering för EDM-bearbetning med mikrokaviteter.
Felkontrolltabell
|
Felfenomen |
Trolig grundorsak |
Föreslagen upplösning |
|
Upprepad centreringsavläsningsfluktuation |
Smutsig matningsyta;lös monteringsskruv;deformerad elektrodjigg |
Demontera och rengör kontaktytor; dra åt skruvarna igen; inspektera eller byt ut defekt jigg |
|
Gradvis koncentricitetsförskjutning efter kontinuerlig körning |
R-axeln lider av slitage eller mikrochips |
Kontrollera axelstatus under förstoringsinstrument; byt ut enheten när slitagemärken uppstår |
|
Dålig parallellitet för dockningsutgång |
Fästning med övermoment, skräp fastnat under plattans bas |
Installera om följande vridmoment-spec; helt rent bottensätesgränssnitt |
Jämförelse av prestanda och process
De flesta kommersiella EDM-centreringsplattor i småformat använder skarpa inre axlar utan spänningsspridande R-övergång. Många konkurrenter avbryter sekundär termisk stabiliseringsåldring och lokal selektiv härdning för att minska produktionskostnaderna.
1. Anti-nötningsförmåga: Konkurrentens vassa axelplattor ger lätt mikrointryck efter 350–650 dockningscykler. JWGRIP R-typ smidig övergångsstruktur förbättrar avsevärt anti-intryckningsprestanda under upprepade jig-dockningsstötar.
2. Hantering av intern stress: Många konkurrerande produkter utesluter sekundärt åldrande. Resterande spänningar efter slipning släpper långsamt vid förändringar i omgivningstemperaturen och utlöser planhetsdrift. Vår åldrande i två steg tar bort det mesta av kvarvarande stress för att säkerställa långsiktig geometrisk stabilitet.
3. Inspektionsstandard: Många leverantörer utför endast provtagningsinspektioner med deldimensioner. Varje JWGRIP-platta genomgår geometrisk CMM-skanning med ett oberoende serienummer för fullständig spårbarhet.
4. Anpassad projektkompetens: Många fabriker levererar endast fasta standardstorlekar. Med stöd av moget OEM-arbetsflöde implementerar JWGRIP hållayout och positioneringsbossmodifiering för speciella kompakta EDM-fixturprojekt.
FAQ
F1: Kan JWGRIP R-Type 54x54 EDM Centering Plate realisera noll-slitageprestanda för långvarig massproduktion?
A1: Optimerad R-övergång saktar avsevärt ner riskerna för indragning och flisning, men absolut nollslitage kan inte uppnås efter massiva dockningscykler. Förstoringsstödd periodisk inspektion av inre R-axlar är fortfarande obligatorisk. Byt ut plattan omedelbart när repor, fördjupningar eller skåror upptäcks.
F2: Kan denna kompakta centreringsplatta användas för tunga grafitelektrodjiggar av stor storlek?
A2: Denna enhet är utformad för små elektrodjiggar i miniatyr av kompakta EDM-maskiner. Det rekommenderas inte för tunga stora grafitenheter. Överdriven belastning påskyndar axelslitage och kan medföra permanent deformationsrisk.
F3: Stöder du OEM för icke-standardiserade hålmönster och anpassad positioneringsbossgeometri?
A3: Ja. Vänligen skicka in kompletta tekniska ritningar med tydliga specifikationer för hålarrangemang, positioneringsprofil, planhet och parallellitetstolerans. Ingenjörsteamet genomför tillverkningsbarhetsbedömningen inom 12 arbetsdagar och lämnar en formell offert.
F4: Vilka feltillstånd är undantagna från garantins omfattning?
A4: Detta tillhör högprecisionspositioneringskomponenten för arbetshållning. Garantin täcker tillverkningsdefekter som existerar vid leverans: ospecifik planhet, parallellitet och hårdhet. Skador orsakade av kollision, övervridande installation, spånnötning och normalt cykliskt slitage faller utanför garantin.
Relaterad kategori
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer