Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






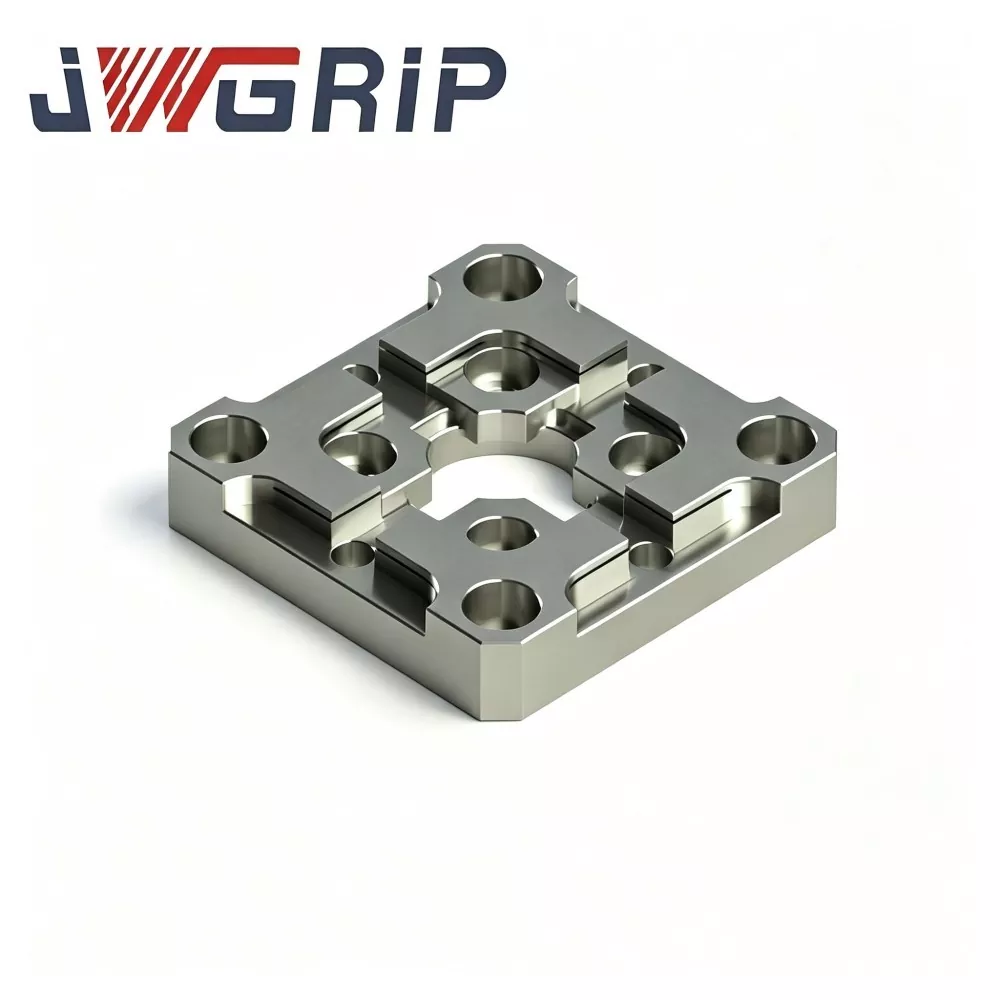
R-Type 70x70 EDM Centreringsplatta
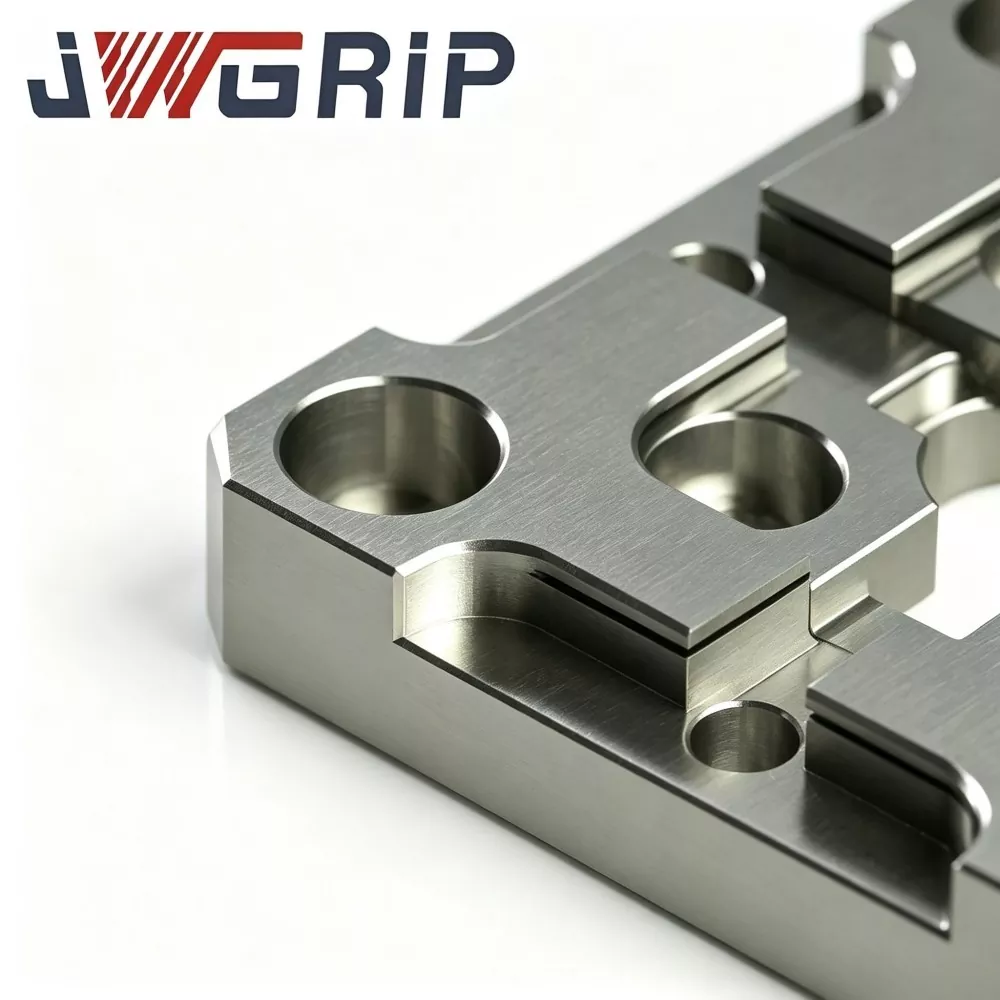
JWGRIP är den professionella tillverkaren och leverantören av R-Type 70x70 EDM Centering Plate i Kina, som tillhandahåller Factory Direct-leverans och anpassad strukturell modifiering för att möta olika krav på EDM-fixturlayout. Det är en högprecisions integrerad riktmärkesfixtur för elektrodpositionering speciellt optimerad för verkstäder för tillverkning av sänke-EDM-formar, med fokus på snabb centrering och repetitiva elektrodpositioneringsuppgifter. Den integrerar spänningsspridd R-typ inre fasövergångsstruktur och ultrastabil riktmärkespositioneringsprestanda i en enda kompakt enhet, vilket effektivt löser slitage med skarpa kanter och referensavdriftsdefekter hos traditionella platta centreringsplattor.
Denna EDM-centreringsplatta med hög upprepningsnoggrannhet är tillverkad av förstabiliserat legerat stål, som använder flerstegs avspänningsbehandling, professionell ythärdning och ultraprecision dubbelsidig slipteknik för att säkerställa utmärkt planhet och parallellitet. Den uppgraderade fasningsövergångsstrukturen av R-typ sprider lokal kontaktspänning under upprepade fixturdocknings- och lastnings- och lossningscykler, vilket effektivt begränsar slitaget på positioneringskanten och långvarig referensdeformation. Det eliminerar kumulativa positioneringsfel orsakade av frekventa manuella kalibreringar och temperaturfluktuationer i verkstaden, bibehåller konsekvent elektrodkoncentricitet och stabilt gnistgap vid satsvis bearbetning av flera kaviteter.
R-Type 70x70 EDM Centering Plate förenklar avsevärt elektrodverktygsinställningsprocedurer, förkortar manuell centreringstid, minskar mänskligt inducerad positioneringsavvikelse för koppar- och grafitelektroder och sänker omarbetningshastigheten för formen. Stödjer standard fabriksförsörjning och ritningsbaserad anpassning av hållayout och positioneringsbossstorlek, ger den en mycket pålitlig benchmarkgaranti för högeffektiv och högkonsistens precision EDM-formproduktion.
Prioriteringssystem
Formtillverkningsverkstäder som kör stora volymer med flera elektrodsänkor-EDM-jobb möter dolda kvalitetsrisker orsakade av konventionella centreringsplattor med fyrkantiga axlar:
Efter hundratals elektrod-jigg-dockningscykler producerar vassa inre hörn fördjupningar och partiell nötning. Subtilt slitage kan inte upptäckas genom rutinmässig visuell inspektion, men koncentriska referenser driver tyst.
Avvikelsen ackumuleras gradvis. När problem upptäcks har flera formhåligheter redan bearbetats, vilket resulterar i högvärdigt form-insatsskrot, dålig gnistgap-likformighet och ojämn erosion av kavitets sidoväggar.
JWGRIP optimerar R-Type 70x70 EDM Centreringsplatta för dessa praktiska smärtpunkter:
1. Slät inre avfasning av R-typ sprider dockningskontaktspänningen och minskar risken för förslitning av fördjupningar vid positionering av skuldror.
2. Förstabiliserat substrat av legerat stål med åldrande i flera runda högtemperaturer eliminerar till stor del inre restspänningar och motstår benchmark-förvrängning orsakad av temperaturfluktuationer och kontinuerliga klämpåverkan.
3. Ultraprecisionsslipning med dubbel yta garanterar överlägsen planhet och parallellitet för ett stabilt riktmärke för mekanisk centrering.
4. Förenklar manuella centreringsprocedurer, minskar omarbetningshastigheten och förbättrar den övergripande dimensionella konsistensen för produktion av precisionsformad EDM.
5. Kompakt yttermått på 70×70 passar vanliga EDM-armaturer; ritningsdrivna anpassade hålmönster och positioneringsbossmodifieringar är tillgängliga för EDM-cellprojekt med automatiskt elektrodbyte.
Arbetsprincip
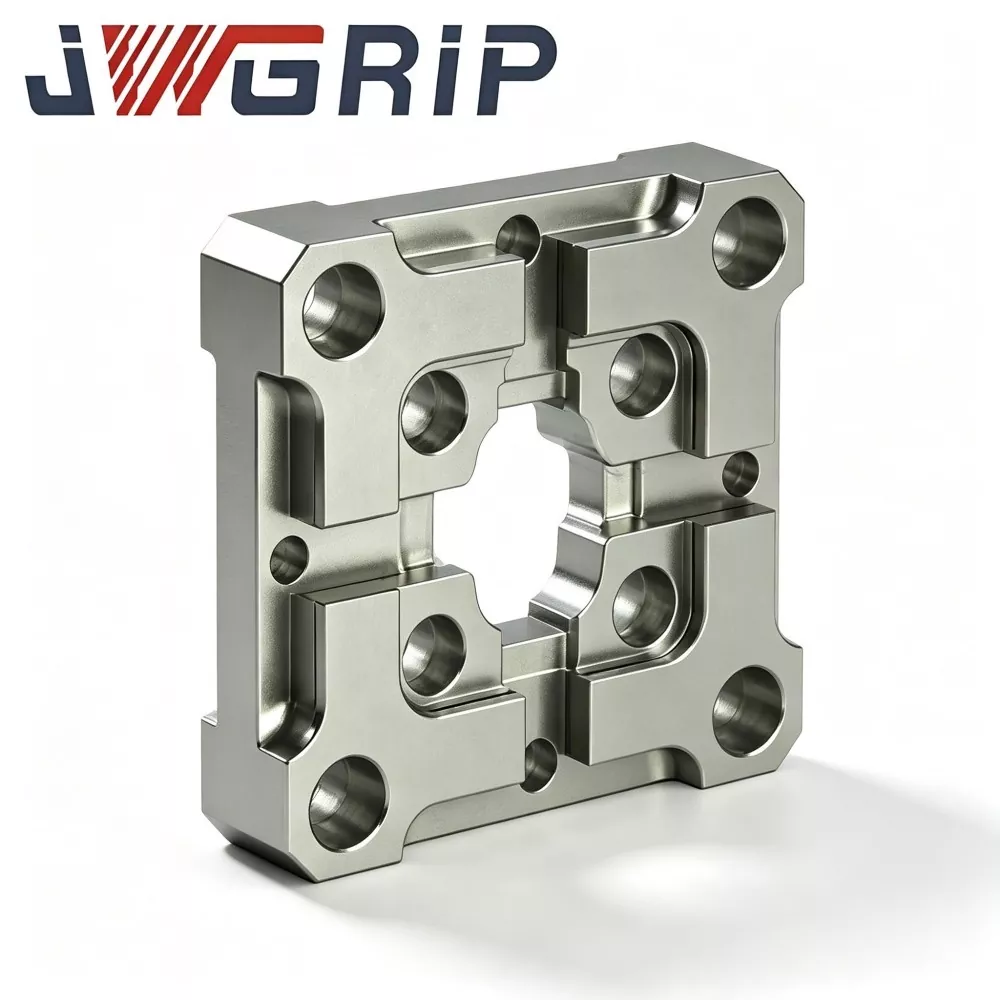
JWGRIP R-Type 70×70 EDM Centering Plate är en dedikerad referenskomponent för sinker-EDM-elektrodförpositionering och koncentricitetskalibrering:
1. Monteras mellan EDM-arbetsbordet och elektrodhållarjiggen. Den ger repeterbar mekanisk centreringsreferens vid byte av koppar-, grafit- eller koppar-volframelektrodjiggar.
2. Konventionella centreringsplattor har skarpvinklade inre axlar. Varje dockningsstöt koncentrerar belastningen på små hörnzoner och genererar lokala plastfördjupningar efter upprepad pressning.
3. Strukturell uppgradering av kärnan: mjuk inre fasövergång av R-typ utökar den effektiva kontaktytan under jiggdockning, sprider presskraften över större ytor istället för smala skarpa hörn, saktar ned förslitningen och bevarar det ursprungliga koncentriska riktmärket för längre servicecykler.
Viktig användningspåminnelse: Denna platta levererar endast mekanisk förcentrering och kan inte ersätta slutlig sondbaserad koordinatfinkalibrering. Efter mekanisk dockning mot denna centreringsplatta måste operatörerna fortfarande köra sondkompensation enligt standard EDM-processspecifikationer. Den används i stor utsträckning för formsprutning, formgjutning och EDM-bearbetning med precisionsstämpling, speciellt lämplig för batchproduktionsverkstäder med frekvent elektrodbyte. Den kan installeras på EDM-arbetsbord, nollpunktschuckbas eller anpassad fixturstödplatta.
Nyckeltekniska prestandaegenskaper
1. Optimerad R-typ Innerfas Antislitagekonstruktion Jämförande hållbarhetstestning visar att JWGRIP R-Type 70×70 EDM Centering Plate under identisk dockningsslagfrekvens minskar lokal kontaktspänning med cirka 29 % jämfört med konventionella centreringsplattor med skarpa axlar, vilket kraftigt sänker risken för repeterad intryckning och tryckning i hörn.
2. Multi-cycle Stress-relief Stabilization Substrat av legerat stål får två varv högtemperaturåldring efter grovbearbetning för att ta bort de flesta kvarvarande inre spänningarna. Inom verkstadens omgivningstemperatur 17-29 ℃, planhetsvariation i färdigplåt ≤0,0025 mm, förhindrar benchmark-distorsion inducerad av temperaturdrift.
3. Dubbelsidig ultraprecisionsslipning Toppreferensyta och bottenmonteringsdatum är båda ultraprecisionsslipade. planhet ≤0,002 mm; parallellitet mellan topp-botten datum ≤0,003 mm. Hög parallellitet stöder användning av alternativa ytor genom att vända plattan.
4. Lokaliserad ythärdande behandling Nyckelpositionering-axelzoner erhåller speciell ythärdning, ythårdheten når HRC 58-62. Stark anti-nötningsförmåga motstår partikelrepor och dockningsmärken; icke-arbetande zoner bibehåller korrekt substratseghet för att undvika sprödbrott på hela plattan.
5. Dielektrisk-vätskebeständig rostskyddsbehandling Hela ytters passivering. Motstår långvarigt stänkande EDM-dielektrisk vätska och fuktig verkstadsatmosfär, saktar ner oxidation och uppkomst av fläckrost.
6. Standardstorlek med förbearbetade monteringsfunktioner Kompakt 70×70 yttre fotavtryck, prefabricerade hål för lokaliseringsstift och försänkta skruvhål. Direktinstallation passar de flesta vanliga nollpunktsfixturgränssnitt utan sekundär bearbetning.
7. Spårbar fullständig metrologisk inspektion Varje färdig enhet har lasergraverat unikt serienummer. Fullständiga inspektionsdokument som täcker planhet, parallellitet och R-fasdimension arkiveras, vilket stöder spårbar kvalitetskontroll för företag som tillverkar stora volymer.
Komplett produktionsarbetsflöde
Varje sats av JWGRIP R-Type 70x70 EDM Centering Plate följer strikt tillverkningsarbetsflödet i full sekvens:
Inkommande råmaterial kemisk sammansättning & hårdhetsinspektion → CNC-grovfräsning → första omgången högtemperaturspänningsavlastande åldring → halvfinishbearbetning → R-typ innerfasformning → sekundär avspänningsåldring → lokal ythärdning → dubbelsidig precisionsslipning & motslipning C-em-it → pink C-Em-it besiktning → laserserienummermärkning → rostskyddspassivering → slutlig visuell omkontroll → färdigvarulager.
Produktionen följer ISO 9001 kvalitetsledningssystem krav.
Kärnmätanordningar: koordinatmätmaskin, ytplanhetsinterferometer, hårdhetstestare; alla får periodisk officiell metrologisk kalibrering.
Varje färdig bit bifogas med oberoende inspektionsrapport; materialtestcertifikat kan tillhandahållas enligt kundförfrågan.
Praktiskt tips för förvaring: Förvara centreringsplattan i en dedikerad stötsäker mätbox. Undvik stötar med tunga föremål och repor av metallspån. Även osynlig mikroindragning kommer att skada positioneringsnoggrannheten. Efter varje applicering på maskinen, torka av positioneringsaxlar och referensytor helt med en luddfri mjuk trasa innan förvaring.
Korrekt montering och arbetsflöde
1. Före installation, rengör fixturbasens monteringsplan, lokaliseringsstiftshålen och centreringsplattans nedre datum. ta bort metallspån, kolpulver och dielektriska vätskerester. Instängda främmande partiklar kommer att luta plattan och förvränga centreringsriktmärket.
2. Sätt fast försänkningsskruvarna enligt rekommenderat åtdragningsmoment. Övermoment skapar lokal plattdeformation och förstör planhet; otillräckligt vridmoment orsakar plåtskiftning vid dockningspåverkan.
3. Förhindra kraftiga krockar mellan elektrodjiggen och positioneringsaxlarna av R-typ; anta soft-contact dockningsläge för mekanisk förcentrering.
4. Efter mekanisk förcentrering, fullständig sondkoordinatkompensation enligt EDM-processspecifikationer. Hoppa aldrig över finavkänning och lita enbart på det mekaniska centreringsresultatet för den slutliga bearbetningen.
5. Inspektera positioneringsaxlarna under förstoringsglas var 7-10:e arbetsdag; byt ut plåten omedelbart när fördjupning, repa eller skåra har hittats.
Felaktiga operationer bör undvikas
1. Montering utan att rengöra matchande ytor: spån som är inklämda ger dold lutningsavvikelse.
2. Våldsam hammarstödd dockning: kraftiga stötar genererar osynliga mikroindragningar på positioneringsaxlarna.
3. Skruvfästning med övermoment: inducerar inre spänningar och permanent geometrisk förvrängning av plåtkroppen.
4. Hoppa över sondfinkalibrering och ta ut mekanisk centrering som slutligt riktmärke för bearbetning.
Varför välja JWGRIP
1. Praktisk EDM-arbetshållande FoU-erfarenhet Vårt ingenjörsteam samlar på sig riklig feedback på plats från formtekniker. Produktiterationer är optimerade för flaskhalsar i verkliga butiker istället för endast teoretiska ritningsparametrar.
2. Strigorös inspektion av hela enheten före leverans Många konkurrenter använder sig bara av provtagningsdimensionskontroll. Varje JWGRIP R-Type 70×70 EDM Centering Plate fullföljer CMM-helartikel geometrisk inspektion för att skärma icke-överensstämmande delar före leverans.
3. Stabil ledtid för standard- och anpassade beställningar Standardspecifika 70×70-produkter upprätthåller produktionslager. För anpassade krav på positioneringsboss eller hållayout avslutar ingenjörsteamet ritningsgranskningen inom 12 arbetsdagar och bekräftar genomförbart schema. Standardledtid för order: 10-15 arbetsdagar.
4. Applikationsorienterad teknisk support När kunder möter monteringsförvirring eller onormal centreringsprestanda, tillhandahåller tekniskt supportteam praktiska felsökningsförslag baserade på verklig EDM-workshop-upplevelse.
5. Fullständig hantering av batchspårbarhet Varje skylt har ett exklusivt serienummer. När positionsrelaterade oväntade problem uppstår kan ursprungliga produktionsparametrar och inspektionsarkiv snabbt hämtas för teknisk analys av rotorsaker.
FAQ
F1: Kan JWGRIP R-Type 70x70 EDM Centering Plate eliminera all centreringsavvikelse?
A1: Den tillhandahåller ett stabilt mekaniskt riktmärke för förcentrering och kan inte ta bort varje källa till avvikelse. Slutlig sondbaserad koordinatkompensation förblir obligatorisk. Positioneringsfel kan också bero på sliten elektrodjigg, lös fixturmontering eller elektrodskaftdeformation. Operatörer ska inspektera hela jiggenheten med jämna mellanrum.
F2: Passar denna centreringsplatta för frekvent dockning av tunga grafitelektrodjiggar av stor storlek?
A2: Den stöder grafit-elektrod-jigg-centreringsarbete. För extra tunga enheter, kontrollera dockningskontaktkraften strikt och förbjud våldsam stöt. Även med optimering av R-fas, ger överdriven stötbelastning fortfarande intryckningsskador på positioneringsaxlarna.
F3: Kan du anpassa icke-standardiserade hålmönster eller speciella positioneringsbossdimensioner?
A3: Ja. Vänligen skicka in kompletta tekniska ritningar med tydliga krav på hållayout, positioneringsbossgeometri, planhet och parallellitetstolerans. Ingenjörsavdelningen utvärderar tillverkningsbarheten inom 12 arbetsdagar och lämnar en formell offert.
F4: Vilka skadeförhållanden är undantagna från garantin?
A4: Detta tillhör högprecisionspositioneringskomponenten för arbetshållning. Garantin täcker defekter som härrör från tillverkningen vid leverans, såsom planhet, parallellitet och hårdhet som inte är specificerad. Skador orsakade av kollision, felaktig vridmomentinstallation, partikelrepor och normalt serviceslitage ligger utanför garantins täckning.
Relaterad kategori
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer