Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Högpresterande manuella nollpunktsdragbultar för precisionsklämning
Som en leverantör av industriella komponenter av manuella nollpunktsdragbultar,JWGRIPlevererar standardlokaliseringsbultar, högbelastningsbultalternativ och specialanpassade gängade ämnen för fixtur-eftermonteringsverkstäder, fixturintegratörer och processingenjörer som har för avsikt att använda nollpunktslokaliseringslogik samtidigt som de behåller befintliga fixturplattor, anpassade jiggar och hemmagjorda verktyg. JWGRIP tillhandahåller ocksåSerien med nollpunktsklämningoch Quick Change Fixture Disc Series för att bygga kompletta och pålitliga lokaliseringskedjor för eftermonterade fixturer av den gamla generationen.
Retrofitlösningar och kvalitetsrisker
Verkstäder samlar på sig stora mängder specialbyggda jiggar och fixturplattor genom år av bearbetning. De flesta av dessa hemgjorda verktyg ger stabil prestanda för specifika delfamiljer, men de saknar inbyggda gränssnitt för att ansluta till modern nollpunktshårdvara. Många produktionsteam kasserar direkt dessa användbara tillgångar vid uppgradering av arbetssystem, vilket skapar onödiga upphandlingskostnader och resursslöseri. Manuella lokaliseringsbultar fungerar som enkel men kritisk övergångshårdvara och lägger till nollpunktskompatibla gränssnitt på befintliga fixturbaser. Istället för att göra om hela uppsättningar av fixturplattor från grunden, kan fabriker slutföra systemuppgraderingen genom att installera dessa kompakta komponenter.
Ersättningsdubbar av låg kvalitet skapar dolda risker för den dagliga produktionen. Sämre värmebehandling och grov konisk slipning ger instabil kontaktprestanda. Efter upprepade klämcykler uppstår gradvis ytrepor och gängdeformation. Dessa subtila skador kan inte upptäckas genom enkel visuell inspektion, men de utlöser långsam positioneringsdrift under batchbearbetning. Operatörer kommer att lägga extra tid på att avkänna arbetsstyckets referenser utan att inse att slitna gränssnittsdelar är grundorsaken till inkonsekventa dimensionsresultat.
Kärnprodukt
Precision D16 Zero Point Pull Stud för CNC-arbetshållning: Denna kompakta variant används allmänt för fräsning med lätt och medelstor belastning, små formkomponenter och täta fixturer med flera stationer. Dess lilla yttre dimension gör att fler lokaliseringspunkter kan anordnas inom begränsat plåtutrymme. Den passar de flesta kompakta chuckar och fixturskivor för allmänna CNC-verkstäder.
Precision D20 Zero Point Pull Stud för CNC-fixtur: Designad med förstärkt konisk struktur och större bärande tvärsnitt. Den här kraftiga versionen klarar av fräsning med tunga spånavverkningar, tjocka solida ämnen och sammansättningar med stor totalvikt. Den fördelar klämspänningen jämnare under förhållanden med hög statisk belastning.
Anmärkningar om eftermontering och installation
Monteringshålets layout påverkar direkt fixturens långsiktiga prestanda. Installationspositioner bör hålla rätt säkerhetsavstånd från fixturkanter och skärzoner med hög spänning. Felaktig hålfördelning kan ge lokal deformation av basplattan när neddragningskraften träder i kraft, och ytterligare förvränga hela referensplanet.
Momentkontroll under monteringen förtjänar konstant uppmärksamhet. För stort åtdragningsmoment deformerar gängor och skadar precisionsslipade koniska ytor. Otillräckligt vridmoment gör att dubbarna är löst kopplade till fixturbaserna, vilket leder till långsam positionsförskjutning under kontinuerliga skärvibrationer. Användare måste följa rekommenderade momentparametrar snarare än att förlita sig på personlig drifterfarenhet.
Ytans renhet är ett annat icke förhandlingsbart krav. Små metallspån, kylmedelsrester och fint slipdamm som fastnat på koniska ytor blockerar full yta-till-yta-kontakt. Även mikroskaliga föroreningar omvandlas direkt till mätbar referensoffset på färdiga bearbetade delar.
Användningsspecifikation
När den paras ihop med nollpunktsklämchuckserien, måste dubbens koniska specifikationer helt matcha målchuckarnas inre kavitetsgeometri. Felaktiga parametrar orsakar delpunktskontakt, spänningskoncentration och accelererat slitage på både chuck- och bultkontaktytor.
Dessa dubbar samarbetar med Quick Change Fixture Disc-serien och blåser nytt liv i gamla anpassade jiggar. Eftermonterade äldre fixturer kan monteras direkt på fixturskivor. Fabriker bevarar värdefulla befintliga verktygsresurser utan att göra om stora partier av helt nya fixturplåtar. Enhetlig specifikationshantering är avgörande för pooler med blandade fixturer. Alla eftermonterade jiggar i en verkstad bör anta samma dubbstandard, och varje modifierad fixtur behöver tydlig fysisk märkning. Detta undviker felmontering orsakad av mänskliga fel på livliga verkstadsgolv.
Tillverkningsprocess
JWGRIP tillverkar dessa styrdubbar av höglegerat stålråmaterial. Nyckel avsmalnande lokaliseringsytor får uppkolande härdningsbehandling följt av ultraprecisionsslipning. Gängsektioner använder precisionsgängning med snäv tolerans för att garantera utbytbarhet mellan olika produktionssatser. Varje färdig tapp klarar konisk profilinspektion, gängdimensionsverifiering och hårdhetsprovtagningstest före leverans. Provtagningskompatibilitetstester utförs mot matchad chuckhårdvara. Anpassad längd dubbar, specialgängade former och modifierade koniska profiler är tillgängliga för specialändamål eftermontering av armaturer.
Rutinunderhållsvägledning
Dessa miniatyrgränssnittskomponenter uthärdar cyklisk neddragningskraft, friktion och mikropåverkan i varje spänn- och lossningsögla. Regelbundet underhåll bör inkludera visuellt utseende och noggrann rengöring av koniska ytor. Alla tappar med kraftiga repor, gängdeformation eller uppenbart slitage måste bytas ut omedelbart. Fortsatt produktion med försämrade dubbar kommer stadigt att undergräva den övergripande noggrannheten för hela nollpunktsarbetshållningsekosystemet.





- View as
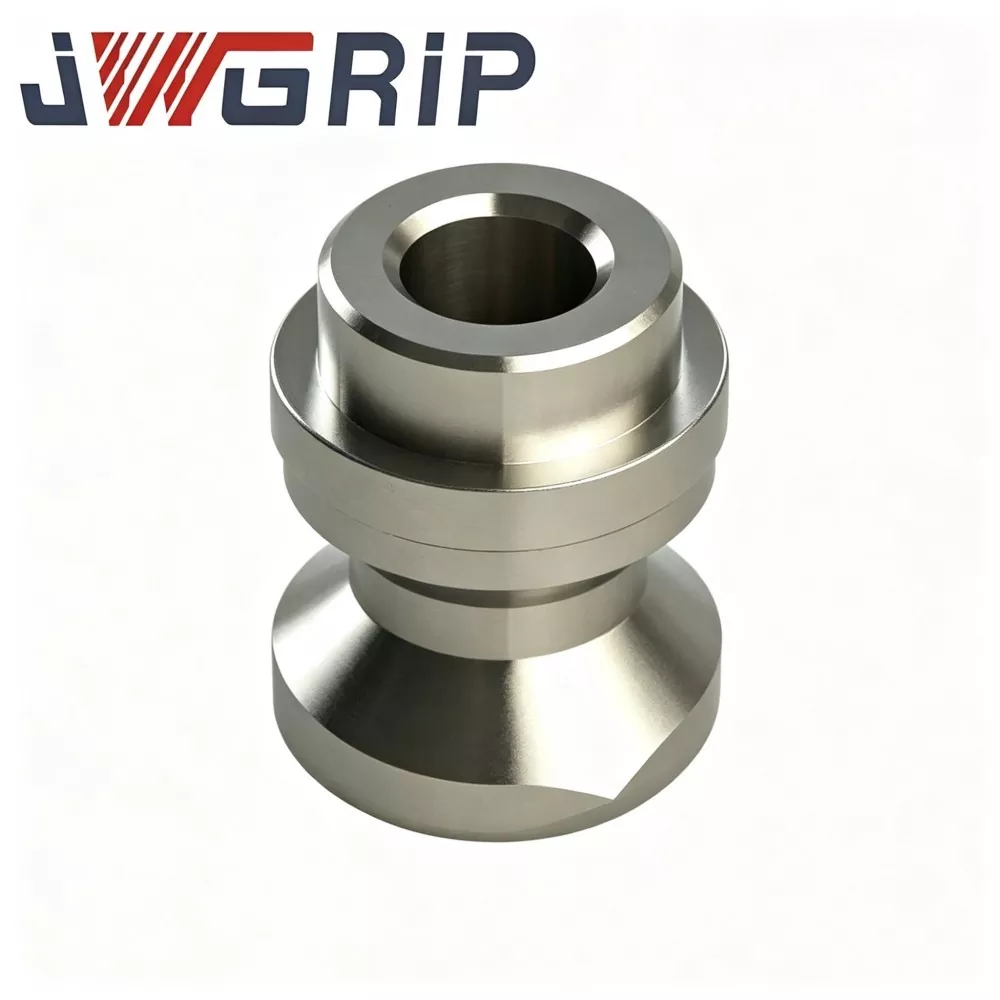
Precision D20 Zero Point Pull Stud för CNC Fixtur
JWGRIP är den professionella tillverkaren och leverantören av Precision D20 Zero Point Pull Stud för CNC Fixture i Kina, och tillhandahåller Factory Direct-försäljningsservice med standardmodeller helt i lager för att betjäna globala fixturintegratörer, CNC-maskinverkstäder och verktygsunderhållsavdelningar. Det är en högpresterande lastbärande positioneringskomponent speciellt designad och anpassad för D20-seriens nollpunktsspännverktygssystem. Genom att integrera benchmarkpositionering, låskraftöverföring och antirotationsbegränsningsfunktioner i en enda optimerad strukturell enhet, anpassar den sig perfekt till höghastighetsfräsning, borrning och fleraxliga kompositskärprocesser.
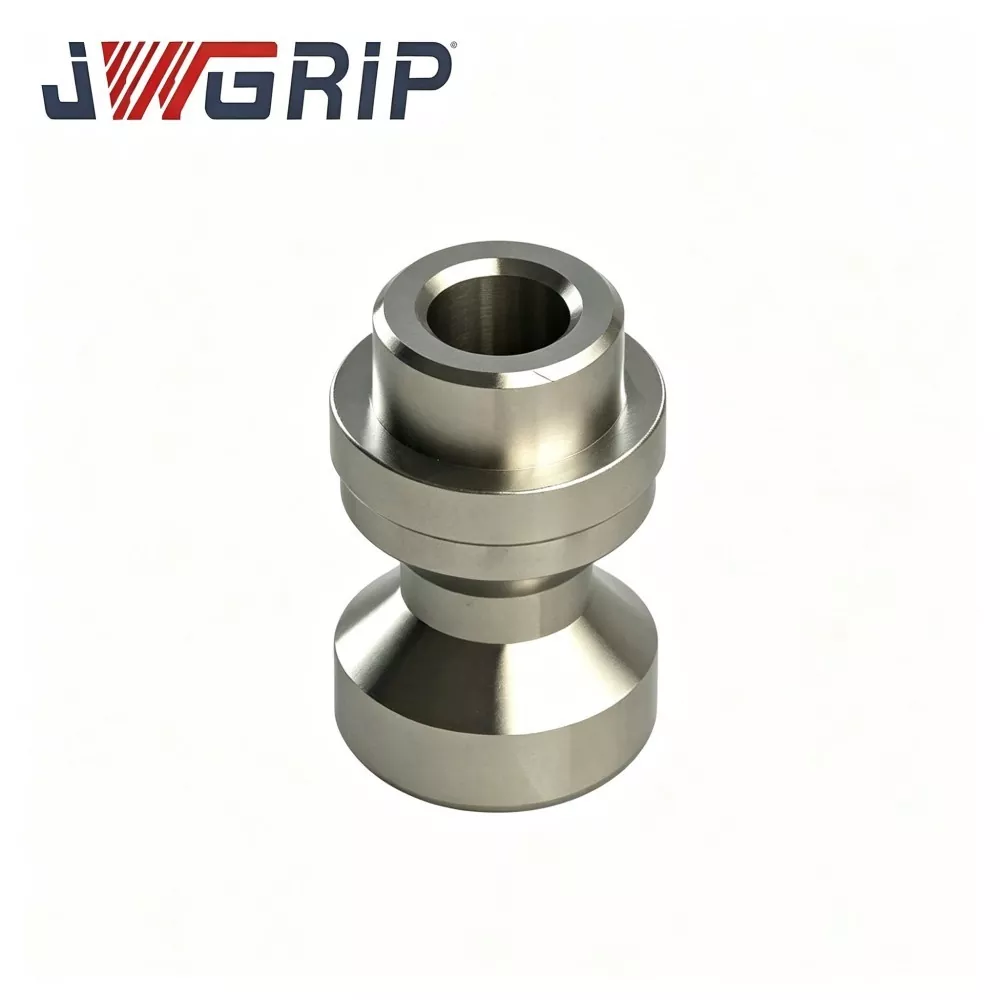
Precision D16 Zero Point Pull Stud för CNC-arbetshållning
JWGRIP är den professionella tillverkaren och leverantören av Precision D16 Zero Point Pull Stud för CNC-arbetshållning i Kina, med standardspecifikationer helt i lager och accepterar globala bulkorder för CNC-bearbetningsfabriker, fixturintegratörer och verktygsrumsunderhållsteam. Det är en kärnpositionerings- och låskomponent med hög precision som är professionellt matchad för D16-seriens nollpunktsspännsystem i CNC-arbetshållning. Genom att integrera högprecisionspositioneringsriktmärket och den stabila kraftöverföringsstrukturen i en enda enhet, åtar den sig kärnfunktioner som fixturpositionering, låskraftöverföring och upprepad positioneringsbenchmarking under höghastighetsbearbetning.
JWGRIP är en professionell Manuella nollpunktsdragbultar tillverkare och leverantör i Kina. Vi välkomnar dig varmt till grossistprodukter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Nyheter Rekommendationer