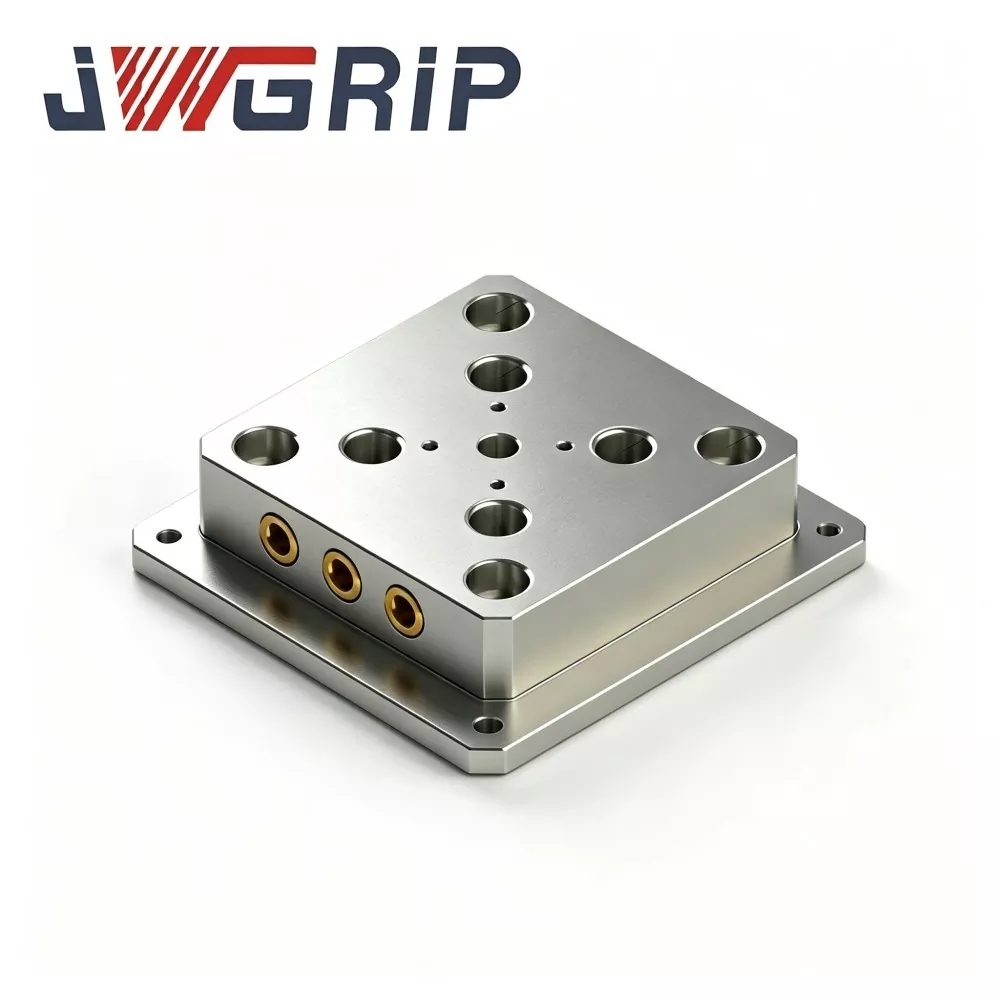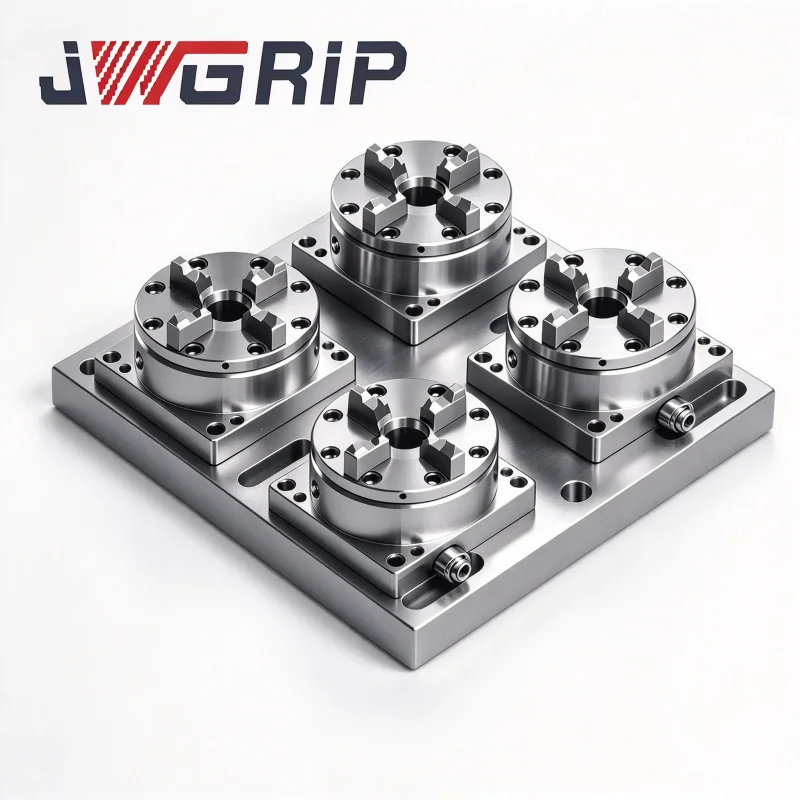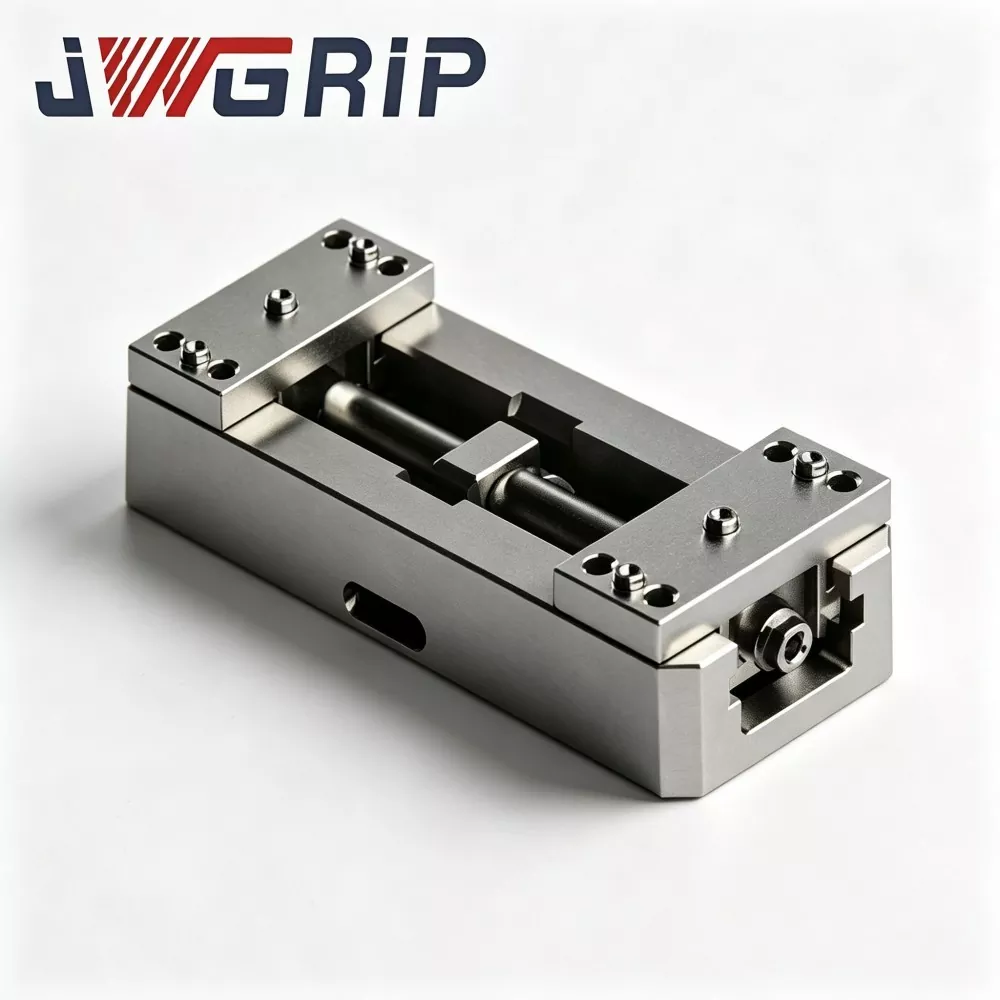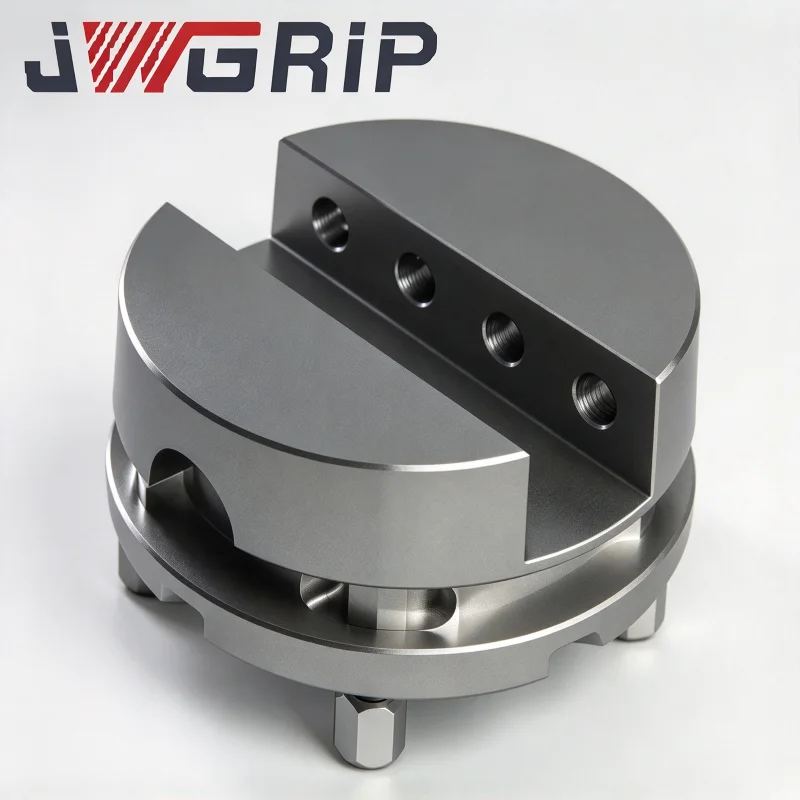
JWGRIPär en Kina tillverkare och leverantör avWire EDM Chuck för precisionsarbetshållning, tillhandahåller precisionslösningar för arbetshållning för tråd-EDM-bearbetning, formproduktion, verktyg, mätare och andra krävande applikationer. Lösningen är designad för stabil positionering och effektiva fixturbyten och hjälper bearbetningsverkstäder att förbättra konfigurationskonsistensen samtidigt som den stöder repeterbar precision i krävande produktionsmiljöer.
I modern wire EDM-produktion påverkar arbetshållningsnoggrannheten direkt skärkonsistensen, inställningseffektiviteten och det totala maskinutnyttjandet. Konventionella fixturer kan kräva upprepad borttagning, manuell justering och omkalibrering när ett nytt jobb påbörjas i produktion. En snabbväxlingslösning för EDM-arbetshållning kan hantera dessa begränsningar genom att separera den fasta huvudchucken från utbytbara förkalibrerade subjiggar. Detta tillvägagångssätt gör att datumet på maskinsidan förblir etablerat samtidigt som olika arbetsstycken kan ändras mer effektivt. En precision Wire EDM Chuck för precisionsarbetshållning kan innehålla en avspänningsavlastad kropp av legerat stål, härdade lokaliseringsgränssnitt, korrosionsbeständig behandling och kontrollerad positioneringsgeometri för krävande nedsänkta EDM-miljöer. Den här artikeln förklarar hur tråd-EDM-chuckar fungerar, vilka designfaktorer som påverkar prestandan, hur snabbbytesarkitektur kan förbättra arbetsflödeseffektiviteten och vad köpare bör tänka på när de väljer en precisionslösning för arbetshållning.
Innehållsförteckning
- Varför är precisionsarbetshållning viktigt i tråd-EDM?
- Vilka problem kan traditionella tråd-EDM-fixturer skapa?
- Hur fungerar en Quick-Change EDM Chuck?
- Vilka egenskaper bör en EDM-chuck för precisionstråd ge?
- Jämförelse av val av tråd-EDM-chuck
- Var kan Wire EDM Workholding tillämpas?
- Hur kan operatörer bibehålla positioneringsnoggrannhet?
- Hur tillverkas en Precision EDM Chuck?
- Vanliga frågor
- Hur kan JWGRIP stödja dina behov av tråd-EDM-arbetshållning?
Varför är precisionsarbetshållning viktigt i tråd-EDM?
Wire EDM tar bort material genom kontrollerad elektrisk urladdning snarare än konventionell mekanisk skärning. Eftersom processen är beroende av noggrann positionering av arbetsstycket i förhållande till trådbanan, måste fixturen skapa en stabil och repeterbar referens.
Ett lämpligt arbetshållningssystem bör hålla arbetsstycket säkert samtidigt som positioneringsvariationerna minimeras under installation och produktion. Detta blir särskilt viktigt när en verkstad bearbetar flera forminsatser, precisionskomponenter, mätdelar eller verktygsämnen i relativt små partier.
För högblandningsproduktion är arbetshållningseffektiviteten inte begränsad till klämkraften. Det praktiska målet är att skapa ett repeterbart förhållande mellan maskinbordet, chucken, underjiggen och arbetsstycket. När detta förhållande bevaras mellan jobben kan operatörer lägga mindre tid på att bygga om referenser och mer tid på att utföra produktiva skäroperationer.
- Bibehåller en stabil arbetsstyckesreferens.
- Stöder repeterbar fixturpositionering.
- Hjälper till att minska onödiga installationsoperationer.
- Stöder effektiv bearbetning av olika arbetsstyckesgeometrier.
- Bidrar till konsekvent tråd-EDM-produktion.
Vilka problem kan traditionella tråd-EDM-fixturer skapa?
Traditionella fasta fixturer kan vara effektiva för stabila produktionsmiljöer, men de kan bli mindre effektiva när produktionsscheman ändras ofta. En jobbbutik som tar emot olika kundorder kan stöta på flera återkommande utmaningar i arbetet.
- Upprepad borttagning av fixtur:Fixturen kan behöva demonteras och återinstalleras för olika arbetsstyckeskonfigurationer.
- Manuell omjustering:Operatörer kan behöva använda indikatorer eller sonderingsprocedurer för att upprätta en ny referens.
- Operatörsberoende variation:Olika inställningsmetoder kan introducera positioneringsskillnader mellan operatörer eller produktionsskift.
- Längre bytestid:Omfattande installationsaktiviteter minskar andelen maskintid som är tillgänglig för faktisk trådkapning.
- Begränsad produktionsflexibilitet:En fixtur designad kring ett jobb kanske inte effektivt stöder ett annat arbetsstycke.
En snabbbyte av arbetshållararkitektur tar itu med dessa utmaningar genom att hålla den primära chucken monterad på wire EDM-bordet samtidigt som förberedda underjiggar kan bytas ut enligt produktionskraven.
Hur fungerar en Quick-Change EDM Chuck?
Grundkonceptet skiljer den permanenta maskinsidans referens från den utbytbara arbetsstyckessidans fixtur. Huvudchucken förblir monterad på wire EDM-bordet, medan individuella sub-jiggar kan förberedas och kalibreras bort från maskinen.
1. Fast huvudchuck
Huvudchucken upprättar det primära monteringsförhållandet med maskinbordet. Att hålla huvudchucken stationär kan hjälpa till att bevara det etablerade maskindatumet och minska onödig ominstallation.
2. Förkalibrerade sub-jiggar
Olika underjiggar kan förberedas för olika arbetsstyckesfamiljer. Operatörer kan slutföra initial referens och inspektion utanför maskinen, vilket gör att fixturförberedelser kan ske oberoende av maskinens skärtid.
3. Snabbväxlingspositioneringsgränssnitt
När en ny produktionsorder schemaläggs, installeras motsvarande underjigg i huvudchucken. Ett kontrollerat lokaliseringsgränssnitt överför det etablerade positioneringsförhållandet till den nya fixturen.
4. Verifiering före skärning
Snabbbyte av arbetshållning kan minska upprepade justeringar, men det eliminerar inte behovet av processverifiering. Operatörer bör fortfarande utföra lämpliga sonderings- eller referenskontroller, särskilt när fixturer har upplevt slitage, kontaminering, stötar eller långvarig användning.
Vilka egenskaper bör en EDM-chuck för precisionstråd ge?
Att välja en precisionschuck kräver mer än att kontrollera nominell spännkapacitet. Flera designegenskaper är särskilt viktiga för tråd-EDM-applikationer.
-
Stabil datumgeometri
En styv och noggrant avslutad huvudkropp hjälper till att upprätthålla förhållandet mellan chucken och maskinbordet.
-
Repeterbar positionering
Lokaliseringsgränssnittet bör ge konsekventa sittplatser när sub-jiggar byts ut.
-
Korrosionsbeständighet
EDM-miljöer kan exponera arbetshållande komponenter för dielektrisk vätska, fukt och finbearbetningsslam, vilket gör korrosionsbeständighet till en viktig faktor.
-
Slitstarka lokaliseringsytor
Härdade lokaliseringsytor kan hjälpa till att motstå upprepade fixturbyten och bibehålla stabila kontaktförhållanden.
-
Flexibel käkkapacitet
Det tillgängliga spännområdet bör motsvara de avsedda arbetsstyckenas dimensioner och geometri.
-
OEM anpassning
Icke-standardiserade monteringsfotavtryck, lokaliseringslayouter och käftslag kan krävas för specialiserade produktionsceller.
-
Inspektion och spårbarhet
Serienummeridentifiering och inspektionsregister kan stödja fixturhantering, underhåll och kvalitetskontroll.
För krävande tillämpningar samverkar dessa faktorer. En stark klämmekanism ensam kan inte kompensera för dålig lokaliseringsgeometri, kontaminering eller inkonsekvent fixturförberedelse.
Jämförelse av val av tråd-EDM-chuck
Följande jämförelse ger en praktisk ram för att utvärdera olika arbetssätt enligt produktionskrav.
| Urvalsfaktor | Traditionell fast fixtur | Quick-Change EDM Chuck | Köparens övervägande |
|---|---|---|---|
| Byte av jobb | Kräver vanligtvis mer manuell inställning | Designad för snabbare fixturbyte | Viktigt för högmixproduktion |
| Maskindatum | Kan kräva återetablering | Huvudchucken kan förbli fixerad | Hjälper till att bevara etablerade referenser |
| Sub-Jig Preparation | Vanligtvis begränsad | Kan förberedas och kalibreras separat | Användbar för flera arbetsstyckesfamiljer |
| EDM-miljö | Beror på armaturens konstruktion | Kan innehålla korrosionsbeständig behandling | Kontrollera dielektrisk-vätskekompatibilitet |
| Anpassning | Ofta fixturspecifik | Kan stödja ritningsbaserade ändringar | Bekräfta monterings- och placeringsmått |
| Kvalitetsspårbarhet | Beror på leverantör | Kan använda serienummer och inspektionsregister | Användbar för upprepad produktion |
Var kan Wire EDM Workholding tillämpas?
Ett precisionsarbetshållningssystem är särskilt användbart när produktionen kräver frekventa arbetsstyckesbyten och snäva positioneringskrav. Typiska applikationer inkluderar:
- Form- och stansbearbetning
- Tillverkning av precisionsmätare
- Verktyg och verktygsblank bearbetning
- Små sats tråd EDM-bearbetning
- Tillverkning av högblandningsformar på underleverantörer
- Tillverkning av prototyper och tekniska komponenter
- Flexibla tråd-EDM-produktionsceller
För tillverkare som betjänar flera kunder kan möjligheten att förbereda dedikerade subjiggar för olika komponentfamiljer också förenkla fixturorganisationen. Istället för att bygga om hela installationen för varje beställning kan en verkstad upprätta ett standardiserat arbetsflöde kring ett permanent gränssnitt på maskinsidan.
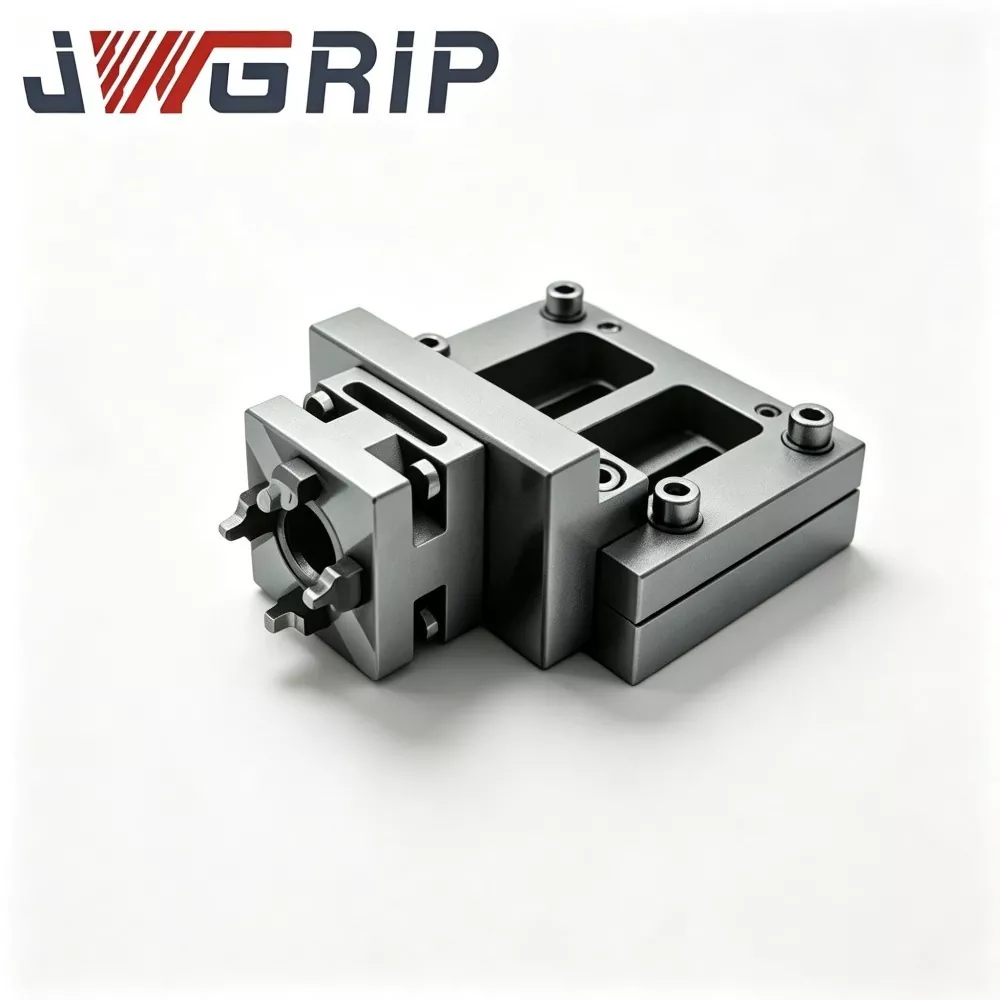
JWGRIP tillhandahåller också Wire EDM Chucks och relaterade Wire EDM-skruvstycken för kunder som utvecklar olika konfigurationer för arbetshållning.
Hur kan operatörer bibehålla positioneringsnoggrannhet?
Även ett precisionsarbetshållningssystem kräver disciplinerat underhåll. Lokaliseringsgränssnittet bör behandlas som en precisionsreferens snarare än en vanlig klämyta.
- Rengör dielektriska vätskerester och bearbetningsslam från lokaliseringsområden före installation.
- Inspektera lokaliseringsytorna för repor, bucklor, korrosion eller onormalt slitage.
- Behåll varje sub-jigg kopplad till sin egen kalibreringsinformation och identifikationsnummer.
- Lämna inte tillbaka en skadad eller hårt sliten subjigg till produktion utan inspektion och omkalibrering.
- Kontrollera låsningen innan du startar skärcykeln.
- Efter en betydande kollision eller kollision, utför en fullständig inspektion av upprepad positionering.
- Upprätthåll lämpligt rostskydd under lagring och transport.
Dessa metoder är särskilt viktiga eftersom kontaminering eller mekanisk skada kan påverka positioneringens repeterbarhet även när chucken förblir strukturellt intakt.
Hur tillverkas en Precision EDM Chuck?
Precisionsarbetets prestanda beror mycket på tillverkningskontroll. En typisk produktionsrutt för en EDM-chuck med hög precision kan inkludera materialinspektion, CNC-bearbetning, avspänningsbehandling, precisionsslipning, lokaliseringsgränssnittsbehandling, dimensionell inspektion och upprepad växlingstestning.
JWGRIPs tillverkningsprocess kan inkludera råmaterialinspektion, CNC-grovbearbetning, spänningsavlastande termisk åldringsstadier, halvfinishbearbetning, lokaliseringsstift och käftmekanismbearbetning, ythärdning, flersidig precisionsslipning, CMM-inspektion, upprepad sub-jigg-simulering, passivering, passivering, rost dimensionell verifiering.
För kvalitetsmedvetna köpare är inspektionsdokumentation en annan viktig faktor. JWGRIP arbetar enligt ett ISO 9001 kvalitetsledningssystem och tillhandahåller inspektionsdokumentation för tillämpliga produkter. OEM-order kan också innehålla ytterligare material eller testdokumentation enligt projektkrav.
För verkstäder som kräver en icke-standardkonfiguration kan köpare tillhandahålla ritningar som täcker monteringsfotavtrycket, lokaliseringslayout, käftslag och relevanta toleranskrav. Detta gör att leverantören kan utvärdera tillverkningsbarheten innan produktionen.
Vanliga frågor
Eliminerar en snabbbyte EDM-chuck all sondering efter sub-jiggbyte?
Nej. En förkalibrerad sub-jigg kan minska upprepat manuellt inriktningsarbete genom att bära dess etablerade koordinatinformation, men verifiering är fortfarande nödvändig. Slitage, kontaminering, deformation eller felaktig fixturhantering kan påverka positioneringsnoggrannheten.
Kan en verkstad göra sina egna kompatibla subjiggar?
Ja, förutsatt att underjiggarna följer de nödvändiga dimensionerna och toleranserna för placeringsgränssnittet. Varje egentillverkad subjigg bör oberoende kalibreras, inspekteras och korrekt identifieras innan den läggs till i produktionsfixturpoolen.
Kan JWGRIP anpassa chucken för en speciell maskin eller arbetsstycke?
Ja. JWGRIP stöder ritningsbaserade OEM-modifieringar som involverar monteringsfotavtryck, lokaliseringsstiftslayouter, käftarbetande slag och andra applikationsspecifika krav. Fullständiga tekniska ritningar och toleransinformation bör tillhandahållas för teknisk utvärdering.
Vad bör kontrolleras om positioneringsrepeterbarheten blir instabil?
Operatörer bör först inspektera lokaliseringssätet, sub-jiggens lokaliseringsytor, låsmekanismen och fixturkalibreringsposter. Slamansamling, repor, slitage, otillräckligt låsning eller felaktiga kalibreringsdata kan bidra till positioneringsproblem.
Hur ska chucken skyddas vid långtidsförvaring?
Chucken bör rengöras noggrant och torkas innan lämpligt rostskydd appliceras. Precisionslokaliseringsytor bör skyddas från stötar, fukt, kontaminering och onödig kontakt under lagring.
Hur kan JWGRIP stödja dina behov av tråd-EDM-arbetshållning?
För EDM-verkstäder med hög blandning av tråd är arbetshållning inte bara en fråga om att hålla en komponent säkert. Det är en del av hela produktionsarbetsflödet. En arkitektur för snabba förändringar kan hjälpa till att minska upprepad fixturnedbrytning, bevara referenser på maskinsidan, organisera flera underjiggar och skapa en mer konsekvent installationsprocess.
JWGRIP kombinerar precisionsbearbetning, kontrollerad lokaliseringsgeometri, korrosionsbeständig behandling, inspektionsprocedurer och OEM-anpassning för att stödja olika produktionskrav för tråd-EDM. Om du utvärderar en nyWire EDM Chuck för precisionsarbetshållningför forminsatser, verktyg, mätare, prototyper eller flexibel underleverantörsproduktion, se Wire EDM Chuck produktdetaljer ochkontakta ossmed ditt maskingränssnitt, arbetsstyckesdimensioner, monteringskrav eller tekniska ritningar. JWGRIP kan hjälpa dig att utvärdera en lämplig arbetshållningskonfiguration för ditt produktionsarbetsflöde.