Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hur kan en tråd-EDM-chuck för precisionsarbetshållning förbättra noggrannheten och minska inställningstiden
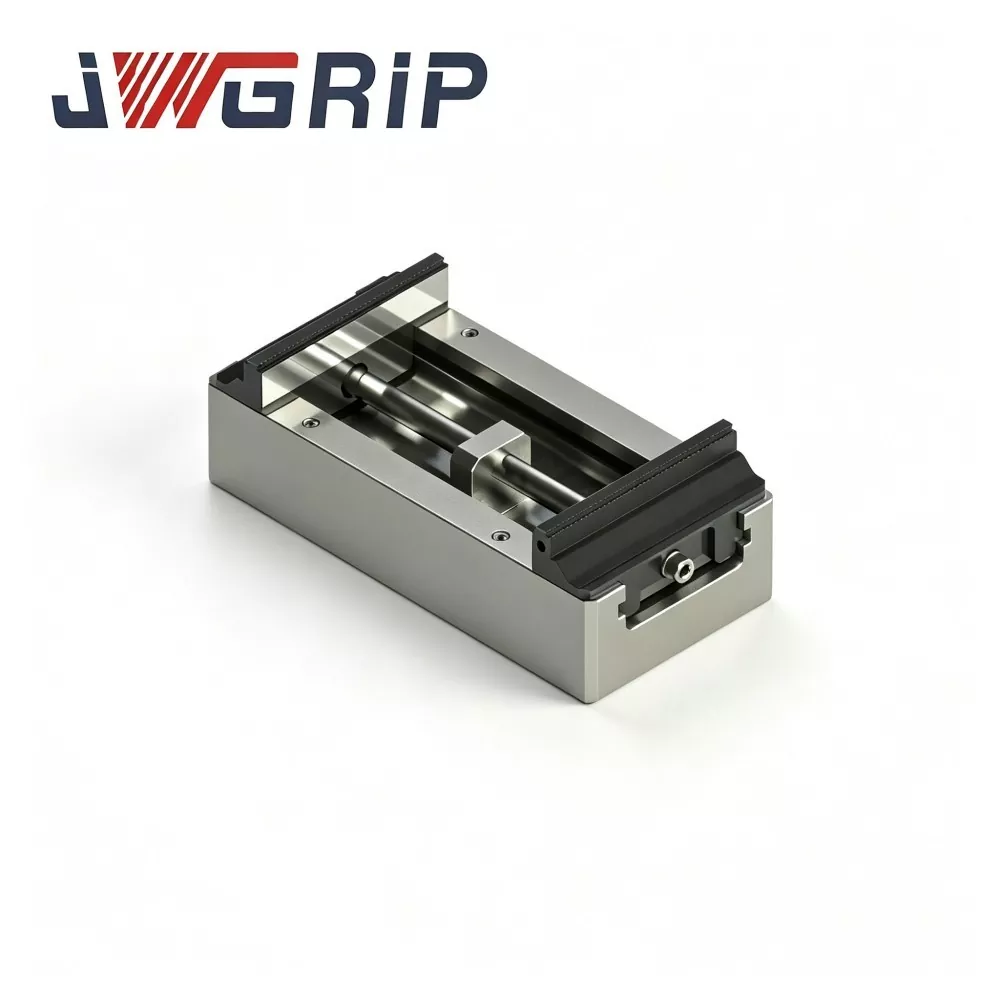
JWGRIPtillhandahållerWire EDM Chuck för precisionsarbetshållning, en snabbbytesklämningslösning avsedd för högblandnings-, lågvolymtillverkning av formverktyg och trådklippta EDM-verkstäder. Dess utbytbara sub-jigg-arkitektur hjälper till att minska repetitivt uppriktningsarbete, bevara positioneringskonsistens och förbättra maskinanvändningen i krävande produktionsmiljöer.
Precisionsbearbetning av elektrisk urladdning (Wire EDM) kräver mer än en kapabel maskin och en noggrant programmerad skärbana. Tillförlitlig arbetshållning är lika viktig för att upprätthålla samordningskonsistens, minska installationstiden och uppnå repeterbara resultat för olika jobb. Traditionella fixturer kräver ofta att operatörer demonterar hela klämarrangemanget och upprepar uppriktningsprocedurer närhelst produktionsorder ändras. En snabbväxling av tråd-EDM-chuck för precisionsarbetshållning löser denna utmaning genom att separera den fasta huvudchucken från utbytbara, förkalibrerade sub-jiggar. JWGRIPs lösning är designad för frekventa jobbbyten, fuktiga verkstadsförhållanden och kraven på precisionsunderleverantörer av formar. Den här guiden förklarar dess arbetsprincip, kärnfunktioner, urvalskriterier, underhållskrav och praktiska fördelar för modern wire EDM-produktion.

Innehållsförteckning
- Vad är en tråd-EDM-chuck för precisionsarbetshållning?
- Varför traditionella arbetsförhållanden skapar flaskhalsar i produktionen
- Hur fungerar snabbändringsdesignen?
- Vilka är huvuddragen hos JWGRIPs Wire EDM Chuck?
- Quick-Change Chuck vs. traditionell armatur
- Vilka applikationer drar mest nytta av Precision Workholding?
- Hur ska du välja rätt tråd-EDM-chuck?
- Hur kan operatörer bibehålla positioneringsnoggrannhet?
- Vilka kvalitetskontroller är viktiga före leverans?
- Vanliga frågor
- Slutsats: Förbättra Wire EDM Workflow Effektivitet
Vad är en tråd-EDM-chuck för precisionsarbetshållning?
En tråd-EDM-chuck för precisionsarbetshållning är en specialiserad fixtur som säkert lokaliserar och håller fast arbetsstycken under bearbetning av elektrisk urladdning. Till skillnad från konventionella fräsoperationer tar Wire EDM bort ledande material genom kontrollerade elektriska urladdningar mellan en rörlig trådelektrod och arbetsstycket. Noggrann positionering och stabilt stöd är avgörande vid bearbetning av intrikata konturer, smala slitsar, precisionskaviteter och komplexa formkomponenter.
Vid högblandningstillverkning måste arbetshållningen också ta emot frekventa förändringar i arbetsstyckets geometri och produktionskrav. En snabbchuck hjälper till att förenkla denna process genom att tillhandahålla en stabil maskinmonterad referens och utbytbara arbetsenheter.
JWGRIP utvecklar sin chuck för formunderleverantörer och flexibla produktionsverkstäder som behöver hantera varierande beställningar utan att upprepa hela fixturuppsättningen för varje ny komponent.
Utforska relaterade Wire EDM-arbetshållningslösningar från JWGRIP för att förstå produktens design- och anpassningsmöjligheter.
Varför traditionella arbetsförhållanden skapar flaskhalsar i produktionen
Traditionella fasta fixturer kan ge pålitlig fastspänning, men frekventa jobbbyten innebär ytterligare utmaningar. När en fixtur måste tas bort och installeras om för varje ny beställning, kan operatörer behöva upprepa tidskrävande justering, koordinera referens- och verifieringsprocedurer.
Dessa aktiviteter blir särskilt kostsamma i verkstäder som hanterar små partier av forminsatser, precisionskomponenter och verktygsämnen.
Vanliga produktionsproblem
- Förlängd installationstid:Upprepad borttagning av fixturen och manuell inriktning minskar tiden som är tillgänglig för faktisk skärning.
- Positioneringsinkonsekvens:Skillnader i operatörsteknik kan leda till oönskade koordinatavvikelser efter ominstallation.
- Begränsad produktionsflexibilitet:Dedikerade fixturer kan vara obekvämt när en verkstad bearbetar många arbetsstyckesstorlekar och former.
- Miljö slitage:Kylvätskestänk, dielektrisk vätska och finbearbetningsslam kan påverka lokaliseringsgränssnitten om skydd och rengöring är otillräckligt.
- Högre driftskostnader:Upprepade installationsaktiviteter och omarbetningar som kan undvikas kräver arbetskraft och maskinkapacitet.
Ett arrangemang för snabbbyte hjälper till att lösa dessa problem genom att hålla huvudchucken installerad samtidigt som kompatibla subjiggar kan bytas ut när produktionskraven ändras.
Hur fungerar snabbändringsdesignen?
JWGRIPs design skiljer den fasta huvudchucken från utbytbara subjiggar. Huvudkroppen förblir monterad på maskinbordet, medan individuella subjiggar kan förberedas och kalibreras utanför maskinen. När nästa produktionsorder anländer byter operatören ut den aktuella subjiggen istället för att demontera hela fixturarrangemanget.
Arbetsflödet i fyra steg
- Installera huvudchucken:Fäst chucken vid maskinbordet och upprätta det erforderliga referensförhållandet.
- Förbered utbytbara subjiggar:Konfigurera lämplig arbetshållarenhet för varje arbetsstycke eller arbetsfamilj.
- Kalibrera offline:Upprätta och registrera varje subjiggs koordinatförhållande innan den går in i produktionspoolen.
- Byt ut och verifiera:Installera den erforderliga underjiggen, bekräfta korrekt placering och låsning och utför den föreskrivna positioneringsverifieringen innan du skär.
Denna metod minskar behovet av att upprepa fullständiga inriktningsprocedurer på maskinsidan. Det stöder också bättre organisation av fixturer och kalibreringsposter över skift.
Viktigt är att snabbväxlingspositionering inte eliminerar alla inspektionskrav. Operatörer måste fortfarande verifiera korrekt installation och bekräfta att lokaliseringsytorna förblir rena, oskadade och inom de erforderliga toleranserna.
Vilka är huvuddragen hos JWGRIPs Wire EDM Chuck?
1. Arkitektur för snabbbyte av delad kropp
Den fasta huvudkroppen och de utbytbara underjiggarna skiljer maskinreferensen från frekventa byten av arbetsstycke. Enligt JWGRIPs publicerade produktinformation indikerar jämförande växlingscykeltestning att förkalibrerade subjiggar kan minska fixturbytetiden med cirka 58 % jämfört med traditionella arbetsflöden för fullständig nedrivning och ommontering. Faktiska resultat beror på den ursprungliga inställningsmetoden, operatörens praxis och produktionsförhållanden.
2. Stressavlastad konstruktion av legerat stål
Huvudkroppen använder avspänningsavlastat, förhärdat legerat stål. Produktspecifikationen rapporterar en planhetsvariation på inte mer än 0,0027 mm inom ett verkstadstemperaturområde på 16–31°C. Denna egenskap hjälper till att kontrollera dimensionsförändringar som annars skulle kunna påverka referensförhållandet mellan fixturen och maskinen.
3. Korrosionsbeständiga lokaliseringsgränssnitt
Lokaliseringsstiftens passande ytor får lokal ythärdning och en passiveringsbaserad rostskyddsfinish. Dessa behandlingar är avsedda att förbättra motståndet mot upprepad kontakt, fuktiga verkstadsförhållanden, dielektriska vätskestänk och föroreningar från finbearbetning.
4. Repeterbar positionering
JWGRIP specificerar repeterad positioneringsnoggrannhet för subjiggmontering på högst 0,003 mm under de angivna testförhållandena. Detta stöder överföringen av etablerade koordinatförskjutningar mellan kompatibla, korrekt kalibrerade subjiggar. Det ska inte tolkas som en garanti för exakthet i färdiga delar under alla maskiner, material eller skärförhållanden.
5. Flexibel konfiguration och OEM-anpassning
Chucken stöder kompatibla utbytbara sub-jiggar och ritningsbaserad anpassning. Beroende på applikationen kan kunder diskutera monteringsfotavtryck, placeringsstiftslayouter, käftarbetsslag och andra gränssnittsdimensioner med JWGRIPs ingenjörsteam.
6. Spårbara kvalitetsposter
Varje huvudchuck bär ett laseretsat serienummer. JWGRIP rapporterar att inspektionsdata som täcker parametrar som datumplanhet, positioneringsrepeterbarhet och lokaliseringsgränssnittets hårdhet arkiveras för spårbarhet.
Quick-Change Chuck vs. traditionell armatur
Den viktigaste skillnaden mellan dessa två tillvägagångssätt är hur de hanterar produktionsomställningar. Följande tabell sammanfattar deras typiska arbetsflödesskillnader.
| Jämförelsefaktor | Traditionell fast fixtur | JWGRIP Quick-Change Chuck |
|---|---|---|
| Bytesmetoder | Kan kräva borttagning av fixtur och fullständig ominstallation | Byter ut kompatibla subjiggar medan huvudchucken förblir monterad |
| Koordinera referenser | Kräver ofta upprepad inriktning på maskinsidan | Stöder återanvändning av inspelade offset från förkalibrerade sub-jiggar |
| Produktionsflexibilitet | Beror på armaturens design och förberedelse | Designad för frekventa jobbbyten och varierande beställningar i små partier |
| Reduktion av inställningstid | Beror på den ursprungliga fixturen och installationsproceduren | Ungefär 58 % kortare omställningstid i JWGRIPs angivna jämförande växlingscykeltest |
| Repeterbarhet för positionering | Beror på fixturens skick och ominstallationsnoggrannhet | Specificerad repeterbarhet för subjiggmontering på ≤0,003 mm under angivna förhållanden |
| Underhållsprioriteringar | Uppriktning, klämtillstånd och fixturslitage | Renhet på lokaliseringsytan, låsning, slitageinspektion och kalibreringsprotokoll |
Dessa jämförelser beskriver arbetsflödesegenskaper snarare än universella prestandagarantier. Innan de väljer en fixtur bör tillverkare verifiera de erforderliga toleranserna, monteringsgränssnittet, arbetsstyckets dimensioner och inspektionsproceduren för sin egen utrustning.
Vilka applikationer drar mest nytta av Precision Workholding?
En snabbchuck är särskilt användbar när en wire EDM-verkstad hanterar flera jobb med olika arbetsstyckesgeometrier och korta produktionsserier.
- Tillverkning av form och form:Stöder effektiva förändringar mellan forminsatser, kavitetskomponenter och andra precisionsverktygsdelar.
- Precisionsverktygstillverkning:Hjälper till att standardisera arbetsstyckesreferenser över olika verktygsämnen och bearbetningsuppgifter.
- Högblandad underleverantörsbearbetning:Minskar upprepat installationsarbete när kundorder varierar i dimensioner och kvantiteter.
- Tillverkning av små partier:Gör att förberedda subjiggar kan organiseras för återkommande jobb och framtida produktionskörningar.
- Flerskiftsverkstäder:Hjälper operatörer att följa en konsekvent fixturinstallationsprocess med hjälp av dokumenterade kalibreringsdata.
Till exempel kan en formunderleverantör få flera beställningar som kräver olika insatser under samma skift. Med konventionella fixturer kan varje ändring innebära att man tar bort den befintliga installationen och återställer maskinreferensen. Med ett förberett snabbväxlingssystem kan operatören välja motsvarande kalibrerade subjigg, installera den, verifiera sittplats och positionering och fortsätta enligt butikens inspektionsprocedur.
Det här exemplet illustrerar en potentiell förbättring av arbetsflödet snarare än ett uppmätt kundcase. Faktiska produktivitetsvinster beror på beställningsfrekvens, installationskomplexitet, maskinanvändning och operatörserfarenhet.
Hur ska du välja rätt tråd-EDM-chuck?
Att välja en chuck kräver att arbetshållarsystemet matchas med maskinen, produktionsflödet och dimensionskraven. Det räcker inte med enbart klämningsbekvämlighet.
Viktiga urvalskriterier
- Maskinbordskompatibilitet:Bekräfta monteringsfotavtryck, bultmönster, tillgängligt utrymme och nödvändig arbetshöjd.
- Positioneringskrav:Identifiera erforderlig repeterbarhet och datumtoleranser och bestäm hur de ska verifieras.
- Arbetsstyckets geometri:Granska delens dimensioner, spännytor, åtkomstkrav och potentiell störning av skärbanan.
- Sub-jigg konfiguration:Bestäm hur många utbytbara armaturer som behövs och om standard eller skräddarsydd design är lämplig.
- Miljöförhållanden:Tänk på exponering för dielektrisk vätska, fuktighet, slamansamling, rengöringsmetoder och korrosionsskydd.
- Produktionsfrekvens:Uppskatta hur ofta fixturer ändras och om offlineförberedelser kan minska maskinens stilleståndstid.
- Dokumentation och support:Begär måttritningar, inspektionsinformation, underhållsvägledning och gränssnittsspecifikationer innan du köper.
Köpare som jämför en precision Wire EDM-chuck bör tillhandahålla dessa detaljer tidigt i offertprocessen. Komplett teknisk information gör det lättare att utvärdera kompatibilitet och identifiera nödvändiga modifieringar innan tillverkningen påbörjas.
Hur kan operatörer bibehålla positioneringsnoggrannhet?
Även en precisionsarmatur behöver regelbundet underhåll. Kontaminering, stötskador, slitage och felaktiga kalibreringsuppgifter kan äventyra lokaliseringsförhållandet mellan huvudchucken och utbytbara underjiggar.
Rekommenderad driftchecklista
- Rengör placeringssätet och passande ytor före varje installation av subjigg.
- Inspektera lokaliseringsstift och kontaktytor för repor, bucklor, korrosion och onormalt slitage.
- Kontrollera att låsmekanismen går i helt och fungerar smidigt.
- Matcha varje sub-jigg till dess korrekta serienummer och kalibreringsfil.
- Verifiera positioneringen efter en omställning enligt verkstadens inspektionsförfarande.
- Kalibrera om en sub-jigg om den har reparerats, skadats eller hittats utanför den specificerade toleransen.
- Utför en fullständig kontroll av upprepad positionering efter en betydande kollision eller misstänkt skada på huvudchucken.
- Följ tillverkarens instruktioner för rengöring, förvaring och korrosionsskydd.
Kalibreringsprotokoll bör behandlas som kontrollerade produktionsdokument. En sub-jigg med en felaktig eller saknad kalibreringsfil bör inte returneras till produktionspoolen förrän dess identitet och positionsdata har verifierats.
Vilka kvalitetskontroller är viktiga före leverans?
Tillverknings- och inspektionsprocesser hjälper till att fastställa om en chuck uppfyller sina specificerade dimensioner och funktionskrav. Enligt JWGRIPs publicerade produktinformation inkluderar dess tillverkningsarbetsflöde materialinspektion, CNC-bearbetning, spänningsavlastningsbehandling, precisionsslipning, gränssnittshärdning, koordinatmätmaskininspektion, upprepad sub-jiggbytesprovning, serienummermärkning och slutliga dimensionskontroller.
Viktiga acceptanskriterier inkluderar:
- Datum planhet:Bekräftar att kritiska referensytor uppfyller den specificerade geometriska toleransen.
- Repeterbarhet för positionering:Kontrollerar om upprepade subjiginstallationer återger det förväntade lokaliseringsförhållandet.
- Gränssnittshårdhet:Verifierar de relevanta härdade lokaliseringsfunktionerna mot deras specificerade krav.
- Låsfunktion:Bekräftar smidigt ingrepp och säker kvarhållning av den utbytbara fixturen.
- Spårbarhet:Ansluter den fysiska produkten med dess serienummer och inspektionsdokumentation.
JWGRIP uppger att dess kvalitetsledningssystem följer ISO 9001-standarder och att färdiga huvudchuckar förses med oberoende inspektionsrapporter. Köpare bör begära tillämpliga dokument och verifiera att de rapporterade resultaten överensstämmer med deras beställnings specifikationer. Eventuella materialcertifikat eller testposter från tredje part bör bekräftas som en del av offerten och orderavtalet.
Vanliga frågor
1. Eliminerar en Wire EDM-chuck behovet av justering efter varje byte?
Nej. Ett snabbväxlingssystem kan minska upprepad manuell justering genom att återanvända de registrerade koordinatförskjutningarna för förkalibrerade subjiggar. Operatörer bör fortfarande utföra den föreskrivna verifieringen efter installationen. Kontaminering, slitage, felaktig placering eller deformation kan påverka positioneringen.
2. Kan en verkstad tillverka sina egna utbytbara subjiggar?
Ja, förutsatt att underjiggarna följer JWGRIPs tillämpliga ritningar för lokaliseringsgränssnitt och dimensionskrav. Varje skräddarsydd subjigg ska kalibreras oberoende och identifieras med ett unikt serienummer innan den används i produktionen. Kompatibilitet bör bekräftas före tillverkning.
3. Har JWGRIP stöd för anpassade monteringsmått?
JWGRIPs produktinformation beskriver OEM-anpassning baserat på kundritningar. Köpare kan diskutera monteringsfotavtryck, lokaliseringsstiftslayout, käftarbetsslag och andra gränssnittskrav. Skicka in kompletta ritningar, dimensionstoleranser och maskingränssnittsdetaljer så att ingenjörsteamet kan bedöma genomförbarheten och lämna en offert.
4. Vilken är den specificerade positioneringsrepeterbarheten för denna chuck?
JWGRIP publicerar en noggrannhetsspecifikation för subjiggmontering på ≤0,003 mm under de angivna förhållandena. Den här figuren beskriver lokaliseringssystemets specificerade repeterbarhet, inte en universell garanti för den färdiga delens noggrannhet. Maskinens tillstånd, arbetsstyckets inställning, skärparametrar och verifieringsmetoder påverkar också bearbetningsresultaten.
5. Hur ska operatörer reagera om en subjiggs lokaliseringsyta är skadad?
Ta den berörda subjiggen ur drift och inspektera skadan. Lita inte på tidigare registrerade kalibreringsdata förrän lokaliseringsgränssnittet har kontrollerats och subjiggen har omkalibrerats vid behov. Om huvudchucken har drabbats av en betydande påverkan, utför den erforderliga inspektionen av upprepad positionering innan produktionen startas om.
6. Vilka dokument ska köpare begära innan de gör en beställning?
Begär produktritning, monteringsgränssnittsdimensioner, tillämpliga toleransspecifikationer, inspektionsrapport, underhållsinstruktioner och bekräftelse av eventuella anpassningskrav. För OEM-order, klargör tillgängligheten av materialcertifikat och ytterligare testposter innan produktionen börjar.
Slutsats: Förbättra Wire EDM Workflow Effektivitet
Att välja rätt tråd-EDM-chuck för precisionsarbetshållning kan hjälpa tillverkare att minska repetitiva installationsuppgifter, upprätthålla en konsekvent lokaliseringsreferens och organisera högblandningsproduktion mer effektivt. En fast huvudchuck i kombination med utbytbara, förkalibrerade underjiggar är särskilt värdefullt för formunderleverantörer och verkstäder som ofta växlar mellan små partibeställningar.
JWGRIP kombinerar en arkitektur med snabba förändringar med avspänningsfri konstruktion av legerat stål, korrosionsbeständiga lokaliseringsgränssnitt, specificerad prestanda för upprepad positionering och ritningsbaserad OEM-anpassning. För att avgöra om den här lösningen passar dina maskin- och produktionskrav, utvärdera monteringsgränssnittet, arbetsstyckets intervall, erforderliga toleranser och inspektionsprocedur innan du köper.
Om du planerar att uppgradera din tråd-EDM-arbetshållningsprocess, utforska JWGRIPs tråd-EDM-chuck för precisionsarbetshållning ochkontakta ossmed dina maskinspecifikationer, tekniska ritningar och applikationskrav. Vårt team kan hjälpa till att bedöma armaturens kompatibilitet, diskutera skräddarsydda konfigurationer och ge en offert för en arbetslösning som är skräddarsydd för dina produktionsbehov.
Relaterade nyheter
- Varför ska du välja en kompatibel EROWA Uniholder 72 ER-035211 för högprecisionshållning
- Varför föredrar 5-axliga jobbaffärer kompakt självcentrerande nollpunktsskruv med hög precision med hårda käftar
- Hur kan ett 0-100 mm roterbart tråd EDM-skruvstycke förbättra precisionen och bearbetningseffektiviteten
- Är TP UnoSet Vee Vise för Wire EDM den ultimata fixeringen för satsvis tillverkning av cylindriska skaftdelar
- Varför väljer många formfabriker den pneumatiska chucken av R-typ 9-i-1 i EDM-bearbetning
- Varför är UnoSet-adaptern med RSM 50-pallset en spelväxlare för modern Wire EDM Precision Manufacturing 2026
Lämna ett meddelande till mig
Nya produkter

Nyheter Rekommendationer