Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






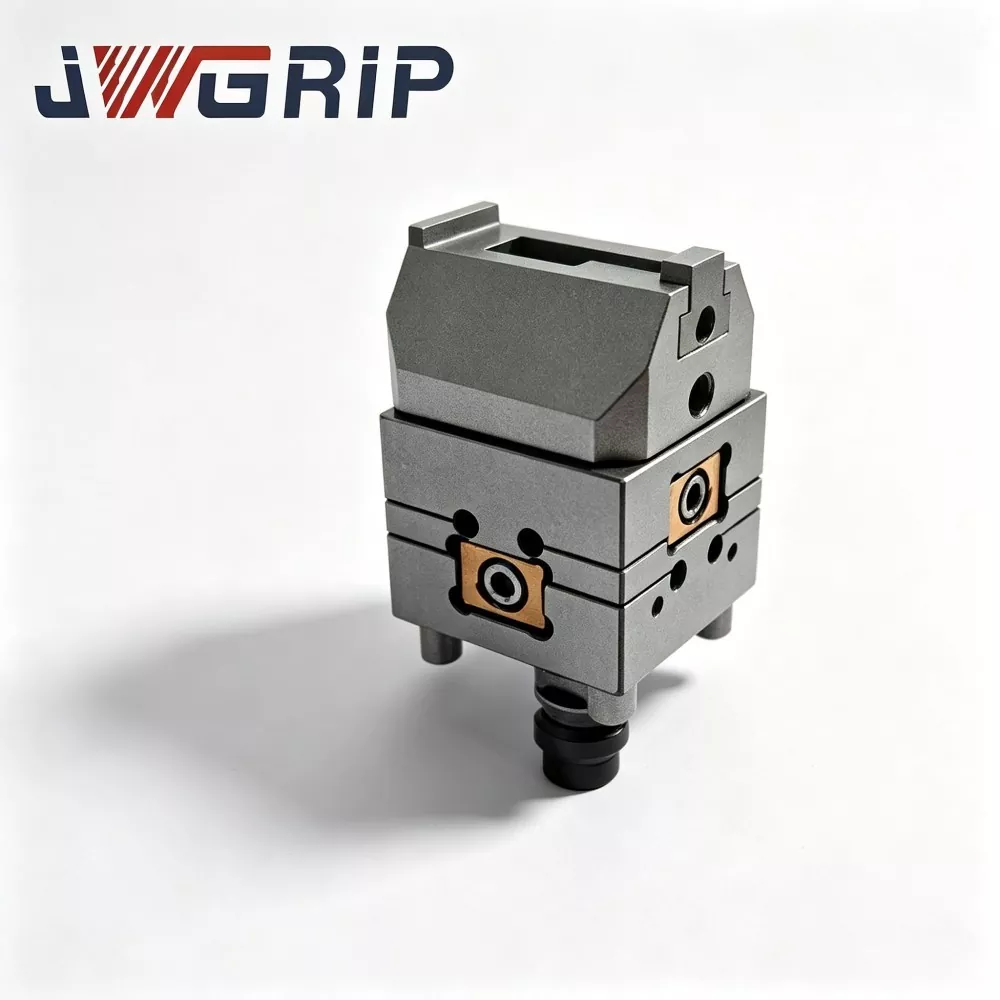
TP UnoSet Vee Vise för Wire EDM
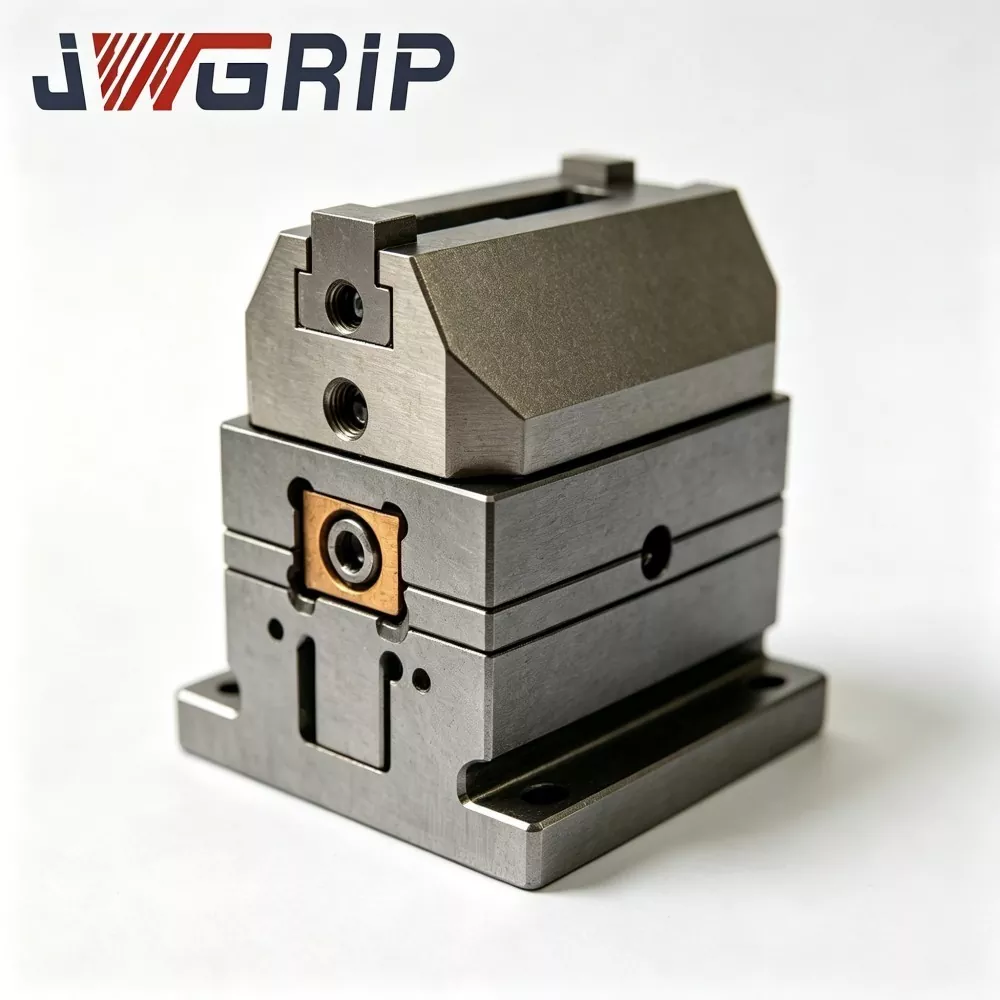
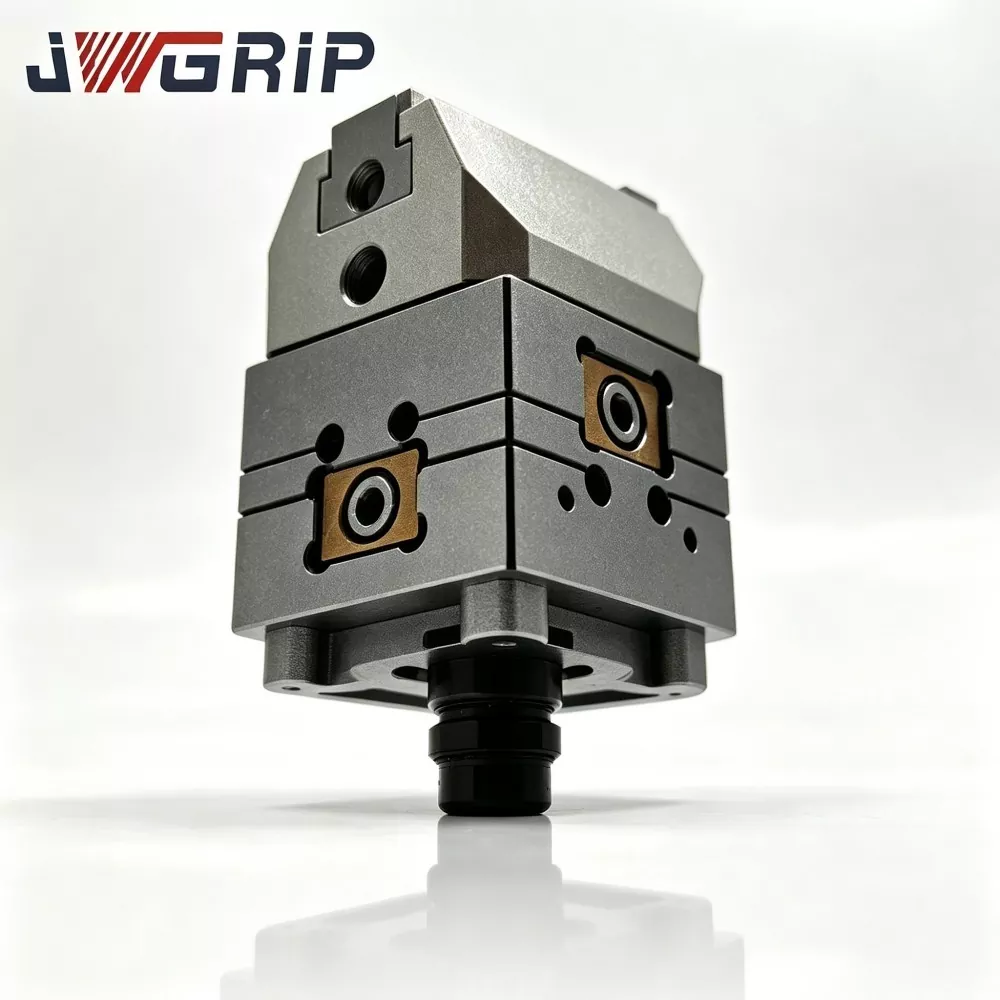
JWGRIP är tillverkare och leverantör av TP UnoSet Vee Vise for Wire EDM i Kina. Det är en specialiserad självcentrerande arbetshållarfixtur konstruerad för nedsänkt tråd-EDM massproduktion av rundstång, axeltyp och excentriska cylindriska ämnen. Byggd med kryogeniskt stabiliserat förhärdat legerat stålmaterial, kombinerar den precisionsslipad dubbla V-spår lokaliseringsfunktion och inbyggt Unoset snabbväxlingsgränssnitt som en kompakt enhet. Den monteras direkt på valfritt Unoset-kompatibelt wire-EDM arbetsbord utan extra mellanliggande adaptrar.
Denna högprecisionstråd EDM Vee Vise är tillverkad av förstklassigt kryogent stabiliserat förhärdat legerat stål, med optimerad styv antideformationsstruktur och professionell korrosionsskyddsbehandling skräddarsydd för långvariga arbetsförhållanden under dielektrisk vätska. Den uppgraderade geometriska designen med dubbla V-spår möjliggör noggrann mekanisk självcentrering för olika cylindriska arbetsstycken, som effektivt tolererar mindre avvikelser i råmaterialets rundhet och bibehåller en ultrastabil koncentrisk referens under långvariga multi-batch trådkapningscykler.
Till skillnad från traditionella skruvstycken med platt käft och vanliga lösa V-block som förlitar sig på manuell inriktning och lätt skapar mänskliga fel och inkonsekvenser i satser, har den enhetlig spännkraftsfördelning och utmärkt slamerosionsbeständighet. Det undviker slitage av V-spår, positionering av mikroskift och kläminstabilitet orsakad av långvarig nedsänkt drift, vilket kraftigt förkortar fixturens inställningstid och stabiliserar dimensionell noggrannhet och profilkonsistens hos axeldelarna.
TP UnoSet Vee Vise for Wire EDM stöder standard massförsörjning och ODM-anpassad modifiering av V-spårvinklar, öppningsområden och monteringsgränssnitt, vilket ger tillförlitliga automatiserade celltillverkningslösningar för moderna arbetsceller och obemannade utrymmen.
Befintliga flaskhalsar
Många verkstäder för precisionsformkomponenter och verktygstillverkning åtar sig stora volymer av tråd-EDM-beställningar av stiftaxlar, ejektorstift, kärnstift, excentriska kamämnen och rundstänger av hårdmetall. Cylindriska arbetsstycken ger ihållande praktiska svårigheter att hålla i arbetet.
· Konventionella skruvstycken med platt käft greppar runt ämnen via två parallella plana ytor. Mindre ovalitet eller oregelbundna defekter på råmaterial skiftar arbetsstyckets centrala axel varje gång återklämning sker. Operatörer lägger ner avsevärda arbetstimmar på att omkontrollera koncentriciteten för varje ny rundstavsämne.
· Under förhållanden med hög volym batchproduktion introducerar upprepad manuell centrering variabla mänskliga fel. Även en liten koncentrisk förskjutning ger inkonsekventa kamprofiler, ojämn väggtjocklek på stiftliknande delar och icke-konforma färdiga komponenter.
Många kommersiellt tillgängliga V-block fixturer saknar standardiserat Unoset snabbväxlingsgränssnitt.
· Operatörer måste utföra full datumuppringning efter varje fixturinstallation och kan inte dela förinställd maskindatum med befintlig Unoset-verktygsinventering.
· Vissa enkla V-blockprodukter visar otillräcklig korrosionsskyddsförmåga under långvarig nedsänkning av dielektrisk vätska. Upprepad batch-bearbetning orsakar slitage eller korrosion på lokaliserande ytor med V-spår på grund av ackumulerat trådskuret slam.
Kärndesign
JWGRIP TP UnoSet Vee Vise for Wire EDM är speciellt utvecklad för att lösa de ovan nämnda flaskhalsarna med cylindriskt ämne. Till skillnad från skruvstycken med platt käft och diskreta lösa V-block, kombinerar denna integrerade enhet precisions självcentrerande dubbel-V-spår lokaliseringsgeometri och inbyggt Unoset-gränssnitt.
1. Flera prototypversioner bygger på riklig mängd fältproduktionsdata från axelpartier som samlats in från JWGRIP ODM-projekt, och flera prototypversioner genomför tusentals cykler av åldringstest med rund stång under simulerade förhållanden i nedsänkt tank innan formell lansering av massproduktion.
2. Operatörer monterar detta skruvstäd direkt på arbetsbord som inte är utrustade med utrustning. Cylindriska ämnen vilar inuti dubbla V-spår för att åstadkomma mekanisk självcentrering. Redan existerande Unoset fixturdatum kan ärvas utan att bygga om hela referenskedjan.
3. Förutom standardspecifikationerna levererar JWGRIP ODM-tjänsten skräddarsydda V-spårparametrar och modifierade monteringsgränssnitt för speciella automatiserade produktionslinjer med axelämne.
Geometrisk förverkligande
JWGRIP TP UnoSet Vee Vise for Wire EDM använder symmetrisk dubbel-V-spår lokaliseringsprincip riktad mot cylindriska ämnen. Två grupper av lutande V-formade arbetsytor utgör vinkelstöd. När den cylindriska rundstången placeras på lutande ytor med dubbla V, trycker tyngdkraften plus klämkraft cylindern för att glida längs lutande plan tills stabil trepunktskontaktstatus uppnås. Den geometriska axeln för det cylindriska arbetsstycket konvergerar automatiskt mot ett teoretiskt centralt läge definierat av V-spårets geometri.
Funktionell gräns
Viktiga funktionsgränsförtydliganden:
Denna mekaniska självcentrering verkar på cylindriska ytor med ytterdiameter. Den kompenserar orundhetsfel i ett begränsat område för rå stång, men kan ändå inte korrigera inneboende excentricitet mellan den yttre cirkeln och det inre hålet på förbearbetade ihåliga axeldelar.
Unoset-gränssnittet överför detta V-spår centrala datum till tråd-EDM-maskin Unoset arbetsbord datum-kedja. Operatörer behöver fortfarande enkel sondverifiering efter fixturinstallation. Mekanisk självcentrering fungerar som hjälplokaliseringsmedel och kan inte helt ersätta sondbaserad mätkompensation för slutlig högprecisionstillverkning av trådsnitt.
Höjdpunkter i kärnprestanda
1. Symmetrisk precisionsslipad dubbel-V-spår självcentrerande struktur Jämförande laboratorietestdata för batchklämning visar: under identiskt toleransområde för ytterdiameter av rundstång, minskar JWGRIP TP Unoset Vee Vise den manuella koncentriska inställningstiden med cirka 61 % jämfört med konventionella plana satser med platta käftar. Arbetsytor med V-spår får ultraprecisionsslipning för att garantera stabil trepunktskontakt.
2. Kryogeniskt stabiliserat legerat stål Huvudkropp Huvudkroppen genomgår kryogen behandling plus avspänningshärdning i flera omgångar. Inom verkstadens omgivningstemperatur 15-32 ℃, huvudkroppens referens-plans planhetsvariation ≤0,0028 mm, vilket begränsar risken för termisk deformation under temperaturfluktuerande tråd-EDM-tankförhållanden.
3. Plasmanitrerade V-spår Lokaliseringsytor V-spår lutande funktionsytor kompletterar lokal plasmanitrerande härdning, ythårdheten når HV840-950. Det förbättrar slitstyrkan mot trådskuret kolpulver och metallpartikelerosion under långvarig nedsänkt batch-produktion. Rostskyddad passivering av hela enheten motstår dielektrisk vätskestänk-utlöst korrosion.
4. Native Unoset Standard Interface Bottenlokaliserings- och låsfunktioner överensstämmer strikt med Unoset-specifikationerna. Den realiserar datum-arv med befintligt Unoset fixturbibliotek på tråd-EDM-utrustning och undviker upprepat fullskaligt datumrekonstruktionsarbete.
5. Justerbar klämstoppskonfiguration Utrustad med löstagbart justerbart axiellt stoppblock, kontrollerar den axiell position för rundstavsämnen och underlättar satsproduktion av delar med konsekvent längddimension.
6. Flexibel ODM anpassad konstruktionskapacitet Som ODM-kapabel tillverkare kan JWGRIP justera V-spårets inkluderade vinkel, effektiv öppningsbredd, variant Unoset gränssnitt och stoppblockslayout enligt kundens tekniska ritningar för speciella krav på axelblanka automatiserade celler.
7. Fullständig spårbarhet för serienummer Varje färdig JWGRIP TP Unoset Vee Vise bär laseretsat unikt serienummer. Fullständiga inspektionsdatauppsättningar som täcker V-spår geometrisk noggrannhet, datum-planhet och självcentrerande upprepade testposter arkiveras för företagsorienterad kvalitetshantering.
Komplett produktionshantverk
1. Inspektion av inkommande råmaterials sammansättning och hårdhet
2. CNC-grovfräsning för huvudkropp och V-spårämne
3. Kryogen stabiliseringsbehandling
4. Multi-round avspänningshärdning
5. Halvfinbearbetning
6. Symmetrisk dubbla V-spår
7. V-spår lutning lokal plasmanitrerande härdning
8. Ultra-precisionsslipning med flera ytor (V-spårytor, nedre oinställt datumplan)
9. Fribearbetning av lokaliseringsstift och slutbearbetning av låshål
10. Justerbar bearbetning av stoppblockkomponenter
11. CMM-skanning med flera objekt geometrisk profil
12. Självcentrerande repetitionssimuleringstest med rund stång
13. Laserserienummermärkning
14. Antirostpassivering i hela enheten
15. Slutlig visuell + dimensionell omkontroll
16. Lagring av färdiga produkter
Installationsguide
1. Innan montering av JWGRIP TP Unoset Vee Vise på wire-EDM Unoset arbetsbord, rengör maskinen helt. rensa bort trådskuret slam, metallspån och dielektriska vätskerester. Fångade främmande partiklar orsakar lutning av skruvstädkroppen och förstör lokaliseringsdatum.
2. Dra åt osatta låsbultar med rekommenderat vridmoment; Fästning med övermoment ger mikroskevning på huvudkroppens datumplan.
3. Rengör noggrant sluttningar med dubbla V-spår innan du placerar arbetsstycket med rundstång; ta bort små hårda partiklar som stannar i V-groove Valley, partiklar kommer att försämra självcentreringsnoggrannheten.
4. Placera försiktigt det cylindriska ämnet på det dubbla V-spåret, justera det borttagbara axiella stoppblocket för att begränsa stångens axiella position, slutför sedan klämrörelsen. Slå aldrig en rundstång med hammare för att tvinga fram sittplatser.
5. Efter att fastspänningen är klar, utför enkel sondverifiering för arbetsstyckets centrala position innan det formella trådklippningsprogrammet körs. Mekanisk självcentrering kan inte helt ersätta sondbaserad koordinatfinkompensation.
6. Efter avslutat arbete med tankproduktion: ta ut skruvstäd vid behov, skölj dubbla V-spår noggrant för att tvätta bort slamskräp, torka alla referensytor helt för förvaring.
Lösningsutvärdering
Tre vanliga arbetshållande alternativ för tråd-EDM cylindriska axelämnen:
vanligt platt skruvstäd, löst separat V-block utan Unoset-gränssnitt, JWGRIP TP UnoSet Vee Vise för Wire EDM.
1. Centreringseffektivitet: Platskäftsskruven kräver manuell återuppringningsindikering för varje ny stång. Diskreta V-block levererar V-typ lokalisering men saknar obestämt datum-arv. Vårt integrerade skruvstäd kombinerar självcentrering med dubbla V-spår och inbyggt Unoset snabbväxlingsgränssnitt, vilket förkortar den totala inställningstiden för satser med axeldelar.
2. Hållbarhet i nedsänkt miljö: Många lösa V-block får bara vanlig härdning; V-slope utsätts för snabbt slitage under wire-cut-slamerosion. JWGRIP V-groove tillämpar plasmanitreringshärdning plus passivering av hela enheten mot rost för att förlänga livslängden inuti tankarbetande scenarier.
3. Datum-kedjans kontinuitet: Plattformade och separata V-block kan inte ärva Unoset fixturdatum; varje installation utlöser full datum-ombyggnad. Inbyggt Unoset-gränssnitt på JWGRIP-skruvstäd delar Unoset-referens på maskinsidan med resten av verktygsbiblioteket på plats.
4. Inspektionsstandard: Många leverantörer utför bara enkla dimensionskontroller. Varje JWGRIP-enhet slutför CMM V-spår profilskanning plus rundstavs självcentrerande upprepad simuleringstest. ODM-anpassade beställningar får också dedikerad funktionsvalidering.
5. Kapacitet för anpassad realisering: Många fabriker säljer bara V-block/skruvstycken i fast standardstorlek. Med stöd av moget ODM-arbetsflöde, justerar JWGRIP V-spårvinkel, tillämplig stavdiameter och variant Unoset-gränssnitt för speciella axel-blanka automatiserade cellprojekt.
FAQ
F1: Kan JWGRIP TP UnoSet Vee Vise for Wire EDM helt eliminera koncentriska fel som härrör från råvarulagers orundhet?
S: Självcentrerande mekanism med dubbla V-spår kan absorbera orundhet av råmaterial i begränsad omfattning. Den kan inte motverka kraftig oval deformation på kraftigt defekta stångämnen. Finverifiering av sondkoordinat efter klämning är fortfarande obligatoriskt för tilldelningar av axeldelar med hög precision.
F2: Kan detta skruvstäd förverkliga positioneringskorrigering för ihåliga axeldelar som bär stor inneboende excentricitet mellan yttre cirkel och innerhål?
S: JWGRIP TP Unoset Vee Vise åstadkommer positionering beroende på arbetsstyckets yttre cylindriska yta. Den återger befintligt geometriskt centrum för yttre cirkel och kan inte ändra befintlig excentricitet mellan yttre cirkel och innerhål hos ämnen med ihåliga skaft.
F3: Om icke-standard V-spårvinkel, speciell stångdiameterskop eller variant Unoset-gränssnitt behövs, kan du tillhandahålla ODM specialdesign?
A: Ja. Vänligen skicka in fullständiga tekniska ritningar med tydliga krav som täcker V-spår inkluderad vinkel, tillämplig rundstavsdiameter, monteringsgränssnittsdimension och toleranser. Vår ingenjörsavdelning kommer att slutföra tillverkningsbarhetsbedömningen och utfärda formell offertåterkoppling inom 12 arbetsdagar.
F4: Vilka fellägen faller under produktgarantin?
S: JWGRIP TP UnoSet Vee Vise for Wire EDM tillhör en högprecisionsfixtur i nedsänkt miljö för wire-EDM. Garantin täcker tillverknings-ursprungsdefekter som existerade vid leveranstillfället, såsom out-of-spec V-spårgeometri och oöverensstämmelse med datum-planhet. Skador orsakade av hammarslag, fastklämning av främmande partiklar, dielektrisk vätska-slamerosion och normalt cykliskt användningsslitage är undantagna villkor utanför garantin.
Relaterad kategori
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Relaterade produkter
Nyheter Rekommendationer