Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

R-Type EDM-chuckar levererar högpresterande precision för EDM-applikationer
Som en pålitlig industriell leverantör av R-Type EDM-chuckar,JWGRIPlevererar robusta pneumatiska chuckar med lång livslängd, manuella chuckar och klämmoduler för flera stationer för gjutformstillverkare, elektrodbearbetningsentreprenörer och EDM-verkstadsköpare som söker jämn klämrepeterbarhet i kontinuerliga gnisterosionsoperationer. Kärnfunktionella delar får kryogen behandling och precisionsläppning från fabriken för att minska termisk deformation från långvarig gnisturladdning och bevara stabil lokaliseringsprestanda under cyklisk belastning. Utöver EDM-spännhårdvara, utvecklas även JWGRIPEROWA-kompatibel EDM-arbetshållningoch Wire EDM Workholding Fixtures, som tillfredsställer fullsortiments fastspänningskrav från elektrodförberedelse till trådskuren finish.
Många formbearbetningsanläggningar underskattar hur mycket instabil chuckprestanda kan urholka den slutliga delens kvalitet. I daglig EDM-produktion byter operatörer ofta ut elektroder och arbetsstycken; vanliga klämkonstruktioner drabbas lätt av positionsförskjutning efter flera demonteringar. Små positioneringsavvikelser kommer att förstärkas vid gnistbearbetning, vilket resulterar i ojämnt gnistgap, felaktiga ytor i formhåligheten och ökad omarbetningshastighet. Utan dedikerade chuckar designade för dielektriska EDM-miljöer kan verkstäder inte ge full nytta av avancerad EDM-maskinpotential, även om de investerar mycket i avancerad gnisterosionsutrustning.
Vad skiljer specialbyggd klämbeslag från universalfixturer som används inuti EDM-maskiner?
Mekaniska standardskruvstycken eller enkla klämblock är gjorda för CNC-fräsmiljöer, och de saknar skydd mot dielektrisk vätska, ackumulering av kolrester och pulsinducerade termiska fluktuationer.
Däremot är R-Type EDM-chuckar helt optimerade för de unika arbetsförhållandena med gnisterosion.
R-Type D150 pneumatisk EDM-chuck levererar snabb, kraftbalanserad pneumatisk låsning för frekventa elektrodbyten, medan R-Type D75 MacroStd CNC Manuell EDM-chuck passar lågvolymprototypjobb där lufttillförsel inte är tillgänglig på plats. R-Type 9-i-1 pneumatisk EDM-chuck stöder simultan positionering med flera elektroder, vilket kraftigt minskar den totala bearbetningscykeltiden för komplexa hålrumsformar.
Tätade inre strukturer blockerar dielektrisk vätska och kolskräp från att komma in i precisionspassningsöppningar, vilket minskar slitaget på interna lokaliseringskomponenter. Varje klämåtgärd återger det ursprungliga datumet, så operatörer undviker upprepad kontroll av indikatorer och tidskrävande elektrodjustering mellan olika gnistuppgifter.
Processfördelar
Många fabriker lägger mycket mer tid på att byta och kalibrera elektroder än att skära med gnistor. Att använda standardiserade chuckar hjälper till att flytta det mesta installationsarbetet utanför EDM-maskinhöljet. Arbetare kan slutföra elektrodförklämning och offsetmätning på hjälpbänkar, och sedan överföra hela enheten till den maskinmonterade chucken på några sekunder. Pneumatiska varianter som R-Type D150 Pneumatic EDM Chuck och R-Type 9-in-1 Pneumatic EDM Chuck minimerar manuell vridning och åtdragning, vilket minskar källor till mänskliga fel. Om din produktionslinje blandar prototypbeställningar och massformprojekt, kan du matcha manuell stil R-Type D75 MacroStd CNC Manuell EDM Chuck och R-Type D100 Manuell EDM Chuck enligt batchegenskaper. Denna uppsättning hårdvara kan samarbeta med R--Type Electrode Holders för att bilda ett komplett elektrodhanteringsarbetsflöde, och den kan också kopplas samman med snabbbyteskomponenter från Quick Change Workholding System när man bygger halvautomatiska formtillverkningsceller.
Kärnproduktens styrkor
Speciellt förseglad inre konstruktion motstår dielektrisk vätska, koldamm och bearbetningsrester föroreningar för långtidsstabil EDM-drift.
Dubbelval av pneumatisk drivning och manuell mekanisk låsning anpassar sig till automatiserade produktionslinjer respektive manuella verkstäder för små partier.
Upprepningspositioneringsnoggrannheten på mikronnivå minskar elektrodförskjutningen och undviker defekta formkavitetsytor som utlöses av datumförskjutning.
Kompatibel med vanliga elektrodhållare och lokaliseringsplattor, vilket möjliggör sömlös anslutning med befintliga verkstadsinventarier.
Produktsammansättning översikt
JWGRIPs portfölj av spännhårdvara täcker pneumatiska flerstationsmodeller och kompakta manuella varianter för att passa olika EDM-produktionsflöden.
Högeffektiva pneumatiska produkter inkluderar R-Type D150 pneumatisk EDM-chuck och R-Type 9-i-1 pneumatisk EDM-chuck, huvudsakligen inriktade mot scenarier för högfrekventa elektrodbyten i storskaliga formverkstäder; dessa modeller förlitar sig på stabil lufttrycksinmatning för att uppnå enhetlig klämkraft över flera stationer. Manualserien innehåller R-Type D75 MacroStd CNC Manuell EDM Chuck och R-Type D100 Manuell EDM Chuck, idealisk för laboratorier, prototypverkstäder och anläggningar utan stabil tryckluftstillförsel. Alla chuckar tillhör det kompletta produktekosystemet R-Type EDM Workholding System. När användare behöver utöka elektrodmonteringskapaciteten kan de para ihop dessa chuckar med R-Type Centreringsplattor för datumförlängning, eller använda stödmoduler från EROWA Compatible EDM Workholding för att realisera fixturdelning mellan olika system.
Typiska tillämpningsscenarier
Dessa fastspänningsenheter används i stor utsträckning inom tillverkning av plastsprutformar, bearbetning av formgjutning, tillverkning av precisionsstämplingsformar och specialtillverkning av elektrodbatch. De passar sinker EDM-maskiner för kavitetsbearbetning och fungerar som kärnlokaliseringsenheter för forminsats, kugghjulselektrod och komplex texturelektrodklämning. Oavsett om du eftermonterar gammal sinker EDM-utrustning eller bygger helt nya intelligenta formtillverkningsverkstäder, kan korrekt konfigurerade chuckar komprimera elektrodbytescykler och stabilisera den slutliga ytkvaliteten på formkaviteterna. De väljs ofta ut av formleverantörer för fordon, formfabriker för konsumentelektronik och tillverkare av precisionsverktyg.
Urvalsguide
Utvärdera först ditt faktiska produktionsläge: masskontinuerlig formtillverkning med frekventa elektrodbyten tenderar att dra mer nytta av pneumatiskt drivna R-Type EDM Chucks som R-Type D150 Pneumatic EDM Chuck eller R-Type 9-in-1 Pneumatic EDM Chuck. Prototyporienterade jobbbutiker med färre byten kan välja kostnadseffektiva manuella alternativ inklusive R-Type D100 manuell EDM-chuck.
Bekräfta sedan elektrodstorlekar, maximal klämbelastning och installationsutrymme på din EDM-maskins arbetsbord. Ignorera inte lufttillförseln på plats: pneumatiska versioner kräver stabila, torra tryckluftskällor.
Om du planerar att ansluta till befintliga fixturresurser, verifiera kompatibiliteten med R-Type-elektrodhållare och lokaliseringsplåtar i förväg. Om du möter förvirring om parametermatchning, erbjuder JWGRIPs produktdokumentation detaljerade dimensionstabeller och installationsreferensguider för teknisk referens på plats.
Varför arbeta med JWGRIP?
Varje chuckkropp, lokaliseringskon och låsenhet genomgår strikt multiprocessinspektion före leverans. Råmaterial av legerat stål med hög hårdhet plus kryogen behandling lindrar inre spänningar som genereras under bearbetning, så att positioneringsnoggrannheten inte försämras snabbt efter tusentals spänncykler.
Förutom standardlagermodeller accepterar vi skräddarsydda modifieringar för speciella installationsmått, klämkraftsparametrar och korrosionsskyddande ytbehandling för att tillgodose unika formtillverkningskrav. Vi tillhandahåller måttritningar, installationsmanualer och underhållstips för att hjälpa verkstadspersonal att utföra daglig inspektion och komponentbyte. Korrekt rutinunderhåll förlänger livslängden avsevärt för dessa precisionsspännenheter och håller din sinker-EDM-produktion igång stadigt i flera år.





- View as
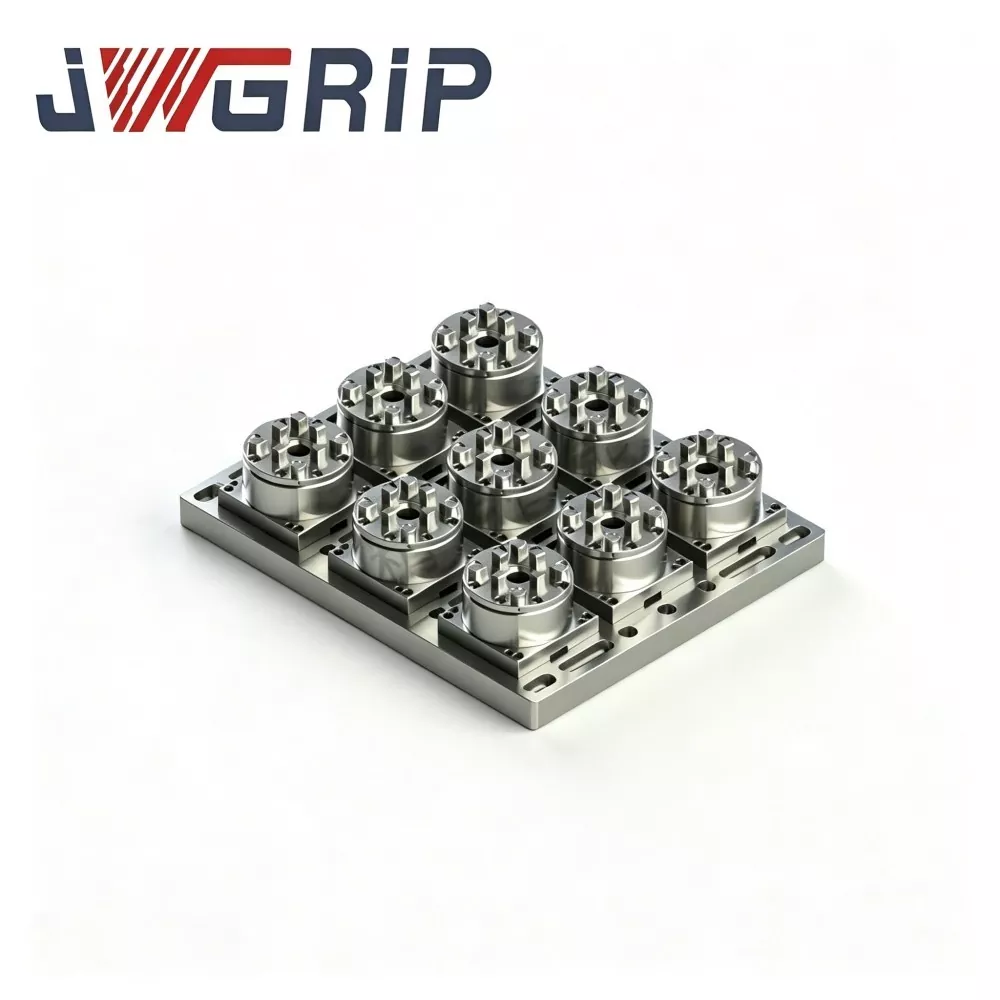
R-typ 9-i-1 pneumatisk EDM-chuck
JWGRIP är den professionella tillverkaren och leverantören av R-Type 9-i-1 pneumatisk EDM-chuck i Kina, och tillhandahåller Factory Direct-service med standardmodeller helt i lager för att betjäna globala företag inom precisionsbearbetning och formtillverkning. Det är ett allt-i-ett integrerat snabbväxlingspneumatiskt arbetshållningssystem professionellt designat för EDM och precisionsbearbetning av flexibla produktionsscenarier. Den integrerar nio uppsättningar av olika elektrodhållarkonfigurationer i en enda chuckkropp, vilket eliminerar behovet av att köpa, lagra och hantera flera diskreta EDM-chuckar och oberoende klämtillbehör.
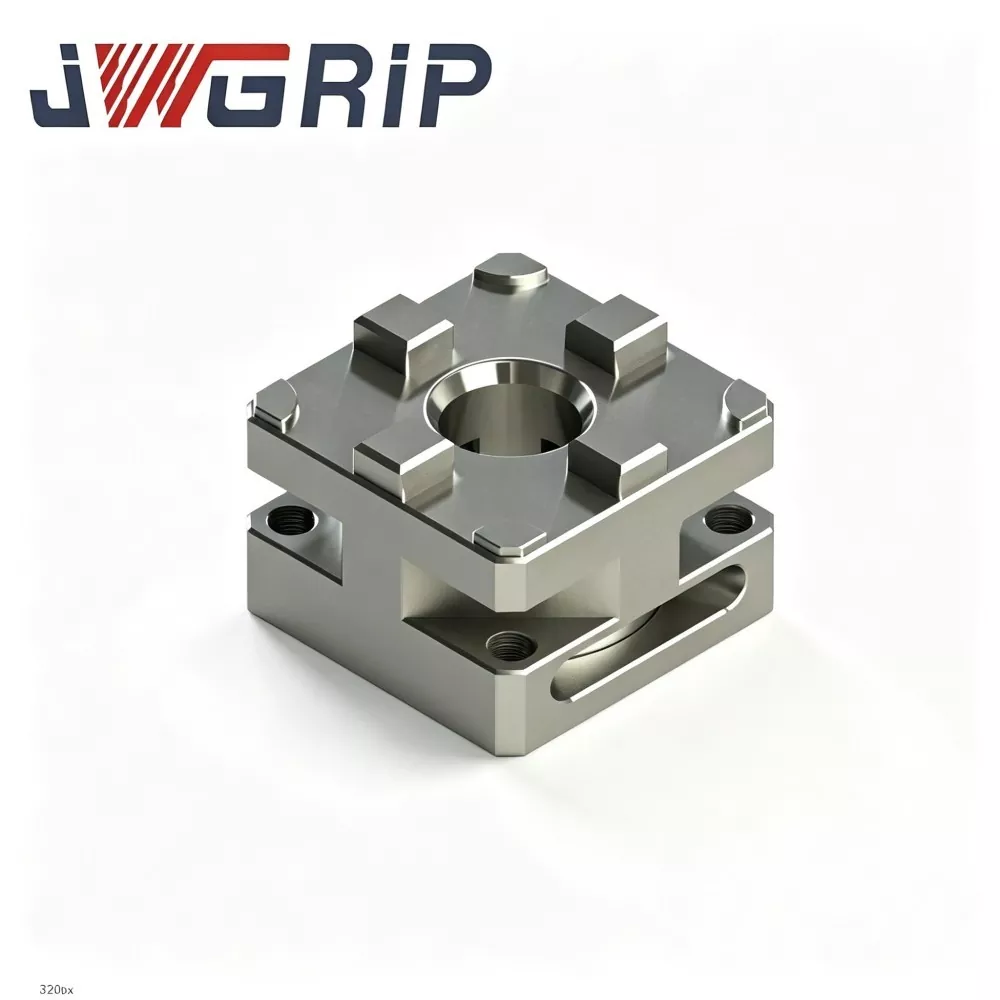
R-Type D100 Manuell EDM Chuck
JWGRIP är den professionella tillverkaren och leverantören av R-Type D100 Manuell EDM Chuck i Kina, med standardmodeller helt i lager och stödjer globala bulkorder för inlämnande av projektanbud och provupphandling. Det är en högprecisions integrerad manuell datumklämfixtur speciellt designad för sänk-EDM, formtillverkning och elektrodförinställningsverkstäder med flera stationer. Med en helt mekanisk låsstruktur utan pneumatiskt beroende av luftkällan, integrerar den stabil manuell klämprestanda och högprecisionskoncentricitetspositionering i en enda enhet.
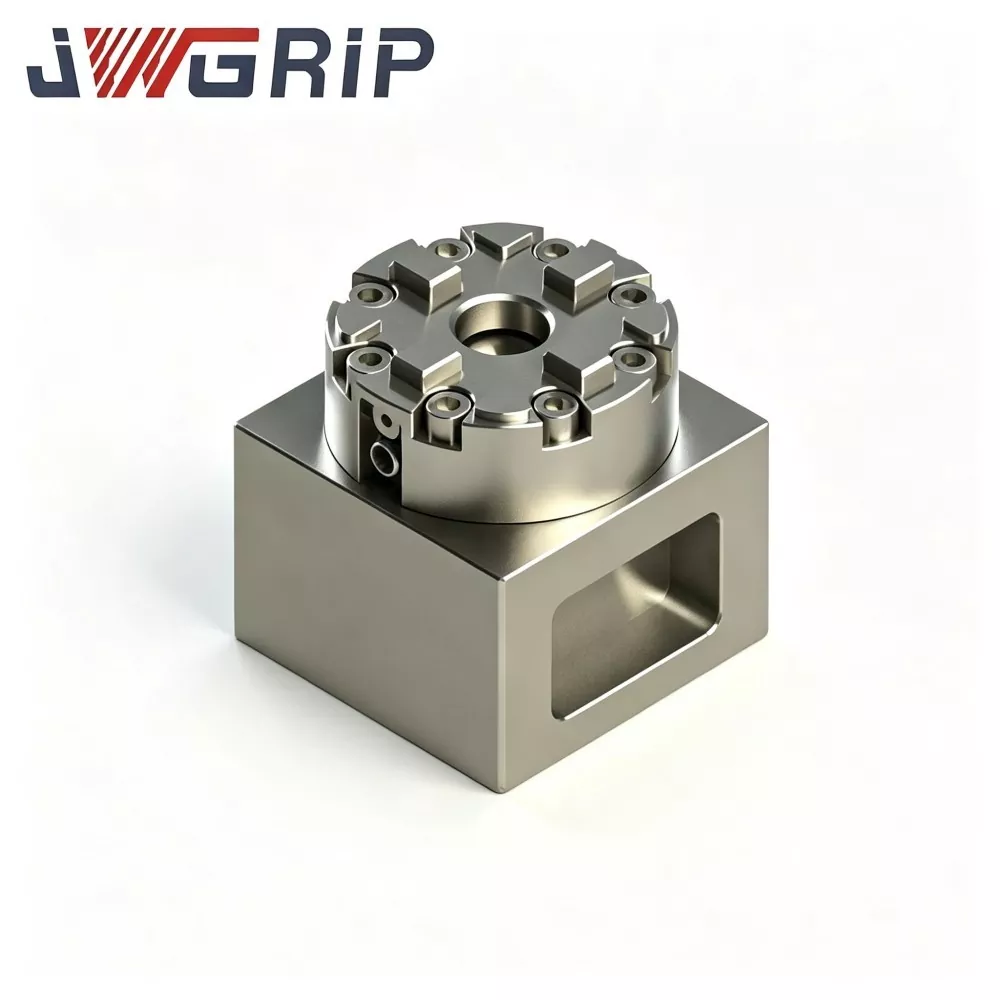
R-Type D75 MacroStd CNC Manuell EDM Chuck
JWGRIP är den professionella tillverkaren och leverantören av Customized R-Type D75 MacroStd CNC Manual EDM Chuck i Kina, som tillhandahåller Factory Direct-leveranser för att stödja globala volymbudgivningsprojekt och spotförsändelser. Det är en högprecisions integrerad manuell fastspänningsfixtur som överensstämmer med MacroStd-dimensionella standarder, speciellt framtagen för sinker EDM, trådskuren EDM och professionella verkstäder för tillverkning av formelektroder. Genom att integrera korrosionshärdad stålstruktur och enhetligt riktmärke för precisionspositionering i en enda kompakt enhet, eliminerar den tråkig upprepad kalibrering av mätklockan och kumulativa positioneringsfel för traditionella klämverktyg.
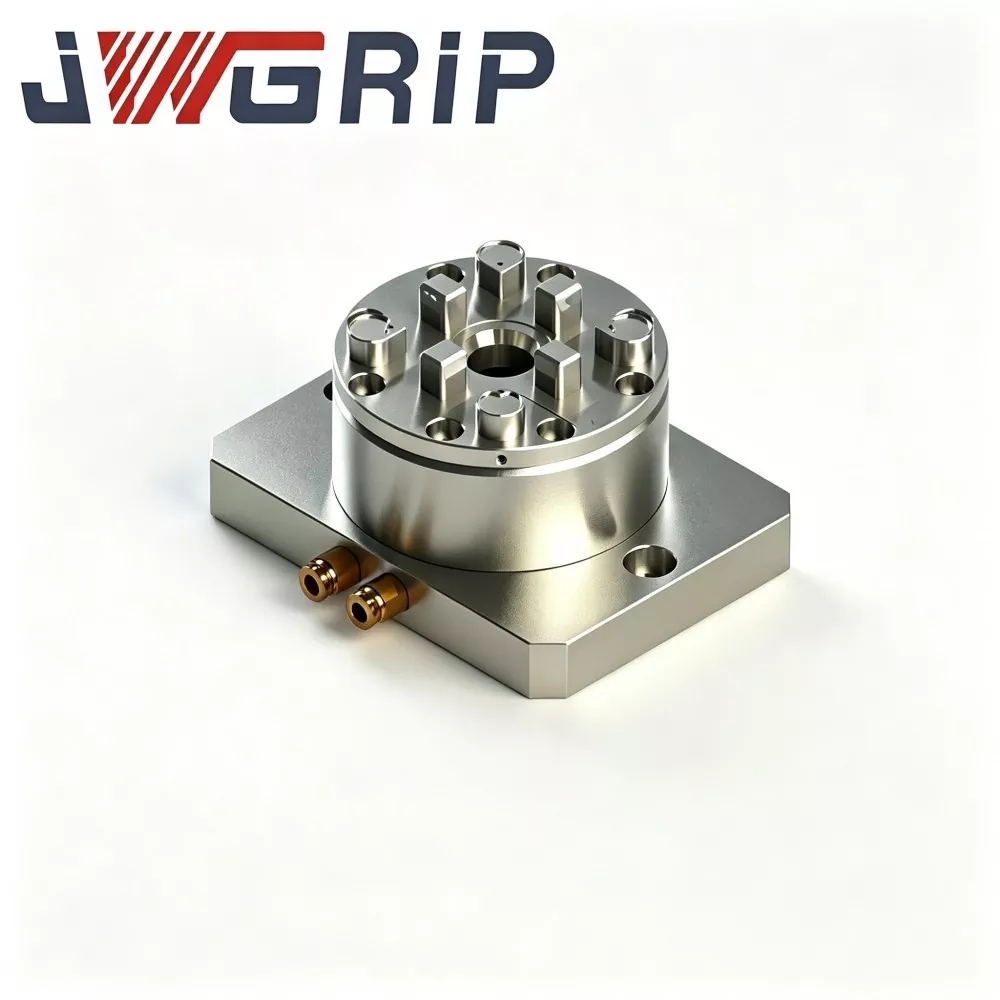
R-Type D150 pneumatisk EDM-chuck
JWGRIP är den professionella tillverkaren och leverantören av R-Type D150 pneumatisk EDM-chuck i Kina, med standardspecifikationer helt i lager för att stödja globalt ramavtalssamarbete och distribution av sändningsorder. Det är en högeffektiv integrerad pneumatisk klämfixtur som är professionellt anpassad och utvecklad för sänke-EDM, trådskuren EDM och precisionsformelektrodbearbetning. Den integrerar optimerad intern luftkretsstruktur och högprecisionspositionerande klämenhet i en enda enhet, vilket eliminerar tråkiga manuella justeringar och upprepade kalibreringsprocedurer som krävs av traditionella fixturer.
JWGRIP är en professionell R-typ EDM-chuckar tillverkare och leverantör i Kina. Vi välkomnar dig varmt till grossistprodukter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Nyheter Rekommendationer