Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Elektrodhållare av R-typ från en pålitlig tillverkare för pålitliga svetsoperationer
Som en specialiserad leverantör av R-Type Elektrodhållare,JWGRIPproducerar högstabila förlängningsstänger, spännhylsor och pneumatiska dragstångsenheter för gjutformstillverkare, EDM-processingenjörer och fixturköpare som kämpar med elektrodavbrott och vibrationer under gnisterosion i djupa kaviteter. Varje nyckelkomponent går igenom stressavlastande behandling och precisionsslipning för att minimera koncentricitetsfel vid montering av olika grafit- och kopparelektroder. Dessa monteringstillbehör dämpar vinkling under djupsänkning, och förbättrar ytfinishkvaliteten på intrikata formdetaljer. Förutom elektrodmontage, levererar JWGRIP ävenR-typ EDM-chuckaroch EROWA-kompatibla elektrodchuckar för att bygga en komplett verktygskedja som täcker chuckbas till elektrodspets.
Många formtillverkningsanläggningar fokuserar bara på prestandan hos EDM-chuckar och gnistmaskinparametrar, och ignorerar hur elektrodmonteringskomponenter direkt påverkar slutliga bearbetningsresultat. Även högkvalitativa koppar-grafitelektroder kommer att generera uppenbart utlopp om de matchas med hållare av låg kvalitet. Vid bearbetning av djupa, smala formhåligheter, kommer små vibrationer som överförs från monteringspositionen att producera vågiga sidoväggar, suddiga hörnradier och inkonsekventa gnistgap. Omarbetning av defekta kaviteter slösar elektroder, förbrukar maskinens körtid och försenar leveransen av order. Många vanliga monteringsdelar för allmänt bruk kan inte motstå påverkan av dielektrisk vätskestänk och temperaturfluktuationer inuti EDM-arbetstanken, vilket leder till gradvis noggrannhetsdrift efter upprepade elektrodbyten.
Prestandaskillnader
Generiska verktygshållare är designade för höghastighetsfräsning istället för miljöer med gnistor. De tar sällan hänsyn till dielektrisk vätskemotstånd, värmefluktuationer och de speciella fastspänningskraven för ömtåliga grafitelektroder.
I jämförelse är R-Type Elektrodhållare helt optimerade för sinker EDM-funktionsegenskaper. R-Type förlängningsstav för EDM-elektrodhållare utökar räckvidden för bearbetning av djupa hålrum utan att förstärka vibrationerna. R-Type ER32-hylsan för EDM-elektrodhållare levererar enhetlig gripkraft i omkretsen, vilket förhindrar spröda grafitelektroder från att spricka under klämtryck. R-Type pneumatiska dragstången för EDM-elektrodhållare möjliggör fjärrstyrd automatisk låsning och upplåsning, vilket passar högfrekventa elektrodbytesarbetsflöden. R-Type CNC-kalibreringsblocket för EDM-arbetshållning stöder snabb offsetverifiering, vilket förkortar mättiden innan gnistbehandlingen startar. Rimligt anpassade monteringsdetaljer håller elektrodkoncentriciteten stabil även när man arbetar långt bort från chuckens datum, vilket undviker vibrationsorsakade ytdefekter på formhåligheter.
Minska elektrodavfall
Grafit- och kopparelektroder representerar stora rörliga kostnader för formverkstäder. Dålig hållarkoncentricitet och instabil spännkraft skadar ofta dyra elektroder innan gnistbearbetningen ens börjar. Standardiserade elektrodhållare av R-typ tillåter förare att avsluta elektrodförinställning, trimning och offsetmätning utanför EDM-maskinens tank. Operatörer monterar elektroder på förlängningsstänger eller spännhylsor på externa mätbänkar; efter kalibrering kan hela enheten snabbt installeras på R-Type EDM-chuckar.
Den pneumatiska dragstången tar bort manuella skiftnyckeloperationer, vilket minskar risken för överdragning som spricker grafitmaterial. När man bygger mixed-mode produktionslinjer som kombinerar manuell drift och semi-automation, kan användare kombinera dessa hållare med lokaliseringsmoduler från Quick Change Workholding System, vilket möjliggör enhetlig referensöverföring mellan förstationsmätbänkar och EDM-maskinbord. Detta arbetsflöde minskar mängden elektrodskrot och minskar den tid som åtgår vid upprepad korrigering på maskinen.
Kärnproduktfördelar
Precisionsslipade ytor garanterar utmärkt koncentricitet, vilket effektivt undertrycker elektrodavbrott under gnisterosion i djupa kaviteter.
Diversifierade strukturella former inklusive förlängningsstång, ER32-hylsa och pneumatisk dragstång anpassar sig till korta elektroder, långa djupa hålrumsuppgifter och automatiserade produktionskrav.
Ytbehandling mot korrosionsskydd motstår dielektrisk vätskeerosion, saktar ner rost och föroreningar inuti EDM-arbetstanken.
Kompatibel med vanliga R-Type lokaliseringstillbehör, stödjer snabbt samarbete med kalibreringsblock och flera stilar av EDM-chuckar.
Produktmodulintroduktion
JWGRIPs elektrodmonteringsenheter täcker flera funktionella moduler för att hantera olika elektrodlängder, material och automationsnivåer.
R-Type förlängningsstav för EDM-elektrodhållare löser bearbetningshindret för djupa och begränsade formhåligheter; den förlänger elektrodens arbetsavstånd samtidigt som den kontrollerar vibrationsförstärkningen inom acceptabla gränser. R-Type ER32-hylsa för EDM-elektrodhållare erbjuder jämn omgivande klämkraft, vilket skyddar ömtåliga grafitelektroder från lokal krossdeformation. R-Type pneumatisk dragstång för EDM-elektrodhållare stöder fjärrstyrd pneumatisk låsning, lämplig för verkstäder som strävar efter högre automatiseringsgrader. R-Type CNC-kalibreringsblock för EDM Workholding fungerar som ett extra mätverktyg för offsetkontroll, vilket minskar försök och fel under elektrodinstallation. Alla dessa moduler tillhör R-Type EDM Workholding Systems ekosystem. Om verkstäder behöver bearbeta standardelektroder i stora serier kan de välja matchande enheter från EROWA-kompatibla elektrodchuckar, vilket uppnår flexibel fixturbyte mellan olika verktygsstandarder.
Huvudapplikationsscenarier
Dessa elektrodmonteringskomponenter används i stor utsträckning inom tillverkning av gjutformar för konsumentelektronik, bearbetning av gjutformar för fordonsinteriörer, tillverkning av precisionsformar för medicinsk utrustning och kompositbearbetningsuppgifter med flera elektroder. De passar sinker EDM-utrustning för bearbetning av djupa hålrum, skärning av små detaljer och komplex texturetsning. Oavsett om man uppgraderar gammal EDM-utrustning eller bygger nya formtillverkningsceller, stabiliserar korrekt utvalda hållare elektroddriftstatus och minskar onödig elektrodförbrukning. De är allmänt antagna av anpassade formfabriker, precisionsverktygsverkstäder och företag som åtar sig högkomplexa formoutsourcingordrar.
Praktisk vägledning
Förtydliga först ditt typiska bearbetningsdjup: djupa smala hålrum kräver vibrationsdämpade förlängningsstångstrukturer, medan grunda formfunktioner kan anta korta direktmonterade konfigurationer.
För det andra bekräftar elektrodmaterialet: grafitelektroder behöver hållare i hylstyp med jämnt fördelad klämkraft för att undvika sprickbildning.
Utvärdera din produktionsautomatiseringsnivå: verkstäder med frekvent elektrodbyte kan prioritera den pneumatiska dragstången för snabb fjärrlåsning. Manuella verkstäder med små partier kan välja kombinationer av förlängningsstång och hylsa för kostnadseffektiv användning.
Innan du köper, verifiera kompatibiliteten med dina befintliga R-Type EDM-chuckar och kalibreringstillbehör. Om du möter förvirring om längdval eller kombinationsscheman kan du hänvisa till dimensionsspecifikationsbladen som släppts av JWGRIP för att filtrera lämpliga artikelnummer enligt elektroddiameter och krav på överhäng.
Underhållstips
Dielektriska vätskerester, koldamm och fint grafitpulver kommer att samlas på matchande ytor efter långvarig EDM-produktion. Regelbunden rengöring av spännhylshål, stångskon och dragstångsanslutningsytor är avgörande för att bibehålla den ursprungliga positioneringsnoggrannheten. Undvik att applicera överdriven mekanisk stöt under elektrodinstallation; kraftig knackning kommer att deformera precisionsslipade koniska ytor och orsaka permanent koncentricitetsförlust. Applicera korrosionsskyddande olja efter rengöring, speciellt för enheter som står stilla under långa perioder. Att byta ut slitna spännhylsor enligt schemat förhindrar ojämn klämkraft som skadar dyra elektroder. Standardiserade dagliga underhållsvanor kommer att bevara den långsiktiga lokaliseringsprestandan för dessa högprecisionsmonteringsenheter och hålla din sinker EDM-utgång stabil över tusentals produktionscykler.




- View as
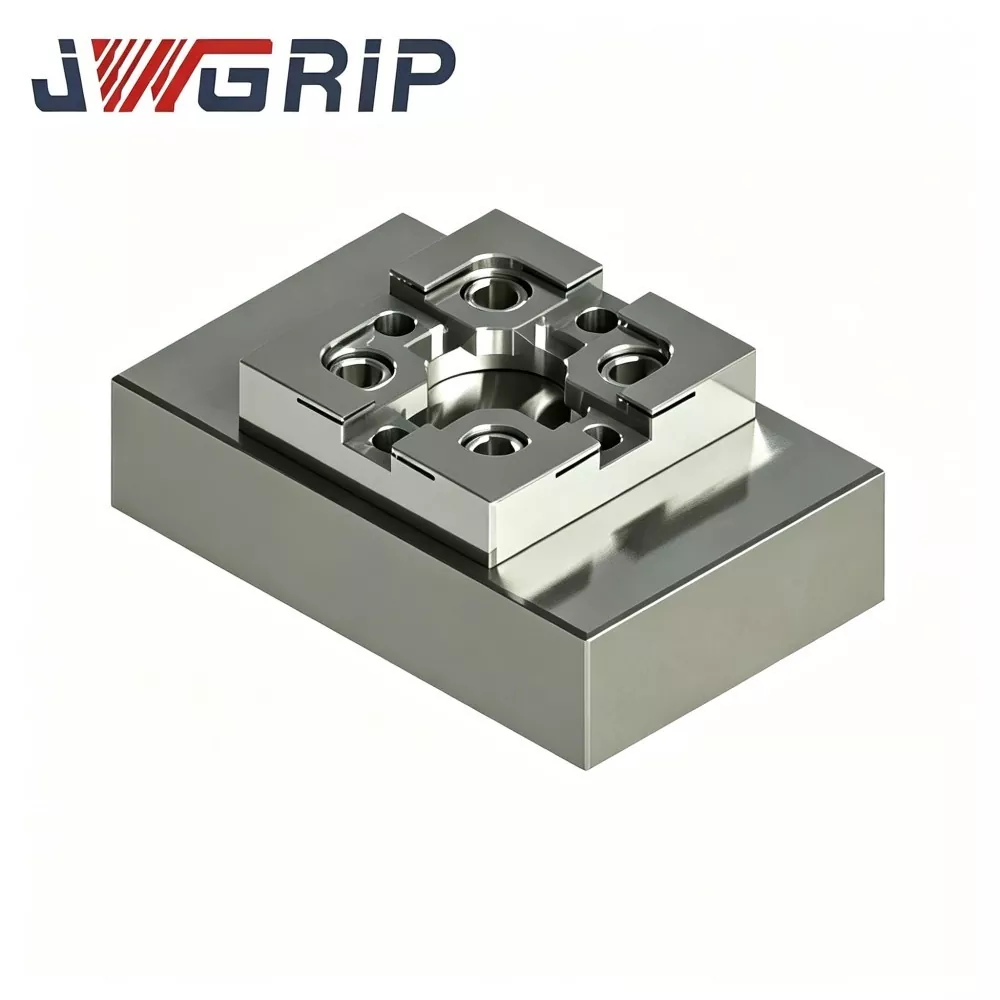
R-Type CNC-kalibreringsblock för EDM-arbetshållning
JWGRIP, en pålitlig fabriksdirekt och professionell exportör av precisionstillbehör för EDM-arbetshållning, levererar högnoggranna R-Type CNC-kalibreringsblock för EDM-arbetshållning, bulkorder och ritningsbaserade specialanpassade projekt. Tillverkat av stabiliserat verktygsstål med spänningsavlastande åldring, multi-face CNC-fräsning och ultraprecision ytslipning, bibehåller detta kalibreringsblock en stabil geometrisk tolerans under frekventa temperaturfluktuationer och upprepad sondkontakt. Unikt rundat referenshörn av R-typ minskar risken för slitage på skarpa kanter och ger repeterbara koordinatförskjutningsdata.

R-Type pneumatisk dragstång för EDM-elektrodhållare
JWGRIP är den professionella tillverkaren och leverantören av R-Type pneumatisk dragstång för EDM-elektrodhållare i Kina, med standardspecifikationer helt i lager och accepterar global bulkorder för automatiserade intelligenta formverkstadsprojekt. Det är en högtillförlitlig integrerad pneumatisk dragkomponent speciellt designad för obemannade automatiserade sinker EDM-produktionslinjer. Den integrerar optimerad spänningsbalanserad kraftöverföringsstruktur av R-typ och korrosionsskyddande mekanisk prestanda med hög hårdhet i en enda enhet, vilket eliminerar spänningsdämpning, lokal spänningskoncentration och lätta slitagedefekter hos traditionella dragstänger med rak kropp.

R-Type ER32 Spännhylsa för EDM-elektrodhållare
JWGRIP är den professionella tillverkaren och leverantören av R-Type ER32-hylsa för EDM-elektrodhållare i Kina, som tillhandahåller Factory Direct-leverans och mogna OEM-modifieringstjänster för globala sinker EDM-formtillverkningsföretag. Det är ett högpresterande EDM-specifikt elastiskt klämtillbehör speciellt optimerat för gnisterosionsbearbetning. Genom att integrera optimerad kraftbalanseringsstruktur av R-typ och elastisk spännprestanda med hög precision i en enda enhet, löser den de vanliga defekterna hos vanliga hylsor för allmänt bruk såsom ojämn spänning och enkel precisionsdämpning.

R-Type förlängningsstav för EDM-elektrodhållare
JWGRIP är den professionella tillverkaren och leverantören av R-Type Extension Rod för EDM-elektrodehållare i Kina, och tillhandahåller anpassad dimensionsmodifieringstjänst med flera standardspecifikationer helt i lager. Det är en professionell högprecisionskomponent för EDM-verktygsförlängning som är speciellt designad för komplexa scenarier för bearbetning av djupa hålrum. Den integrerar strukturell design med hög styvhet och ultraprecision koaxial positioneringsprestanda i en enda integrerad stångkropp, vilket perfekt löser problemet med otillräckligt arbetsslag för standardelektroder vid bearbetning av djupa hålrum.
JWGRIP är en professionell R-typ elektrodhållare tillverkare och leverantör i Kina. Vi välkomnar dig varmt till grossistprodukter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Nyheter Rekommendationer