Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






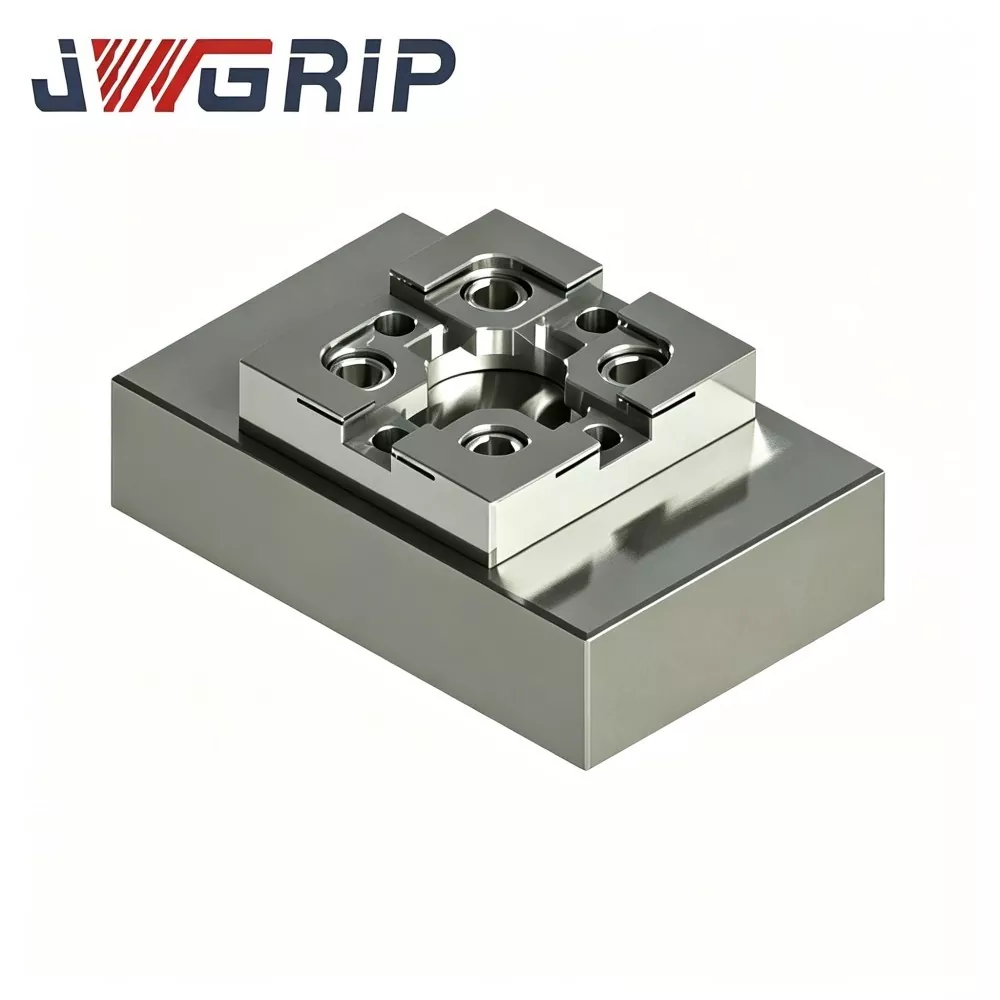
R-Type CNC-kalibreringsblock för EDM-arbetshållning
JWGRIP, en pålitlig fabriksdirekt och professionell exportör av precisionstillbehör för EDM-arbetshållning, levererar högnoggranna R-Type CNC-kalibreringsblock för EDM-arbetshållning, bulkorder och ritningsbaserade specialanpassade projekt. Tillverkat av stabiliserat verktygsstål med spänningsavlastande åldring, multi-face CNC-fräsning och ultraprecision ytslipning, bibehåller detta kalibreringsblock en stabil geometrisk tolerans under frekventa temperaturfluktuationer och upprepad sondkontakt. Unikt rundat referenshörn av R-typ minskar risken för slitage på skarpa kanter och ger repeterbara koordinatförskjutningsdata.
Upprepad elektrodjustering och koordinatkalibrering ackumulerar lätt manuella fel i daglig EDM-formbehandling. Konventionella fyrkantiga kalibreringsblock utsätts för nötning av skarpa kanter efter långvarig sondkontakt; hörnkollaps och ytslitage orsakar referensdatadrift, inkonsekventa gnistgap och instabil hålighetsprecision vid tillverkning av satsformar. JWGRIP R-Type CNC-kalibreringsblock använder inbyggt stabiliserat verktygsstål plus full avspänningsavlastning för att undvika termisk deformation.
Alla referensytor får ultraprecisionsslipning medan optimerade rundade hörn av R-typ sprider provtrycket och bromsar kantslitaget. R-Type CNC-kalibreringsblock för EDM-arbetshållning standardiserar referensarbetsflödet på maskinen och fungerar som ett viktigt precisionsriktmärke för produktion av stora volymer med flera kaviteter; både standardutbud och anpassad ritningsbaserad bearbetning stöds.
Lös smärtpunkterna
Formtillverkningsverkstäder som blandar CNC-fräsning och sänk-EDM stöter ofta på besvärliga koordinatkonsistensrisker: - Många fabriker förlitar sig fortfarande på manuell mätarinställning eller vanliga kvadratiska kalibreringsblock. Skarpa 90° hörn utvecklar mikrochips efter hundratals gånger sondberöring. Referensdata driver tyst utan tidig varning. - Dold kumulativ avvikelse uppstår först efter att flera formhåligheter redan har bearbetats, vilket resulterar i högkostnadsskrot av arbetsstycket.
JWGRIP optimerar detta kalibreringsblock med inriktning på ovan nämnda risker:
1. Integrerat stabiliserat verktygsstålmaterial med fullständig åldring av avspänning i flera steg eliminerar inre bearbetningspåfrestningar och begränsar deformation som orsakas av variationer i omgivningstemperaturen i verkstaden.
2. Ultraprecisionsslipning för alla referensytor garanterar överlägsen planhet och vinkelräthet.
3. Referenskanten med runda hörn av R-typ sprider sondkontakttrycket och bromsar kraftigt hörnslitage och mikroflisning. Långsiktig repeterbarhet av kalibreringsdata säkras.
4. Standardiserar referensstegen på maskinen och minskar upprepat trimningsarbete. Förbättrar den totala EDM-bearbetningskonsistensen för massproduktion av högprecisionsformar med flera kaviteter.
5. Standardmått i lager; ritningsdriven skräddarsydd bearbetning är tillgänglig för speciella layoutkrav för automationsfixtur.
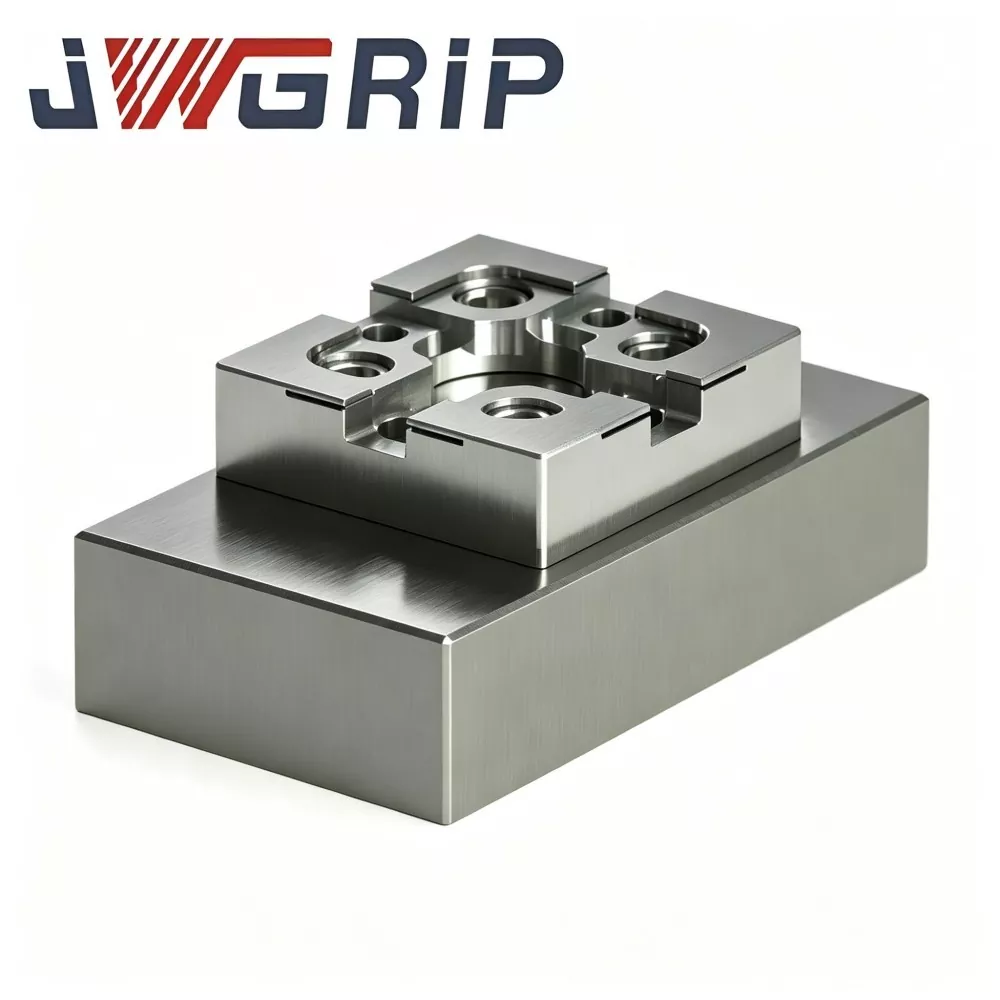
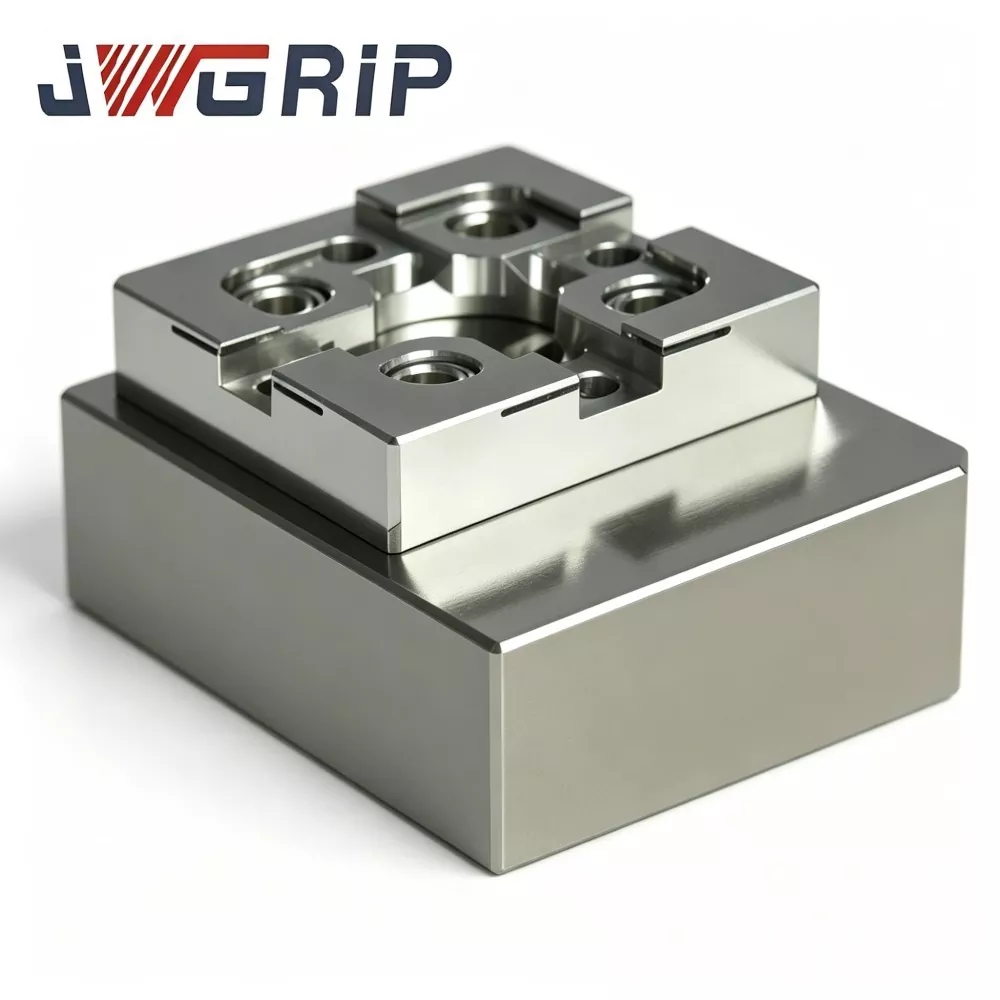
Teknisk funktiona
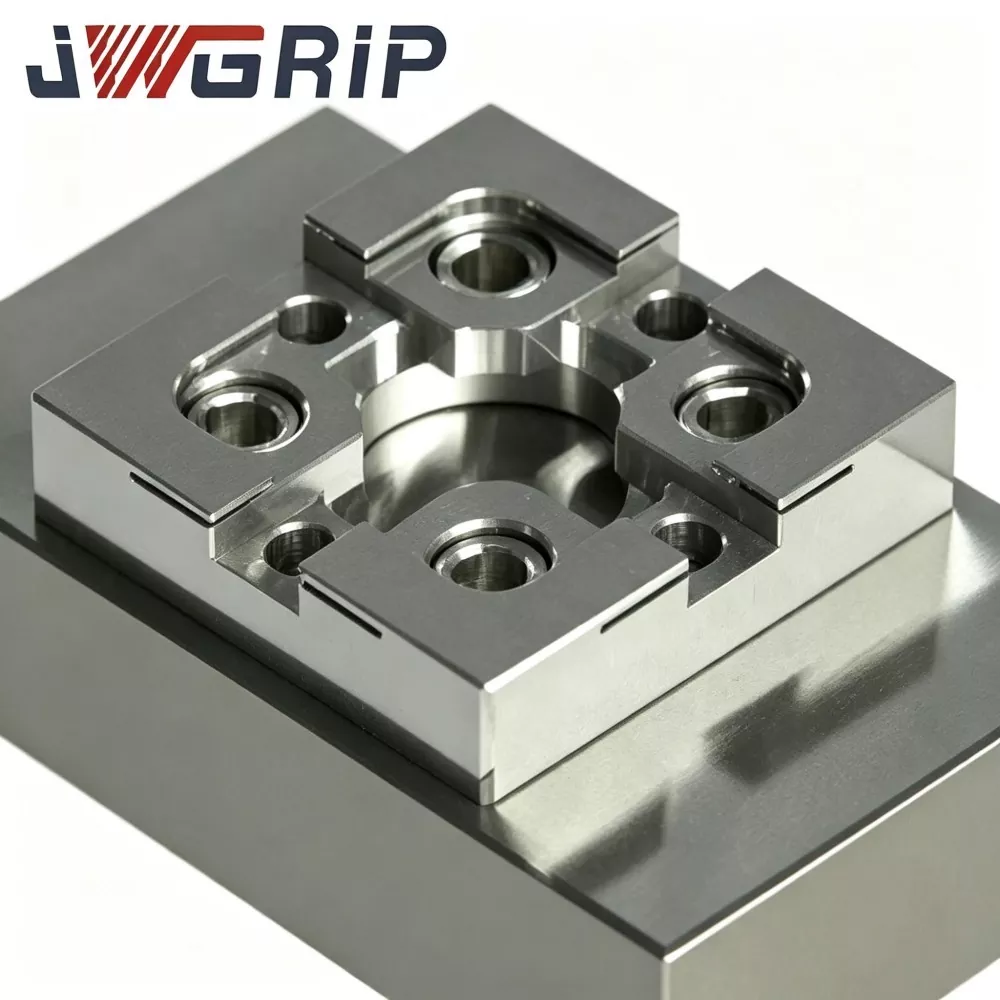
1. R-typ Rundade hörn Antislitage Referenskantstruktur Optimerad rundad övergång ersätter skarpa rätvinkliga hörn. Jämförande förslitningstestning visar att vid samma prob-beröringsfrekvens minskar hörnslitagevolymen med ca. 31 % jämfört med vanliga kvadratiska kalibreringsblock, vilket effektivt skjuter upp referenskantfel orsakade av flisning.
2. Flerstegs spänningsavlastande åldringsbehandling Högkvalitativt stabiliserat verktygsstålsubstrat genomgår termisk åldring i flera steg för att minimera kvarvarande inre spänningar. Efter slutslipning bibehålls stabil planhet och vinkelräthet inom 18-28 ℃ verkstadens omgivningstemperaturområde; dimensionsvariation kontrollerad under 0,002 mm.
3. Ultraprecisionsslipning med flera ytor Sex viktiga referensytor får ytslipning med ultraprecision. Angränsande yta vinkelrätt ≤0,003 mm; varje referensyta planhet ≤0,002 mm. Överlägsen geometrisk noggrannhet säkerställer tillförlitlig beräkning av origo-offset för EDM automatiska sonderingscykler.
4. Ytpassivering Anti-korrosionsskydd Tät passivering mot rostbehandling på yttre ytor. Motstår kemisk erosion från stänk av EDM-dielektrisk vätska och minskar oxidationsrisken under fuktig tankomgivande verkstadsmiljö.
5. Mångsidig förbearbetad monteringslayout Prefabricerade standardhål för monteringsgängor och hål för lokaliseringsstift. Kan fästas direkt på nollpunktsfixturplattor, magnetchuckar eller specialanpassade basplattor utan extra sekundär bearbetning.
6. Standardstorlekar Plus Ritningsdriven anpassad modifiering Vanliga standardmått för formhållning finns i lager. Anpassad referens-layout, hålmönster och yttre konturjusteringar stöds enligt tekniska ritningar för icke-standardiserade EDM-fixturprojekt.
7. Spårbar metrologisk inspektion i full enhet Varje färdigt block är lasermärkt med ett unikt serienummer. Kompletta metrologiska poster som täcker planhet, vinkelräthet och R-hörndimension arkiveras för varje del, vilket stöder spårbar kvalitetsstyrning för formtillverkare med stora volymer.
Komplett tillverkningsflöde
Varje produktionssats av JWGRIP R-Type CNC-kalibreringsblock för EDM Workholding exekverar standardiserat produktionsarbetsflöde i full sekvens: Inkommande kompositionstest av råmaterial → grov CNC-fräsning → åldrande i flera steg → halvfinishbearbetning → R-hörnformning → gänga hel- och ytslipning för alla referens- och ytslipning för alla referenser. CMM-besiktning → laserserienummermärkning → rostskyddspassivering på ytan → slutlig ombesiktning → färdigvarulager.
● Produktionen följer ISO 9001 kvalitetsledningssystemregler.
● Kärnmätenheter: CMM, optisk interferometer, vinkelräthetstestare med kvadratisk regel, alla får periodisk metrologisk kalibrering.
● Varje färdig enhet levereras med oberoende inspektionsrapport; materialcertifikat och partiella tredjepartsverifieringsposter kan tillhandahållas på kundens begäran.
Förvaringsvägledning: Förvara kalibreringsblocket inuti den antimagnetiska stötsäker mätboxen. Undvik stötar med tunga föremål, spånrepor och långvarig fuktexponering. Torka av referensytorna noggrant efter varje användning på maskinen före förvaring. Stöten kan ge osynlig mikrodeformation och skada den metrologiska noggrannheten även utan synlig buckla.
Referenstabell för felsökning
|
Symptom |
Möjlig grundorsak |
Rekommenderad hantering |
|
Koordinatoffsetavläsningen fluktuerar upprepade gånger |
Smutsig passande monteringsyta;lös fästskruv;böjd sondstift |
Demontera, rengör kontaktytor, dra åt skruvarna igen; inspektera och byt ut den skadade sonden |
|
Ursprungsavvikelsen växer gradvis efter veckor lång operation |
Referenskanten utsätts för slitage eller mikrospån |
Inspektera hörnstatus under förstoringsinstrument; byt ut blocket när ett slitagemärke visas |
|
Stort vinkelrättsfel i sonderingsresultat |
Överdragen skruv förvränger blocket; främmande partiklar fångade under blockbasen |
Återinstallera enligt vridmoment-spec; rengör bottensätets gränssnitt grundligt |
Benchmark jämförelse
De flesta kommersiella EDM-kalibreringsblock använder skarpa 90-graders rätvinkliga hörn utan R-typ spänningsspridningsprofil; många tillverkare hoppar över flercykelåldring och tillämpar endast enkel härdning.
1. Hörnskyddsförmåga: Konkurrentblock med skarpa vinklar genererar mikrospån efter 400–700 sondslag. JWGRIP R-typ rundad övergång förbättrar avsevärt anti-chipningsprestanda under upprepade sondknackningar.
2. Intern stresshantering: Många konkurrerande produkter missar sekundärt åldrande. Långsam spänningsfrigöring efter slipning utlöser planhetsdrift under växlande verkstadstemperatur. Vårt åldrande i flera steg tar bort det mesta av kvarvarande stress för långsiktig geometrisk stabilitet.
3. Inspektionsstandard: Vissa leverantörer utför endast deldimensionell provtagningsinspektion. Varje JWGRIP-block får en fullständig CMM-inspektion med unikt serienummer för spårbarhet.
4. Anpassad projektkapacitet: Många fabriker kan bara leverera fasta standardstorlekar. Genom att utnyttja fabriksdirekt exportorienterad kapacitet utvecklar vi skräddarsydda block för speciella EDM-fixturlayoutkrav.
FAQ
F1: Kan JWGRIP R-Type CNC-kalibreringsblock för EDM-arbetshållning uppnå noll hörnslitage?
A1: R-typ avrundade hörn bromsar slitage och risker för mikroflisning, men noll-nötning kan inte realiseras efter tusentals sondkollisioner. Regelbunden förstorad visuell inspektion är fortfarande nödvändig vid daglig användning. Byt ut blocket omedelbart när repor, slitagemärken eller skåror uppstår på referenskanterna för att förhindra felaktiga koordinatreferensdata.
F2: Kan detta kalibreringsblock användas för offline-dimensionell inspektion av färdiga delar?
A2: JWGRIP R-Type CNC-kalibreringsblock är optimerat för EDM-koordinatreferenser på maskinen. Den är inte avsedd för högprecision offline inspektion av färdiga delar. Vänligen välj standard mätblocksuppsättningar om du behöver laboratorieliknande offlinemätning.
F3: Stöder du anpassad produktion för speciella yttermått eller icke-standardiserad monteringshålslayout?
A3: Ja. Vänligen skicka in kompletta tekniska ritningar med tydliga krav för yttre kontur, positioner för referensyta, hållayout och toleransspecifikationer. Ingenjörsteamet genomför tillverkningsbarhetsbedömningen inom 12 arbetsdagar och lämnar en formell offert.
F4: Vilka skadeförhållanden är undantagna från garantin?
A4: Detta är en referensmätare med hög precision. Garantin täcker tillverkningsdefekter inklusive ospecifik planhet, vinkelräthet och dimensionsavvikelse vid leverans. Skador och förlust av noggrannhet orsakade av kollision, repor, felaktigt monteringsmoment och normalt serviceslitage ligger utanför garantin.
Relaterad kategori
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.


Nyheter Rekommendationer