Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nollpunktsspännchuckserie från professionell tillverkare för precisionsarbetshållning
Som en pålitlig volymleverantör av nollpunktsklämchuck-serien,JWGRIPkonstruerar och tillverkar lokaliseringschuckar, L-plåthållare och flerläges klämplattor med strikt toleranskontroll. Denna förankringsutrustning på maskinsidan är designad för verkstäder som behandlar positioneringsrepeterbarhet som grunden för delkvalitet, obevakad bearbetning och snabb fixturbyte. För att bygga en full nollpunktsuppställning levererar vi även nollpunktspallserier ochCNC självcentrerande skruvstyckenför konfiguration på fixtursidan och arbetsstyckets sida. Alla viktiga lokaliseringsytor använder härdad precisionsslipning för att garantera långsiktigt stabil prestanda under kontinuerlig produktion.
Kritiska prestandamått
Upprepad positioneringsnoggrannhet är den enskilt viktigaste siffran. En kvalitetschuck återställer pallen till samma position inom några mikrometer, tusentals gånger. Men noggrannhet på papper betyder ingenting om låsmekanismen slits ut snabbt eller om föroreningar kommer in i lokaliseringsytorna. Många tillverkare publicerar imponerande parametrar för teoretisk noggrannhet i broschyrer, men dessa siffror kan inte hålla i sig under verkliga verkstadsförhållanden med kontinuerlig skärning, spånstänk och kylvätskeerosion.
Neddragningskraften spelar lika stor roll: chucken måste dra pallen stadigt mot referensytorna så att skärkrafter och vibrationer inte kan lyfta eller flytta den. Olika bearbetningsbelastningar kräver olika spännkraftsklasser. Lättskurna precisionsdelar kräver inte extrem neddragningskraft, medan tung avverkningsfräsning för tjocka metallblad kräver högkvalitativ spänneffekt för att motstå skärande stötar.
Kontaminationsbeständigheten underskattas ofta. Spån, kylvätska och damm finns överallt inuti en maskin. En väl tätad chuck håller lokaliseringsytorna rena, eftersom även en liten partikel mellan referensytorna orsakar positionsavvikelse. Utan pålitliga tätningsstrukturer kommer fint skräp gradvis att repa precisionsdataytor och medföra dolda kvalitetsrisker för batchproducerade komponenter.
Långsiktig konsistens avgör verkligt värde: efter tiotusentals cykler måste fjädrar, kulor och härdade ytor fortfarande leverera samma repeterbarhet. Materialkvalitet och värmebehandling avgör denna livslängd. Underlägsna råmaterial eller ofullständiga värmebehandlingsprocesser kommer att leda till utmattningsdeformation av inre rörliga delar efter långvarig drift.
Mekaniska kärnprinciper
De flesta nollpunktschuckar använder en fjäderbelastad mekanisk låskärna: när pallen trycks in centrerar avsmalnande eller sfäriska element den och fjädrarna drar ner den och låser den. Frigöringen utlöses pneumatiskt eller manuellt, vilket gör hela operationen snabb och oberoende av operatörens styrka. Operatörer behöver inte utöva stor fysisk kraft för att slutföra fastspännings- eller lossningsarbetet.
Lokaliseringsytorna är härdade och precisionsslipade, så att slitaget förblir minimalt även vid frekvent fastspänning med hög kraft. Högprecisionsslipning tar bort ytdefekter och säkerställer planhet på alla viktiga kontaktytor.
Eftersom klämkraften genereras mekaniskt snarare än av bultar, är låsläget konsekvent varje gång - inga vridmomentvariationer, ingen överdragning, ingen underåtdragning. Traditionella bultdragna fixturer förlitar sig starkt på manuell manövrering, vilket enkelt skapar inkonsekventa klämresultat bland olika arbetare.
Fyra chuckvarianter för olika jobb på maskinsidan
Nollpunktspositionering Chuck L Typ Pall: en L-formad hållare som kombinerar chuckfunktion med en vertikal referensyta, idealisk för installationer där fixturen behöver både en horisontell utgångspunkt och en vertikal lokaliseringsyta. Det används i stor utsträckning för montering av specialvinklar fixtur och flerriktade bearbetningskrav.
Single Center Zero Point Positioning Chuck: den klassiska enpunktschucken som monteras direkt på maskinbordet och låser en pall eller fixtur åt gången, den mest använda varianten för 3-axliga och 5-axliga maskiner. Den passar de flesta CNC-maskinbordslayouter med T-spår i standardstorlek.
Integrerad enkelcenter nollpunktsspännchuck: en kompakt integrerad konstruktion som minskar staplingshöjden och förbättrar styvheten, väl lämpad för maskiner med begränsat spelrum på Z-axeln. Den undviker överdriven höjdupptagning som kan orsaka spindelinterferens under femaxlig tiltningsrörelse.
Sexpositions nollpunktsspännplatta: en chuck av plåttyp med sex positioner, som stödjer multistationsuppsättningar där flera pallar eller fixturer är låsta på en platta i en enda cykel. Det höjer encykels bearbetningseffekt för små satsarbetsstycken.
Driftssteg
1.Hur säkerställer man att chuckens datum matchar maskinaxlarna?
Före den sista åtdragningen, kör en mätklocka över lokaliseringsytan och justera tills avläsningen är inom toleransen, lås sedan monteringsbultarna jämnt med rätt vridmoment. Ojämnt skruvmoment kommer att skeva chuckbasen och förstöra den ursprungliga planheten.
2.Hur håller man chucken exakt över tiden?
Rengör lokaliseringsytorna före varje palettbyte, kontrollera monteringsbultar regelbundet och verifiera referenspunkten igen efter en kraftig kollision eller långvarigt underhåll. Plötslig mekanisk kollision är en av huvudorsakerna till osynlig inre skada på nollpunktschuckar.
3.Hur väljer man monteringsposition?
Lämna tillräckligt med bordsutrymme runt chucken för pallbyte, kylvätskeflöde och robotåtkomst om automatisering planeras. Otillräckligt reserverat utrymme kommer att hindra manuell drift eller framtida eftermontering av robotar.
Verifieringsguide
Repeterbarhetstest: klämma fast och släpp en testpall dussintals gånger och mät positionsavvikelsen; Stabila resultat inom specifikationen bekräftar att låsmekanismen är sund.
Kontroll av neddragningskraft: verifiera att chucken kan hålla pallen säkert under den maximala skärbelastning du planerar att applicera. Kör aldrig tunga tester direkt på formella produktionsdelar utan att slutföra detta inspektionssteg.
Cykel- och slitageinspektion: efter många cykler, kontrollera om det finns onormalt spel, buller eller positionsavvikelser; tidig upptäckt förhindrar kvalitetsöverraskningar på verkstadsgolvet. Mindre onormala tecken bör åtgärdas i tid istället för att ignoreras för kontinuerlig produktion.
Varför välja JWGRIP?
Våra chuckkroppar och lokaliseringselement är bearbetade av härdat legerat stål med precisionsslipade datumytor. Varje enhet klarar repeterbarhet, klämkraft och tätningsrelaterade kontroller före leverans.
Vi stöder anpassade monteringsmönster, höjder och pneumatiska eller manuella utlösningskonfigurationer för att matcha ditt maskinbord och automationsnivå.
Våra ingenjörer hjälper dig att kombinera chuckar med Zero Point Pallet Series, UPC Zero Point Positioning Series och Quick Change Workholding System så att hela arbetshållararkitekturen förblir konsekvent.
Kvalitetssäkring och support efter försäljning
Varje JWGRIP nollpunktsspännchuckserie lämnar fabriken med inspektionsdokumentation som täcker repeterbarhet, spännkraft och datumnoggrannhet, och vårt kvalitetsteam håller fältåterkopplingsslingor för att kontinuerligt förbättra tätning, slitstyrka och daglig användbarhet.
Från första artikelverifiering till rutinunderhåll tillhandahåller vi installationsvägledning, snabba felsökningssvar och reservdelstillgänglighet så att dina maskiner förblir produktiva.
JWGRIP nollpunktschuckar, som litar på bearbetningsverkstäder och automationsintegratörer i flera industrier, är konstruerade för att prestera samma sak under den första cykeln och den tiotusendel.





- View as
Kompatibel EROWA Uniblank 72 ER-035210
JWGRIP är tillverkare och leverantör av Compatible EROWA Uniblank 72 ER 035210 i Kina. Denna högpresterande precisionsämnesbärare passar EROWAs snabbväxlingsarbetshållningssystem som en liten ersättning för standard 72-chuckar, palletare och elektrodhållare. Tillverkad av förstklassigt härdat legerat stål i vår interna CNC-fixturverkstad, erbjuder den tillförlitlig hållbarhet och positioneringsrepeterbarhet för EDM, fräsning, slipning och trådskärning, allmänt tillämpad inom formtillverkning, grafitelektrod, fordons- och 3C-precisionsverktyg och obemannade automatiserade bearbetningsceller.
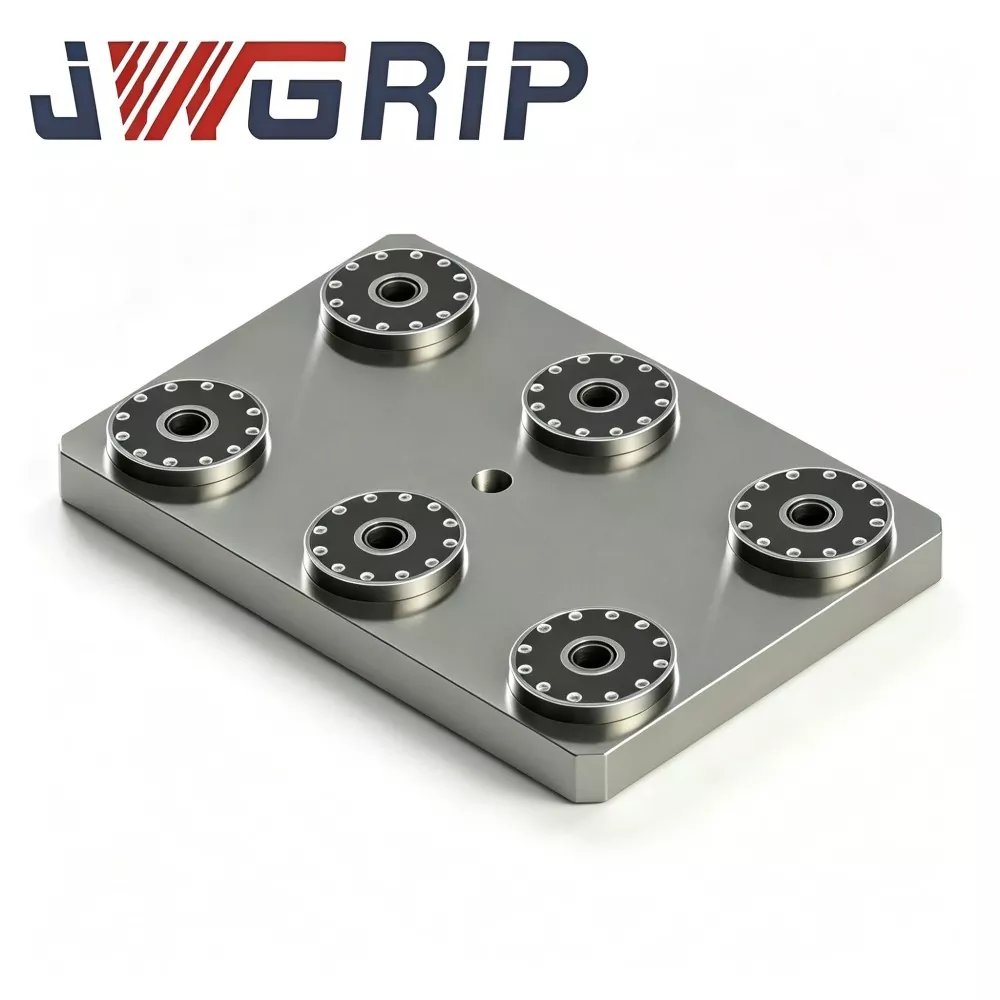
Sexpositions nollpunktsklämplatta
JWGRIP är tillverkare och leverantör av den professionella sexpositionsnollpunktsklämplattan i Kina. Det är en integrerad nollpunktsspännanordning med flera stationer speciellt designad för högeffektiv CNC-fräsning och slipning av flexibla produktionsscenarier. Denna produkt integrerar sex oberoende nollpunktslåsenheter på en enda integrerad, kraftig bas, vilket möjliggör samtidig montering av flera fixturer och flera arbetsstycken. Den har en allt-i-ett strukturell design utan spridd modulmontering, som kan installeras direkt på arbetsbord för verktygsmaskiner och matchar offline-förinställningssystem för att avsevärt förbättra den övergripande operativa effektiviteten i precisionsbearbetningsverkstäder.
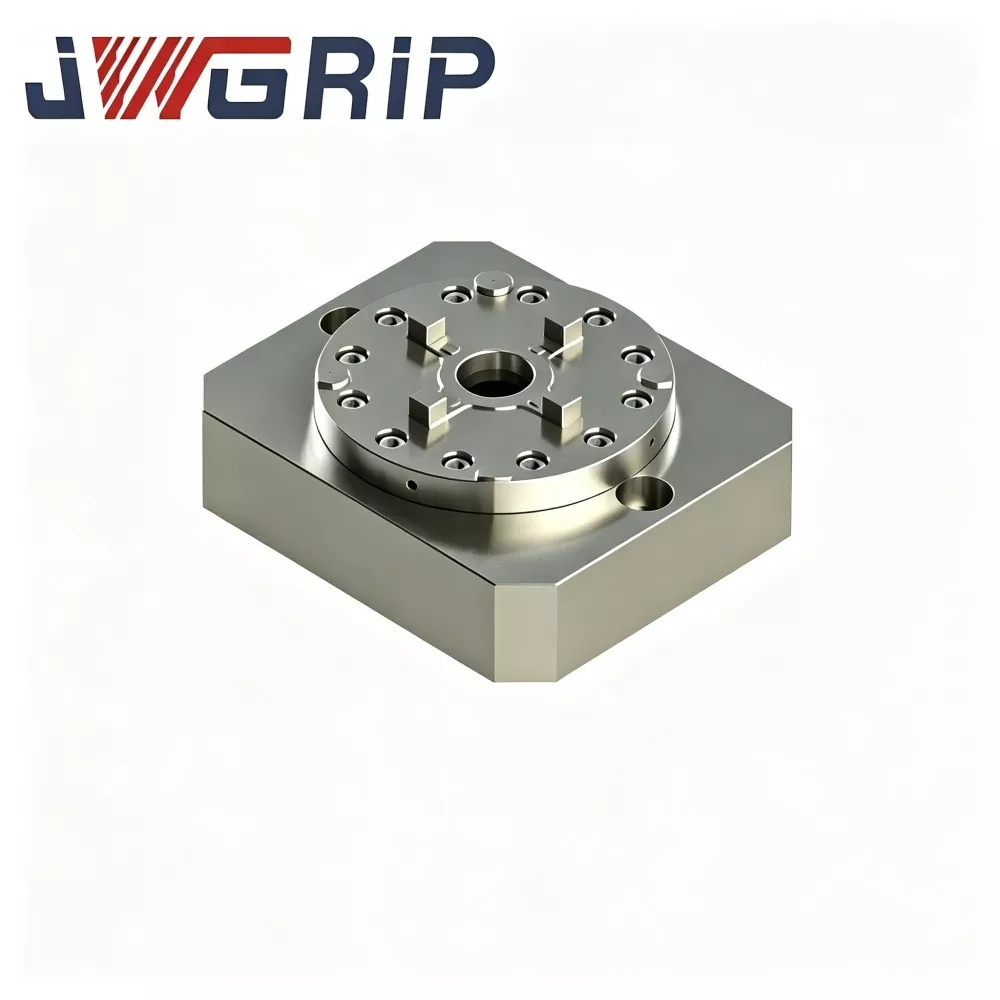
Integrerad enkelcenter nollpunktsspännchuck
JWGRIP tillhandahåller fabriksdirektförsäljning av skräddarsydd integrerad nollpunktschuck med enkelcenter i Kina. Det är en allt-i-ett integrerad positionerings- och fastspänningsfixtur speciellt optimerad för moderna CNC-svarv-fräskompositmaskiner och vertikala bearbetningscentra. Till skillnad från traditionella fixturkombinationer av delad typ, integrerar den här produkten enkelcenter självcentrerande klämmekanism och nollpunktslåsande positioneringsstruktur i en komplett monolitisk kropp, som inte kräver några ytterligare matchande tillbehör.
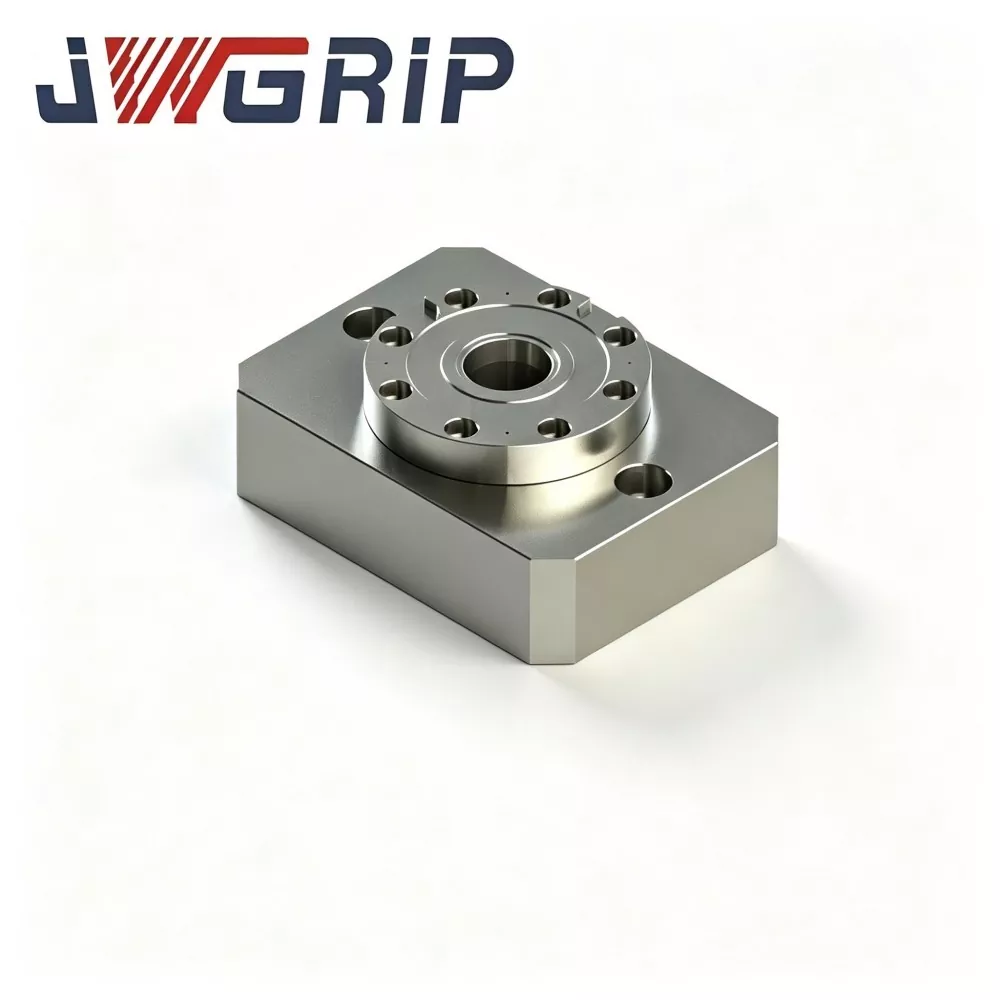
Enkel center nollpunktspositioneringschuck
JWGRIP är tillverkare och leverantör av den professionella Single Center Zero Point Positioning Chuck i Kina. Som en modulär kärnenhet i standardserien med nollpunktsklämning, är denna produkt en fristående enpunkts nollpunktslåsnings- och positioneringsfixtur speciellt designad för flexibla CNC-snabbbytessystem. Den antar en oberoende modulär strukturdesign, som fungerar som den grundläggande monteringsenheten för skräddarsydda fixturlayouter, och löser effektivt layoutbegränsningarna för traditionella integrerade nollpunktspallar med flera stationer.
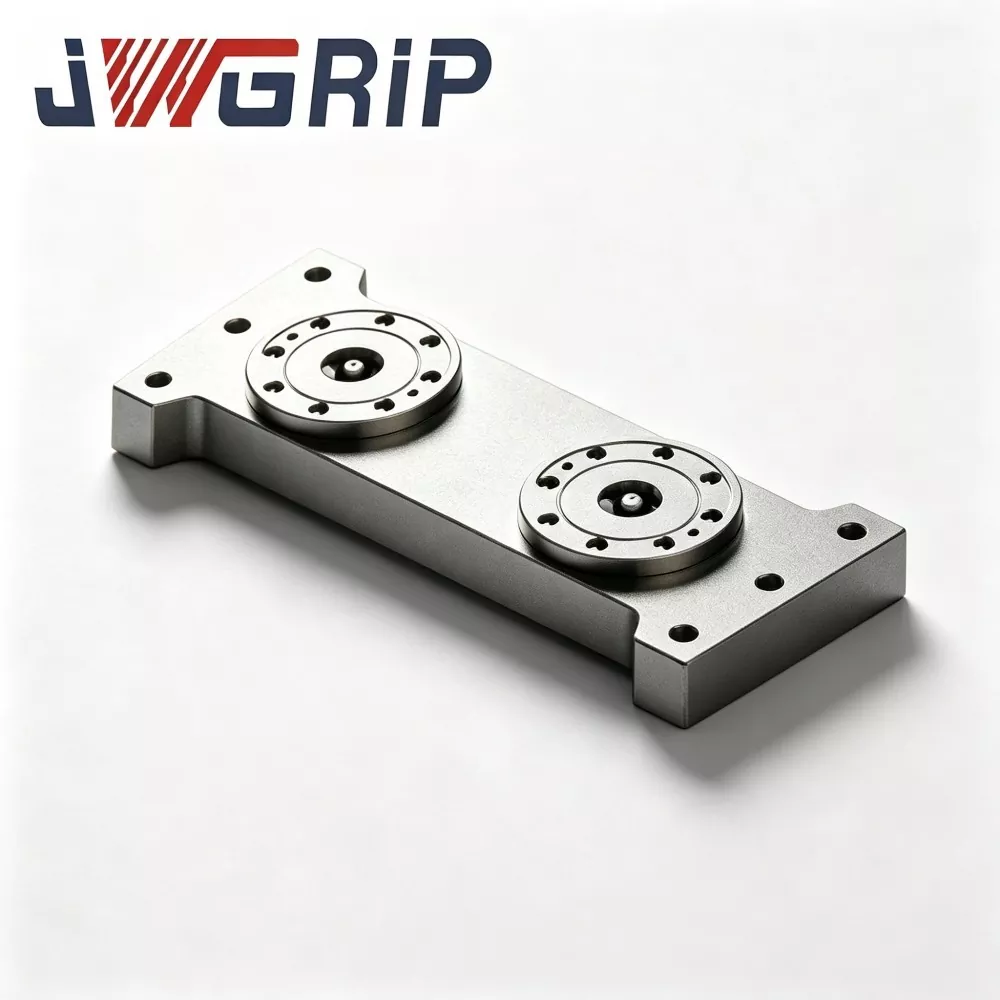
L-Type nollpunktspositioneringschuckpall
JWGRIP tillhandahåller professionell L-Type nollpunktspositioneringschuckpall med Factory Direct-försäljningstjänst i Kina. Som en kärnintegrerad fixtur i nollpunktsklämningsserien är denna professionella nollpunktspall av L-typ speciellt designad för flexibla CNC-bearbetningsproduktionslinjer med utrymmesbegränsad utrustning. Den integrerar vertikal referenskonverteringsstruktur och nollpunktspositioneringskomponenter med hög precision i en monolitisk enhet, vilket eliminerar behovet av extra extra adapterstrukturer för att realisera vertikal fastspänning av arbetsstycket och sidofunktionsbearbetning.
JWGRIP är en professionell Nollpunktsspännchuck-serien tillverkare och leverantör i Kina. Vi välkomnar dig varmt till grossistprodukter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Nyheter Rekommendationer