Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






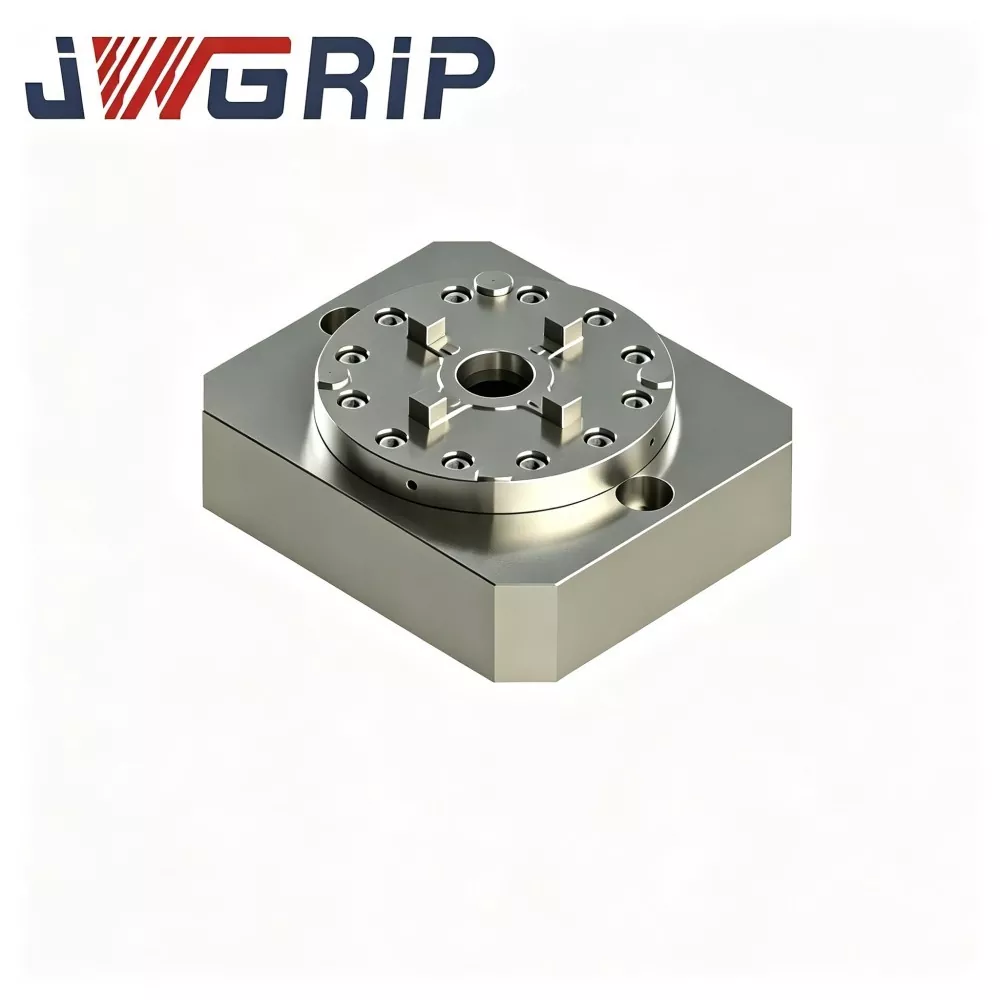
Integrerad enkelcenter nollpunktsspännchuck
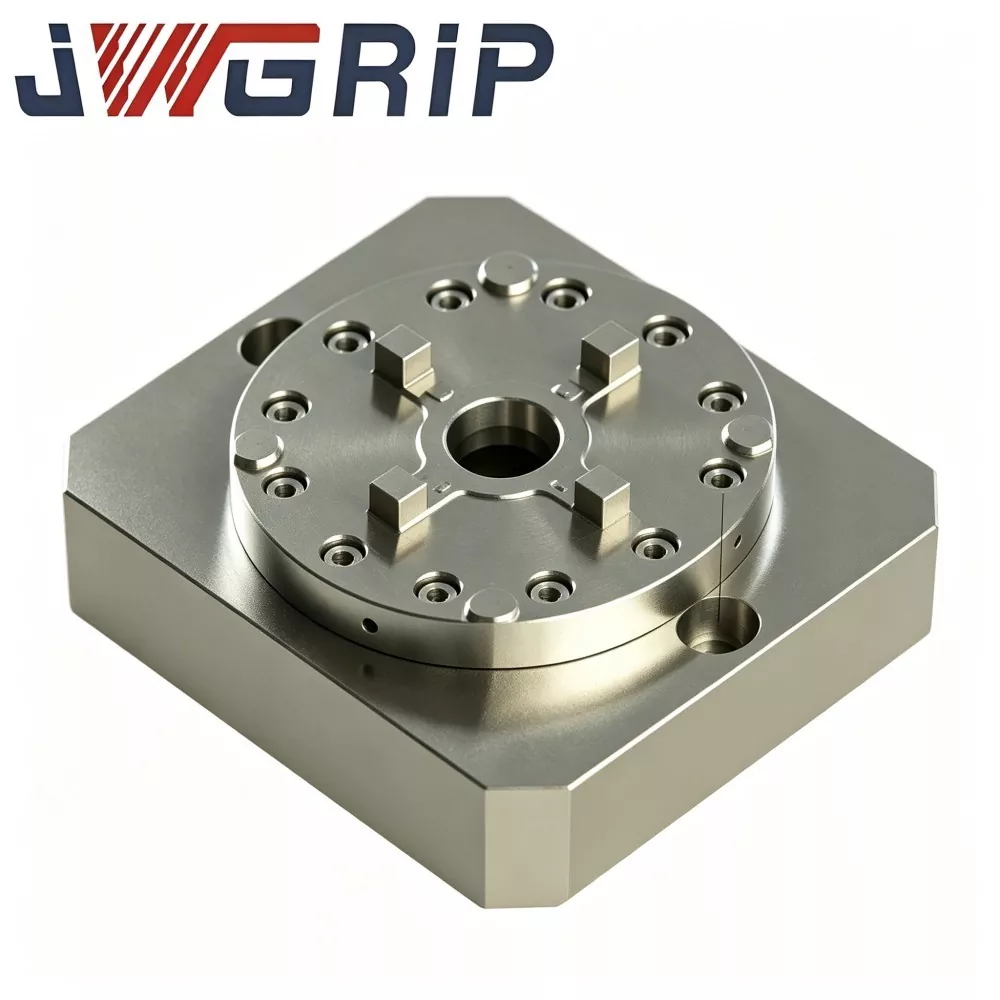
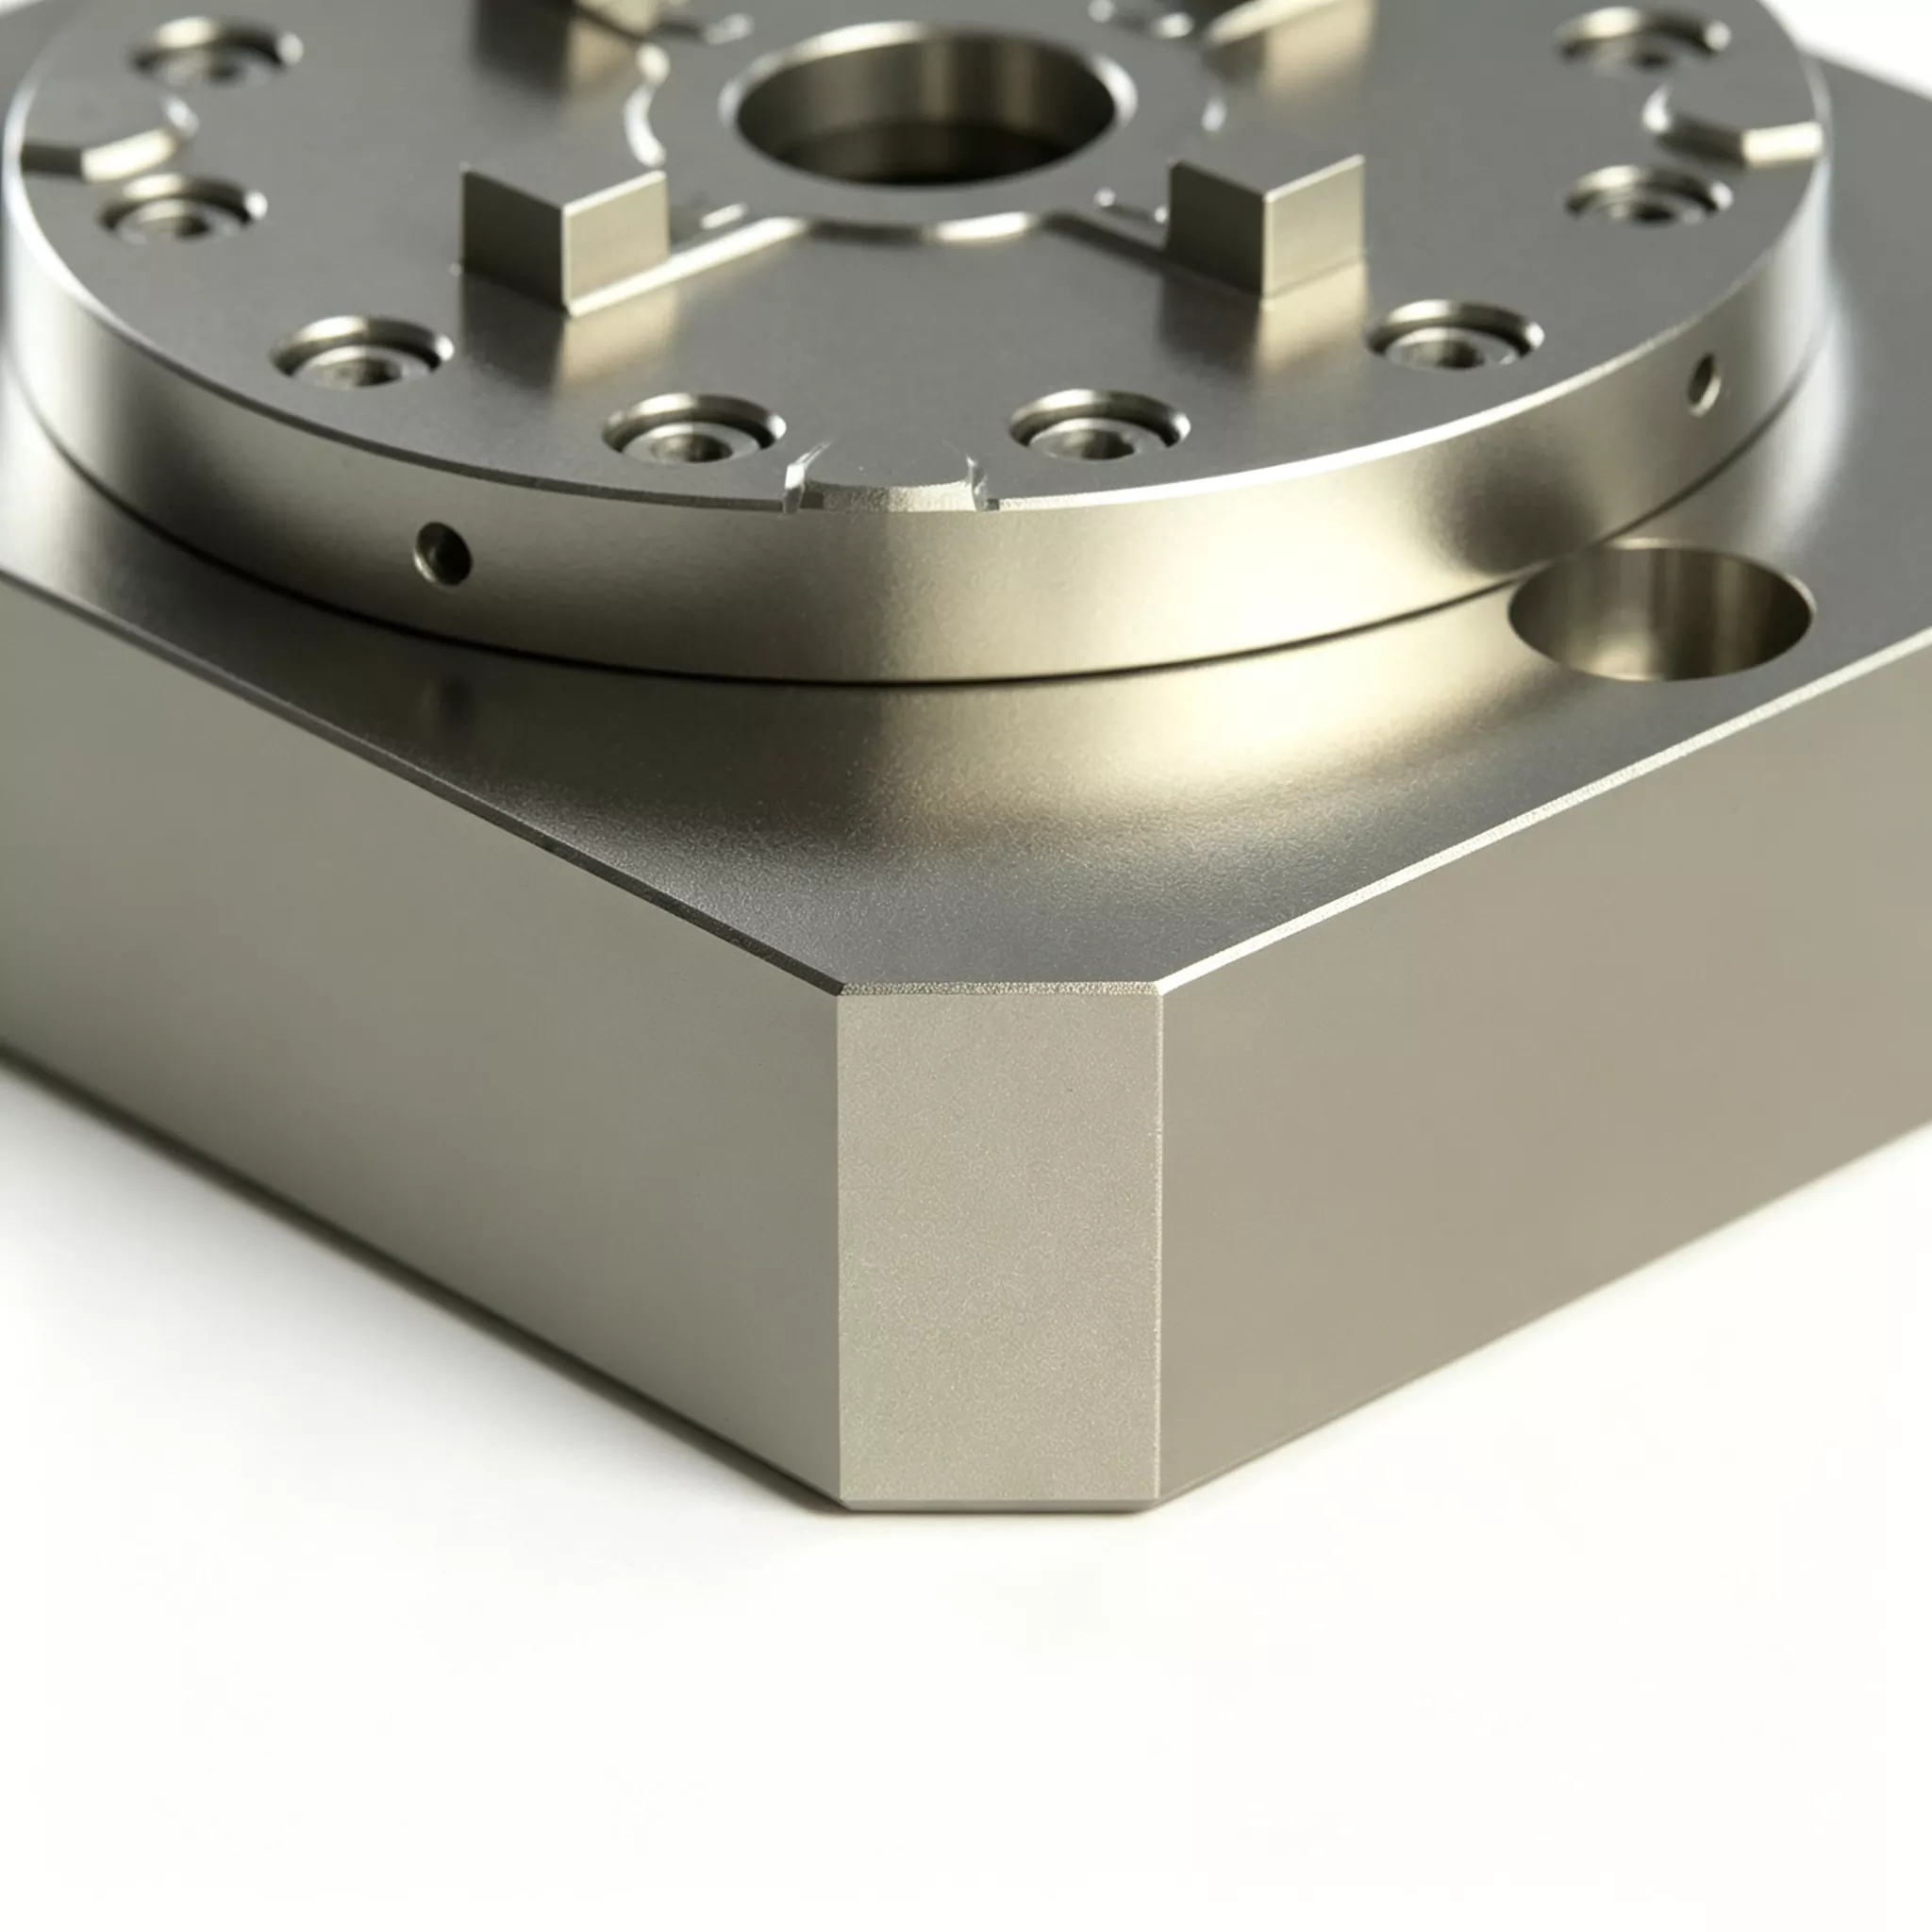
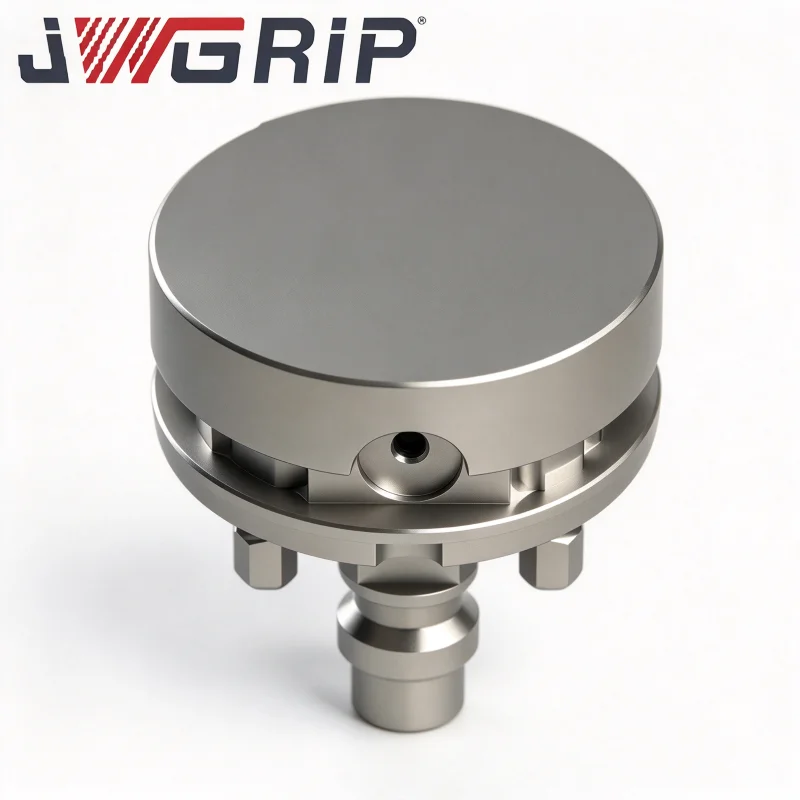
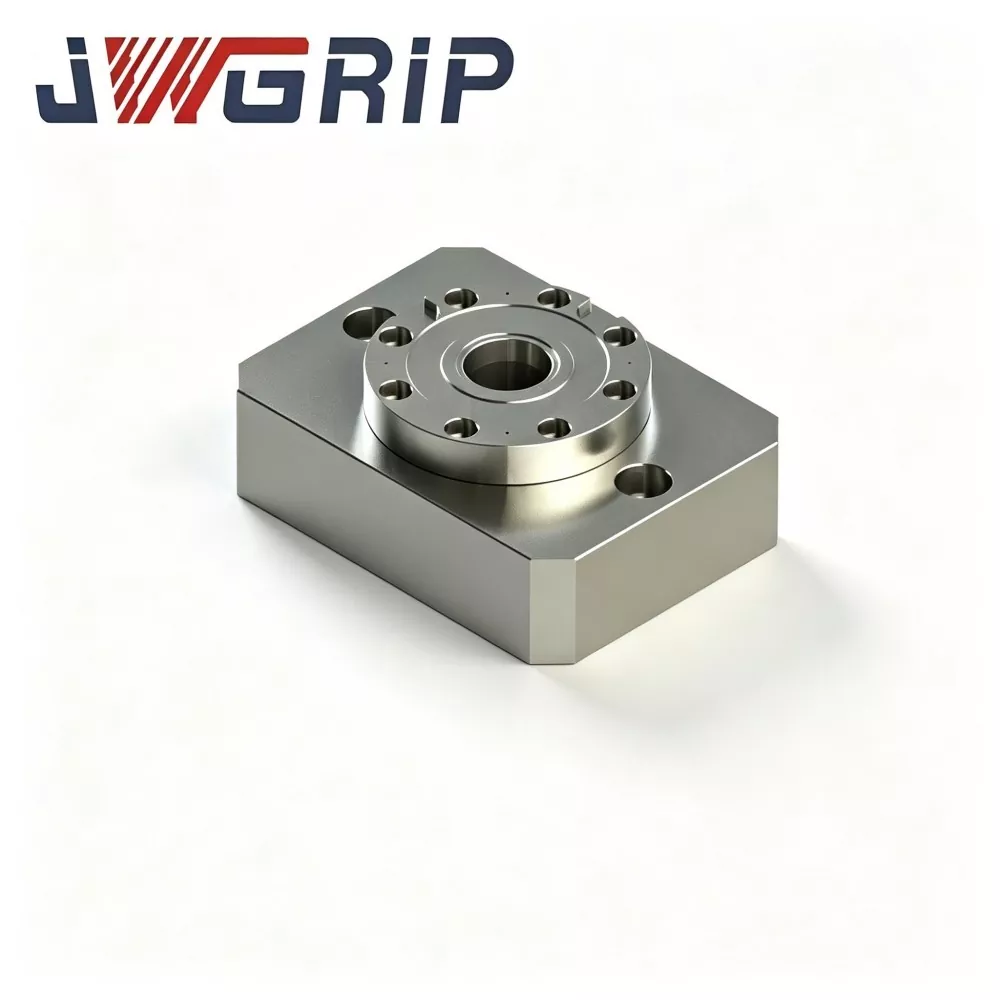
JWGRIP tillhandahåller fabriksdirektförsäljning av skräddarsydd integrerad nollpunktschuck med enkelcenter i Kina. Det är en allt-i-ett integrerad positionerings- och fastspänningsfixtur speciellt optimerad för moderna CNC-svarv-fräskompositmaskiner och vertikala bearbetningscentra. Till skillnad från traditionella fixturkombinationer av delad typ, integrerar den här produkten enkelcenter självcentrerande klämmekanism och nollpunktslåsande positioneringsstruktur i en komplett monolitisk kropp, som inte kräver några ytterligare matchande tillbehör.
Genom att anta en integrerad formningsdesign i ett stycke, eliminerar den integrerade nollpunktschucken med enkelcenter montering och kalibrering av diskreta fixturer på plats. All matchning av kärnkomponenter, precisionsslipning och för-idrifttagning slutförs på fabriken, vilket möjliggör plug-and-play-användning för slutanvändare med enhetlig och stabil referensnoggrannhet i ett centrum. Tillverkad med förstärkt legerat stål och komplett avspänningsavlastande värmebehandling, bearbetas produktens nyckelytor genom ultraprecisionsslipning, vilket säkerställer utmärkt och repeterbar koncentricitet vid frekvent byte av pall.
Utrustad med en inre labyrintförseglingsstruktur isolerar den effektivt skäremulsion och metallspån, vilket ger stabil prestanda under kraftig skärning och bearbetningsförhållanden med hög spån. Den här högeffektiva klämchucken stöder offline-förinställning och snabbt pallbyte och är allmänt användbar för precisionsbearbetning av axel- och skivformade arbetsstycken inom fordons-, hydraulkomponent- och formindustrier, för att realisera automatiserad, högprecision och högeffektiv flexibel produktion.
Hårdvara för kärnenhet
Varje JWGRIP Integrated Single-Center Zero-Point Clamp Chuck är tillverkad av ett smidesämne i ett stycke. Inga monteringssömmar finns bland lokaliseringsytor, monteringsflänsar och inre luftpassager. Den kompletta monteringen inkluderar:
Smidd substrat i ett stycke
Inbyggd pneumatiskt låsande kolvenhet
Nollpunktspositioneringsbussning
Internt integrerade pneumatiska passager
NPN lås-status signal-utgång gränssnitt
Flänsmontage försänkningshål
Två distributionslägen
Läge 1: Fristående enpunktsdrift
1. Fäst chuckflänsen på verktygsmaskinens arbetsbord.
2. Montera fixturbasen som är förutrustad med D20 nollpunktsdragbultar på chuckens positioneringspunkt.
3. Tillför 0,5-0,7 MPa tryckluft; intern kolv driver bussningar för att slutföra indragningslåsningen.
4. Positionsbekräftelsesignaler, CNC-maskin utför kraftiga skärcykler.
5. När bearbetningen är klar, släpp lufttrycket för upplåsning och ta bort fixturbasen.
Läge 2: Multi-Chuck Array Heavy-Duty Fixture Mode
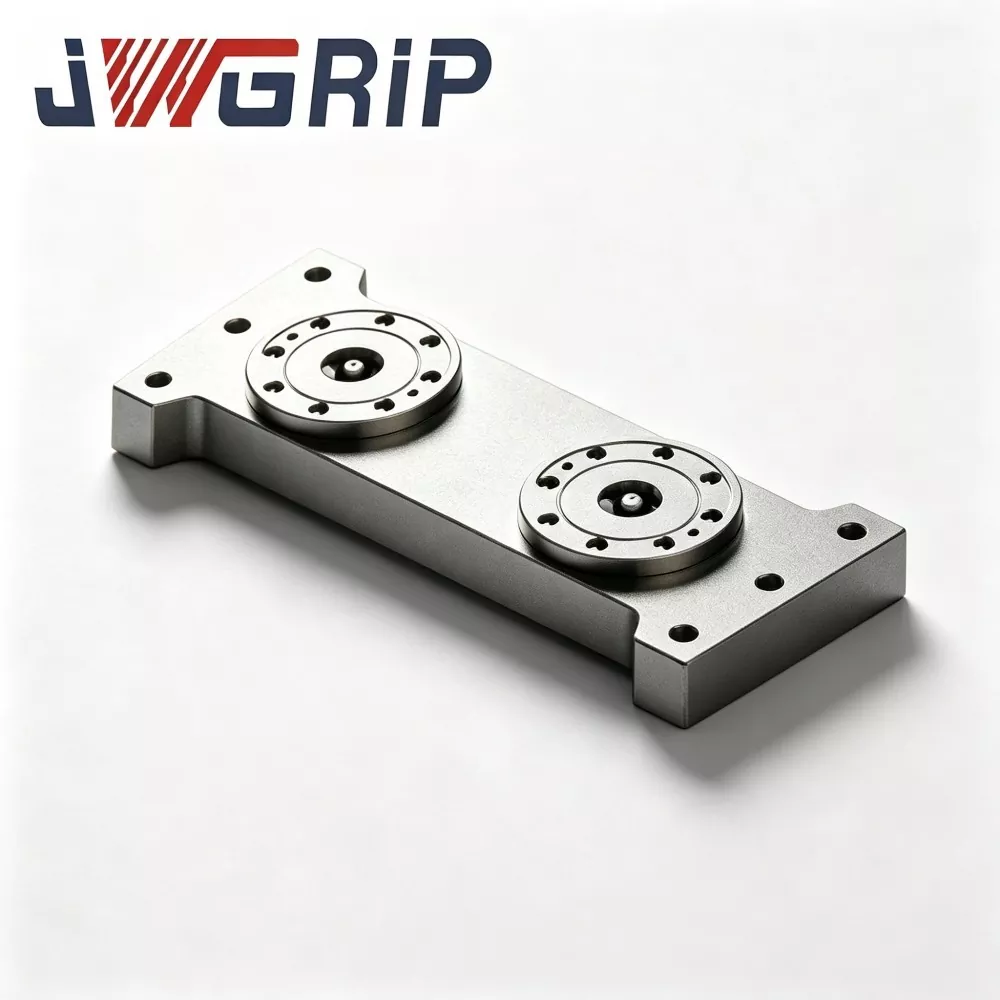
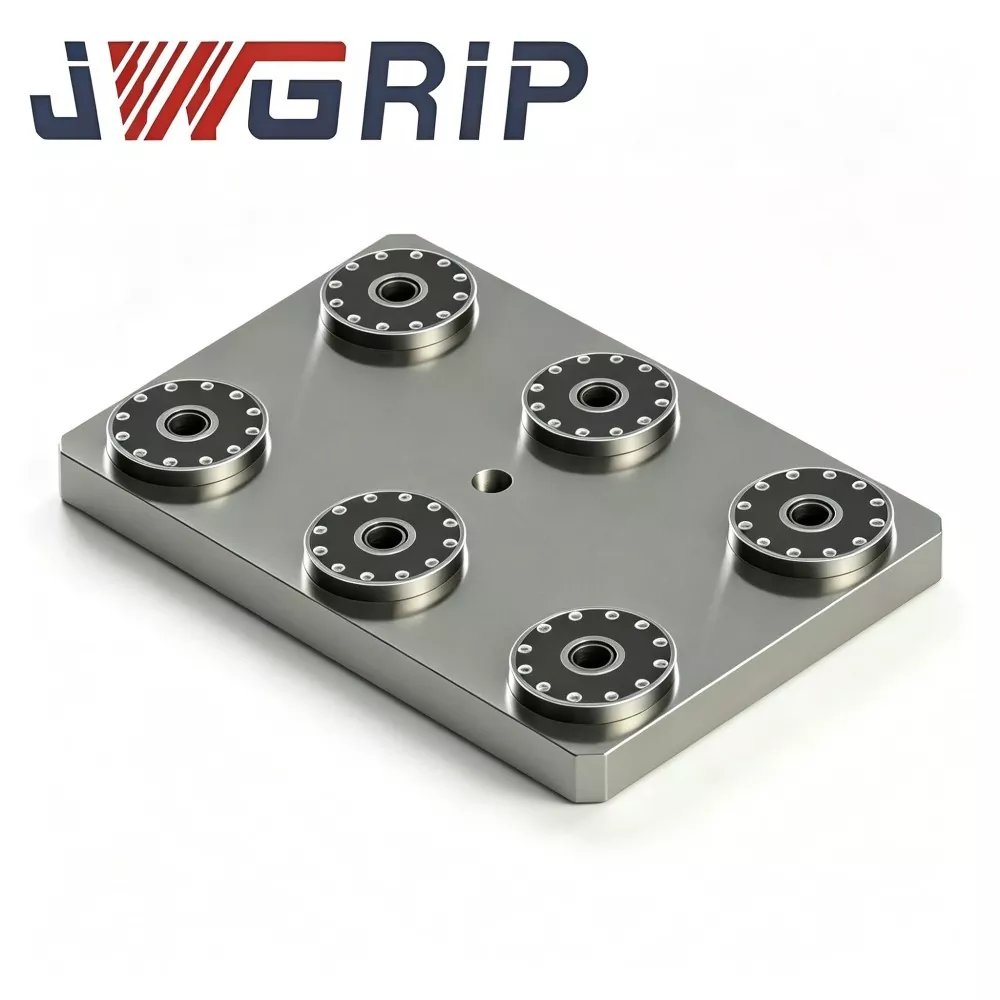
1. Arrangera flera integrerade encenterchuckar på arbetsbord med T-spår i verktygsmaskiner enligt fixturens basvikt och yttermått. Flera enheter delar skärbelastningar tillsammans.
Viktig anmärkning: I likhet med modulära chuckar i delad stil kräver relativa positionsrelationer mellan arraymonterade chuckar fortfarande indikering och justering av ratten på maskinen, vilket hör till kundens idrifttagningsomfång på plats.
Anmärkningar om material och noggrannhet
Härdade och härdade legerade stålämnen genomgår dubbel spänningsavlastande åldring efter smide. Under kraftig cyklisk stötbelastning orsakar otillräcklig spänningsfrigöring långsam substratdeformation och förkortar fixturens livslängd.
Positioneringsbussningar för lagerstål med hög hårdhet får härdning plus finfinishing med innerhål, vilket ger ±2 μm repetitionsnoggrannhet per enskild enhet.
Smideslösningen i ett stycke kräver längre produktionscykler och högre materialkostnader, vilket resulterar i högre pris fritt fabrik jämfört med chuckar av delad typ. Ändå minskar det avsevärt dolda kostnader orsakade av driftstopp i senare skeden och frekvent byte av reservdelar.
Kärnfördel
1. Eliminera fogutlösta felrisker och minska oplanerad stilleståndstid i produktionslinjen Lämpning av skruvförbandsspänningar på chuckar av delad typ skapar dolda progressiva fel, som medför intermittenta problem med arbetsstycket ur specifikation och oplanerad stilleståndstid. Skarvfri monolitisk smide tar bort dessa felpunkter och minskar arbetstidsförlust orsakad av felsökning av processfel.
2. Förläng fixturens livslängd och lägre frekvens för inköp av reservdelar Under motsvarande kraftig produktionsintensitet undviker monolitiska smidda substrat att lossna vid monteringsfogarna. Livslängden förlängs. Användare befrias från frekvent byte av helchuck och påfyllning av bultar-reservdelar, vilket minskar det långvariga trycket på reservdelslager.
3. Behåll flexibiliteten i modulär layout trots monolitisk konstruktion. Både fristående enpunktsanvändning och layout med flera chuckar stöds. Fabriker väljer chuckkvantitet enligt faktiska arbetsstyckesbelastningskrav. Fri från fasta stationsbegränsningar för prefabricerade pallar, den anpassar sig till icke-standardiserade tunga fixturbaser.
4. Återanvänd befintliga D20-nollpunktsdragstiftstillgångar Interna tunga fixturbaser kan återanvändas direkt efter eftermontering av standard D20-nollpunktsdragbultar. Massfixturrenovering är onödig och tidigare fixturinvesteringar är välbevarade.
5. Dubbelt stöd för manuella verkstäder och automationsuppgraderingsprojekt Inbyggd G1/8-luftport och NPN-signalutgångsgränssnitt möjliggör direkt drift i manuellt läge. För automationsprojekt ansluter den till PLC och industrirobotar för att realisera automatisk lastning och lossning av tunga fixturer.
Ansökningsfall
Fall 1: Heavy-Duty-formtillverkningsfabrik
Denna kund har tidigare köpt partier av split-typ single-center chuckar för grovbearbetning av formämnen. Även om inköpspriset var lågt:
· 2-3 dolda ledrelaterade fel inträffade varje kvartal
· Bulspänningsavslappning utlöste intermittent dimensionsavvikelse för arbetsstycket
· Varje fel medförde i genomsnitt 4–8 timmars produktionsstopp plus skrotade formämnen, tillsammans med extra utgifter för utbytesbultar eller kompletta chuckar
Efter byte till JWGRIP Integrated Single Center Zero Point Clamping Chuck:
· Noll intermittenta fel utan specifikation som härrör från monteringsfogdefekter inom tio månader i följd efter tillverkning
· Även med högre enhetsinköpskostnad minskade de omfattande kostnaderna för förlust av stillestånd, arbetsstyckeskrot och inköp av reservdelar avsevärt.
Fall 2: Engineering-Machinery-Component Subcontractor
Kunden bearbetar tjockplåtsarbetsstycken på 5-axliga maskiner genom att använda multichuckarraylayout.
Gamla chuckar av delad typ krävde fullständig demontering och återkontroll av bultmomentet varannan månad, vilket upptog värdefulla maskinproduktionstimmar.
Efter att ha installerat JWGRIP monolitiska chuckar, elimineras dessa periodiska arbetsflöden för återmomentinspektion, vilket låser upp mer effektiv bearbetningstid.
Komplett produktionsarbetsflöde
1. Smide i ett stycke av legerat stål
2. Grovbearbetning
3. Första åldrandet för att lindra stress
4. Halvbearbetning
5. Sekundärt åldrande av stress
6. Superprecisionsslipning för datumytor
7. Bearbetning med djuphåls inre pneumatisk kanal
8. Bussning presspassning
9. Pneumatisk signalkomponent
10. Test för lufttäthet och tryckhållning
11. Oberoende noggrannhetsinspektion med en enhet
12. Behandling mot rostskydd
13. Stötsäker förpackning av exportkvalitet
Kontrollchecklista
· Single-chuck upprepad positioneringsnoggrannhetstest
· 5-minuters lufttäthetstest; max tillåtet tryckfall ≤0,02 MPa
· Hållbarhetstest för cyklisk låsning och upplåsning
· Signal-output-logic funktionell verifiering
Obs: Fabriksinspektion garanterar endast noggrannhet för enskild fristående chuck. Inbördes positionsnoggrannhet efter array-layout-montering är beroende av kundens indikering och inriktning på maskinen och omfattas inte av fabriksinspektionens omfattning. Varje enhet levereras med en fristående enhets fabriksinspektionsdatablad för arkivering av kundutrustning.

Utvärdering & urvalsvägledning
1. Analysera verkliga skärförhållanden: Beräkna andelen grovbearbetning och fräsning med hög matning. Den här produkten är bäst lämpad för scenarier med hög andel tung skärning. Chuckar av delad typ ger bättre heltäckande kostnadsprestanda för verkstäder som domineras av lättskärande jobb.
2. Utför bedömning av total ägandekostnad (TCO): Förutom inköpspriset per enhet, ta hänsyn till potentiella arbetstimmar för stilleståndstid, förlust av arbetsstyckesskrot, periodisk omkontroll av arbete och utbyte av reservdelar.
3. För array-layout-distribution: Beräkna lasten som bärs av varje chuck och överskrid aldrig den nominella kapaciteten. Bekräfta T-slitskompatibilitet med maskinverktyg för Φ130 mm flänsfotavtryck.
4. Upprätthåll ett stabilt tryck från verkstadens luftkälla vid 0,5–0,7 MPa. Reservera PLC NPN signal IO-punkter för automationsinriktade projekt.
5. Bekräfta specifikationerna för dragbultar på plats. Anpassade bussningar finns tillgängliga på begäran för icke-standardiserade dragbultar.
Specifikationer för installation och underhåll
Fäst flänsbultarna strikt enligt vridmoment-värdekraven från JWGRIP användarmanual. Otillräckligt vridmoment orsakar mikrorörelser i hela enheten; övermoment pressar ihop flänsen och deformerar underlaget.
Installera ett olje-vattenfilter vid luftintagets främre ände för att blockera fukt och föroreningar, förhindra att bussningen rostar och nötningsinducerad noggrannhet.
Spraya torrsmörjmedel aerosol på bussningar efter varje sammanlagd 80-100 arbetstimmar. Flytande motorolja är strängt förbjuden, eftersom olja drar till sig metallspån och utlöser bussningar som fastnar.
Blås rent lokaliseringsreferensytan med tryckluft efter varje skiftbyte.
Återindikera och kalibrera om relativa koordinater när arraylayouten ändras; gamla koordinatparametrar kan inte återanvändas direkt.
Förhindra slag av tunga föremål mot lokaliserad referensyta. Kollisionsorsakad deformation av smidessubstrat kan inte repareras på plats.
Förpackning & frakt
· Förpackning: Varje fristående chuck är förpackad i individuell stötsäker kartong av exportkvalitet med inre buffert av skum. Beställningar i bulkvolymer använder väskor av exportkvalitet av massivträ.
· Standard ledtid: 16-22 arbetsdagar. Utvalda standard-SKU:er hålls i lager för snabb leverans.
Support efter försäljning
Garanti: 12 månaders garanti täcker endast tillverkningsfel för fristående chuckenhet. Noggrannhet i ömsesidig position efter montering på plats efter kundens installation utesluts från garantins omfattning.
Tekniska resurser: Onlineritningar och driftdokument tillhandahålls.
Betaltjänst: Teknisk fjärrsupport är tillgänglig för bulkbeställningar.
Anpassad modifiering: Fläns-dimensionsjustering, drag-bult-spec-ändring stöds.
Provutvärdering: Utvärderingsprov kan ordnas; köparen åtar sig provfraktkostnad.
FAQ
F1: Får JWGRIP Integrated Single Center Zero Point Clamping Chuck högre statisk noggrannhet jämfört med split-typ chuckar?
A: Nominell repeteringsnoggrannhet för en enhet förblir ±2 μm. Det statiska noggrannhetsindexet i sig är inte förbättrat. Dess kärnvärde ligger i att eliminera progressiva dolda fel orsakade av skruvförbandsavslappning, vilket minskar stilleståndstiden och förlust av arbetsstycke. Det ger förbättring av tillförlitligheten istället för uppgradering av statisk spec.
F2: Måste jag välja monolitiska integrerade chuckar för alla tunga scenarier?
A: Inte nödvändigtvis. Chuckar av delad typ är fortfarande möjliga om tunga uppgifter inträffar sällan och regelbunden återkontroll av bultmoment kan utföras på maskinen. Vänligen fatta beslut baserat på omfattande TCO-beräkningar snarare än hårdvaruspecifikationer.
F3: Krävs periodisk återkontroll av bultmomentet för konfiguration av array-layout?
S: Inget demonterings-återdragningsmoment krävs för chuckens interna komponenter eftersom det inte finns några inbyggda monterade kopplingsbultar. Men flänsbultar som fäster chucken på verktygsmaskinens arbetsbord behöver fortfarande återkommande vridmomentkontroller enligt underhållsscheman.
F4: Kan mina befintliga D20 nollpunktsfixturbaser fungera med den här chucken?
S: Fixturbaser utrustade med standard D20 nollpunktsdragbultar kan användas direkt.
Upphandlingsbeslutsinsikt
Många inköpsteam jämför bara hårdvarupriser i förväg samtidigt som de bortser från dolda kostnader, inklusive stillestånd, arbetsstyckeskrot, underhållsarbete och reservdelsförbrukning efter att fixturer går online.
Kärnkonkurrenskraften hos JWGRIP Integrated Single Center Zero Point Clamping Chuck kommer inte från pappersbaserade specifikationsparametrar. Dess verkliga värde är att förbättra fixturens tillförlitlighet under tunga skärförhållanden och minska omfattande förluster orsakade av oplanerade stillestånd och kasserade delar.
Urval bör bedömas utifrån total ägandekostnad under hela livscykeln snarare än engångsköpeskillnad. För högfrekventa tunga produktionslinjer kan extra inköpskostnader snabbt kompenseras genom att minska felen. För tunga lågfrekventa applikationer måste in-/utgångsförhållandet vägas noggrant innan beställning.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer