Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






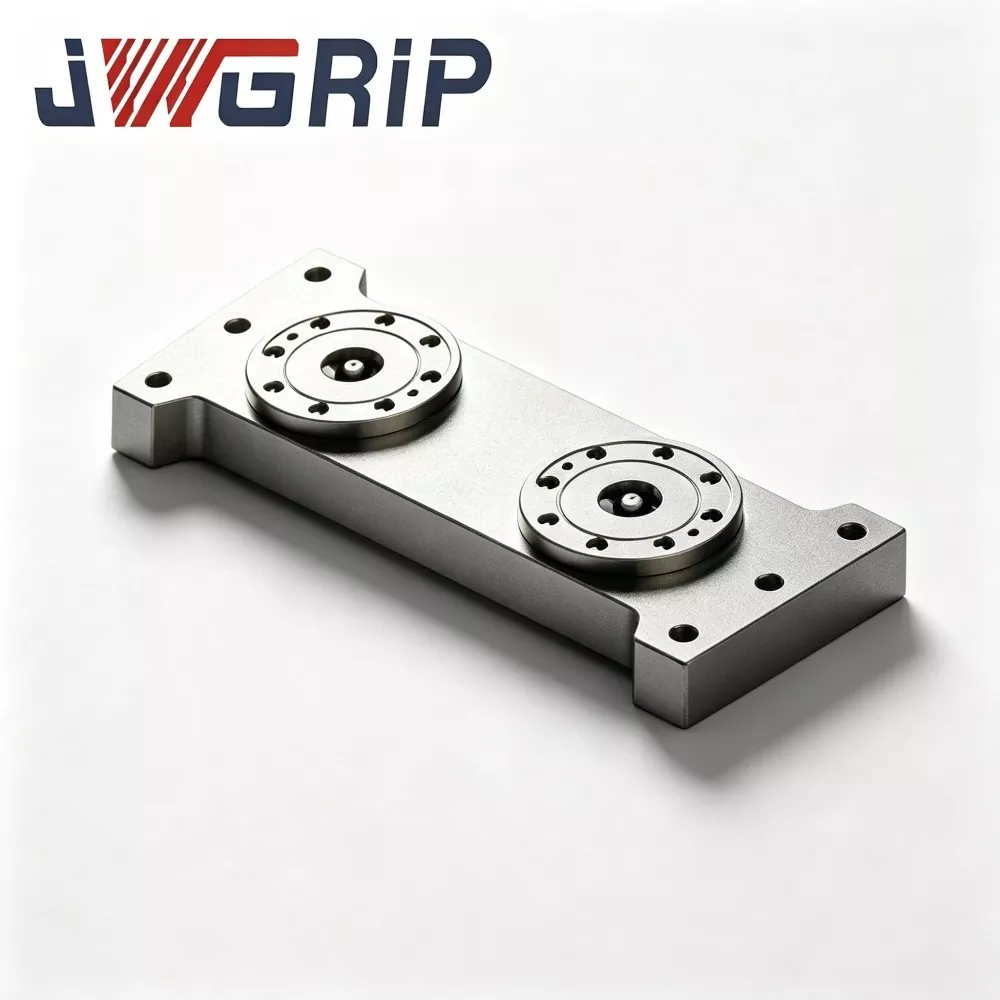
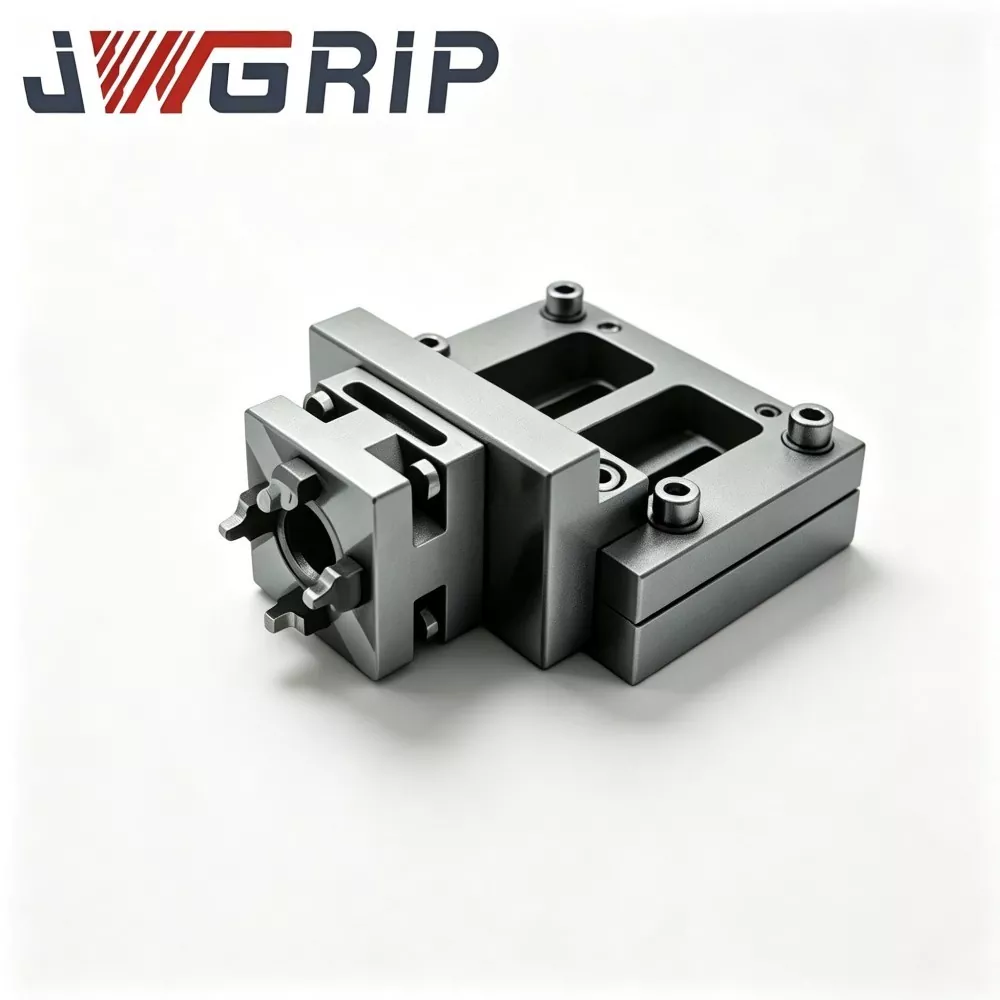
L-Type nollpunktspositioneringschuckpall
JWGRIP tillhandahåller professionell L-Type nollpunktspositioneringschuckpall med Factory Direct-försäljningstjänst i Kina. Som en kärnintegrerad fixtur i nollpunktsklämningsserien är denna professionella nollpunktspall av L-typ speciellt designad för flexibla CNC-bearbetningsproduktionslinjer med utrymmesbegränsad utrustning. Den integrerar vertikal referenskonverteringsstruktur och nollpunktspositioneringskomponenter med hög precision i en monolitisk enhet, vilket eliminerar behovet av extra extra adapterstrukturer för att realisera vertikal fastspänning av arbetsstycket och sidofunktionsbearbetning.
Med en integrerad L-formad böjd struktur arrangerar L-Type nollpunktspositioneringschuckpallen precisionsnollpunktspositioneringsbussningar på den vertikala referensytan för att leverera standard 90-graders nollpunktspositioneringsdatum. Det optimerade vertikalt hängande installationsläget löser effektivt verktygsfixturstörningar vid sidfräsning och sidohålsborrning, perfekt anpassad till bearbetningskraven för forminsatser och oregelbundna böjda delar med sidonyckelfunktioner.
Denna högeffektiva positioneringspall stöder snabbt nollpunktsfixturbyte, vilket avsevärt förkortar inställningstiden och passar flexibla produktionslägen med hög blandning och låg volym. Den är kompatibel med manuell fixturbyte för fristående maskindrift och kan samarbeta med robotgripare för att uppnå automatisk lastning och avlastning av vertikalt hängda fixturer. Den används i stor utsträckning inom formtillverkning och precisionskomponentbearbetning och levererar stabil och högprecisionspositioneringsprestanda för utrymmesbegränsade CNC-bearbetningsscenarier.
Viktiga hårdvarukomponenter
JWGRIP L-Type nollpunktspositioneringschuckpall är smidd av ett enda monolitiskt legerat stålämne utan bultade skarvar. Hela monteringen inkluderar:
L-formad huvudkropp i ett stycke (horisontell monteringsbas + vertikal lokaliseringsstigare)
Nollpunktspositioneringsbussningar monterade på vertikal stigare
Invändiga pneumatiska låspassager
Basmontage försänkningshål
Skyddande täckplåtar för lokalisering av utgångsytor
Arbetsprocess
1. Fäst den horisontella basen av JWGRIP L-Type-pallen ordentligt på CNC-verktygsmaskinens arbetsbord.
2. Häng fixturbaserna förmonterade med nollpunktsdragbultar på den vertikala lokaliseringsstödytan.
3. Mata 0,5-0,7 MPa tryckluft; inbyggda pneumatiska passager aktiverar nollpunktsbussningar för att slutföra låsningen.
4. Positionsbekräftelsesignaler skickas till CNC-systemet. Spindeln är riktad mot arbetsstyckets sidoytor direkt och utför sidofräsning, sidoborrning och sidohålrumsbearbetningscykler.
5. När bearbetningen är klar, släpp lufttrycket för att låsa upp. Vertikalt hängda fixturer kan tas bort för nästa sats.
Ingenjörsdesign
Många konkurrerande L-formade armaturer använder delad bult-skarvad konstruktion. Upprepad lateral skärpåverkan skapar små luckor vid skarvgränssnitten och ger lokaliseringsnoggrannhet.
JWGRIP använder smide i ett stycke för att eliminera skarvade fogytor, vilket ger starkt motstånd mot kontinuerlig lateral skärstöt.
Efter smide genomgår ämnen av legerat stål dubbla spänningsavlastande åldringscykler för att frigöra kvarvarande spänningar från smide och CNC-bearbetning. Under sidklämningsförhållanden upprätthåller fixturer en ihållande horisontell skärkraft; outlöst inre spänning skulle utlösa gradvis substratdeformation och försämra lokaliseringsnoggrannheten under långvariga cykliska belastningar.
Positioneringsbussningar är tillverkade av lagerstål med hög hårdhet. Inre hål tar emot härdning plus finfinishing för att garantera stabil repetitionsnoggrannhet på de vertikala stigarstationerna.
Produktionsfördelar
1. 90° nollpunktsreferenskonvertering löser sidobearbetningsstörningar på kompakta maskiner
På småbordsmaskiner är vertikalt hängda arbetsstycken vända mot spindeln direkt utan storvinklar spindellutning. Kollisionsriskerna för verktygsfixturer minskar, vilket låser upp full bearbetningskapacitet för utrustning med kompakt kuvert.
2. Skarvfritt monolitiskt smide tål laterala skärande stötar
Till skillnad från bultmonterade rätvinkliga fixturer, tar den smidda konstruktionen i ett stycke bort risker för foglossning. Den upprätthåller lokaliseringsstabilitet under ihållande sidofräsningskrafter och sänker svidande märken och ytdefekter orsakade av mikrofixturrörelser.
3. Behåll nollpunktsfördelar med snabbbyte för sidofunktionsinställningar
Nollpunktsbussningar med vertikala stigare matchar industristandard D20 nollpunktsdragbultar. Befintliga fixturbaser behöver endast eftermonteras med standarddragbultar för vertikal upphängning. Ingen manuell indikering och justering under fixturbyte, vilket drastiskt förkortar inställningstiden för sidofunktionsbearbetning.
4. Bevara värdefulla Z-axelrörelser för kompakta maskiner
Konventionell horisontell fastspänning förbrukar Z-axelns slaglängd. Vertikalt hängande layout förskjuter arbetsstycken mot Y-riktning, vilket sparar begränsad Z-axelrörelse för CNC-utrustning med liten yta och gör att vissa tidigare slagbegränsade delar kan tillverkas.
5. Passa både manuella verkstäder och automatiseringsrenoveringar
Operatörer kan byta ut vertikala fixturer manuellt. Under tiden kan vertikal nollpunktsreferens paras med robotgripare för att hantera vertikalt orienterade fixturbaser för automatisk lastning och lossning. Uppgraderingar av gamla maskiner kan genomföras utan komplett utrustningsbyte.
6. Chip-slope-design sänker underhållsfrekvensen för vertikalt hängande installationer
Lutande spånlutningsytor omger stigrörets datum. Skärspån glider nedåt och fastnar sällan i mellanrum i positioneringsbussningen, vilket minskar rengöringsarbetet under vertikala sidklämningsförhållanden.
Ansökningsfall
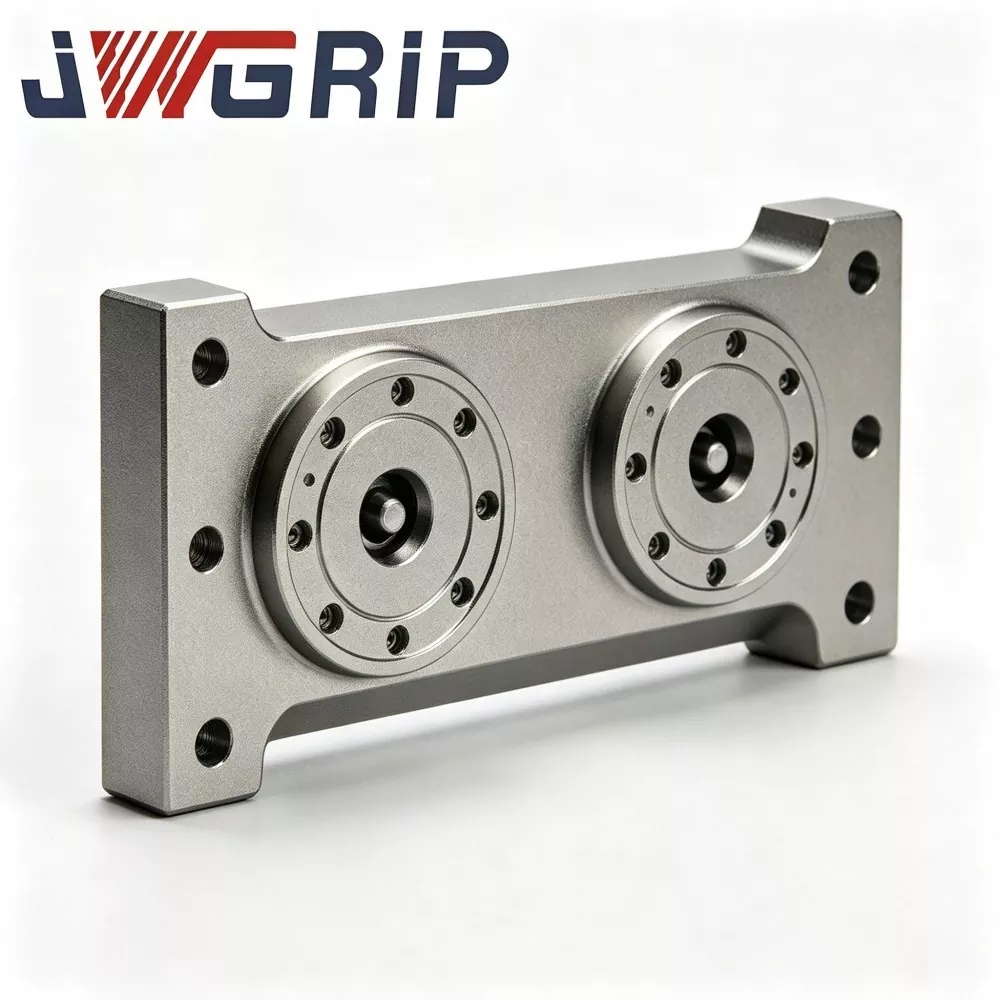
JWGRIP L-Type nollpunktspositioneringschuckpall används brett på kompakta vertikala bearbetningscentra och små 5-axliga maskiner för bearbetning med sidohål, sidohålrum och sidspår.
Fall 1: Verkstad för tillverkning av mögel
Denna kund kör flera kompakta vertikala CNC-maskiner för sidohålighetsbearbetning av miniatyrformskär.
Före uppgraderingen: vinkelblock av delad typ och skruvar användes för sidoklämning. Varje fixturbyte krävde manuell indikering och justering, vilket tog 3-5 minuter varje gång. Vinkelblock med skruvförband tenderade att lossna under skärande stötar, vilket genererade frekventa skrammelmärken på arbetsstyckets sidoytor.
Efter utrullning av JWGRIP L-Type-pallar: nollpunktssnabbbyte tar bort manuellt uppriktningsarbete. Byte av armaturer sjunker till 7-10 minuter. L-form i ett stycke förbättrar styvheten mot lateral skärkraft. Defekter av tjattermärken undertrycks avsevärt, och genomgångshastigheten för gjutformens sidoytor ökar avsevärt.
Fall 2: Precisionskomponentbearbetningsfabrik
Anläggningen driver små 5-axliga maskiner med begränsad intern arbetsvolym. En stor del av arbetsstyckena kräver sidofunktionsbearbetning. Med JWGRIP L-Type pallens vertikalt hängande lösning är spindellutning med stor amplitud inte längre nödvändig. Sannolikheten för spindelkollision minskar. Sparat Z-axelslag möjliggör bearbetning av delar som inte kunde färdigställas tidigare på grund av slaglängdsbegränsningar.
Komplett produktionsarbetsflöde
1. L-formsmide i ett stycke av legerat stålämne
2. Grovbearbetning
3. Första åldrandet för att lindra stress
4. Halvbearbetning
5. Sekundärt åldrande av stress
6. Superprecisionsslipning för datumytor
7. Bussning presspassning
8. Pneumatisk krets tätningsenhet
9. Test för lufttäthet och tryckhållning
10. Noggrannhetsinspektion av flera artiklar
11. Behandling mot rostskydd
12. Stötsäker förpackning av exportkvalitet
Kontrollchecklista
Vertikal-station upprepad-positionering-noggrannhetstest
90-graders rätvinklig geometrisk noggrannhetstest
5-minuters lufthållande lufttäthetstest, max tillåtet tryckfall ≤0,02 MPa
Cyklisk låsning-upplåsning funktionsverifiering
Varje enhet levereras med fabriksutfärdat datablad för noggrannhetsinspektion för arkivering av kundfixturutrustning.
Produktutvärdering och urval
Kontrollera tillgängligt monteringsutrymme på verktygsmaskinens arbetsbord. Beräkna längd och bredd fotavtryck av L-typ bas för att undvika kollision med maskinskydd och spindelns rörelseområde.
Utvärdera arbetsstyckets totalvikt plus fixturbas. Vertikal hängning skapar fribärande lastningstillstånd. Överskrid aldrig den publicerade maximala tillåtna fribärande belastningen.
Bekräfta specifikationer för nollpunktsdragbultar på plats. Standardversionen passar D20 dragdubbar. Anpassade bussningar kan utvecklas för alternativa dragbultar på begäran.
För robot-automatiseringsintegrering: bedöm gripdonets räckvidd mot vertikalt orienterade fixturbaser. JWGRIP tekniska team kan stödja genomförbarhetsutvärdering.
Försiktighetsåtgärder vid drift
Dra åt monteringsbultarna för horisontell bas av L-typ strikt enligt kraven på vridmomentvärde i JWGRIP användarmanual. Denna pall har fribärande lateral skärkraft; otillräckligt bultmoment orsakar mikrovibrationer i hela enheten och förstör bearbetningsnoggrannheten.
Installera olje-vattenfilter vid tryckluftsinloppets främre ände. Fukt och föroreningar som kommer in i bussningar utlöser rost och nötning och leder till precisionsdrift.
Spraya torrsmörjmedels-aerosol på nollpunktsbussningar med vertikala stigare efter varje ackumulerad 80-100 arbetstimmar. Flytande motorolja är strängt förbjuden. Flytande olja fångar nedåtglidande metallspån och orsakar bussningar som fastnar.
Vid varje växlingsbyte, blås rent vertikalt placerande stigrör och bussningar uppifrån och ned med tryckluft för att rensa ackumulerade glidspån.
Undvik kraftiga stötar som träffar den vertikala stigningsytan. Kollisionsinducerad stigardeformation kommer nästan permanent att skada 90-graders rätvinkelnoggrannhet och lokaliseringsprestanda.
Förbjud strikt överbelastningsdrift utöver den nominella fribärande belastningen. Överbelastning kommer att ge permanent substratdeformation.
Förpackning & frakt
Förpackning: Stötsäker väska av massivt trä av exportkvalitet med tjock innerbuffert av skum. Särskild skyddsbehandling tillämpas för vertikal lokalisering av referensytan för att förhindra kollisionsskador vid långväga oceangående transitering.
Normal ledtid: 14-20 arbetsdagar. Ett litet antal standard-SKU:er hålls i lager för snabb leverans.
Support efter försäljning
Garanti: 12 månaders full enhetsgaranti täcker tillverkningsfel, exklusive mänskligt orsakad missbruk eller kollisionsskador. Kvalificerade anspråk får gratis reparation eller utbyte av reservdelar.
Tekniska resurser: Driftdokument online tillhandahålls. Betald teknisk fjärrsupport är tillgänglig för bulkvolymbeställningsprojekt.
Anpassad modifieringstjänst: justering av stigarhöjd, ändring av drag-studs-specifikationer, design med flera stationer på vertikal stigare stöds.
Provutvärdering: Utvärderingsprov kan ordnas; köparen ska stå för provfraktkostnaden.
FAQ
F1: Kan JWGRIP L-Type nollpunktspositioneringschuckpall läggas plant och användas som en vanlig horisontell nollpunktspall?
S: Den är specialbyggd för vertikal sidohängande klämning. Plattläggning rekommenderas inte. Det faktiska kraftbärande läget avviker från underlagets designspecifikation och kommer lätt att överskrida den nominella belastningskapaciteten.
F2: Kommer bearbetningsvibrationer att uppstå under fribärande sidohängande fastspänning?
S: Inom det nominella tillåtna belastningsområdet ger det smidda substratet i ett stycke tillräcklig styvhet. Märkbart tjat kommer att inträffa om den kombinerade vikten av arbetsstycket och fixturen överstiger kapaciteten för konsolens belastning. Totalviktsberäkning är obligatorisk under produktvalsfasen.
F3: Kan mina befintliga nollpunktsfixturbaser användas på den vertikala stigaren på denna L-typ-pall?
S: Fixturbaser utrustade med standard D20 nollpunktsdragbultar kan hängas direkt utan att fixturen behöver göras om.
F4: Är JWGRIP L-Type-pall kompatibel med 5-axliga CNC-maskiner?
S: Det fungerar med små 5-axliga maskiner. Fullständig interferensbedömning som omfattar fixtur-pall-spindel-lutningsrörelse måste slutföras vid urvalsstadiet.
Upphandlingsbeslutsinsikt
Många användare av CNC-maskiner med kompakt kuvert står inför knepiga utmaningar med sidofunktionsbearbetning. Billiga konventionella vinkelblock saknar nollpunkts snabbväxlingsförmåga och ger lång inställningstid. Vanliga horisontella nollpunktspallar kan inte uppnå 90-graders vertikal referenskonvertering.
JWGRIP L-Type nollpunktspositioneringschuckpall kombinerar högstyvhet i ett stycke L-formad smidesstruktur och nollpunkts snabbväxlingssystem. Den löser flaskhalsar i kärnfixturerna för sidofunktionsbearbetning på utrymmesbegränsade verktygsmaskiner, vilket ger påtagligt praktiskt värde för formtillverkning och sidobearbetning med oregelbunden precision.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer