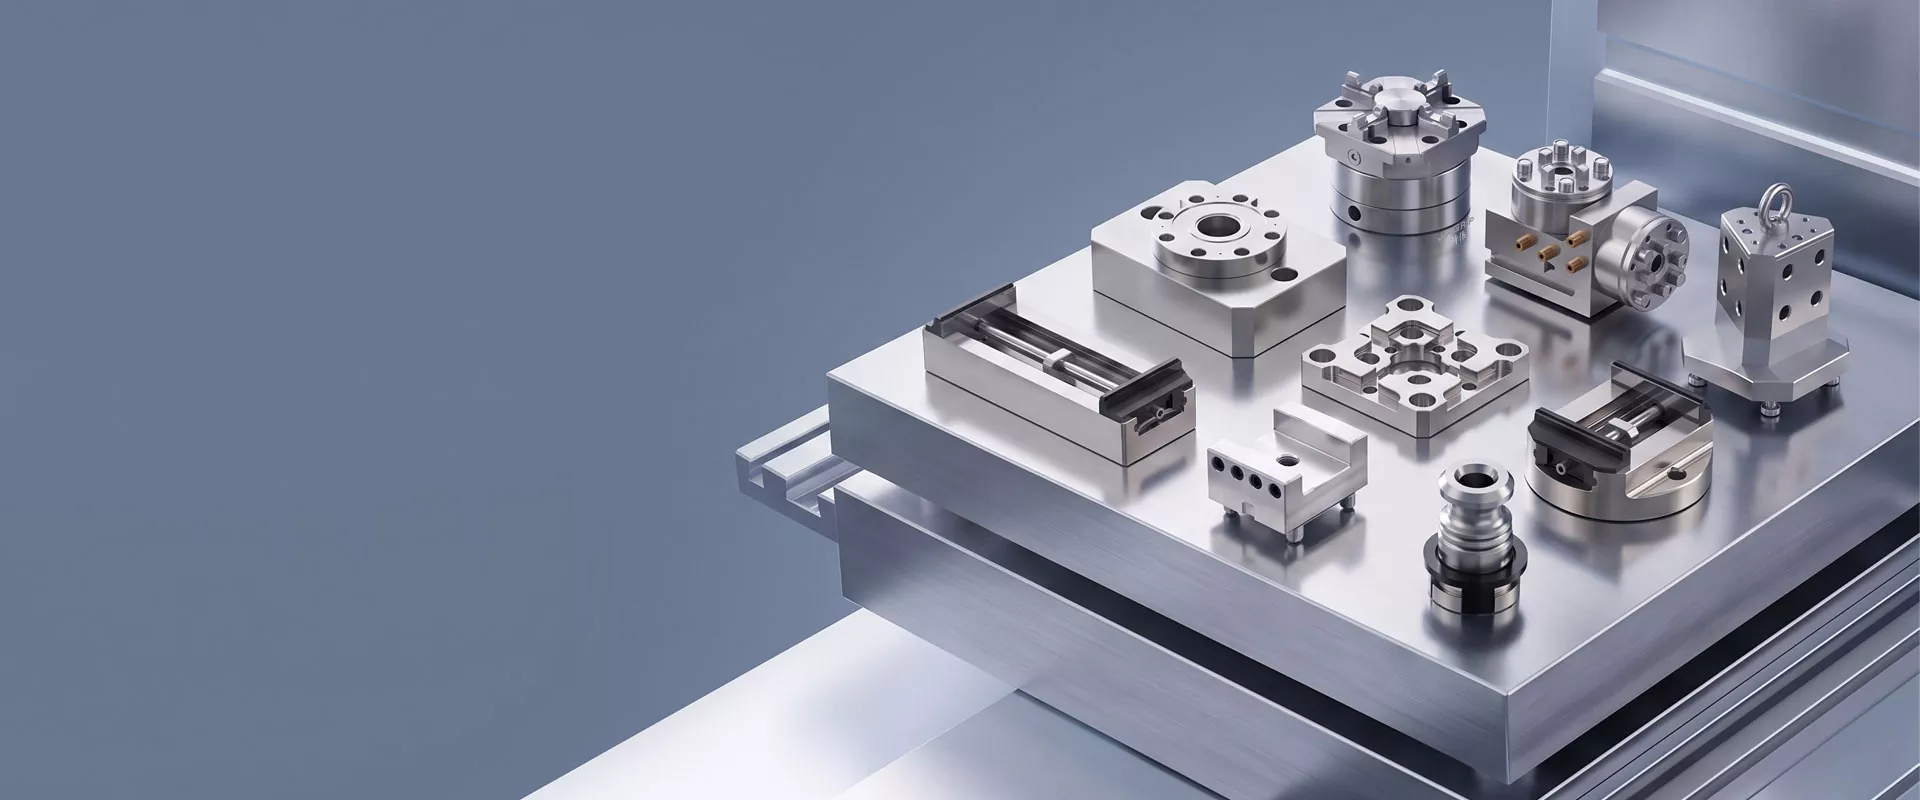
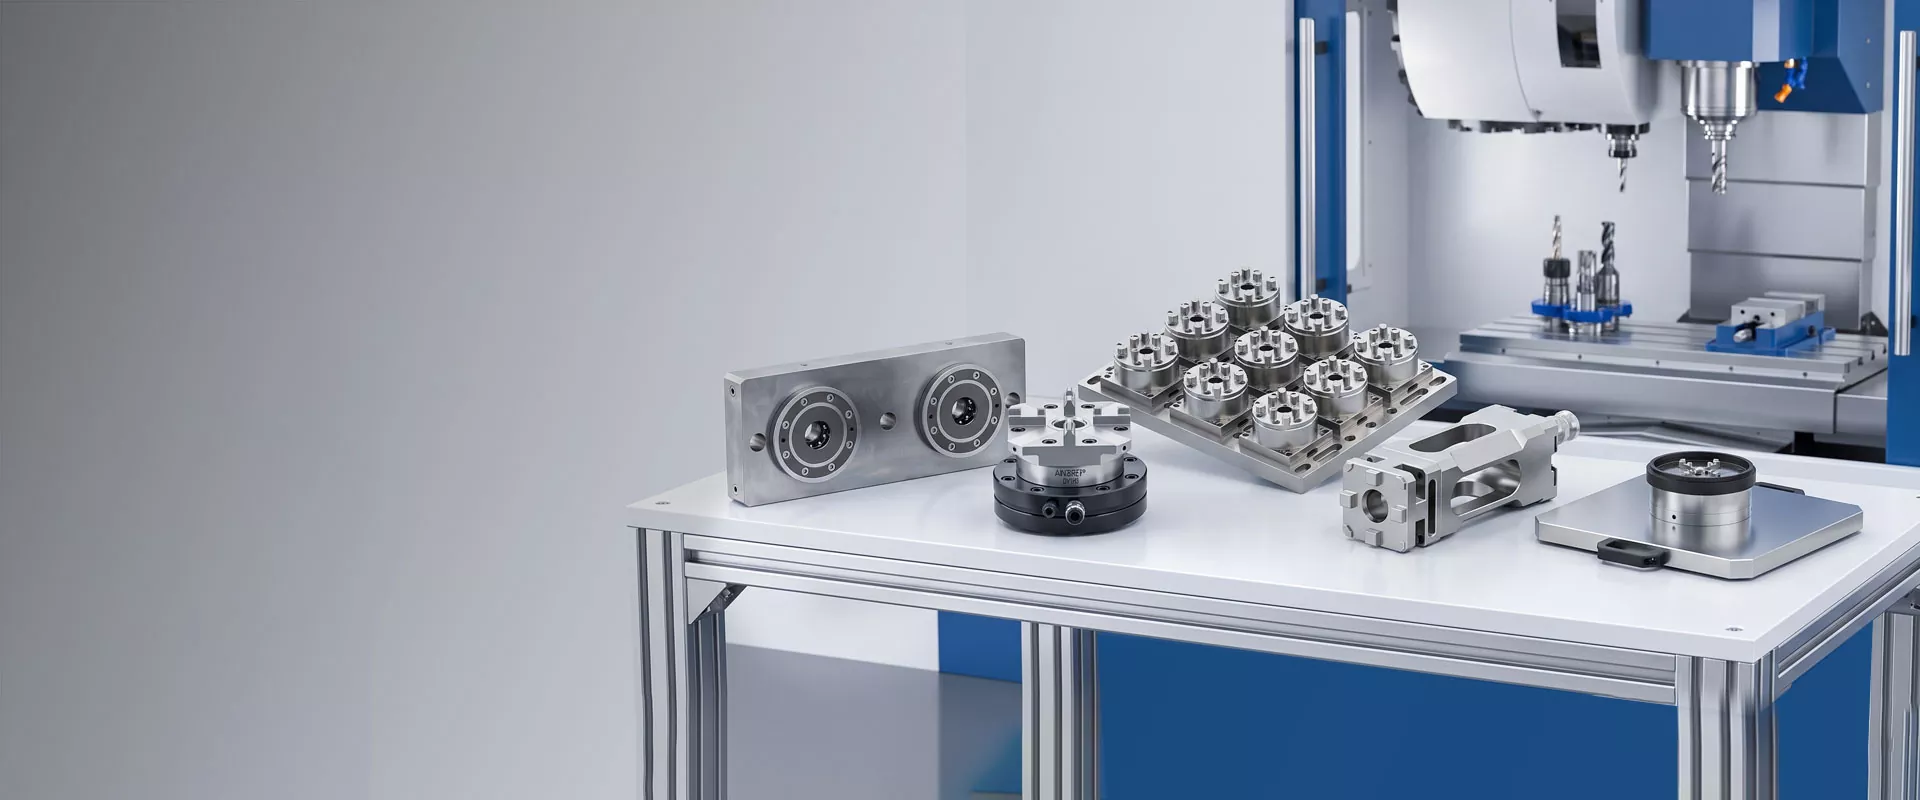
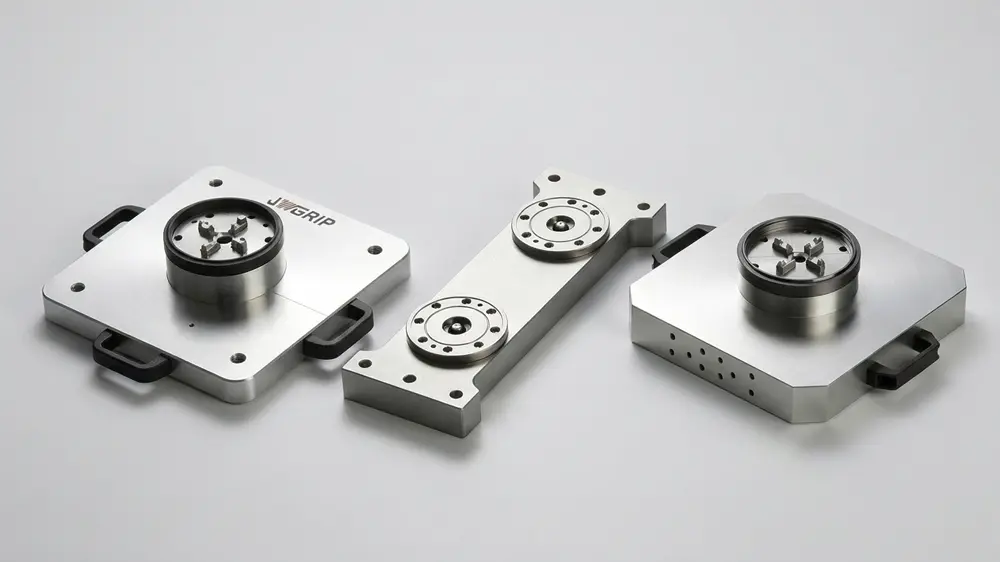
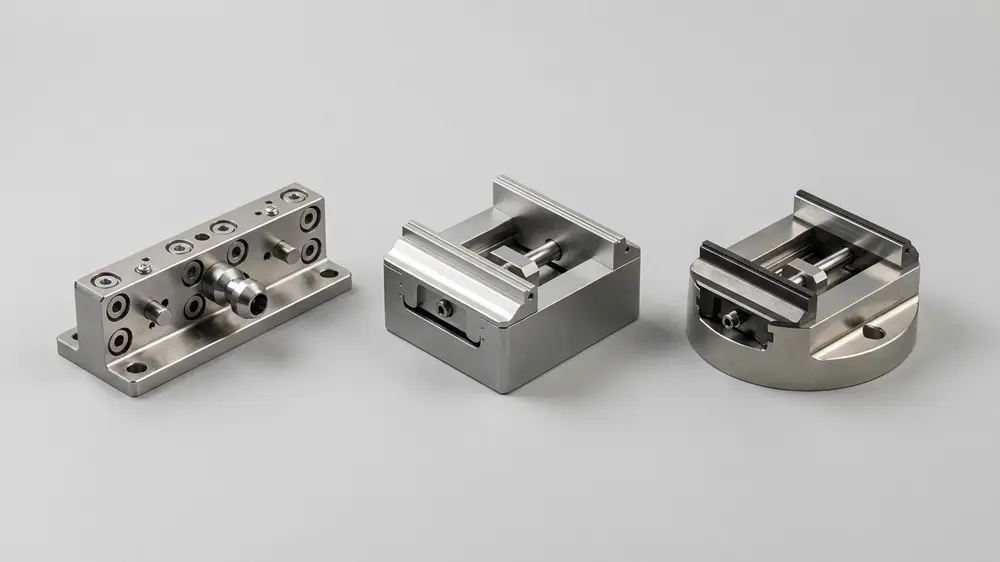
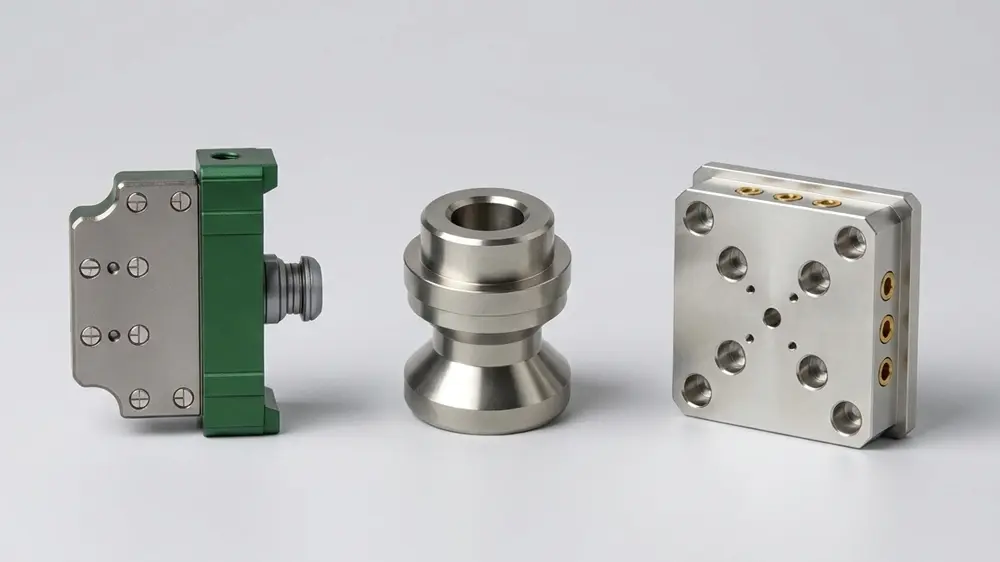
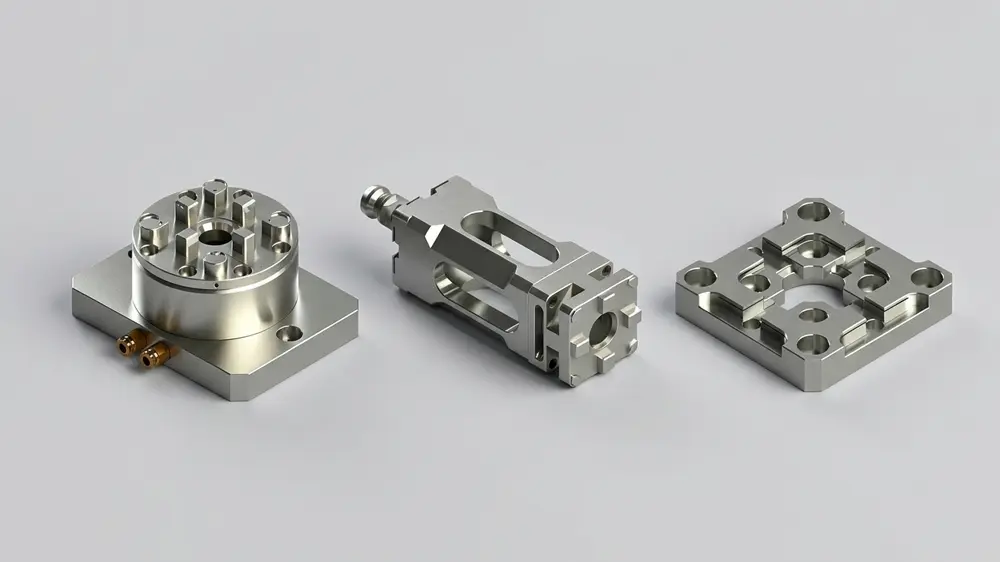
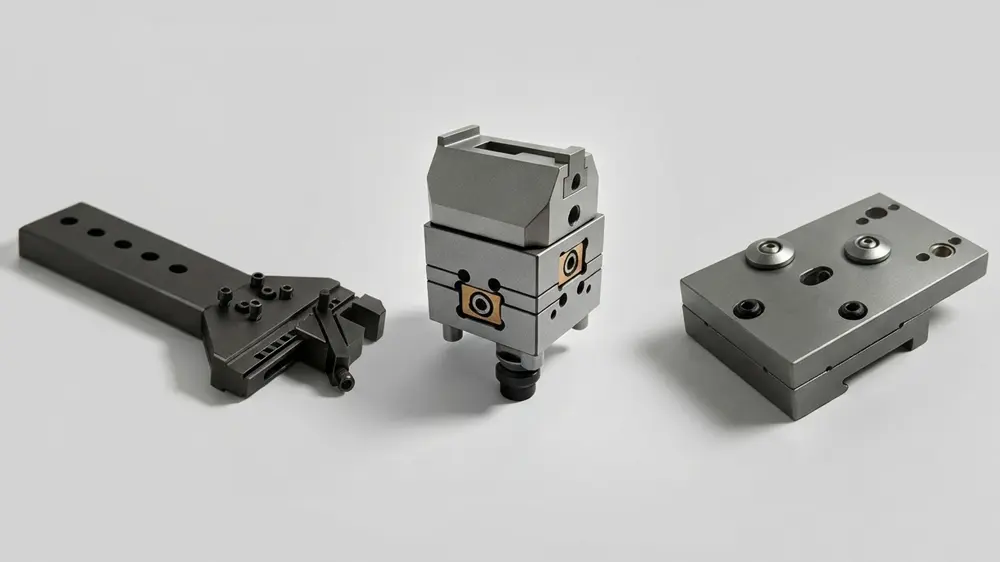
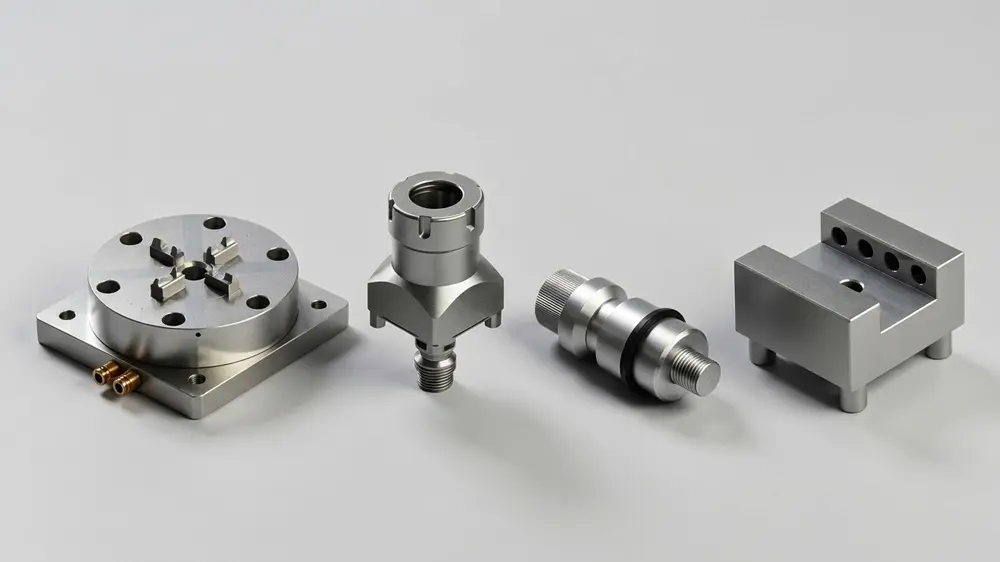
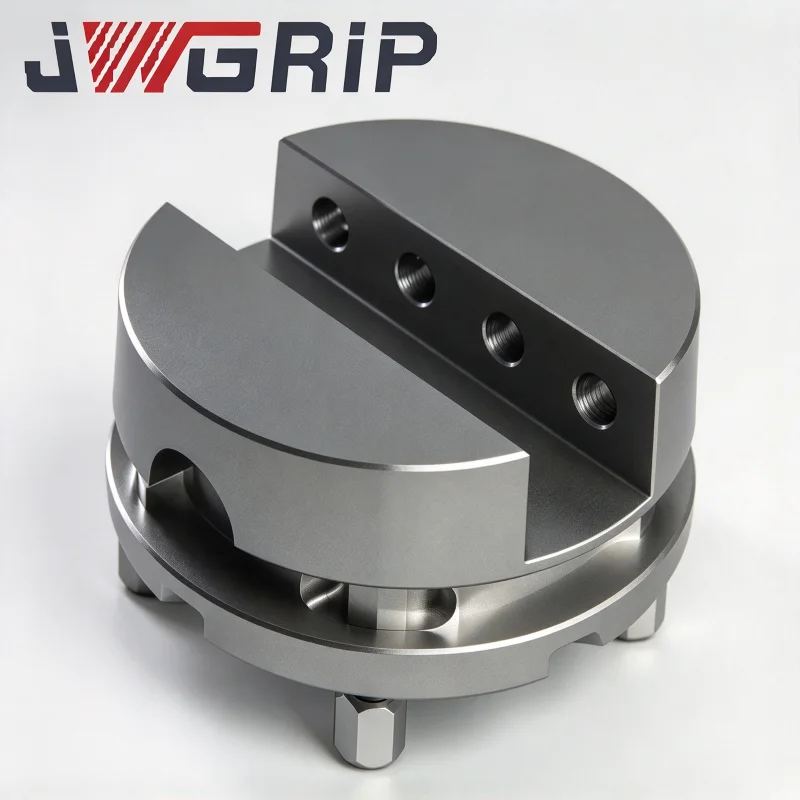
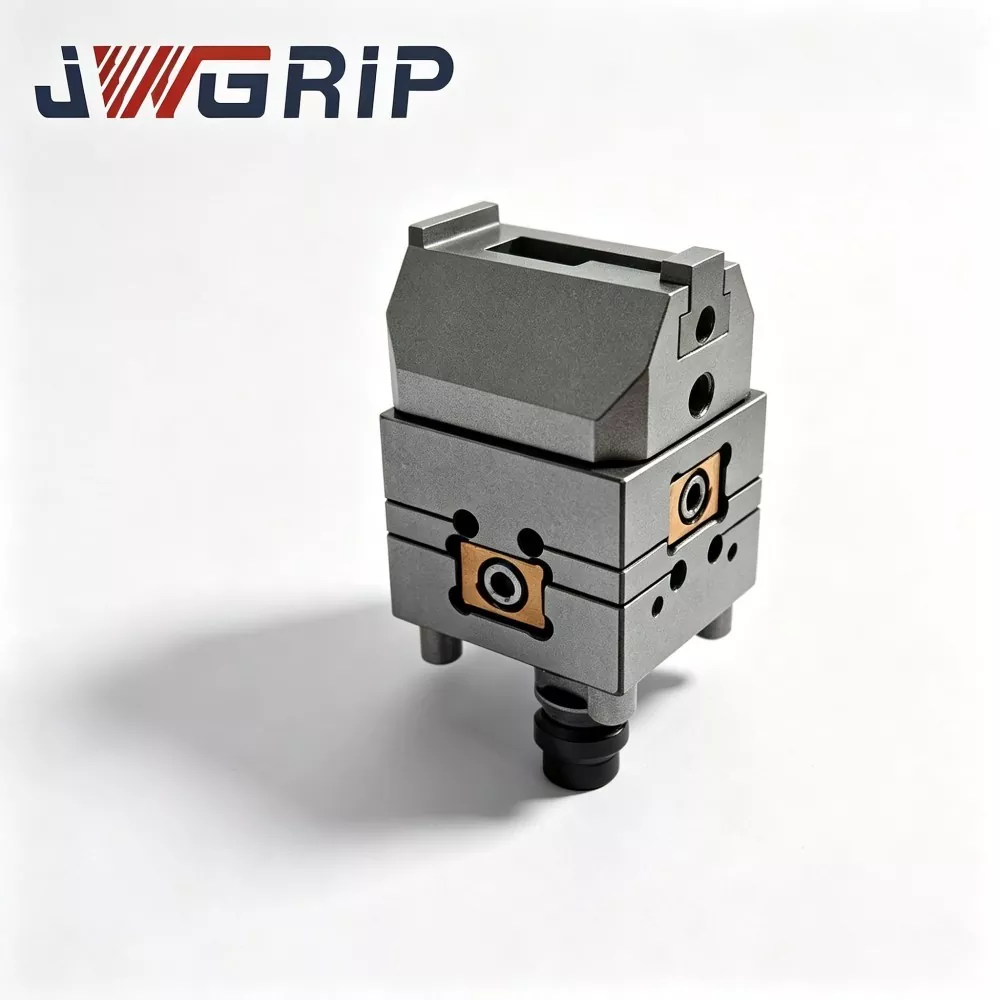
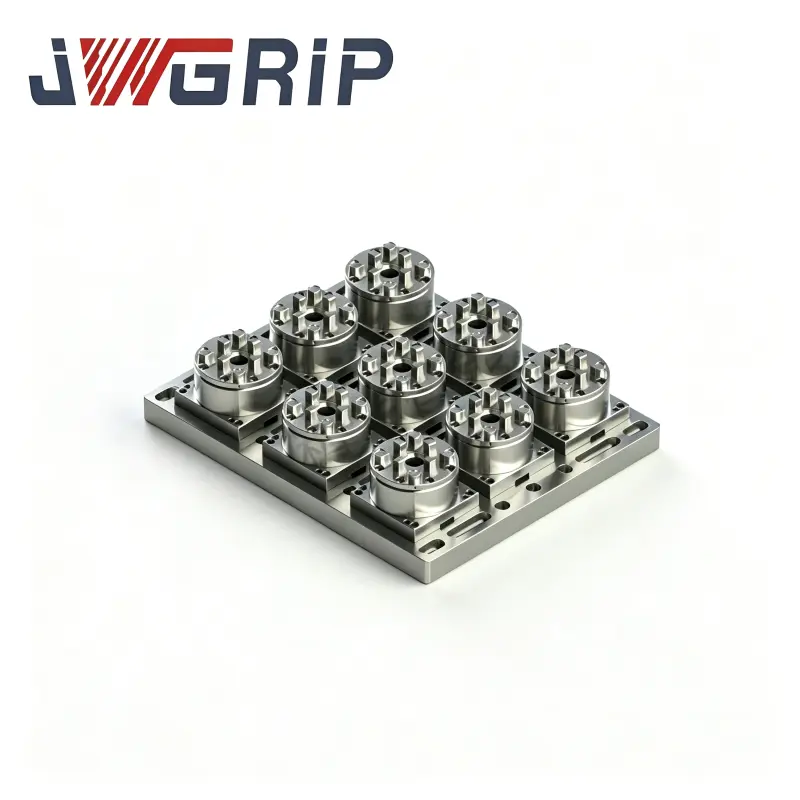
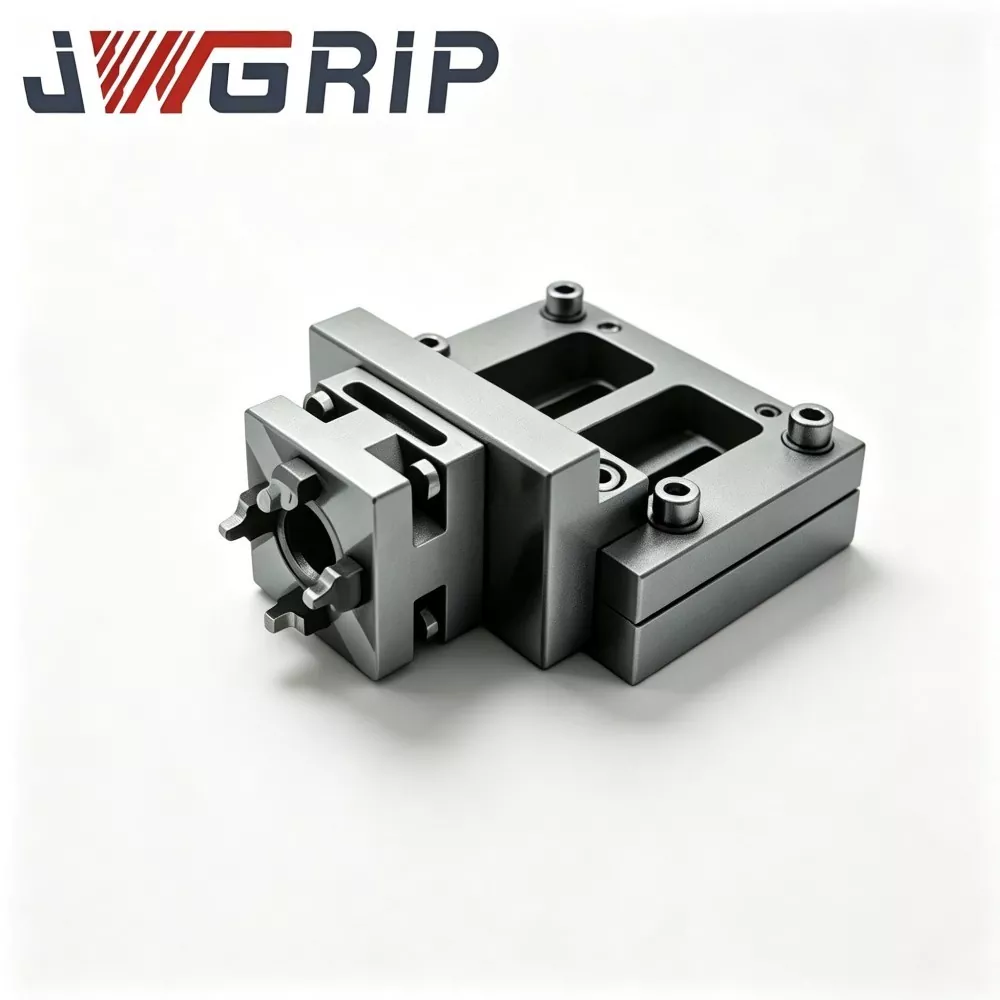
Som en erfaren utvecklare och tillverkare av Wire EDM Workholding Fixtures,JWGRIPlevererar oberoende teknisk utveckling för adaptiva trådklippta klämjiggar, justerbara positioneringsfästen och anti-distorsion stödenheter dedikerade till nedsänkta precisionsstansningsprocesser. JWGRIPs hårdvarusortiment inkluderar ocksåR-Type EDM Workholding Systemoch CNC självcentrerande skruvstycken, som löser olika fixturmatchande utmaningar för precisionstillverkning över processer.
Många precisionsverkstäder underskattar hur mycket fel på färdiga delar härrör från olämplig fixturhårdvara för nedsänkta trådar. Till skillnad från konventionell CNC-fräsning, löper tråd-EDM kontinuerligt under avjoniserat dielektriskt vattenspolning. Dåligt val av fixturmaterial kommer att utlösa rost, ansamling av avlagringar och avklingning av klämkraften under långa skärcykler. Tunnväggiga, ömtåliga eller oregelbundna arbetsstycken utsätts lätt för mikrodeformation under ojämn klämkraft eller kraftig vattenstrålestöt.
Har du någonsin tänkt på hur många kvalificerade delar som kasseras helt enkelt på grund av instabila hållförhållanden istället för fel i maskinverktygsparametrar? Operatörer lägger ner mycket arbetstimmar på att korrigera referensavläsningar efter att arbetsstycken har monterats på nytt, vilket komprimerar den faktiska effektiva skärtiden. Det är precis därför specialbyggda Wire EDM Workholding Fixtures blir oersättlig hårdvara för högkvalitativ trådskuren massproduktion och prototypuppgifter.
Typiska dolda fixturrelaterade problem
Vanliga skruvstycken för allmänt bruk saknar anti-korrosionsmaterialbehandling. Efter långvarig nedsänkning i dielektrisk vätska blir lokaliseringsytorna gropiga och skalade, vilket ger osynlig positionsavvikelse för efterföljande batcher.
Överdriven lokal klämspänning pressar tunnväggiga ämnen. Även mindre elastisk deformation kommer att återhämta sig efter att delen släppts, vilket genererar dimensions- och planhetsfel utanför toleransen för komponenter med hög precision.
Utan enhetliga referensgränssnitt måste operatörerna göra om kalibreringen av full indikator varje gång arbetsstycken demonteras och återinstalleras. Upprepad manuell centrering skapar kumulativ avvikelse införd av människor.
När delar behöver sekventiell bearbetning över fräs-, sänk- EDM- och trådskärningsstationer, kan vanliga jiggar inte hålla konsekvent referensöverföring mellan olika maskinplattformar. Extra omställningsarbete sänker verkstadens totala genomströmning.
Core Advantage
Wire EDM Workholding Fixtures använder icke-magnetiskt, korrosionsskyddande basmaterial av rostfritt stål. Viktiga lokaliseringsytor genomgår ultrafin slipning, motstår dielektrisk vattenerosion och skräpvidhäftning i långcykels nedsänkt bearbetning. Utformning av avloppsspår minskar kvarvarande vätskeretention och förenklar den dagliga rengöringen av armaturen.
Flerpunktsfördelad klämstruktur hjälper till att sprida kontakttrycket jämnt. Den undviker lokal spänningskoncentration så att tunna och lätt deformerade arbetsstycken kan säkras ordentligt utan uppenbar klämförvrängning.
Modulär kombinationslayout stöder flexibel montering. Användare kan blanda skruvstäd, adaptersäten, klämhållare av V-typ och balkpallettsatser enligt arbetsstyckets konturer, inget behov av helt nya anpassade jiggar för varje ny kommande del.
Utvalda fixturvarianter reserverar kompatibla datumgränssnitt, vilket möjliggör datumdelning med R-Type EDM Workholding System. Arbetsstycken kan cirkulera mellan sänk-EDM och trådskuren utrustning och bibehåller den ursprungliga lokaliseringsreferensen utan fullständig ny sondering.
Huvudkomponentmoduler
JWGRIP:s trådklippta fixturportfölj innehåller tre sammankopplade moduler på sekundärnivå, som täcker direkt fastspänning, roterande skruvstäd och extra stödkrav:
1. Tråd EDM-chuckar
Representativa föremål: Wire EDM-skruvstycke för precisionsarbetshållning, pneumatisk chuck för tråd-EDM-arbetshållning, unoset-adapter med RSM 50-pallset för tråd-EDM, tråd-EDM-chuck för precisionsarbetshållning.
Dessa chuckar fungerar som direktspännande kärnor installerade på arbetsbord med trådskuren maskin. Manuella modeller passar provproduktion i små partier; Pneumatiskt drivna versioner realiserar stadig automatisk fastspänning för upprepade batchuppgifter. Flerriktningsjusterbara strukturer kompenserar installationsoffset för ämnen med komplex geometri.
2. Tråd EDM-skruvstycken
Representativa artiklar: TP Unoset Vee-skruvskruv för tråd-EDM, 0-100 mm roterbar tråd-EDM-skruv, R-typ tråd-EDM superskruv 0-77 mm, Unisis fyrkantig pallsats för tråd-EDM-arbetshållning.
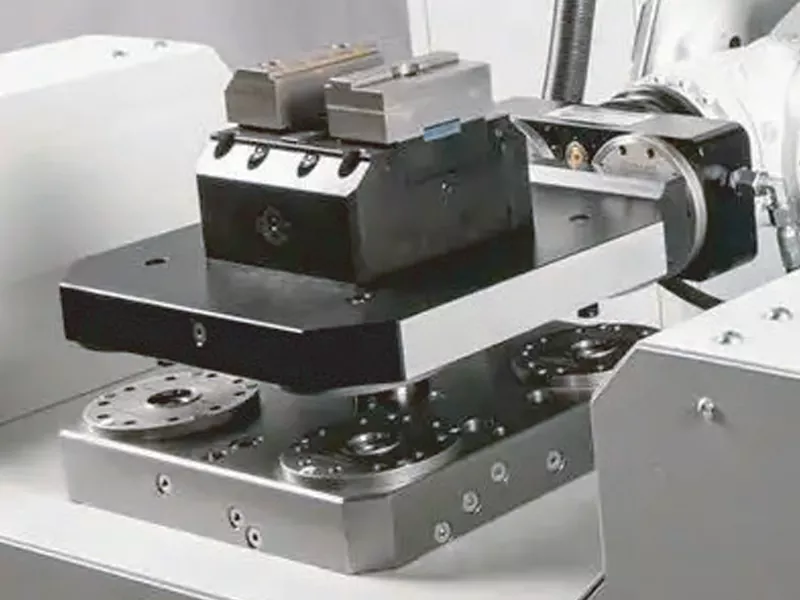
Roterbara skruvstädkroppar tillåter vinkeljustering utan upprepad återklämning. V-spår inre profiler passar cylindriskt och rundstångsmaterial. Fyrkantiga pallsatser utökar monteringsutrymmet för medelstora flerkomponents kombinerade klämuppdrag.
3. Tråd EDM-fixturtillbehör
Representativa föremål: WEDM-adapter för tråd-EDM-arbetshållning, tråd-EDM rund klämhållare, balkpallset för tråd-EDM-arbetshållning, WEDM-referenselement för precisionsarbetshållning.
Denna tillbehörsgrupp levererar extra positionering, övergångsanslutning och benchmark-inställningsfunktioner. Bjälkliknande palluppsättningar erbjuder ett stort stödutrymme för extra långa tunna delar; referenselement tillhandahåller repeterbart riktmärkesursprung för frekventa scenarier för utbyte av delar.
Hur avskärmar man korrekta trådklippta armaturer som matchar dina verkliga verkstadsförhållanden?
1.Ska du välja manuella eller pneumatiska tråd-EDM-chuckar?
Manuella chuckar är kostnadseffektiva för lågfrekvent batchbyte. Om du kör stora beställningar av upprepade delar och eftersträvar stabil klämeffekt, förtjänar pneumatiska chuckar att prioriteras.
2. Vilken fixturstruktur passar tunnväggiga ömtåliga komponenter?
Prioritera skruvstycken med fördelade kontakter med flera punkter istället för fastspänning av spetstyp med smal kant, för att minimera deformation av arbetsstycket.
3. Behöver du vinkeljustering under skärning?
Roterbara wire EDM-skruvstäder frigör dig från att upprepade gånger lossa och låsa hela uppsättningen jiggar för vinkelmodifiering.
4. Planerar du överföring av delar mellan fräsning, sänke-EDM och wire-cut?
Det är bättre att välja fixturer med enhetliga datumgränssnitt. För närvarande kan du också hänvisa till våra CNC-självcentrerande skruvstycken för din planering av fixtursammansättning mellan maskinerna.
Processfördelar
Kritiska kontakt- och lokaliseringskomponenter använder speciella korrosionsskyddande icke-magnetiska råmaterial av rostfritt stål. Efter exakt slipning och ytpassiverande kassering, bibehåller fixturer stabil prestanda under långvarig nedsänkning av dielektriskt vatten.
Varje färdigt set genomgår planhetsinspektion, verifiering av klämkraft och noggrannhetstestning av upprepad montering innan de lämnar fabriken. Utbytbarheten mellan modulära tillbehör blir helt validerad.
Vi tillhandahåller skräddarsydda modifieringstjänster: ändra spännvidd, lägg till speciella dräneringsslitsar, bygg icke-standardiserade övergångsfästen enligt kundprover eller tekniska ritningar.
Vårt tekniska team samlar på sig riklig praktisk erfarenhet av att samarbeta med formlaboratorier, tillverkare av medicinska delar och företag som tillverkar precisionsverktyg. Vi levererar inte bara katalogvaror från hyllan; vi analyserar dina verkliga skärbegränsningar och föreslår matchade fixturkonfigurationsförslag.
Typiska praktiska tillämpningsscenarier
Precisionsforminsats och trådskuren bearbetning av formkomponent under dielektrisk-vattenmiljö.
Tunnväggig, ömtålig, cylindrisk och oregelbunden komponentproduktion med hög precision.
Flervinklar konturskärningsuppgifter som kräver roterande vinkeljustering utan demontering av arbetsstycket.
Tvärstationsproduktionsarbetsflöde där arbetsstycken cirkulerar bland fräsning, sänk-EDM och trådskurna verktygsmaskiner.
Små batch-prototyplaboratorier och verkstäder för tillverkning av precisionsdelar med hög blandning och låg volym.