Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Pålitlig tillverkare av centreringsplattor av R-typ för lösningar för precisionsuppriktning
Som en specialiserad fixturtillverkare av R-Type Centreringsplattor,JWGRIPtillverkar positioneringsplattor med hög planhet och nollpunkts-pallinsatser för formframkallare, EDM-processplanerare och fixturupphandlingsspecialister som gör multielektrodlayout på sinker EDM-arbetsbord. Varje platta genomgår avspänningsavlastande glödgning och dubbelsidig precisionsslipning för att hålla strikta parallellitets- och planhetstoleranser och förhindra kumulativ positioneringsavvikelse för täta multielektroduppsättningar. Dessa referensplattor löser koordinatinkonsekvens vid byte av elektroder eller utbytbara arbetsstycken inuti dielektriska vätsketankar. JWGRIP levererar ocksåR-typ EDM-chuckaroch Wire EDM Workholding Fixtures, bygger kompletta datumöverföringskedjor för sinker EDM och trådskurna bearbetningsarbetsflöden.
Många verkstäder för tillverkning av gjutformar fokuserar starkt på individuell chucknoggrannhet men förbiser dock spridning av datum över flera stationer. Även högprecisionschuckar kan inte eliminera ackumulerade fel om mellanliggande anslutningsplattor har dålig planhet eller förvrängda lokaliseringsöppningar. När operatörer arrangerar flera grafit- eller kopparelektroder för formbearbetning med flera kaviteter, kommer små fel på centreringsplattorna att staplas över varje station. Den kumulativa avvikelsen stör gnistgap-likformigheten, skapar inkonsekvent kavitetsdjup och förstör dimensionell konsistens bland flera formavtryck. Många generiska adapterplattor som säljs på marknaden är inte optimerade för EDM-miljöer; de tenderar att drabbas av ytkorrosion och dimensionell drift under långvarig nedsänkning i dielektrisk vätska, vilket gradvis bryter koordinatkonsistensen över elektrodpositionerna.
Vilka kritiska funktionsegenskaper skiljer dedikerade referensplattor från vanliga adapterplattor för EDM-uppsättningar med flera elektroder?
Vanliga adapterplattor är mestadels konstruerade för torrskurna CNC-fräsningsförhållanden. De tar sällan dielektrisk nedsänkning, kolpartikelkontamination och flerstationsfelackumulering i designöverväganden.
Däremot är R-Type Centering Plates specialbyggda för multi-elektrodlayoutscenarier av sinker EDM.
R-Type 70x70 EDM Centering Plate passar kompakta multi-elektrodarrangemang för små precisionsforminsatser.
R-Type 54x54 EDM Centrering Plate tjänar smala utrymmen där monteringsutrymmet är extremt begränsat. Den 75 mm EDM-nollpunktscentreringsplattan utökar belastningskapaciteten för medelstora elektroder, medan R-Type 156 mm EDM-pallen för nollpunktsarbetshållning erbjuder en referensbärare i större format för tunga multielektrodgrupper.
Anti-korrosion ytbehandling motstår kemisk erosion från dielektrisk vätska. Precisionsbearbetade lokaliseringsöppningar garanterar repeterbar inriktning varje gång plåtar monteras på baschuckar. Med tillförlitliga mellanliggande referensmedia behåller varje elektrodstation sitt oberoende koordinatvärde utan korsinterferens, vilket undviker kumulativ förskjutning i formproduktion med flera kaviteter.
Hur kan man eliminera kumulativt datumfel?
Komplexa formar med flera kaviteter kräver dussintals elektroder för att avsluta alla kavitetsdetaljer. Att återupprätta koordinatreferenser för varje elektrod inuti EDM-tanken slösar bort mycket maskindriftstid. R-Type Centering Plates tillåter operatörer att avsluta elektrodgruppering, layoutplanering och koordinera mätning på externa kalibreringsbänkar utanför EDM-maskinen. Flera elektroder kan förmonteras på centreringsplattor eller pallar i omgångar, och hela den sammansatta enheten låses på R-Type EDM-chuckar i ett enda installationssteg.
Detta tillvägagångssätt flyttar nästan allt mät- och installationsarbete bort från värdefull maskintid. Om verkstäder planerar att realisera fixturcirkulation över olika utrustningar, kan dessa referensplattor samarbeta med moduler från Quick Change Workholding System, och överföra enhetligt koordinatdatum mellan mätstationer, sänk-EDM-maskiner och extra inspektionsplattformar. Detta arbetsläge minskar upprepad koordinatinställning och undertrycker effektivt felstapling som genereras av flera oberoende klämoperationer.
Kärnproduktens höjdpunkter
Dubbelsidig precisionsslipning plus avspänningsavlastande behandling bibehåller ultralåg planhet och parallellitet, vilket begränsar kumulativa positioneringsavvikelser i flera stationer.
Specifikationer för flera dimensioner inklusive 54×54,70×70,75 mm och 156 mm pall anpassar kompakta insatser, tät multi-elektrodlayout och tunga elektrodkombinationer.
Speciell korrosionsskyddande ytbehandling motstår långvarig nedsänkning av dielektrisk vätska, saktar ner korrosion och ytdimensionsförändringar inuti EDM-arbetstankar.
Standardiserat lokaliseringsgränssnitt säkerställer sömlös kompatibilitet med befintliga chuckar, hållare och extra kalibreringskomponenter i R-Type-serien.
Produktmodulöversikt
JWGRIP-produktportföljen för datumöverföring täcker centreringsplattor i små format upp till stora tunga pallar för att matcha olika layoutkrav för flera elektroder.
R-Type 54x54 EDM Centering Plate är designad för trånga installationsutrymmen, lämplig för kompakt multi-elektrodarrangemang av små precisionsforminsatser. R-Type 70x70 EDM Centering Plate används allmänt för vanliga små och medelstora formar med flera hålrum. Den 75 mm EDM-nollpunktscentreringsplattan ger utökad lastyta för medelstora elektrodgrupper. R-Type 156 mm EDM-pall för nollpunktsarbetshållning fungerar som en stor bärplattform för tunga elektroder eller kombinerad klämning med flera insatser. Alla dessa hårdvaruenheter tillhör R-Type EDM Workholding System-ekosystemet. När verkstäder behöver slutföra uppföljning av trådskärningsbearbetning för formdelar, kan matchande verktyg från Wire EDM Workholding Fixtures introduceras för att fortsätta använda samma referensreferens över olika bearbetningssteg.
Typiska tillämpningsscenarier
Dessa dataöverföringsplattor och pallar finner bred användning inom tillverkning av plastformsprutor med flera kaviteter, tillverkning av precisionskopplingsformar, bearbetning av medicinska implantatformar och arbetsflöden för beredning av batchelektrodgrupper. De passar sinker EDM-utrustning för simultan bearbetning med flera kaviteter, grupperad elektrodbearbetning och modulär skärklämning. Oavsett om du renoverar äldre EDM-arbetsstationer eller konstruerar nya modulära formtillverkningsceller, stabiliserar korrekt valda centreringsplattor koordinatkonsistensen av flera elektroder och minskar defekta delar som orsakas av ackumulerad datumförskjutning. Dessa komponenter används flitigt av formfabriker för konsumentelektronik, fabriker för precisionskopplingsverktyg och företag som genomför stora volymprojekt med flera kaviteter.
Praktiska urvalsprinciper
Beräkna först den totala mängden och den yttre dimensionen av elektroderna i varje grupp, välj sedan plattstorlek enligt det faktiska bordets installationsutrymme. Kompakt-insats tät layout väljer mindre storlek plattor som R-Type 54x54 EDM Centering Plate eller R-Type 70x70 EDM Centering Plate. Medelstora och stora elektrodgrupper eller kombinerad klämning med flera skär kan använda 75 mm EDM nollpunktscentreringsplatta eller R-typ 156 mm EDM-pall för nollpunktsarbete.
För det andra bekräfta kravet på gränssnittsmatchning med dina befintliga baschuckar. Var uppmärksam på elektrodens totala vikt; Scenarier med tung last kräver pallar med högre bärförmåga. Om du hoppas kunna dela datum med externa mätplattformar, verifiera kompatibiliteten med Quick Change Workholding System-moduler i förväg. När du känner dig förvirrad över storlekskombinationer eller matchning av lastkapacitet kan du hänvisa till JWGRIPs officiella dimensionsdatablad för att filtrera lämpliga artikelnummer baserat på elektrodlayoutritning och belastningsparametrar.
Användningsvägledning
Kolrester, grafitpulver och dielektriskt slam kommer att byggas upp på plåtlokaliseringsytor och positioneringshål under kontinuerlig EDM-produktion. Varsam och regelbunden rengöring av plana referensytor och lokaliseringshål är avgörande för att bevara den ursprungliga referensnoggrannheten. Undvik kraftiga knackningar, repor eller mekanisk påverkan på slipade referensytor; ytfördjupningar kommer att ge permanenta oåterkalleliga datumfel. Efter rengöring, torka plattorna torra och applicera en rostskyddande beläggning, speciellt för enheter som lagras utanför maskintankar under längre perioder.
Inspektera planheten och lokaliseringshålets tillstånd regelbundet för plattor som arbetar under tunga belastningar med flera elektroder. Ta bort komponenter i tid med uppenbara fördjupningar eller korrosionsgropar. Att följa standardiserade arbetsvanor skyddar datumintegriteten, bibehåller konsistensen av multielektrodkoordinater och sänker avvisningsförhållandet för massproduktion av formar med flera kaviteter.




- View as
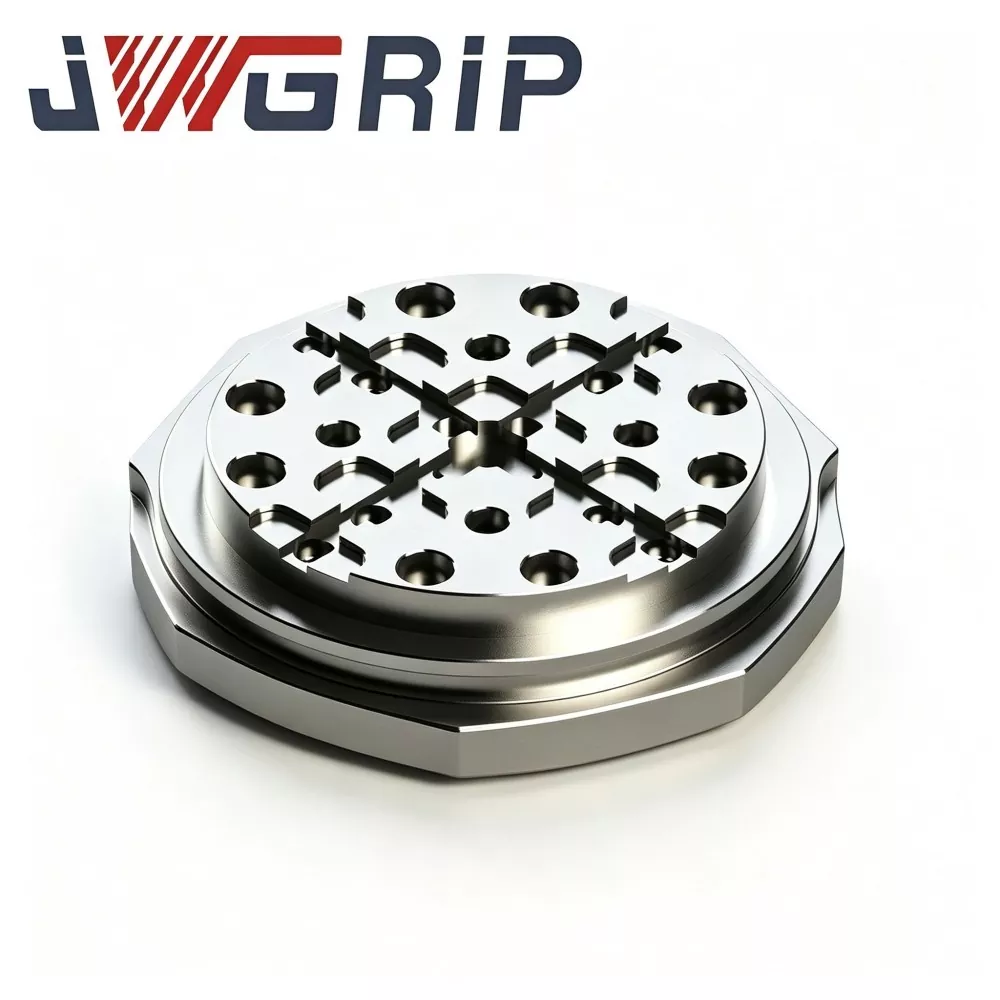
R-Type 156 mm EDM-pall för nollpunktsarbete
JWGRIP, erfaren leverantör som levererar beprövade ODM-lösningar för högprecisions EDM-arbetshårdvara, erbjuder styv konstruktion R-Type 156 mm EDM-pall för nollpunktsarbetshållning, en viktig inköpskomponent för sänk-EDM-korsprocessöverföring i medelstora formtillverkningsanläggningar. Tillverkad av avspänningsavlastat förhärdat legerat stål, genomgår den termisk stabilisering i flera cykler, bearbetning med övergångsspår av R-typ och ultraprecisionsslipning med full yta. Utrustad med spånavledningsdräneringsarkitektur för stänkande EDM-tankmiljöer, sprider dess unika R-formade spänningsutlösningsspår hög lokal spänning från upprepade nollpunktslåsnings-upplåsningscykler och undertrycker lokaliseringsdatum-ytans mikrodeformation efter långvarig cyklisk drift.
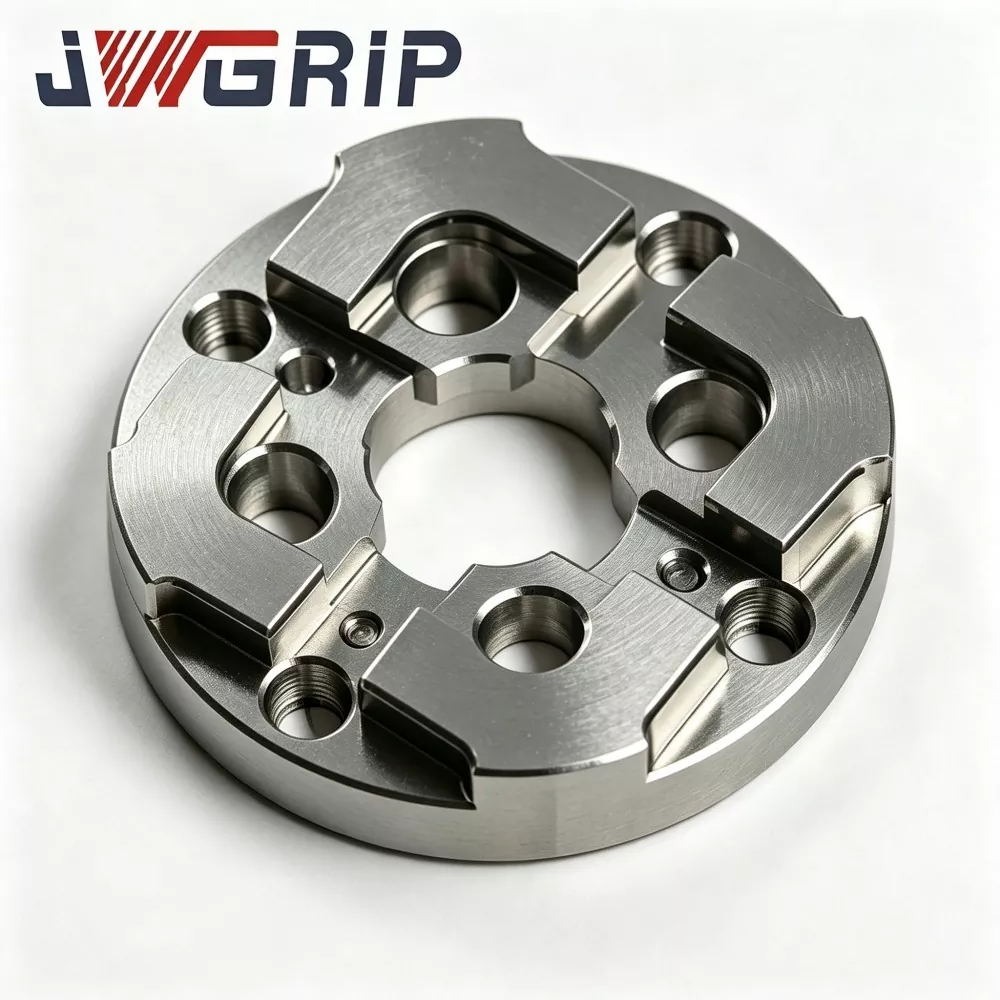
75 mm EDM nollpunktscentreringsplatta
JWGRIP is the professional manufacturer and supplier of 75mm EDM Zero Point Centering Plate in China, providing Factory Direct supply and Customized structural adjustment for medium-large mold-making workshops worldwide. Det är en högstabil integrerad datumpositioneringsfixtur speciellt utvecklad för sinker EDM nollpunktsfixtursystem. It integrates reinforced anti-deformation structure and high-precision zero-point matching benchmark into a single unit, realizing fast datum restoration during frequent mold insert replacement and multi-electrode batch machining.

R-Type 54x54 EDM Centreringsplatta
JWGRIP är den professionella tillverkaren och leverantören av R-Type 54x54 EDM Centrering Plate i Kina, med standardspecifikationer helt i lager och stödjer globala bulkorder för kompakta EDM-maskiner och precisionsformverkstadsprojekt. Det är en slitstark högprecisions integrerad benchmarkfixtur för positionering speciellt framtagen för små sänke-EDM-utrustningar, minielektrodjiggar och precisionsformbehandlingsscenarier med flera kaviteter. Den integrerar optimerad R-typ övergångspositionering av skulderstruktur och termiskt stabil mekanisk prestanda i en enda enhet, vilket eliminerar defekterna med lätt extruderingsslitage och hörnflisning av traditionella rätvinkliga miniatyrcentrerande plattor.
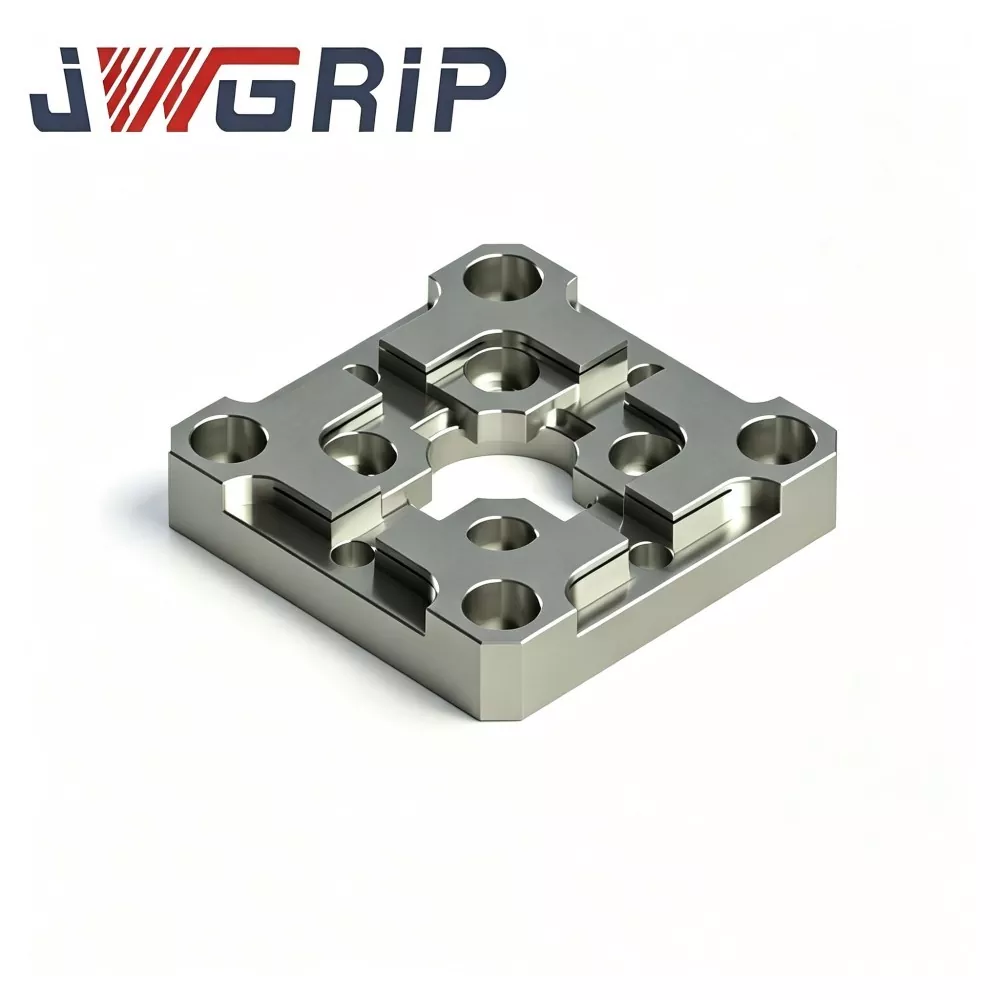
R-Type 70x70 EDM Centreringsplatta
JWGRIP är den professionella tillverkaren och leverantören av R-Type 70x70 EDM Centering Plate i Kina, som tillhandahåller Factory Direct-leverans och anpassad strukturell modifiering för att möta olika krav på EDM-fixturlayout. Det är en högprecisions integrerad riktmärkesfixtur för elektrodpositionering speciellt optimerad för verkstäder för tillverkning av sänke-EDM-formar, med fokus på snabb centrering och repetitiva elektrodpositioneringsuppgifter. Den integrerar spänningsspridd R-typ inre fasövergångsstruktur och ultrastabil riktmärkespositioneringsprestanda i en enda kompakt enhet, vilket effektivt löser slitage med skarpa kanter och referensavdriftsdefekter hos traditionella platta centreringsplattor.
JWGRIP är en professionell R-Type Centreringsplattor tillverkare och leverantör i Kina. Vi välkomnar dig varmt till grossistprodukter av hög kvalitet till konkurrenskraftiga priser från vår fabrik.
Nyheter Rekommendationer