Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






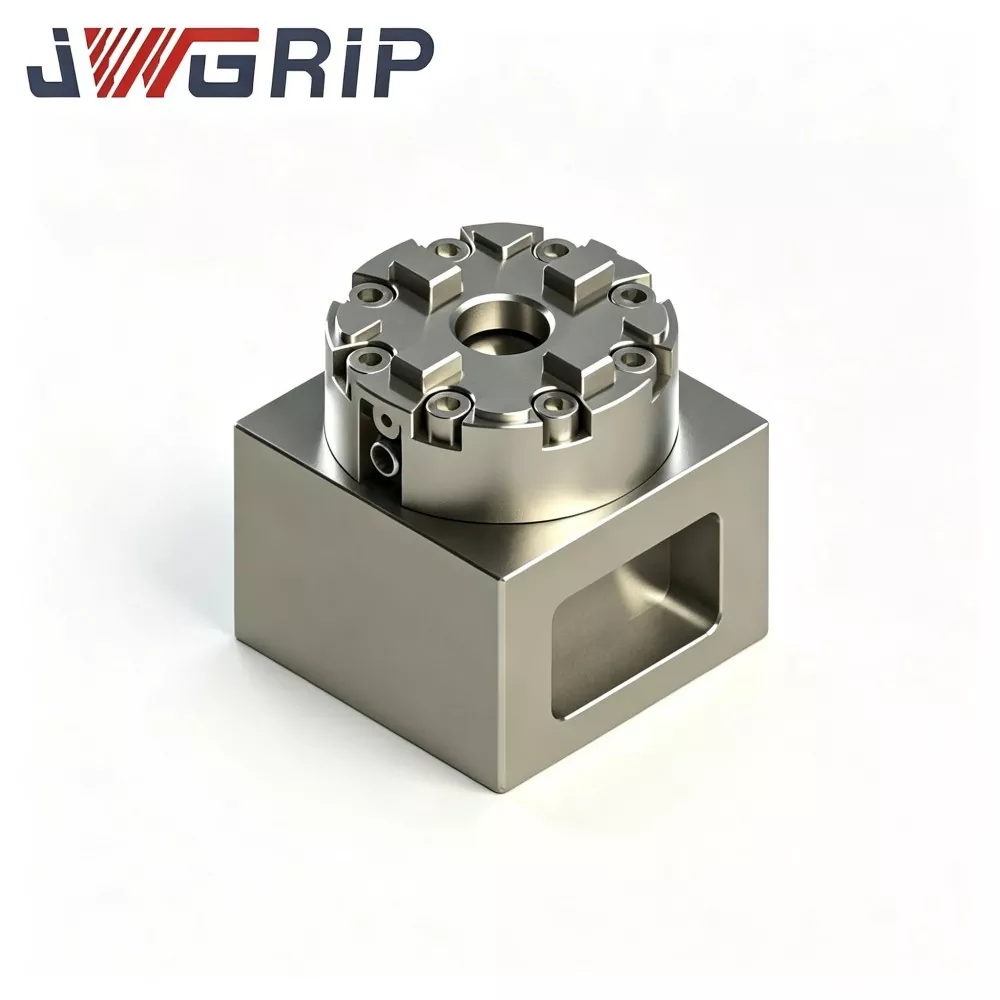
R-Type D75 MacroStd CNC Manuell EDM Chuck
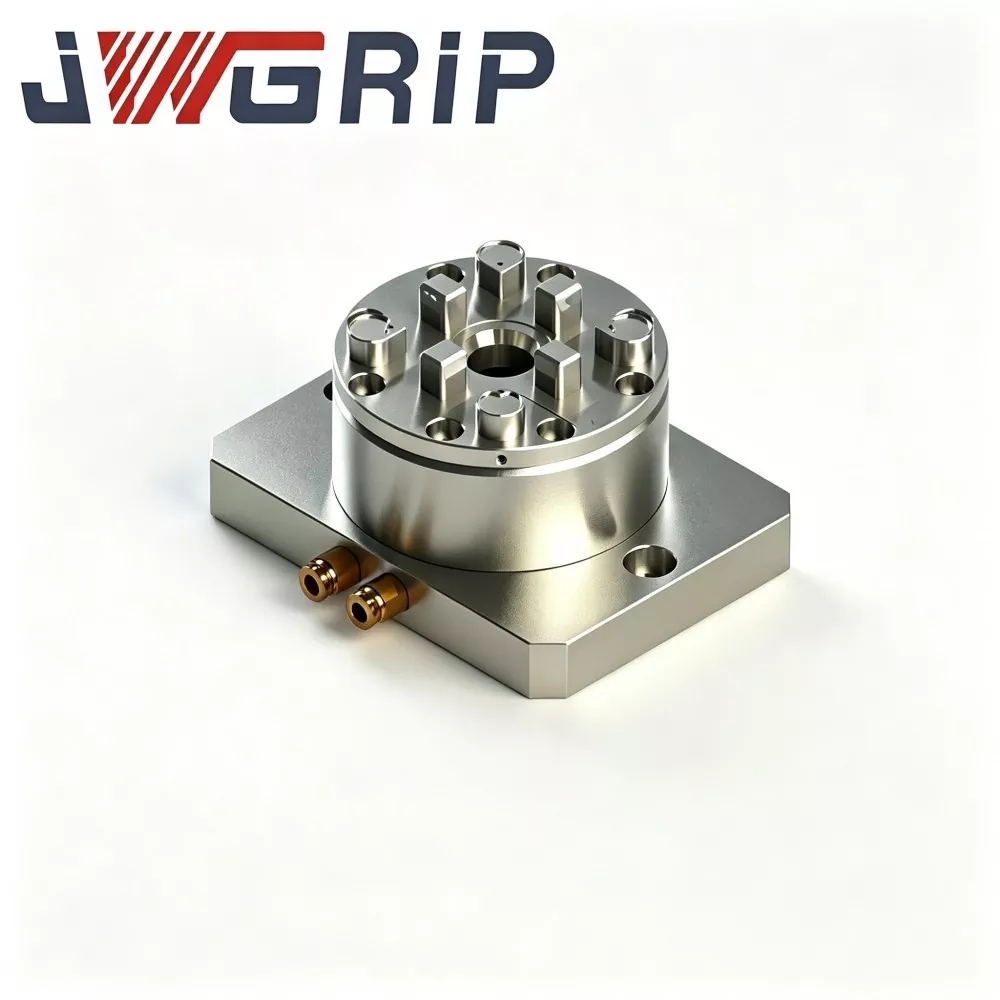
JWGRIP är den professionella tillverkaren och leverantören av Customized R-Type D75 MacroStd CNC Manual EDM Chuck i Kina, som tillhandahåller Factory Direct-leveranser för att stödja globala volymbudgivningsprojekt och spotförsändelser. Det är en högprecisions integrerad manuell fastspänningsfixtur som överensstämmer med MacroStd-dimensionella standarder, speciellt framtagen för sinker EDM, trådskuren EDM och professionella verkstäder för tillverkning av formelektroder. Genom att integrera korrosionshärdad stålstruktur och enhetligt riktmärke för precisionspositionering i en enda kompakt enhet, eliminerar den tråkig upprepad kalibrering av mätklockan och kumulativa positioneringsfel för traditionella klämverktyg.
Denna högpresterande R-Type D75 MacroStd CNC manuella EDM-chuck använder helt härdat rostskyddslegerat stålmaterial, med stabil mekanisk klämkraft, ultralåg koncentricitetsavvikelse och utmärkt långvarig slitstyrka under frekventa manuella låscykler. Alla viktiga spännreferensytor bearbetas med ultraprecisionsteknik för att säkerställa konsekvent positioneringsnoggrannhet vid långvariga cykliska spännoperationer.
Till skillnad från vanliga manuella chuckar med enkel precisionsdämpning undviker den effektivt elektrodförskjutning och ojämnheter i formhåligheten orsakade av precisionsdrift. Det minskar avsevärt icke-bearbetande extra kalibreringstid, optimerar elektrodbyteseffektiviteten och stabiliserar den övergripande produktionsrytmen i formverkstäder. Med pålitlig och repeterbar spännprestanda är den allmänt användbar för bearbetning av små och medelstora gjutformar, och tillhandahåller stabila och högprecisionslösningar för manuell fastspänning för globala formtillverkare, EDM-underleverantörer och maskinverktygssystemintegratörer.
Att ta itu med smärtpunkterna
Traditionell manuell fastspänning av skruvtyp ger flera huvudvärk för formelektrodverkstäder:
· Enkla skruvbaserade klämlösningar tvingar operatörer att lägga enorm tid på att justera skruvmomentet och korrigera datum varje gång elektroderna byts ut.
· Manuell drift beror mycket på operatörens skicklighet. Ojämnt åtdragningsmoment kan utlösa elektrodglidning, koncentricitetsdrift och instabil upprepningsnoggrannhet, särskilt för beställningar av små elektroder av blandad sort.
· Vanliga billiga manuella chuckar på marknaden kan inte upprätthålla stabil koncentricitet efter långvarig cyklisk fastspänning. Mindre elektrodförskjutning leder till ojämn form-kavitetstextur och avvisande av färdiga delar.
JWGRIP optimerar R-Type D75 MacroStd manuell chuck mot ovan nämnda smärtpunkter:
1. Strikt MacroStd-standard för lokaliseringsdatum-struktur har antagits. Efter engångskalibrering på EDM-maskinplattformen kan elektrodhållarens låsning och frigöring avslutas med manuell momentnyckel, utan upprepad justering av mätklockan.
2. Tvär-maskinsreferensöverföring realiseras för elektroder och forminsatser, vilket effektivt minskar icke-bearbetande hjälptid för EDM-utrustning.
3. Helhärdad korrosionsskyddande huvudkropp i legerat stål plus ultraprecisionsbearbetade spännreferensytor eliminerar kumulativa positioneringsfel som orsakas av upprepade manuella inställningar. Stabil repeterbar spännnoggrannhet garanteras för långvarig bearbetning av små och medelstora gjutformar.

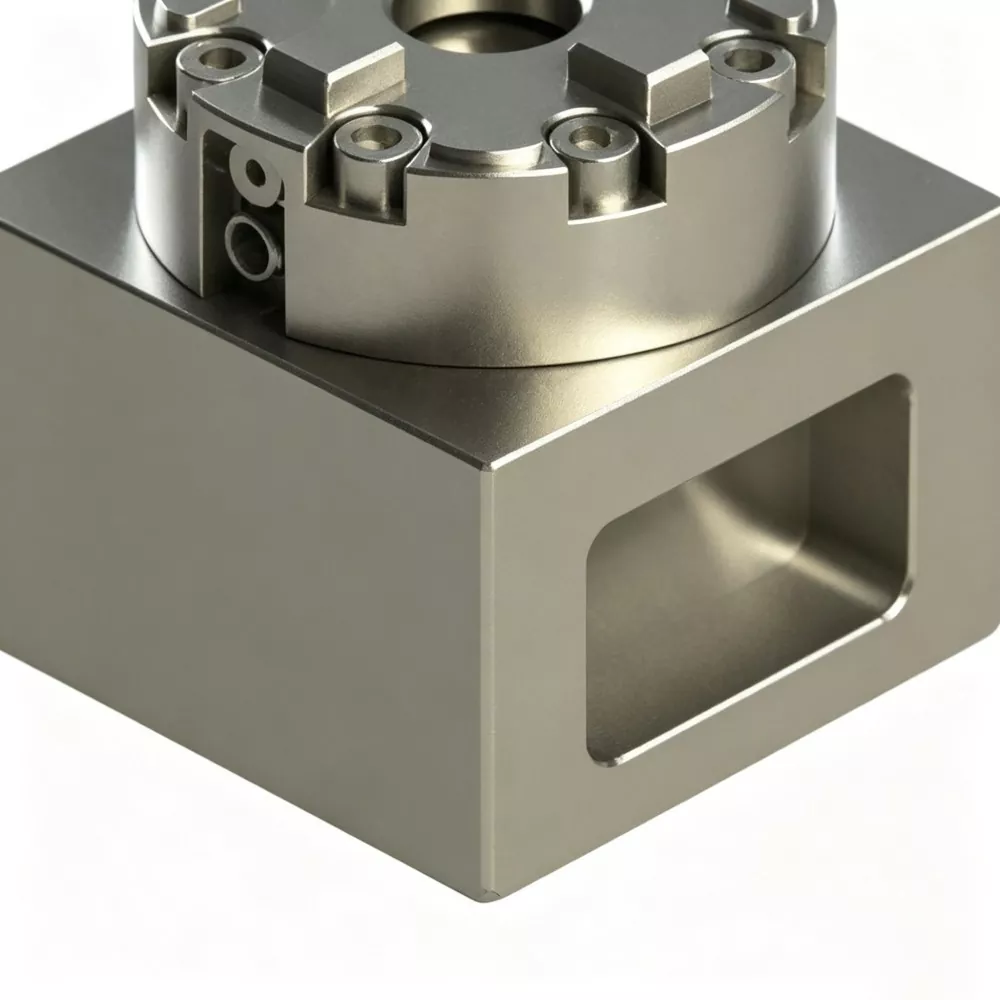
Arbetslogik
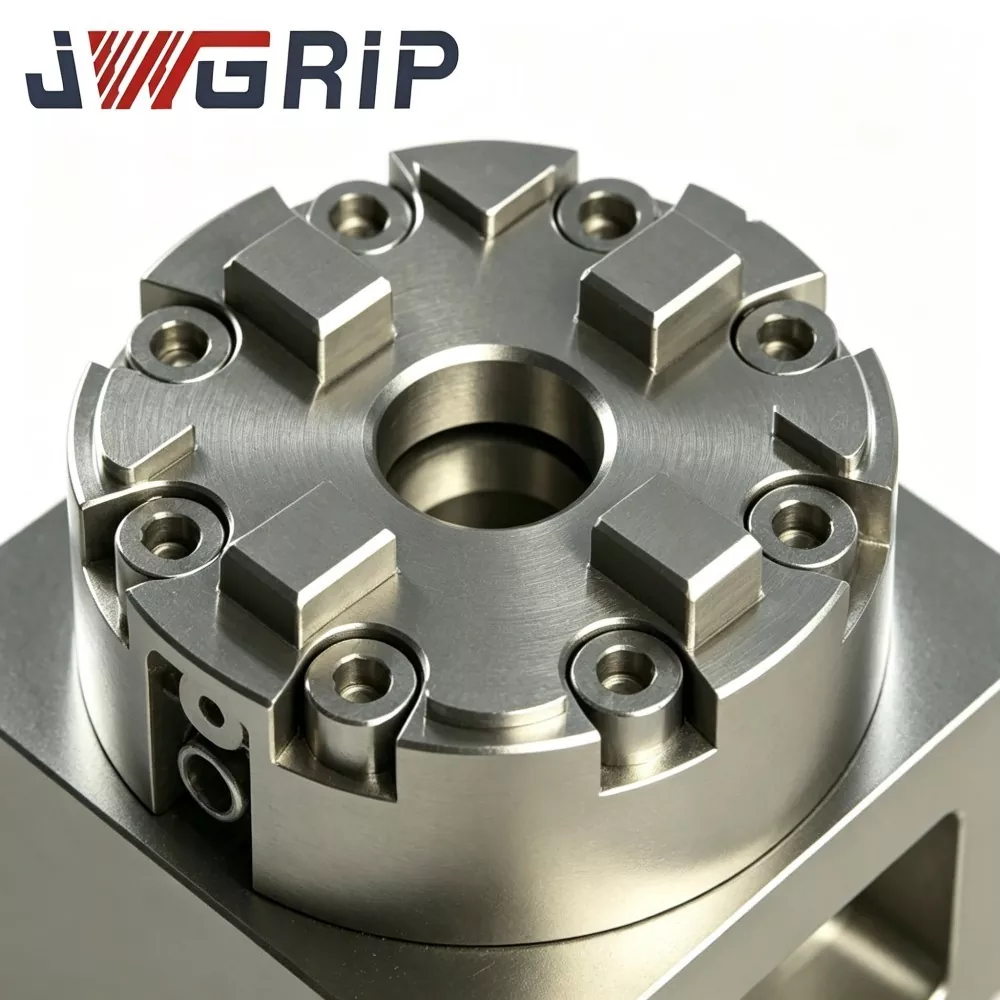
JWGRIP R-Type D75 MacroStd CNC Manuell EDM Chuck använder klämarkitektur för centrering av flera käftar som överensstämmer med MacroStd-specifikationerna:
1. Närre monteringsdatum följer strikt D75-riktmärket för yttermått; den kan monteras direkt på EDM-arbetsbordet eller kombineras med övergångsadapterplattor.
2. Rörliga klämbackar drivs av en inre mekanisk transmissionssats med kilkam. Operatörer tillämpar standardiserat vridmoment genom extern manuell momentnyckel. Kilkamkomponenter trycker käftarna radiellt mot det centrala lokaliseringshålet för centrering av fastspänning av elektrodskaft eller hållare av MacroStd-standard.
3. Omvänd skiftnyckels rotation släpper kilkammens förspänning; klämbackar öppnas så att fixturer eller elektroder kan tas isär.
Viktiga strukturella designhöjdpunkter:
· Alla referensplan för kärnlokalisering är färdiga med en klämma multi-pass precisionsslipning, vilket sänker sammansättningen orsakad ackumulerad tolerans.
· Förstärkta ribbor i inre skal fördelar jämnt manuellt vridmoment-genererad klämspänning över chuckskalet, undviker spänningskoncentration vid partiella backmonterade lägen och förbättrar anti-deformationsprestanda under långvarig cyklisk manuell låsning. Designen upprätthåller stabil koncentricitet och repeterande positioneringsprestanda både för produktionsplatser med volymbudgivning och slutanvändares formverkstäder för punktförsändelser.
· Ytor som rör sig i käkar får en speciell anti-nötningsytbehandling för att bromsa nötning inducerad av kolsedimentkontamination från gnisterosion i oljebadsarbetsmiljö.
Kärnteknisk prestanda
1. Pålitlig centrerings- och repeteringspositioneringsförmåga Nyckellokaliseringsfunktionella ytor genomgår upprepad precisionsslipning. Koncentricitet ≤0,004 mm och upprepad positioneringsnoggrannhet ≤0,003 mm. Ingen positioneringsavvikelse ackumuleras även efter tusentals manuella låsningsupplåsningscykler, vilket uppfyller strikta toleranskrav för tillverkning av elektroder med flera kaviteter.
2. Höghållfast slitstarkt legerat stål Huvudkropp Huvudkroppen använder förstklassigt 41Cr4 legerat stål med integrerad härdnings- och härdningsvärmebehandling, ythårdheten når HRC 53-57. Den levererar utmärkt slagtålighet, anti-deformation och dielektrisk olja korrosionsbeständighet, anpassar sig till långvarig cyklisk manuell fastspänning i EDM-olja nedsänkta förhållanden. Väl accepterad bland kostnadsmedvetna avancerade formtillverkningsföretag.
3. Vridmomentreglerad stabil manuell klämerfarenhet Operatörslås med standard momentnyckel, rekommenderat åtdragningsmoment: 5-7 Nm. Drift med konstant vridmoment förhindrar fluktuerande klämkraft orsakad av inkonsekvent handpålagd kraft. Efter engångskalibrering av maskintabellsdata, sjunker arbetsbelastningen för omkörning under elektrodbyte kraftigt. EDM-maskinens effektiva utnyttjande ökar för frekventa varianter av små satsformbeställningar och repetitiva elektrodbearbetningsuppdrag.
4. MacroStd-kompatibel bred kompatibilitet D75 yttre dimension och inre placeringsdimensioner följer helt MacroStd industriella riktmärke. Kompatibel med de flesta vanliga elektrodhållare i MacroStd-serien, lokaliseringspallar och fixturadaptrar på den globala verktygsmarknaden. Ritningsbaserad strukturell modifiering är tillgänglig för speciella höjdbehov, reserverade urskärningar och icke-standardiserade monteringshålslayouter för att tillfredsställa personliga tekniska krav från volymbudgivningsprojekt.
5. Auktoriserad industriell överensstämmelse och batchinspektion Varje produktionsparti genomför dimensionsinspektion, hårdhetstestning, cyklisk slitagesimulering och koncentricitetsstabilitetstest. CE- och ISO9001-inspektionsrapportdokument kan tillhandahållas för företagskunder som slutför formella förfaranden för volymbudgivning.
Utvärderingschecklista
1. Mät tillgängliga installationsmått för EDM-maskinens arbetsplattform. Bekräfta vertikalt och horisontellt reserverat spel; förhindra mekanisk interferens mellan chuckskalet och verktygsmaskinens spindel eller rörliga axlar.
2. Förbered en matchad standardmomentnyckel för manuell låsning. Överdrivet vridmoment kommer att leda till permanent käkdeformation; otillräckligt vridmoment skapar risk för elektrodglidning vid gnisterosionsskärning.
3. Kontrollera dimensionsstandarden för befintliga elektrodhållare. Bekräfta om nuvarande verktyg följer MacroStd benchmark. Icke-standardiserade modifierade hållare kräver extra övergångsadapterkomponenter.
4. Håll lämpligt avstånd mellan huvudmonteringsskruvens positioner och dielektrisk oljevätskenivå för att minska sedimentansamling på gängade delar.
5. För volymbudgivande företagskunder eller återförsäljare av spotsändningar, skicka in fullständiga miljöparametrar och prestandakrav på plats i förväg för att uppnå korrekt produktkonfigurationsmatchning.
Underhållspunkter
När du använder JWGRIP R-Type D75 MacroStd CNC manuell EDM-chuck, var uppmärksam på riskerna för felaktig användning och riktlinjerna för rutinunderhåll nedan:
1. Följ strikt rekommenderat åtdragningsmomentområde på 5–7 Nm. Överdriven skiftnyckelkraft kommer att orsaka permanent käftdeformation. Otillräckligt vridmoment skapar risker för elektrodglidning vid gnisterosionsbearbetning.
2. Undvik att kolsediment ansamlas inuti käkens styrspår. Kolpartikelföroreningar sliter på rörliga passande ytor och försämrar positioneringsnoggrannheten. Upprätta ett fast arbetsflöde för periodisk städning för operatörer på plats.
3. Skydda centrala lokaliseringshål och klämbacksarbetsytor mot kraftig mekanisk kollision. Hård stöt skadar datumprecisionen och försämrar direkt koncentricitetsprestandan.
4. Kontrollera regelbundet gängstatus för monteringsskruvhålet; klara rost och oljesediment. Applicera en liten mängd rostskyddsfett för långtidsfri förvaring.
5. För volymbudgivande anbudsprojektkunder, förena konfigurationskraven för driftverktyg på plats för olika filialverkstäder under tidig teknisk kommunikation.
6. För återförsäljare av spotconsignation, implementera regelbunden ömsesidig inventering för att synkronisera bilaterala lagerkvantitetsdata.
FAQ
F1: Är du tillverkare eller handelsleverantör för R-Type D75 MacroStd CNC Manuell EDM Chuck?
A1: JWGRIP är en äkta fixturtillverkare i Kina. Alla produktionsprocedurer slutförs i egen regi. Vi tillhandahåller ritningsdrivet modifieringsstöd, volymbudgivningstjänst för matchning av anbudsdokument och spot-consignment-samarbete istället för att arbeta som enkel mellanhandshandlare.
F2: Kan denna manuella chuck bibehålla stabil prestanda under långvarig EDM-dielektrisk oljenedsänkning?
A2: Rörliga-matchande-ytor i standardversionen får en slitageskyddande ytbehandling anpassad för EDM-oljebadsmiljö. Vänligen utför regelbundet underhåll av kol-sedimentrengöring för att förlänga den totala livslängden.
F3: Vad är koncentricitet och repeterande positioneringsnoggrannhet för standardspecifika R-Type D75 MacroStd CNC Manuell EDM Chuck?
A3: Standardproduktens koncentricitet ≤0,004 mm, repetitionsnoggrannhet ≤0,003 mm. Varianter med högre precision kan realiseras genom ritningsdriven teknisk modifiering.
F4: Vilka skador är undantagna från garantins omfattning?
A4: Två års garanti täcker tillverkningsfel under märkt vridmoment och korrekt installationsförhållanden. Skador orsakade av övermomentdrift, hård mekanisk kollision, slitage av nötande partiklar och felaktigt manuellt underhåll täcks inte. Spännbackar tillhör förbrukningsbara slitdelar.
F5: Kan jag få formella kommersiella offertdokument för anbudsanvändning?
A5: Ja. Kontakta JWGRIP försäljningsavdelning. Vi förbereder formella kommersiella offertdokument baserade på produktkonfiguration, orderskala och specifikt affärsläge inklusive volymbudgivning anbudsprojekt eller spot-consignment samarbete.
Relaterad kategori
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer