Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






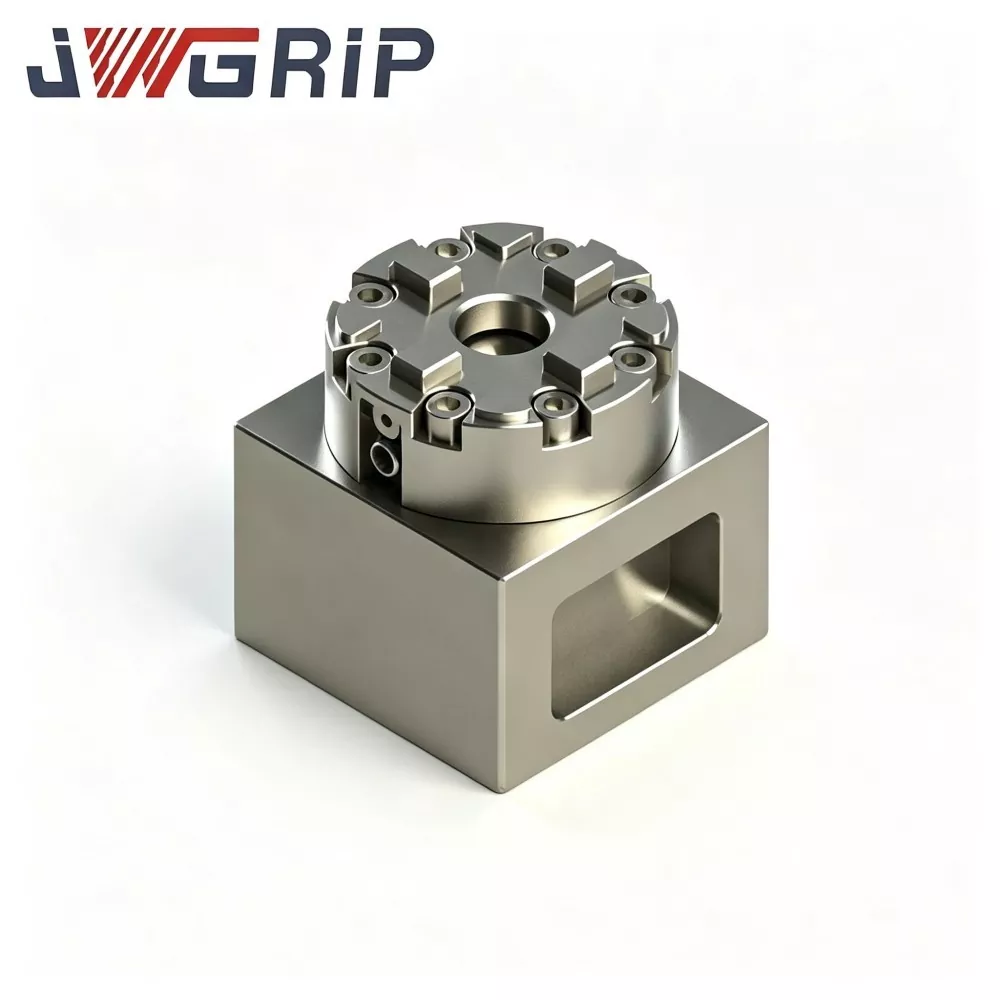
R-Type D100 Manuell EDM Chuck
JWGRIP är den professionella tillverkaren och leverantören av R-Type D100 Manuell EDM Chuck i Kina, med standardmodeller helt i lager och stödjer globala bulkorder för inlämnande av projektanbud och provupphandling. Det är en högprecisions integrerad manuell datumklämfixtur speciellt designad för sänk-EDM, formtillverkning och elektrodförinställningsverkstäder med flera stationer. Med en helt mekanisk låsstruktur utan pneumatiskt beroende av luftkällan, integrerar den stabil manuell klämprestanda och högprecisionskoncentricitetspositionering i en enda enhet.
Denna högpresterande R-Type D100 manuella EDM-chuck är konstruerad av härdat rostskyddslegerat stål, med stabil klämeffekt, utmärkt koncentricitetskonsistens och enastående långtids antinötningsprestanda under frekventa manuella låscykler. Ytor för lokalisering av kärnor använder precisionsslipningsteknik för engångsspännning, och hela kroppen genomgår en integrerad härdningsbehandling för att förbättra rost- och nötningsbeständig förmåga, helt anpassad till fuktiga och kylvätskefyllda, hårda EDM-verkstadsmiljöer. Till skillnad från konventionella manuella chuckar med enkel spelutvidgning och noggrannhetsförsämring undviker den helt positioneringsavvikelser orsakade av komponentslitage och lufttrycksfluktuationer.
Det minskar effektivt icke-skärande hjälpkalibreringstid, förkortar elektrodbytescykler och bibehåller konsekvent positioneringsnoggrannhet för elektrodbearbetning i flera olika varianter. Den är allmänt användbar för sinker EDM-bearbetning och tillverkning av formverktyg och tillhandahåller flexibla, stabila och kostnadseffektiva mekaniska lösningar för gjutformsföretag, EDM-jobbbutiker och maskinverktygssystemintegratörer över hela världen.
Applikationsflaskhals
Många formtillverknings-EDM-verkstäder möter praktiska fixturflaskhalsar i daglig produktion:
· Pneumatiskt drivna chuckar kräver kompletta luftrör och stabil infrastruktur för luftkällor. Medel-små bearbetningsanläggningar kommer att bära extra kostnader för omvandling av verkstaden om man använder pneumatiska klämlösningar.
· Manuella EDM-chuckar på marknaden genererar ytslitage och växande inre spelrum efter tusentals spänncykler. Gradvis avklingad koncentricitet kommer att ge defekter på mögelhålighetsytor. Upprepad mätarkalibrering förbrukar massiva icke-skärande produktionstimmar.
Huvudförbättring:
1. Ytor för lokalisering av kärnor använder en tillverkningsprocess för precisionsslipning i en konfiguration. Viktiga rörliga komponenter får integrerad härdningsbehandling för förbättrad rost- och slitstark kapacitet, anpassad till fuktig EDM-verkstadsmiljö fylld med dielektrisk kylvätska.
2. Ingen tryckluftkälla krävs. Operatörer slutför klämning och låsning enbart genom mekanisk kamstruktur. Noggrannhetsfluktuationer som utlöses av instabilt lufttryck elimineras helt.
3. Stöder flexibel offline-elektrodförinställning för flera stationer, förkortar elektrodbytescykeln, ger konsekventa positioneringsresultat för elektrodbearbetning i flera olika varianter.
4. Tillhandahåller en robust mekanisk arbetshållningslösning för sinker EDM och tunga arbetsflöden för tillverkning av formverktyg.
Operativ logik
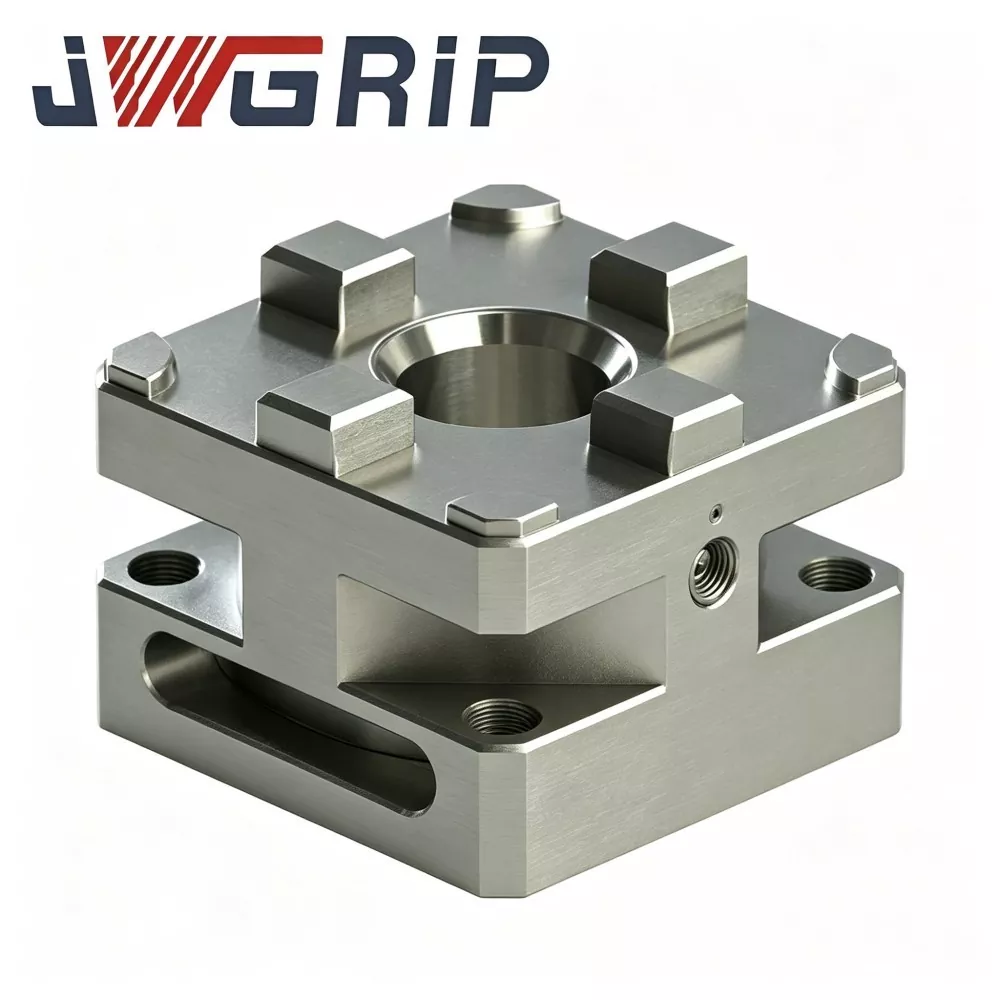
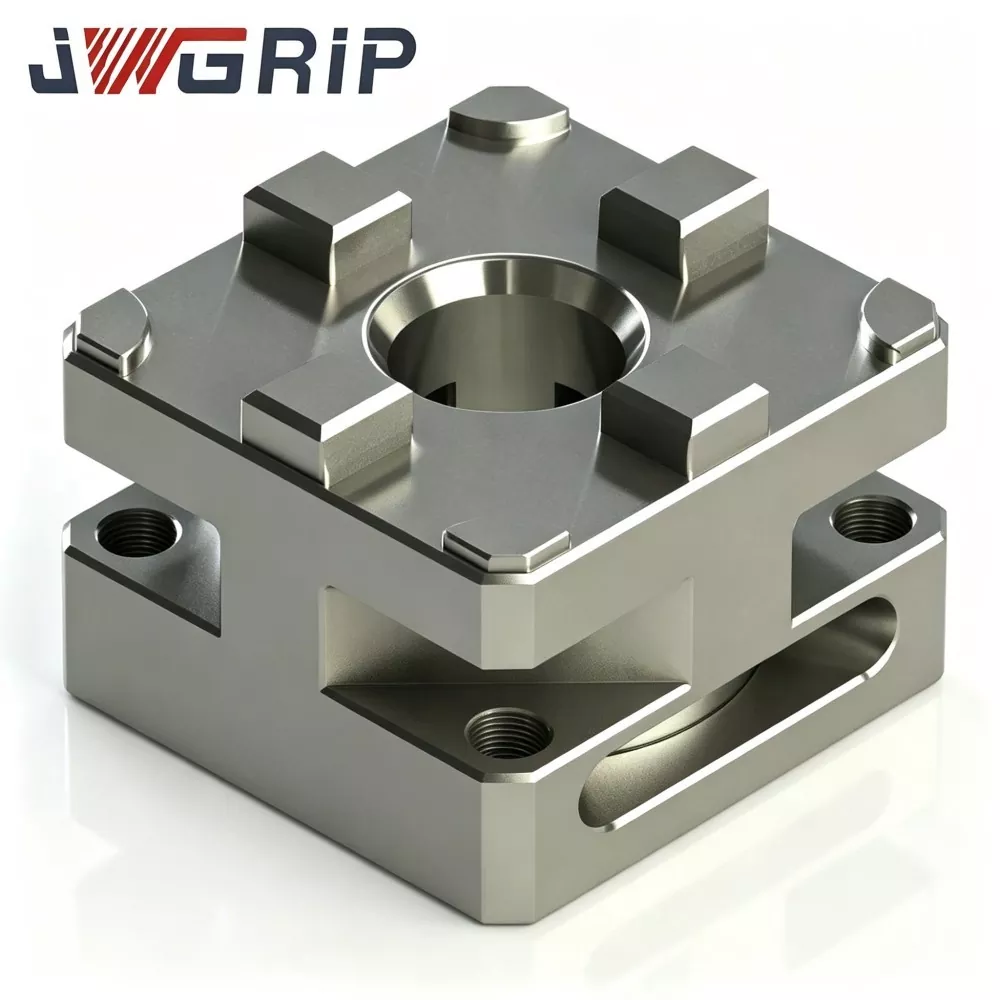
JWGRIP R-Type D100 Manuell EDM Chuck antar förstärkt fyra-käfts centrerande klämarkitektur med förstorad D100 ytterdiameter riktmärke:
1. Nedre monteringsdatum överensstämmer med standard D100-installationsmått. Den kan fästas direkt på EDM-arbetsbänken eller monteras med övergångsadapterplattor.
2. Kraftig intern kamdriven transmission omvandlar manuellt vridmoment från extern momentnyckel till radiell centrerande drivkraft för rörliga klämbackar. Under rekommenderat vridmoment rör sig fyra käftar synkront mot det centrala lokaliseringshålet för att klämma fast elektrodskaft, hållare eller stora forminsatser.
3. Omvänd skiftnyckels rotation frigör kamförspänningskraften; klämbackar öppna för demontering av fixtur och byte av delar.
Viktiga mekaniska designhöjdpunkter:
· Alla kärnlokaliseringsreferensplan är färdiga med en-uppsättning multi-pass precisionsslipning, vilket sänker monteringsinducerad ackumulerad tolerans.
· Förtjockad chuckkroppsvägg plus invändiga fördelade förstärkningsribbor fördelar jämnt tunga belastningsspänningar över hela skalet, och undviker lokal positionsdeformation orsakad av långvarig tung manuell låsning. Stabil koncentricitet och prestanda för upprepad positionering gäller både för projektanbudsstödda produktionsanläggningar och batch-trial-run-ordervalideringsworkshops.
· Käftpassande rörliga ytor är belagda med dedikerat anti-nötningsskikt för att bromsa nötning från kolsedimentföroreningar under gnisterosion i oljenedsänkta förhållanden. Denna helt manuella enhet reserverar inga pneumatiska kontakter eller interna luftkanalstrukturer.
Kärntekniska fördelar
1. Tillförlitlig konsistens i centrering och upprepad positionering Nyckellokalisering av funktionella ytor genomgår precisionsslipning i flera steg. Koncentricitet ≤0,004 mm och upprepad positioneringsnoggrannhet ≤0,003 mm. Ingen positioneringsavvikelse ackumuleras efter tusentals tunga manuella låsnings-upplåsningscykler, vilket uppfyller strikta toleranskrav för tillverkning av elektroder med stora flerhåligheter.
2. Förstärkt höglastchuck i legerat stål Huvudkroppen använder förstklassigt 42CrMo legerat stål med integrerad härdnings- och härdningsvärmebehandling, ythårdheten når HRC 54-58. Utmärkt slagtålighet, antideformation och korrosionsbeständighet i dielektrisk olja passar tunga elektrodklämningsuppgifter under EDM-oljedränkta förhållanden. Allmänt antagen bland storskaliga formtillverkningsföretag för sin robusta lastbärande kapacitet.
3. Vridmomentstandardiserad manuell fastspänning utan luftkälla. Operatörslås med matchad momentnyckel; rekommenderat åtdragningsmoment: 6-8 Nm. Drift med konstant vridmoment eliminerar instabil spännkraft orsakad av inkonsekvent manuell kraftinmatning. Utan krav på tryckluft fungerar chucken tillförlitligt i tillfälliga verkstäder, renoveringszoner och mobila felsökningsstationer. Efter engångskalibrering på maskinbordet sjunker hjälptiden för byte av elektrodhållare avsevärt, vilket ökar EDM-maskinanvändningen för repetitiva jobb med tunga elektroder och ofta ändrade prototypformuppgifter.
4. Förstorat spännområde och bred mekanisk kompatibilitet D100 yttre dimension och central positioneringsdatum följer den vanliga industrins referensriktmärke för manuell chuck. Kompatibel med de flesta kommersiellt tillgängliga elektrodhållare i D100-serien, lokaliseringspallar och övergångsadaptrar. Ritningsdriven strukturell modifiering kan realisera speciell totalhöjd, undvikande utskärningar och icke-standardiserad monteringshålslayout för att tillgodose personliga tekniska krav från projektförfrågningsunderlag.
5. Fullständig dokumentation om industriell överensstämmelsetest Varje produktionssats genomför dimensionsinspektion, hårdhetstestning, simulering av cykliskt slitage med tung last och koncentricitetsstabilitetstest. CE- och ISO9001-inspektionsrapporter kan tillhandahållas för företagskunder som slutför formella förfaranden för projektanbud.
Utvärderingschecklista
Utför följande förutvärderingsarbete innan du köper JWGRIP R-Type D100 Manuell EDM-chuck för att förhindra applikationshinder på plats:
1. Mät tillgänglig installationsdimension för EDM-maskinens arbetsplattform. Bekräfta vertikalt och horisontellt reserverat spel; undvik mekanisk interferens mellan det förstorade chuckskalet och verktygsmaskinens spindel eller rörliga axlar.
2. Förbered en kalibrerad matchad momentnyckel för manuell låsning. Överdrivet manuellt vridmoment orsakar permanent käftdeformation; otillräckligt vridmoment medför att tungviktselektrod glidrisk under gnisterosionsskärning.
3. Kontrollera dimensionsriktmärket för befintliga elektrodhållare. Bekräfta om nuvarande verktyg följer D100 industristandard. Icke-standardiserade modifierade hållare kräver ytterligare övergångsadapterdelar.
4. Kontrollera EDM dielektrisk olja vätskenivåhöjd. Huvudmonteringsskruvens positioner bör hålla rätt avstånd under vätskeytan för att minska kolsedimentansamling på gängade sektioner.
5. För företagsprojektanbudskunder eller batch-trial-kör-orderhanterare, skicka in fullständiga miljöparametrar och prestandakrav på plats i förväg för korrekt matchning av produktkonfiguration.
Riktlinjer för underhåll
När du använder R-Type D100 manuell EDM-chuck, var uppmärksam på risker för felaktig användning och förslag på rutinunderhåll:
1. Följ strikt rekommenderat åtdragningsmomentområde 6-8 Nm. Övermomentnyckelkraft kommer att utlösa permanent käftstrukturell deformation; otillräckligt vridmoment skapar dold halkrisk för tunga elektroder under gnisterosionsbearbetning.
2. Förhindra ansamling av kolsediment inuti käkens styrspår. Kolpartikelföroreningar sliter på rörliga parningsytor och leder till förlust av positioneringsnoggrannhet. Ställ in ett fast arbetsflöde för periodisk städning för operatörer på plats.
3. Skydda centrala lokaliseringshål och klämbackars arbetsytor från kraftig mekanisk kollision. Hård stöt skadar datumprecisionen och försämrar direkt koncentricitetsprestandan.
4. Inspektera regelbundet monteringsskruvhålets gängstatus, ta bort rost och oljesediment; applicera rostskyddsfett med små volymer för långtidsfri förvaring.
5. För projektanbudskunder, förena driftsverktygskonfigurationsspecifikationer för varje filialverkstad under teknisk kommunikation i tidig fas.
6. För batch-trial-run-order-klienter, arkivera fullständiga testkörningsposter för efterföljande massupphandlingsutvärderingsreferens.
Varför bygga långsiktigt samarbete med JWGRIP
1. Äkta fabriksdirekt källa JWGRIP är ett självägt företag som tillverkar armaturer snarare än en enkel handelsmellanhand. Fullständigt produktionsarbetsflöde för R-Type D100 manuell EDM-chuck färdigställs internt. Maskinteknikteamet äger över 11-årig FoU-erfarenhet av lösningar för arbete och utveckling och har en djup förståelse för olika verkliga smärtpunkter i EDM-verkstäder för stora formtillverkning.
2. Rik teknisk modifiering och projektstödskompetens Ritningsdriven strukturell modifiering stöder total höjdjustering, speciell undvikande av slitsöppning och icke-standardiserad monteringshålslayout. Acceptabla affärslägen omfattar provköp av små partier, teknisk revidering av komplex struktur, formell stöd för projektanbud och batch-prov-kör-order-samarbete.
3. Transparent projektorienterad offertmekanism Tydlig kommersiell offert utfärdas baserat på produktkonfiguration, modifieringskomplexitet och olika samarbetsmönster. Inga dolda extrakostnader uppstår under hela projektexekveringscykeln.
4. Fullständigt ramverk för kvalitetsgaranti Varje manuell EDM-chuck har ett unikt spårbarhetsserienummer. Två års garanti täcker tillverkningsdefekter under scenarier med nominellt vridmoment och korrekt installation. Spännbackar och andra slitdelar är förbrukningsdelar som inte omfattas av garantin. Det tekniska supportteamet tillhandahåller installationsdokument och förslag på felsökning av vanliga fel.
5. Kontrollerbart och förutsägbart leveransschema Standardspecifika produkter följer en stabil fast produktionsrytm. För leveranser av stora partier av projekt-anbud eller provförsörjning i batch-provkörning, återkopplar vi produktionsframsteg med jämna mellanrum och garanterar en jämn varuförsörjningsrytm.
FAQ
F1: Är du tillverkare eller handelsleverantör för R-Type D100 Manuell EDM Chuck?
A1: JWGRIP är en äkta fixturtillverkare i Kina. Alla produktionsprocedurer utförs internt. Vi erbjuder ritningsdrivet tekniskt modifieringsstöd, projekt-anbud-inlämning av dokumentmatchningstjänst och batch-trial-run-order-samarbete istället för att arbeta som enkel mellanhandshandlare.
F2: Kan denna stora manuella chuck upprätthålla stabil prestanda under långvarig EDM-dielektrisk oljenedsänkning?
A2: Rörliga-matchande-ytor i standardversionen får en slitageskyddande ytbehandling anpassad för EDM-oljebadsmiljö. Vänligen utför regelbundet underhåll av kol-sedimentrening för att förlänga enhetens totala livslängd.
F3: Vad är koncentricitet och repeterande positioneringsnoggrannhet för standardspecifika R-Type D100 manuell EDM-chuck?
A3: Standardproduktens koncentricitet ≤0,004 mm, repetitionsnoggrannhet ≤0,003 mm. Varianter med högre precision kan realiseras via ritningsdriven teknisk modifiering.
F4: Vilka skadeförhållanden faller utanför garantins omfattning?
A4: Två års garanti gäller för tillverkningsfel under märkt vridmoment och korrekt installationsförhållanden. Skador orsakade av övermomentdrift, hård mekanisk kollision, slitage av nötande partiklar och felaktigt manuellt underhåll täcks inte. Spännbackar tillhör förbrukningsbara slitdelar.
F5: Kan jag få formella kommersiella offertdokument för projekt-anbudsinlämning?
A5: Ja. Vänligen kontakta JWGRIP försäljningsavdelning. Vi förbereder formella kommersiella offertdokument baserade på produktkonfiguration, orderskala och konkret-affärsläge inklusive projekt-anbud-inlämning eller batch-provkörning-orderprojekt.
Relaterad kategori
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer