Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






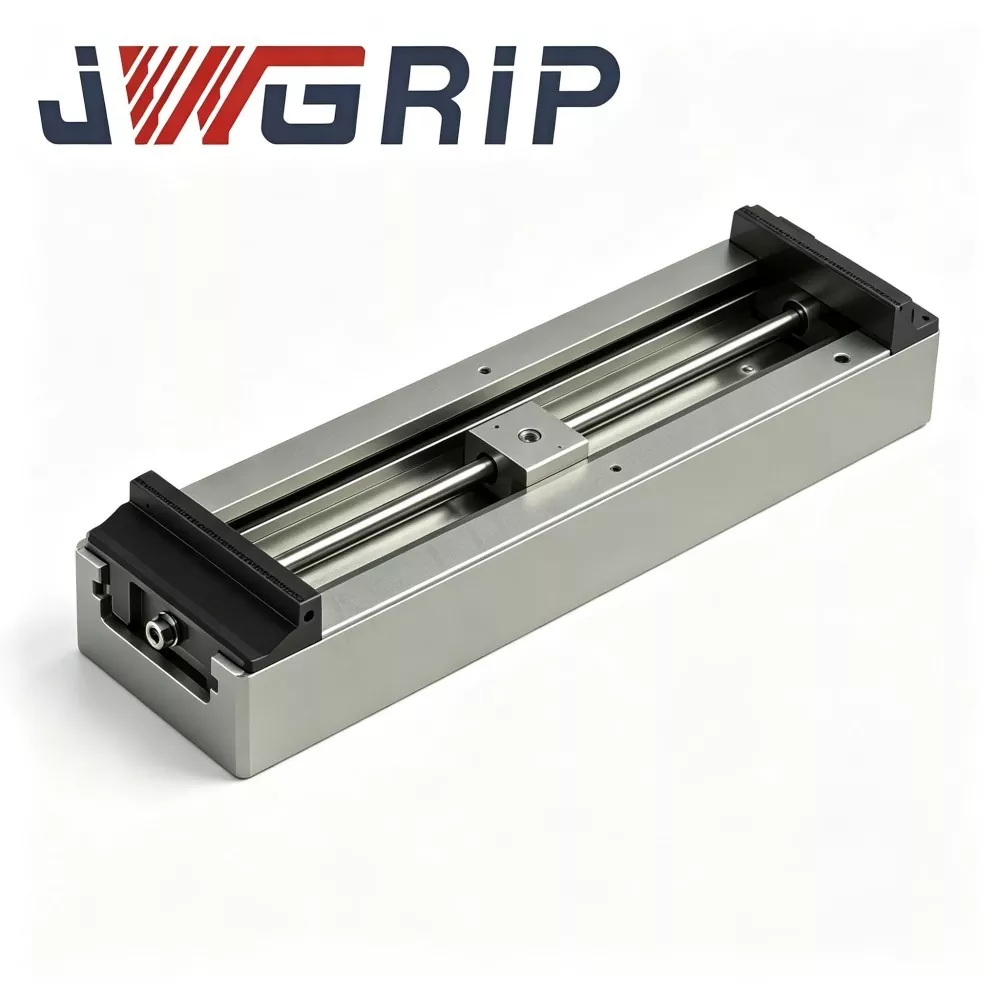
Stort självcentrerande skruvstycke för resor, kraftigt med hårda käftar för bearbetning av stora arbetsstycken
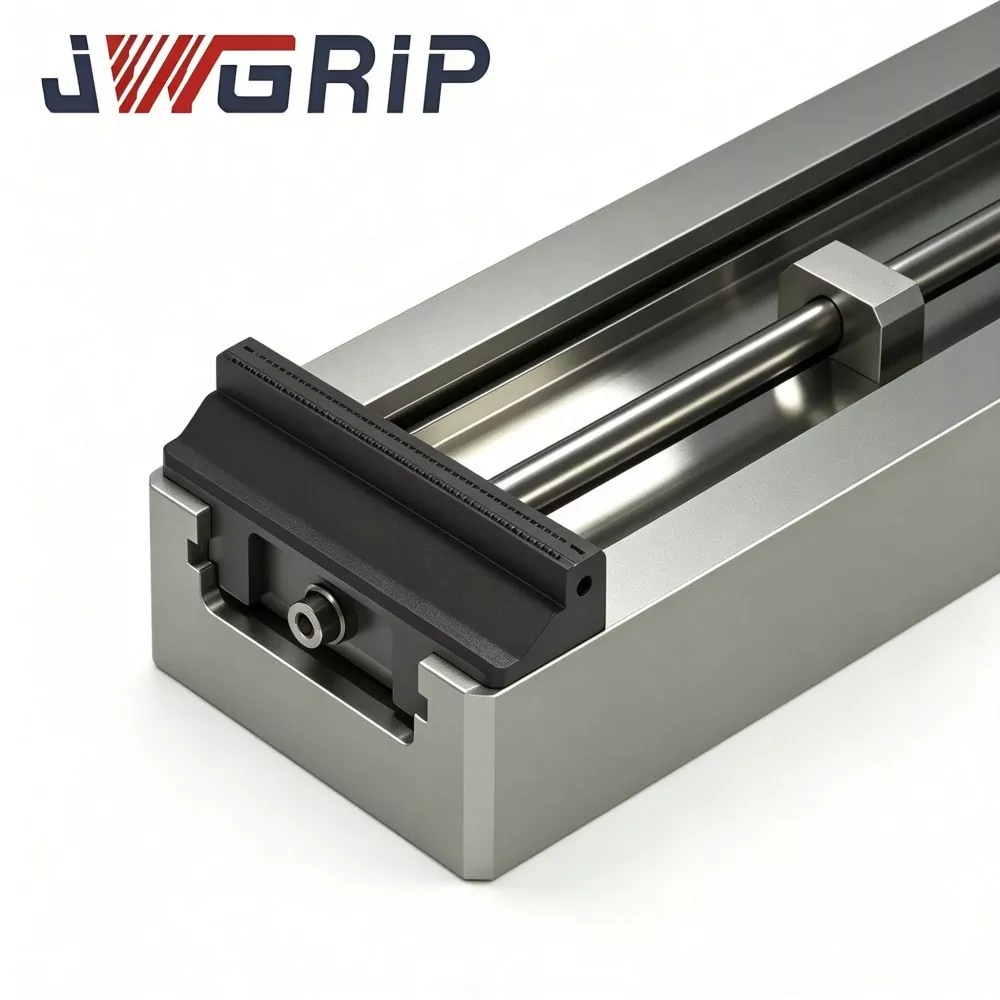
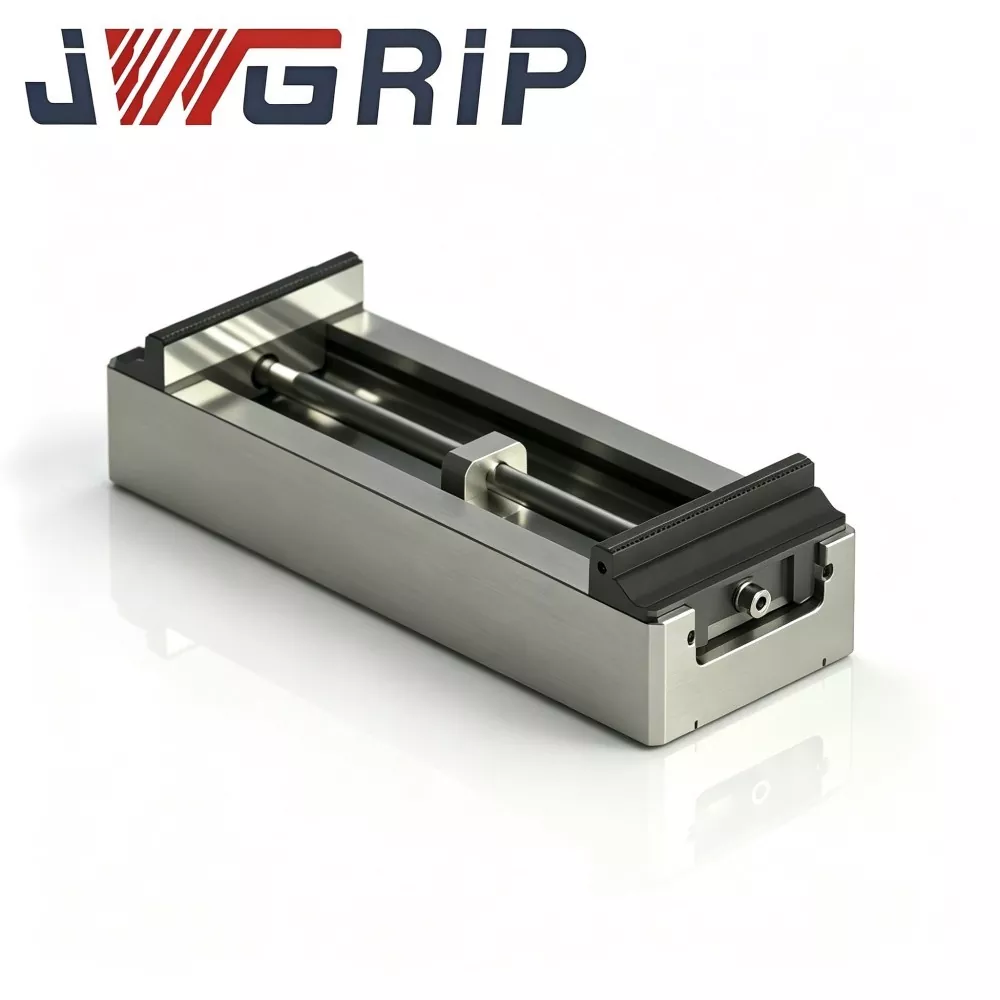
JWGRIP är den professionella tillverkaren och leverantören av skräddarsydda stora resekraftiga självcentrerande skruvstycken med hårda käftar för bearbetning av stora arbetsstycken i Kina, med standardspecifikationer helt i lager för snabb projektleverans. Det är en specialbyggd integrerad precisionsspännanordning speciellt designad för överdimensionerad, långdimensionell och stor bearbetning av arbetsstycken i moderna CNC-verkstäder. Genom att anta högkvalitativ materialkonfiguration och standardiserad integrerad strukturell design, integrerar den utökat klämslag och högstyvhet lagerstruktur i en enda enhet, vilket eliminerar behovet av kombinerad montering av flera separata fixturer och upprepad datumkalibrering.
Detta högpresterande, kraftiga självcentrerande skruvstäd har hög strukturell styvhet, stabil klämprestanda och lättskött modulkonstruktion. Huvudramen är gjord av höghållfast gjuten legering och genomgår flera spänningsavlastande åldringsbehandlingar för att helt eliminera inre restspänningar och undvika strukturell deformation under långvariga tunga skärbelastningar. Nyckeltransmission och käftmatchande ytor bearbetas med ultraprecisionsslipningsteknik, vilket säkerställer exakt och synkron centreringseffekt och jämn spännkraftsfördelning under kontinuerlig tung belastning.
Genom att effektivt undvika käftslitage och avvikelser i arbetsstyckets position orsakade av ojämn spänning, sparar fixturen avsevärt icke-skärande hjälptid och förbättrar verkstadens totala produktivitet. Stort självcentrerande skruvstycke för resor med hårda käftar för bearbetning av stora arbetsstycken är allmänt tillämpligt på formtillverkning, bearbetning av tunga maskiner, stora konstruktionsdelar med nya energikällor, strukturella sammansättningar för flyg- och rymdindustrin och tillverkning av tunga utrustningskomponenter, vilket ger robusta och pålitliga professionella klämlösningar för stora arbetsstyckesborrning, borrning och borrning av arbetsstycken i flera storlekar.
Unika klämutmaningar
Bearbetning av stora arbetsstycken skapar speciella fastspänningssvårigheter som vanliga skruvstycken med fast slag inte kan lösa.
1.Tvingad segmenterad / sekundär fastspänning
De flesta konventionella skruvar är designade för små till medelstora delar med begränsad rörelse. Vid hantering av långa plåtar, stora ramaggregat, överdimensionerade forminsatser, tunga gjutgods och stora strukturella profiler, är en engångs full fastspänning omöjlig. Segmenterad fastspänning eller återfixering introducerar nya positioneringsfel, skadande dimensionstolerans, planhet och positionsnoggrannhet. För stansstål, höghållfast gjutjärn och tjocka aluminiumlegeringar ökar sekundär klämavvikelse kasseringsfrekvensen för stora komponenter.
2. Kroppsmikrodeformation under kraftiga belastningar
Många kommersiellt tillgängliga skruvstäd med långa rörelser har en tunnväggig lättviktskonstruktion. För att uppnå längre färd, offras väggtjocklek och strukturell styvhet. Under kraftig grovfräsning, högmatning och högt vridmoment uppstår mikrodeformation av skruvstädkroppen; växellådstransmissionsspel och självcentrerande referensväxlingar. Arbetsstyckets mikroslip och vibrationer genererar skrammelmärken och dålig ytfinish. Även små fixturdeformationer kan orsaka svåra toleranser för stora delar.
3.Ojämn spännkraftsfördelning
Om käftarna inte kan upprätthålla helt synkron rörelse över hela stor rörelse, koncentreras klämtrycket till partiella arbetsstyckeszoner. Tunnväggiga komponenter i stor storlek riskerar spänninducerad distorsion. Många generiska skruvstäd använder mjuka käftar eller skär med låg hårdhet. Käftslitage ackumuleras under kontinuerlig produktion med tung last, vilket kräver frekvent slipning eller utbyte och ökar verkstadens driftskostnader.
4. Dålig tätning mot hårda verkstadsföroreningar
Bearbetning av stora delar genererar massiva metallspån och stänkande kylvätska. Otillräcklig tätning gör att skräp och vätska kan invadera inre transmissionsenheter, vilket leder till stopp, korrosion och progressiv noggrannhet, vilket förkortar fixturens livslängd.
5.Lång installationstid för stora ämnen
Utan ändamålsoptimerade strukturer lägger operatörerna onödigt mycket tid på referensuppriktning, vilket drar ner användningen av verktygsmaskiner för stora partier av tunga komponenter.
JWGRIP Large-Travel Heavy-Duty självcentrerande skruvstycke med hårda käkar är konstruerat mot ovan nämnda flaskhalsar. Tack vare en strukturell layout med stora rörelser, kraftig belastningsavlastad gjuten kropp, kylda käftar med hög hårdhet, förstärkt synkron transmission och optimerad tätningsarkitektur, levererar den tillförlitlig fastspänning för överdimensionerade arbetsstycken samtidigt som den bevarar hög styvhet, exakt centrering och långvarig driftstabilitet.
Produktdesign Positionering
Stort resor Heavy-Duty självcentrerande skruvstycke med hårda käftar för bearbetning av stora arbetsstycken är placerad som en dedikerad klämlösning för stora arbetsstycken. Det är INTE en enkelt uppskalad version av små standardskruvar. Varje konstruktionsdimension, materialkvalitet och utväxlingsförhållande är omkonstruerad för tunga laster, långa klämförhållanden.
Kärndesignmål:
● Förverkliga en engångs komplett fastspänning för stora ämnen och eliminera sekundära återmonteringsfel
● Håll konstant centreringsnoggrannhet över hela slaget
● Bibehåll hög strukturell styvhet under kraftiga skärande stötar
Vi använder oss av det projektorienterade utvecklingskonceptet för Custom-Engineered Tooling:
● Standardmodeller täcker vanliga krav för bearbetning av stora arbetsstycken
● Modifiering på teknisk nivå är tillgänglig för speciella arbetsstyckesdimensioner, speciella maskin-bordsgränssnitt och anpassade fastspänningskrav
Hela produkten itereras baserat på verklig feedback från formfabriker, tillverkare av tung utrustning och fabriker för nya energikomponenter. Den balanserar stor rörelsekapacitet, kraftig styvhet, spännprecision och servicevänlighet. Hård käkkonfiguration väljs för kontinuerliga produktionsscenarier med tung belastning för att minska frekvent arbetsbelastning för käkunderhåll för tillverkning av stora delar.
Övergripande församling
JWGRIP Large-Travel Heavy-Duty självcentrerande skruvstycke med hårda käftar för bearbetning av stora arbetsstycken inkluderar fem stora kärnenheter:
· Stressavlastad kraftig skruvstädkropp
· Högprecisionsmodul för synkron växellåda med kuggstång och drev
· Skylda hårdkäftar med hög hårdhet
· Förstärkt basmonteringsplattform
· Helt inneslutet spånsäkert och kylvätskebeständigt tätningssystem
Arbetsprincip
Skruvkroppen är integrerad smidd av höghållfast legerat stål och går igenom flera naturliga åldrande plus konstgjorda spänningsavlastande behandlingar för att helt frigöra kvarvarande spänningar från smidning och bearbetning. Detta är avgörande för skruvstycken med stora rörelser: även när käftarna öppnas för maximalt slag för extra stora ämnen, motstår huvudkroppen att böjas och vrids under kraftiga stötar.
Den synkrona växellådan med lång vandring med kuggstång använder precisionsteknik för parad slipning, vilket håller överföringsavståndet inom mikrometernivå. Vänster-höger hårda käftar levererar perfekt symmetrisk synkron rörelse över hela det stora slaget. Arbetsstycken placerade mellan käftarna realiserar automatisk centrering utan manuell finjustering. Centreringsdatum förblir stabilt även för långa, överdimensionerade ämnen och tar bort mänskligt inducerade inställningsavvikelser.
Hårda käftar är tillverkade av förstklassigt verktygsstål, helt härdade och härdade följt av precisionsslipning. Hög ythårdhet ger utmärkt slitstyrka och friktionsprestanda. Håller stadigt på formstål, gjutjärn, tjocka aluminiumlegeringar och konstruktionsstål arbetsstycken, motstår skärvibrationer och arbetsstyckets glidning under kraftig fräsning.
Helslutna tätningshus blockerar metallspån, skärvätska och verkstadsdamm från inre transmissionshåligheter och skyddar transmissionsdelar mot fastklämning och korrosion. Basplattformen är utrustad med förstärkta monteringshål som är kompatibla med vanliga CNC-verktygsmaskiner. Modulär design möjliggör separat ersättning av slitna hårda käftar; det finns inget behov av att byta ut hela skruvstädenheten.
Kärna konkurrenskrafter
1. Storslags engångsklämning för överdimensionerade ämnen
Förverkliga enstaka fastspänningar för långa och stora arbetsstycken. Eliminera segmenterad fastspänning och sekundär återfixering. Minska ackumulerade positioneringsfel, förbättra dimensionskonsistensen för stora komponenter och förkorta övergripande projektbearbetningscykler för produktion av stora delar.
2. Kraftig stressavlastande kropp, antideformation vid maximal öppning
Skiljer sig från tunnväggiga förlängda skruvstycken på marknaden. Smidd stressavlastad kropp bibehåller hög styvhet även när käftarna är helt öppna. Motstår böjning och mikrodeformation vid kraftig grovfräsning för stora arbetsstycken. Centreringsdatum förblir stabilt genom hela bearbetningsarbetsflöden.
3. Släckt modulärt hårdkäftsaggregat med hög hårdhet för kraftiga kontinuerliga körningar
Precisionsslipade helt härdade hårda käftar ger överlägsen slitstyrka. Slitagehastigheten på käftarna sjunker kraftigt under kontinuerlig bearbetning av stor belastning. Stabil spännfriktion förhindrar att arbetsstycket glider under högt skärvridmoment. Modulär käftstruktur stöder oberoende utbyte vid slitage.
4. Konsekvent synkron prestanda med hög precision över hela räckvidden
Ett par-slipat kuggstångssystem upprätthåller synkrona rörelser precision över hela slaget. Oavsett om man klämmer fast små och medelstora delar eller stora ämnen med maximal storlek, centrerar referensen inte. Ingen nollpunktsförskjutning inträffar även vid extrema käftöppningspositioner.
5. Helsluten tätning lämpad för tuffa miljöer med stora delar
Bearbetning av stora arbetsstycken ger rikligt med spån och kylvätskestänk. Helt förseglad struktur håller föroreningar borta från transmissionsenheter, sänker felfrekvensen, förlänger fixturens livslängd och minskar arbetsbelastningen vid regelbundet underhåll.
6. Projektorienterad Custom-Engineered Tooling anpassningsförmåga
Standardenheter uppfyller de flesta krav för bearbetning av stora arbetsstycken. Modifieringar på teknisk nivå är tillgängliga: rörelsejustering, specialkäftgeometri, anpassad monteringshålslayout, anpassning till gränssnitt mellan maskin och verktyg, för att tillfredsställa unika krav från olika tillverkningsverkstäder.
Täckning för flera branscher
1. Tillverkning av stora formar
Bearbetning av överdimensionerade gjutkärnor, stora gjutformsinsatser och stora gjutformskomponenter. Engångsklämning undviker omfixeringsfel, accelererar formutvecklingscyklerna och förbättrar ytkvaliteten plus dimensionell konsistens för formdelar.
2. Heavy-duty mekanisk utrustning komponentproduktion
Stora gjutgods, tunga konstruktionsramar och stora bottenplattor för industrimaskiner. Levererar stabil fastspänning vid hårdfräsning, borrning och borrning för tunga mekaniska delar.
3.Ny-energi storskalig konstruktionsdel tillverkning
Stora batterihuskomponenter, stora värmeavledningsprofiler och stora chassiramar för nyenergiutrustning. Klämning med stora rörelser möjliggör enstaka inställningar för skrymmande nyenergiämnen.
4. Tillverkning av stordimensionella konstruktioner för flyg- och rymdkonstruktioner
Stora ämnen i aluminiumlegering och långa ramkomponenter för flygindustrin. Högprecisionscentrering och styv fastspänning uppfyller strikta dimensionella toleransspecifikationer för strukturella delar för flyg- och rymdindustrin.
5. Allmän tung hårdvara och gjutning
Överdimensionerade gjutna ämnen, stora stålkonstruktionsprofiler och tunga metallämnen för allmänna maskiner. Lämplig för både grovbearbetning och finbearbetning av stora arbetsstycken.
6. Custom-Engineered special-projekt tillverkning
Det stora, tunga, självcentrerande skruvstycket med hårda käftar för bearbetning av stora arbetsstycken kan omkonfigureras via vår kundanpassade verktygstjänst för att matcha speciell arbetsstyckesgeometri och unika verktygsmaskiner för icke-standardiserade projekt.
Drift- och underhållsspecifikationer
1. Dagligt rutinunderhåll
Efter att ha avslutat varje produktionsskift, rengör käftytorna och skruvstädets utsida. Ta bort ansamlade spån och kylmedelsrester för att hålla klämytor fria från skräp och bevara centreringsnoggrannheten.
2. Periodiskt underhåll av smörjning
Applicera speciellt högtemperaturbeständigt smörjfett på interna kuggstångs- och kugghjulstransmissionskomponenter på en regelbunden cykel. Bibehåll en jämn rörelse för att öppna och stänga käften och stabilt växellådsavstånd för drift med stora slag.
3. Kvartalsvis precisionsinspektion och kalibrering
Kontrollera självcentreringsnoggrannheten och monteringsdatumets tillstånd varje kvartal. Upptäck mindre precisionsavdrift i förväg och förhindra olyckor i stora arbetsstycken utanför toleransen.
4. Hantering av byte av slitdelar
Inspektera med jämna mellanrum hårt slitage. När ytslitage försämrar klämprestandan, byt ut hårda käftinsatser oberoende av varandra. Helskruvsbyte krävs inte.
5.Långtidsskydd vid tomgångslagring
Om skruvstädet förblir inaktivt under en längre tid, rengör alla ytor helt. Applicera rostskyddsbeläggning på metallytor och referensplan. Förvara i torr, dammtät miljö.
6. Regler för förbjuden drift
Använd aldrig överslag eller överbelastningsklämning. Undvik stötar med tunga verktyg mot skruvstädkroppen och käftarna för att förhindra strukturell deformation och skador på inre transmissionen.
Feldiagnos och hantering
Fel 1: Stor dimensionsavvikelse för arbetsstycket efter bearbetning
Möjliga orsaker: otillräcklig spännkraft; transmissionsbrist på smörjning; slitage med hårda käkar; lösa basmonteringsbultar
Lösningar: Öka klämkraften på lämpligt sätt; fyll på specialsmörjmedel; slipa eller ersätta slitna hårda käkar; dra åt basbultarna med standardmoment.
Fel 2: Käft fastnar och ojämn öppning-stängningsrörelse
Möjliga orsaker: Spån / kylvätska invaderar förseglad hålighet; otillräcklig fetttillförsel; slitage på inre transmissionskomponenter
Lösningar: Plocka isär och rensa inre föroreningar; fyll på smörjfett; inspektera och byt ut kraftigt slitna transmissionsdelar.
Fel 3: centreringsnoggrannhet fall efter återmontering av skruvstäd
Möjliga orsaker: Smutsiga ytor på monteringsdatum; monteringsbult lös; lokalt slitage på käken
Lösningar: Rengör noggrant skruvstäd-bas och maskinbords matchande ytor; dra åt monteringsbultarna igen; inspektera och byt ut slitna skär med hårda käkar.
Fel 4: Mikroglidning av arbetsstycket vid grovfräsning av stora delar
Möjliga orsaker: Otillräckligt låsmoment; spån har fastnat på klämytorna med hårda käkar
Lösningar: Öka låsmomentet måttligt; rengör käftkontaktytorna helt innan arbetsstycken kläms fast.
Upphandling & urvalsreferens
Kärnvärdet av JWGRIP Large Travel Heavy-Duty självcentrerande skruvstycke med hårda käftar för bearbetning av stora arbetsstycken ligger i storslags enkel-setup-spännkapacitet, kraftig anti-deformationssmidd kropp, konsekvent centreringsprecision i hela rörelsen, härda slitstarka hårda käftar och konstruktionsorienterad verktygskapacitet. Den tar itu med typiska smärtpunkter vid CNC-bearbetning av stora arbetsstycken: forcerad segmenterad fastspänning, otillräcklig styvhet under tunga belastningar, snabbt slitage i käkar och hög förbrukningstid för installation.
Valpåminnelser:
1. Jämför maximal ytterdimension för arbetsstycket med skruvstäds effektiva klämslag, reservera tillräcklig säkerhetsmarginal.
2. För kraftig bearbetning av stål, gjutjärn och tjocka legeringar, prioritera hårdkäftkonfiguration.
3. Utvärdera maskinbordets monteringshåls layout för att matcha skruvstädbasens monteringsspecifikation. Kontakta vårt ingenjörsteam för icke-standardiserade maskinbordsanpassningskrav.
4. Standardlagerversioner möjliggör snabb leverans; vänd dig till Custom-Engineered Tooling-tjänsten för extra stora ämnen eller speciella projektkrav.
Fabriksdirekt från JWGRIP. Detta skruvstäd är en idealisk uppgraderingsfixtur för verkstäder som utför mögel-, tung utrustning, nyenergi- och flyg- och rymdkomponenter som fräsar, borrar och borrar.
FAQ
F1: Kommer design med stora rörelser att minska skruvstädkroppens strukturella styvhet?
Nej. Detta skruvstäd har en kraftig smidd spänningsavlastad kropp och en omoptimerad strukturell layout för scenarier med stora slag. Den bibehåller hög anti-deformationsprestanda även vid maximal käftöppning och kan uthärda tung belastning av skärning av stora arbetsstycken.
F2: Behöver jag byta ut hela skruvstädet efter att hårda käftar är slitna?
Nej. Hårdbacksinsatser är modulärt oberoende reservdelar. Endast slitna käftinsatser behöver bytas, vilket sänker verkstadens långsiktiga underhållskostnader.
F3: Kan detta skruvstäd fungera med 4-axliga roterande bord för flersidig bearbetning av stora arbetsstycken?
Ja. Optimerad ytterkroppskontur passar installationsförhållandena för 4-axliga roterande bord och stöder multi-face indexering-bearbetning för stora ämnen.
F4: Finns anpassade verktygsmodifieringar för specialdimensionerade arbetsstycken?
Ja. Vårt ingenjörsteam kan justera spännslag, specialbyggda specialprofilbackar och modifiera monteringsstrukturen för att matcha unika arbetsstyckesspecifikationer och maskinverktygskrav.
F5: Kan den hantera både grovfräsning och finfräsning för stora arbetsstycken?
Ja. Kraftig spänningsavlastad kropp och synkrontransmission med hög precision uppfyller kraven för både grovfräsning med tung last och finfräsning med hög noggrannhet för ämnen med stor dimension.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.

Nyheter Rekommendationer