Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






52 Snabbbyte Fixturplatta för CNC-arbetshållning
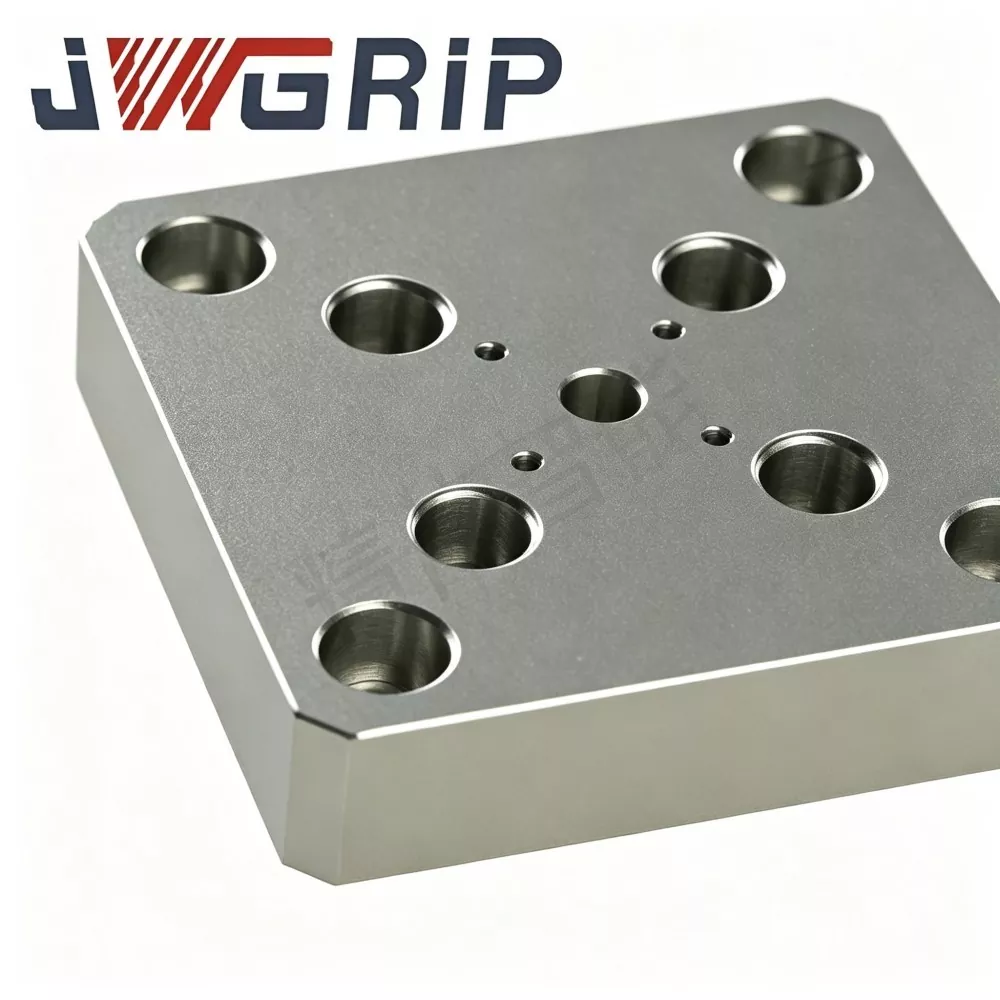
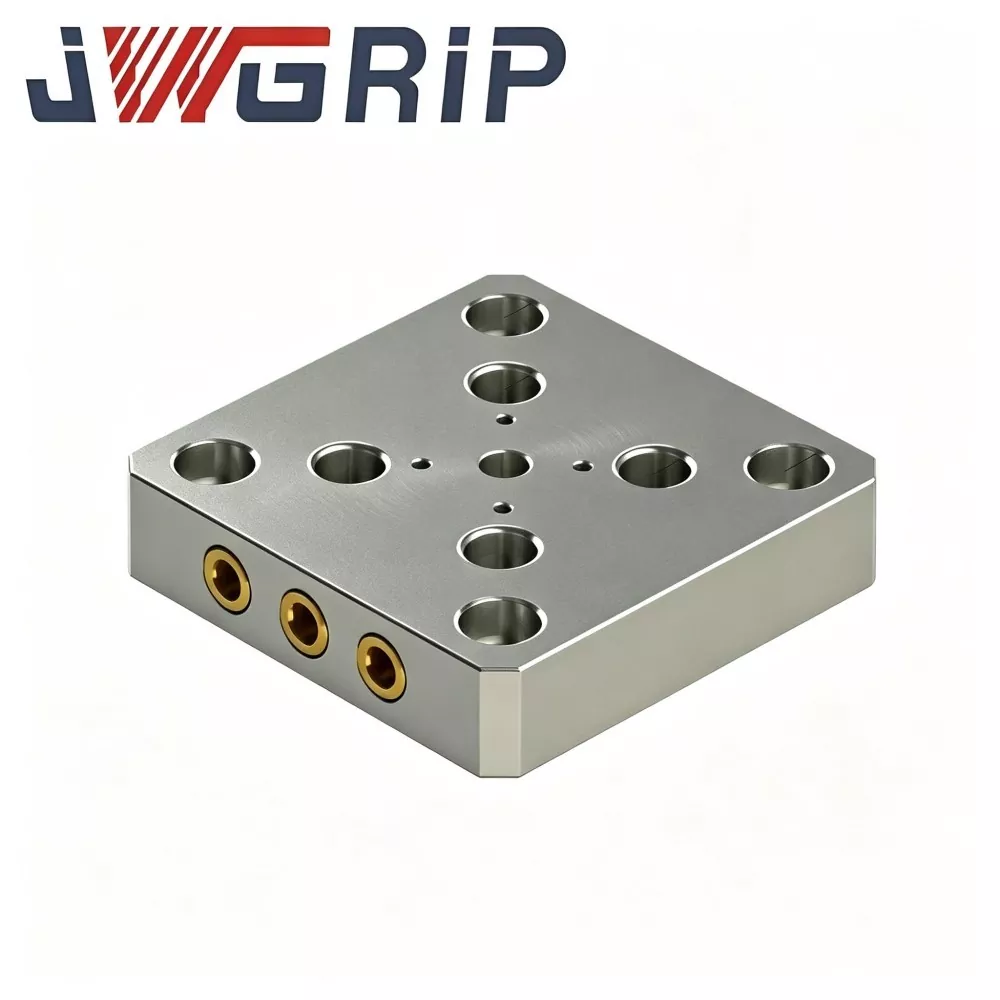
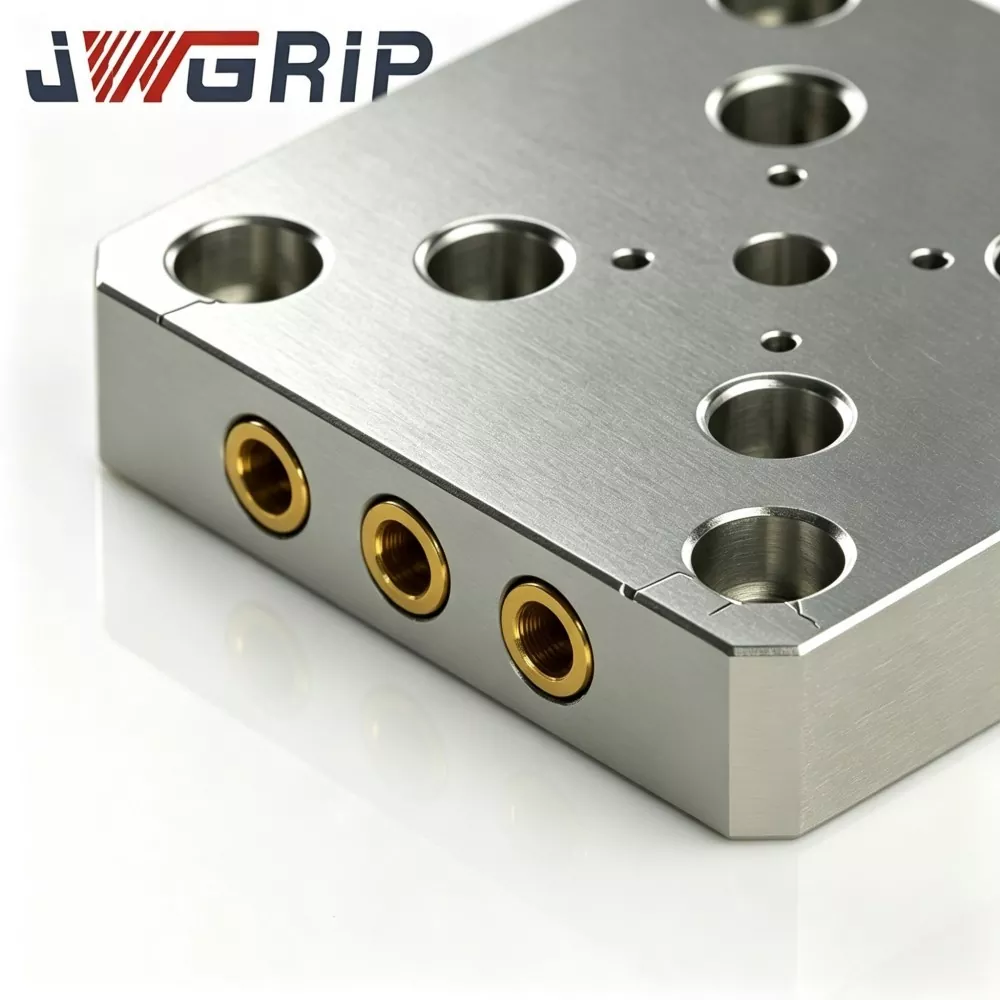
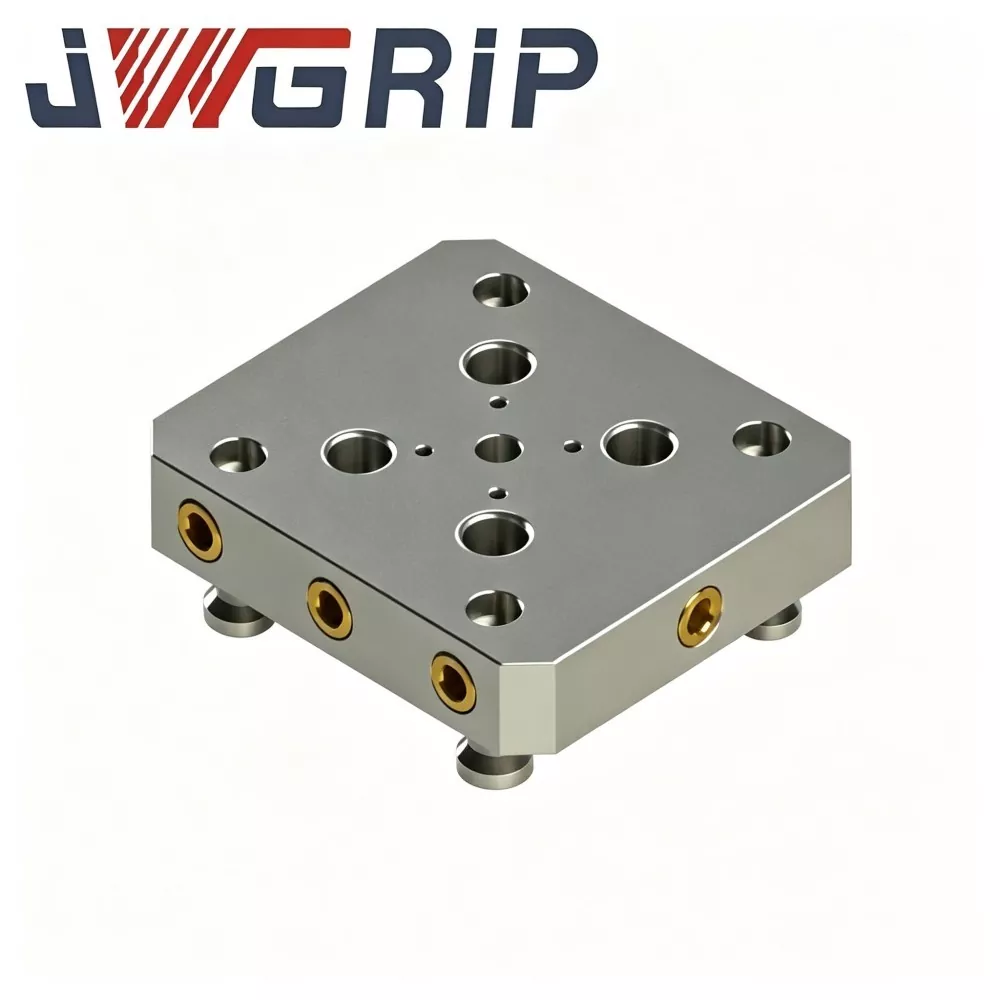
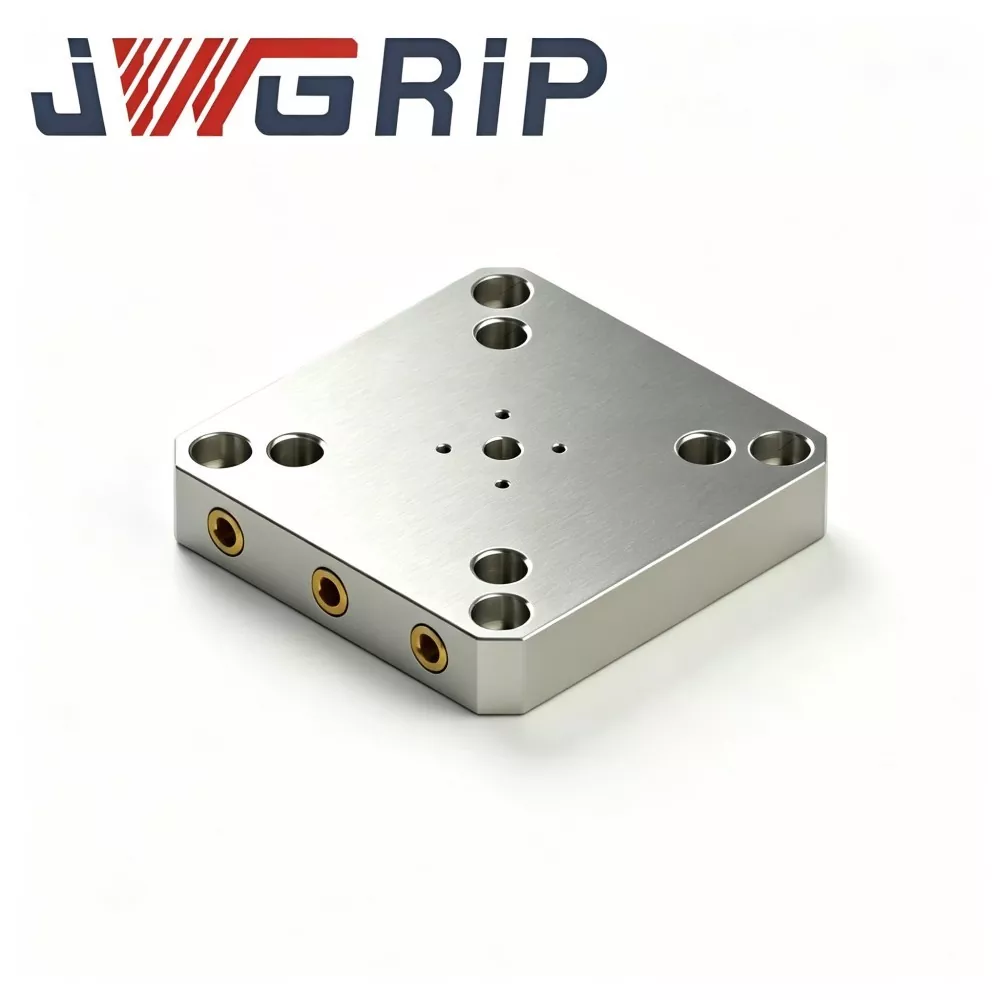
JWGRIP är den professionella tillverkaren och leverantören av Factory Direct & Customized 52 Quick Change Fixture Plate för CNC Workholding i Kina. Det är en högpresterande integrerad övre verktygskomponent speciellt designad och matchad för 52-seriens nollpunktspositioneringssystem i CNC-arbetshållning. Den integrerar fixturlagerplattformen, dragbultsmonteringsdatum och extra arbetsstyckespositioneringsstruktur i en enda enhet, vilket möjliggör snabb fixturbyte för CNC-bearbetningsuppgifter med flera olika varianter och variabla satser samtidigt som upprepad referenskalibrering och spridda övergångsverktygskombinationer elimineras.
Denna avancerade 52 Quick Change Fixture Plate använder högdensitetsgjuten aluminiumlegering eller höghållfast stålmaterial som valts enligt faktiska belastningsgrader, bearbetat genom sammansatt spänningsavlastande åldringsbehandling, multi-pass precisionsfräsning och ultraprecision ytslipning. Till skillnad från vanliga obehandlade frästa fixturplåtar, släpper den fullständigt inre restspänningar och förhindrar effektivt planhetsdeformation under långvarig alternerande klämspänning i högfrekvent satsproduktion. Med stabil planhet och varaktig referensnoggrannhet efter upprepade snabbväxlingscykler, uppfyller denna hållbara fixturplatta helt CE säkerhetsstandarder för industrimaskiner.
Varje batch genomgår strikt testning av råmaterialsammansättning, precisionsbearbetning i flera processer, planhets- och positionstoleransinspektion och simulerad cyklisk växlingsverifiering. 52 Snabbbyte av fixturplåt för CNC-arbetshållning är allmänt användbar för ny CNC-arbetsstationsverktygskonfiguration och ersättning av deformerade och datumdrivande gamla fixturplattor på produktionslinjer. Stödjer standardlagerförsörjning och skräddarsydd optimering av konturstorlek, hållayout, materialkvalitet och ytanodiseringsbehandling, och tillhandahåller stabila, högprecisions- och flexibla verktygslösningar för snabbväxling för globala CNC-bearbetningsfabriker, fixturintegratörer och verktygstekniska avdelningar.
Funktionell positionering
Nollpunktsfixturteknologi minskar drastiskt fixturbytestiden för CNC-jobb med flera varianter och har blivit den vanliga verktygslösningen för moderna fleraxliga verkstäder. 52 Quick Change Fixture Plate är den övre verktygsplattformen som sitter ovanpå 52-seriens nollpunktschuckar; dragbultar som är förmonterade under plåten griper in i de interna klämhylsorna och låser hela plåten på chucken på några sekunder på ett upprepat positioneringsdatum.
Plattan utför tre nyckelfunktioner samtidigt:
1. Övre lagerplattform: plan toppreferens för montering av skruvar, specialanpassade fixturer eller direkt fastspänning av arbetsstycket.
2. Monteringsgränssnitt för dragbultar: förborrade och gängade hål på botten lokaliserar dragbultarna till 52 nollpunktschuckmönstret.
3. Nulpunkt för hjälparbetsstycket: sidokanter och stifthål ger sekundär lokaliseringsreferens för upprepad belastning.
Vanlig felkaskad som utlöses av en fixturplåt utanför toleransen:
1. Ovansidans planhet förlust / skevhet → datumavvikelse under fastspänning
2. Drivning av dragbultars monteringshål → dragbultar går inte längre in i chuckhylsorna smidigt
3. Slitage/buckla på bottenlokaliseringsytan → plattan sitter ojämnt på chucken
4. Konsekvens: avdrift vid upprepad positionering, instabil klämkraft, fluktuationer i satsdelens dimensioner, dolda säkerhetsrisker vid höghastighetsklippning.
JWGRIP standard 52 fixturplattor håller utbytbara monteringsmönster med vanliga nollpunktssystem i 52-serien. De passar både nybyggda arbetsstationsprojekt och utbyte på plats av gamla plåtar som drivs med datum på löpande produktionslinjer. OEM-anpassad modifiering är tillgänglig för icke-standardiserade konturstorlekar, speciella gallerhålslayouter, högre belastningsklass och korrosionsbeständiga arbetsförhållanden. Provbeställningar av små partier och matchande beställningar med stora volymer från globala kunder stöds båda.
Struktur & prestanda
JWGRIP 52 Quick Change Fixture Plate för CNC Workholding består av fem funktionella sektioner, som var och en bidrar till positioneringsnoggrannhet och lastkapacitet under upprepade växlingscykler:
1. Oversta referensytan (arbetsstyckets monteringsplan)
Ultraprecisionsslipad platt plan, borrad med ett standardiserat rutnät av gängade hål (och/eller stifthål) för montering av skruvstycken, mjuka käftar, anpassade fixturer eller arbetsstycken direkt. Planhet och parallellitet mot bottenreferens är de avgörande indexen för den totala bearbetningsnoggrannheten.
2. Botta lokaliseringsyta (chuckpassningsplan)
Precisionsbearbetad plan yta som sitter direkt på 52-seriens nollpunktschuckreferensyta. Dess planhet och renhet avgör direkt om plattan upprepas inom den erforderliga toleransen efter varje byte.
3. Monteringshål med dragbultar (gängade hål på plattans botten)
Förborrad och gängad för att matcha 52 nollpunkts-chuckens dragstiftsmönster, som används med matchade dragbultar. Hålpositionstolerans följer strikt 52-systemets tonhöjd; dragbultar gängas in från botten och låses med angivet vridmoment.
4. Sidoreferenskanter / perifera referensytor
Precisionsfrästa sidokanter ger perifer inriktningsreferens för lastning av plåten på en pall eller för kantsökning under installationen; vissa versioner inkluderar härdade stifthål för sekundär placering.
5. Styvhetsstruktur (materialberoende)
Versioner i gjutna aluminium har en räfflad banstruktur för att minska vikten utan att förlora styvhet; stålversioner använder solid eller ficka design för kraftig skärning. Båda designerna genomgår stressavlastande åldrande för att motstå långvarig planhetsdrift.
Många lågprismarknadsalternativ är helt enkelt råfrästa plåtar utan stressavlastning. Intern restspänning släpper långsamt efter installationen, vilket orsakar veckor av planhetsdrift och upprepad omkalibrering. JWGRIP gjutna plattor går igenom sammansatt avspänningsavlastande åldring innan bearbetningen avslutas, så planheten förblir stabil efter tusentals växlingscykler. När konturstorlek, rutnätslayout eller belastningsklass skiljer sig från standardspecifikationer, kan OEM-service justera om dimensioner, materialkvalitet och ytbehandling.
Arbetsflöde för kvalitetskontroll
Varje produktionsbatch genomgår sekventiella inspektionssteg innan varor lämnar fabriken. Plåtar som inte uppfyller kraven avvisas och hamnar aldrig i lager av färdiga varor.
1. Råmaterialspektral/sammansättningsanalys för att verifiera överensstämmelse med aluminiumlegering eller stålkvalitet.
2. Gjutning eller smidning av ämnesformning, plus oförstörande inspektion för inre defekter.
3. Sammansatt stressavlastande åldrande värmebehandling för att frigöra kvarvarande stress.
4. Grovfräsning på båda sidor för att ta bort överflödigt lager.
5. Halvfinfräsning av gallerhål, gängade hål med dragstift och sidodatumkanter.
6. Avsluta ytslipningen av det övre datumplanet och det nedre lokaliseringsplanet.
7. Precisionsinspektion: planhet, parallellitet, hålpositionstolerans, gängmätningskontroll.
8. Sampling av simulerad cyklisk swap-and-clamp-verifiering under nominell belastning.
Felsökningstabell
|
Felfenomen |
Trolig rotorsak |
Rekommenderad lösning |
|
Plattupprepningspositionering avviker efter byte |
Bottenlokaliseringsytan skev/bucklig; dragbultshålets läge ändrat; slitage på chuckhylsan |
Inspektera plattans planhet och referensyta; kontrollera mönster med dragstift; serva eller byt ut chuckhylsan |
|
Dragbultar kan inte komma in i chuckhylsorna smidigt |
Avdrift med gängt hål; böjda eller överdimensionerade dragdubbar; chips i hål |
Verifiera hålpositionstolerans; inspektera dragdubbar; rengör alla hål innan du sätter dig |
|
Plåten gungar / sitter ojämnt på chucken |
Spån fångade mellan botten och chucken; skevt bottenplan; saknad datum rengöring |
Rengör chuckreferensytan och plattans botten helt; slipa om eller byt ut plåten om planheten misslyckas |
|
Uppenbara skärvibrationer eller prat |
Plattan sitter inte helt; ojämnt vridmoment för dragbulten; plåt överbelastad för sin materialkvalitet |
Sätt tillbaka och dra åt alla dragbultar jämnt; bekräfta belastningsgrad kontra skärparametrar |
Installationsspecifikation
1. Rengör 52-seriens nollpunktschuckreferensyta och plåtens nedre lokaliseringsyta noggrant; ta bort alla spån, kylvätskerester och grader innan montering.
2. Trä in matchade dragbultar i plattans bottenhål till det officiella rekommenderade åtdragningsmomentet; övervridning förvränger det gängade hålet och plåtens datum, undervridning orsakar lossning under skärvibrationer.
3. Sänk plattan rakt på chucken; se till att alla dragbultar går in i spännhylsorna utan att tvinga. Aktivera klämningen och kontrollera sedan att plattan sitter helt plant utan att den gungar.
4. Placera aldrig shims, papper eller lim mellan plattans botten och chuckens referensyta. alla sandwichlager förstör repetitionsnoggrannheten.
5. Under massproduktion, kontrollera regelbundet överytans planhet och referenskanter; byt ut eller slipa om plåten när planheten faller utanför toleransen eller referensytorna visar bucklor/nötning.
6. För OEM-anpassade plåtar, följ strikt ritningskraven avseende konturdimensioner, gallerhålslayout, dragbultshålspositioner och referensplanhet.
Förpackning & frakt
JWGRIP 52 snabbbyte av fixturplattor — standardlagerförsedda SKU:er stöder snabb global orderutskick.
Varje platta får oberoende rostskydd/korrosionsskydd och ytskyddande film på markens referensytor innan packning.
Småpartibeställningar: rostskyddspåse plus kraftig kartong, med kant-hörnskydd.
Bulkexportorder: rökningsfri, stöttålig låda av massivt trä med separerande stoppning, förhindrar repor och deformation av datum-ytan under långväga sjö-landlogistik.
OEM anpassade beställningar följer ömsesidigt bekräftad ledtid.
Datablad för batchinspektion och planhets-/dimensionstestpost bifogas i varje försändelsepaket.
Supporttjänster efter försäljning
1. Garantivillkor: Vid korrekt installation, matchat val av dragbultar och nominella arbetsförhållanden, har den icke förbrukningsbara plattans huvuddel 1 års garanti. Skador orsakade av överbelastningsskärning, felaktigt spännmoment, spåninducerad nötning av referensytor, konstgjorda stötar och kemisk korrosion som inte är specificerad är uteslutna från garantins omfattning.
2. Teknisk vägledning online för installation och felanalys. Globala kunder kan skicka tekniska förfrågningar via e-post; ingenjörer svarar inom 24 arbetstimmar.
3. Fullständiga måttritningar och materialprestandadokumentation tillhandahålls för varje inköpsorder.
4. Teknisk konsultation på ingenjörsnivå för OEM-krav: justering av konturstorlek, modifiering av rutnätslayout, uppgradering av materialkvalitet, speciella anodiserings-/ytbehandlingsalternativ.
5. Stabil reservdelssatsförsörjning för både standard- och specialspecifika fixturplåtar för återkommande beställningar.
Upphandling & Teknisk utvärdering
Kärnvärde: sammansatt avspänningsavlastande åldrande gjutning/smidning, ultraprecision dubbelsidig slipning, strikt flerfas intern kvalitetskontroll, hålmönster utbytbart med vanliga nollpunktssystem i 52-serien, flexibel OEM-storlek / material / ytbehandlingsanpassning.
52 Snabbbyte av fixturplåt för CNC-arbetshållning löser typiska övre verktygsflaskhalsar i nollpunktsfixtursystem: planhetsdrift på ovansidan, positionsförskjutning av dragbultens hål, skevhet i bottenpunkten och kort livslängd för råfrästa obehandlade plåtar.
Påminnelser om utvärdering:
1. Bekräfta matchande nollpunkts-systemspecifikation och verifiera kompatibiliteten med hålmönster med dragstift innan du gör en inköpsorder.
2. Klargör nödvändig konturstorlek, gallerhålslayout, faktisk maximal skärbelastning och verkstadens omgivningsförhållanden (normal/hög korrosion) och välj lätt version av gjuten aluminium eller stel version av stål i enlighet med detta.
3. Lagerstandardvaror har kort leveranstid; välj OEM specialdesign för speciella konturer, hållayout eller ytbehandlingskrav.
Fabriksdirekt från JWGRIP. Föredragen övre verktygsplatta för gjutform, bildelar och allmän precisionsbearbetning 3-axlig / 5-axlig 52-serie nollpunktsfixturuppsättningar.
FAQ
F1: Kan standard 52 fixturplattor direkt matcha nollpunktschuckar i 52-serien av andra märken?
Standardversioner är utbytbara endast med 52-seriens nollpunktssystem som har ett fullt matchat hålmönster för dragbultar och referensgränssnitt. Om mönstret skiljer sig ska en OEM-anpassad platta användas.
F2: Vilka signaler indikerar att en fixturplatta behöver bytas ut eller slipas om?
Byt ut eller slipa om när överytans planhet faller utanför toleransen, nedre datum visar buckla/skev eller upprepad positionering kan inte återställas efter noggrann rengöring av chucken och plattan.
F3: Kan shims eller papper placeras under plattan för att justera höjden?
Nej. Varje sandwichlager mellan plattans botten och chuckreferensytan förstör repetitionsnoggrannheten. Höjdjustering måste göras genom precisionsslipning av själva plåtens datum.
F4: Gjuten aluminiumplåt eller stålplåt - vilken ska man välja?
Gjuten aluminium är lättare, snabbare att byta och passar lätt till medelstor skärning; stål (eller gjutjärn) versioner erbjuder högre styvhet och planhet bibehållande för tunga form och stansning. Välj utifrån din skärlast och maskindynamiska krav.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer