Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






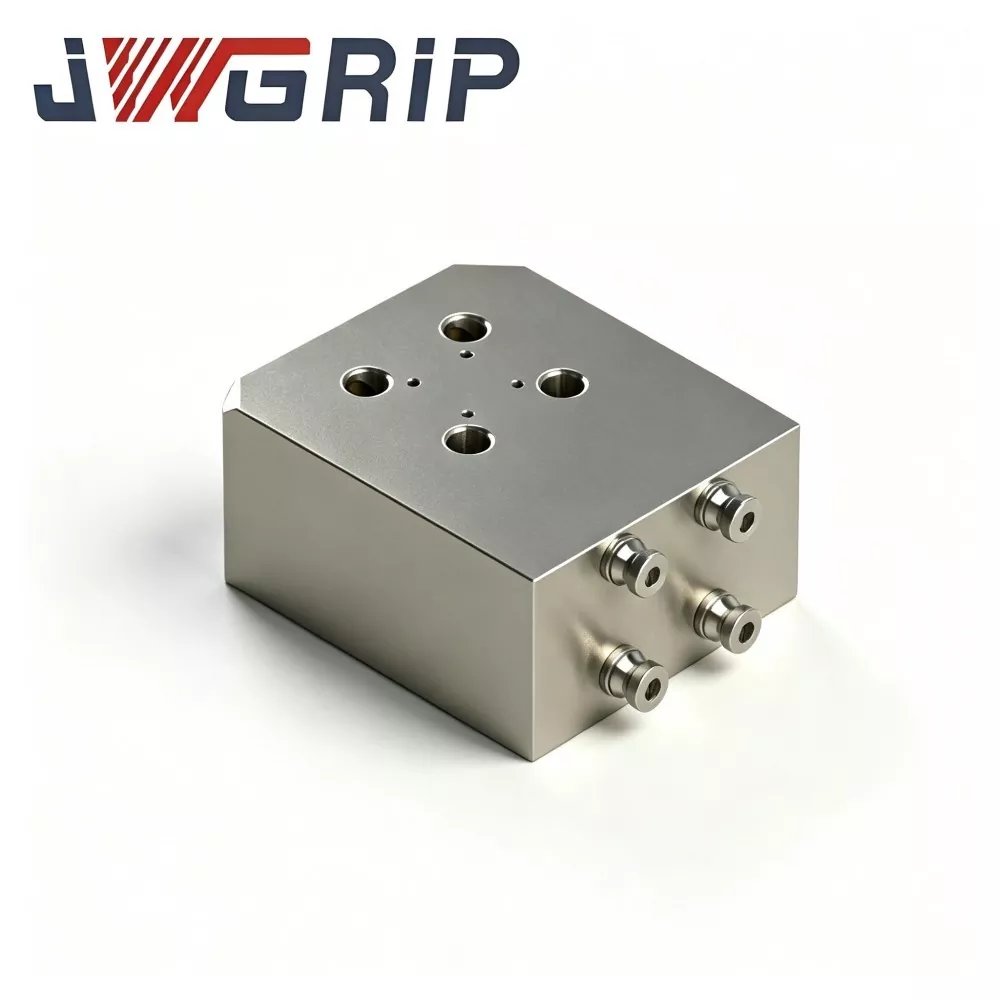
96 till 52 Quick Change Fixture Base Adapter
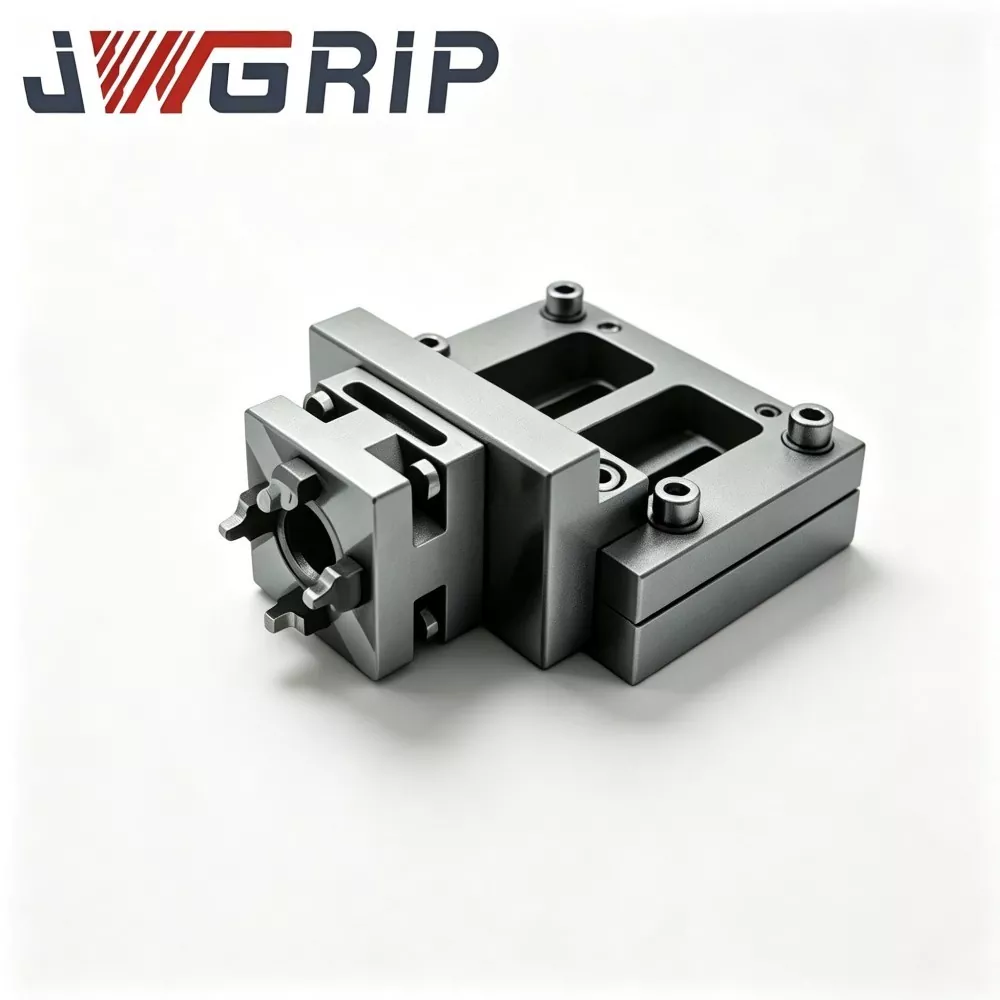
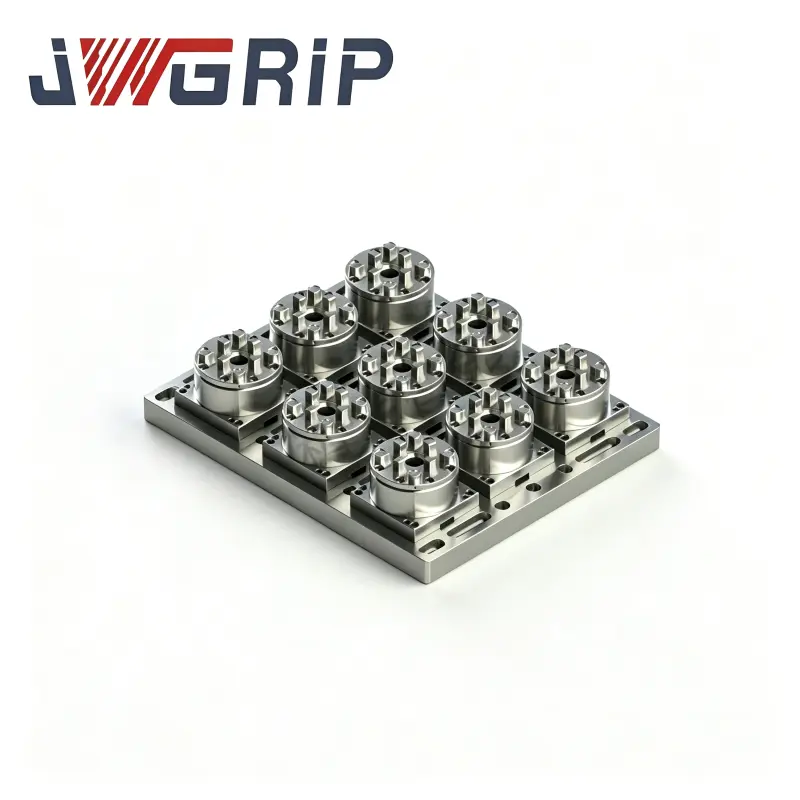
JWGRIP är den professionella tillverkaren och leverantören av anpassad 96 till 52 snabbbyte av fixturbasadapter i Kina, med standardmodeller helt i lager för global direktupphandling och projektordersamarbete. Det är en professionell integrerad fixturkonverteringsadapter skräddarsydd för uppgradering av systemkompatibilitet för snabbbyte av CNC-arbetsstationer. Den integrerar perfekt 96-storleks baspositioneringsbenchmark och 52-storlekar fixturmatchande gränssnitt i en enda enhet, och realiserar sömlös dimensionell konvertering mellan två olika specifikationer av nollpunkts snabbväxlingssystem.
Denna högprecisionsadapter på 96 till 52 är gjord av högkvalitativt härdat legerat stål, med hållbar antideformationsstruktur, stabil upprepad positioneringsnoggrannhet och högeffektiv verktygsomvandlingsprestanda. Genom att använda engångsspännande integrerad bearbetningsteknik för övre och nedre positioneringsreferensytor, genomgår det legerade stålämnet en strikt spänningsavlastande åldringsbehandling efter grov bearbetning för att helt eliminera inre restspänningar. Nyckelmatchande positioneringsytor bearbetas med en ultraprecisionsslipningsprocess, vilket säkerställer en långsiktig stabil och konsekvent positioneringsprestanda under frekvent palettbyte och cykliskt verktygsbyte.
Genom att effektivt lösa problemet med att systemet inte överensstämmer med blandade specifikationer snabbbytesfixturer på CNC-produktionsplatser, minskar det avsevärt investeringar i företagsfixturförnyelse och stilleståndstid för modifiering av utrustning. Det är allmänt tillämpligt på formbearbetningsverkstäder, tillverkning av precisionshårdvara och automatiserade fixturproduktionslinjer, och tillhandahåller ekonomiska, effektiva och pålitliga lösningar för transformation av fixturkompatibilitet för globala CNC-precisionsbearbetningsföretag.
Design bakgrund
Många tillverkningsanläggningar har inbyggda 96-seriens storformat nollpunkts snabbväxlingsbasplattformar, medan ett stort antal befintliga offlinefixturer, underplåtar och verktyg är byggda enligt 52-seriens nollpunktsstandard. Direkt utbyte av alla originalverktyg med 52 specifikationer kommer att generera höga upphandlingskostnader och lång produktionsstoppscykel. Vanliga enkla övergångspackningar eller delade staplade adapterplattor kommer att introducera ackumulerad positioneringstolerans, planhetsavvikelse och vibrationsrisk vid skärning med tunga inmatningar.
Vanliga smärtpunkter orsakade av felaktiga nollpunktssystemspecifikationer:
1. Två uppsättningar oberoende nollpunktssystem samexisterar, vilket resulterar i dubbla fixturersinvesteringar och slöseri med verktygsresurser.
2. Stackade flerskiktsövergångsshims producerar ackumulerade positioneringsfel, vilket leder till instabil satsdimension för arbetsstycket.
3. Enkla, icke avspänningsavlastade övergångsdelar deformeras gradvis under långvarig cyklisk fastspänning, vilket utlöser positioneringsdatumdrift.
4. Avsaknad av enhetligt lokaliseringsriktmärke, kan inte realisera enhetlig offline-förinställning för 96-baser och 52-fixturer blandat produktionsläge.
JWGRIP 96 till 52 Quick Change Fixture Base Adapter löser de ovan nämnda praktiska flaskhalsarna. Den realiserar omvandling i ett stycke från nollpunktsbas i storlek 96 till gränssnitt för fixtur med 52 storlekar. Ingen flerskiktsstapling krävs. Befintliga mogna armaturer i 52-serien kan direkt återanvändas på 96 nollpunktsplattformar. Anpassad modifiering är tillgänglig för speciell monteringshöjd, multistationslayout och begränsat installationsutrymme på plats.
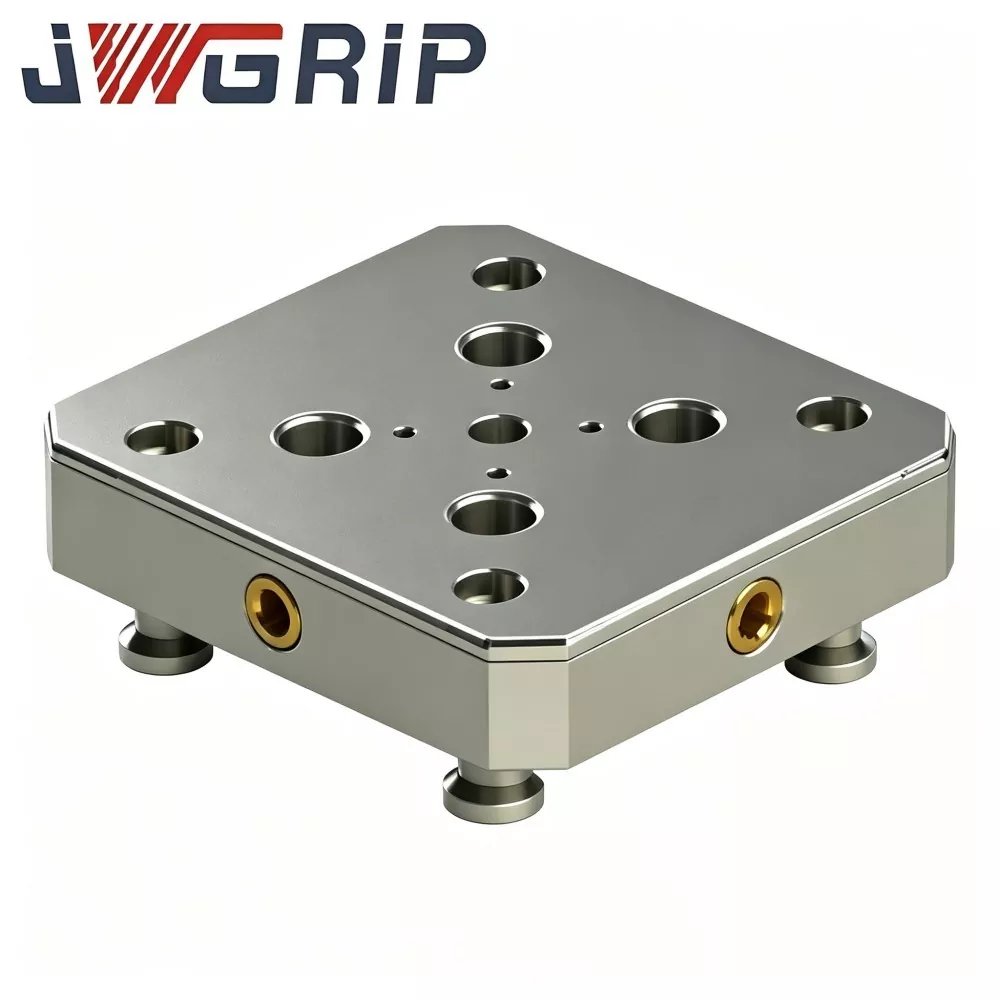
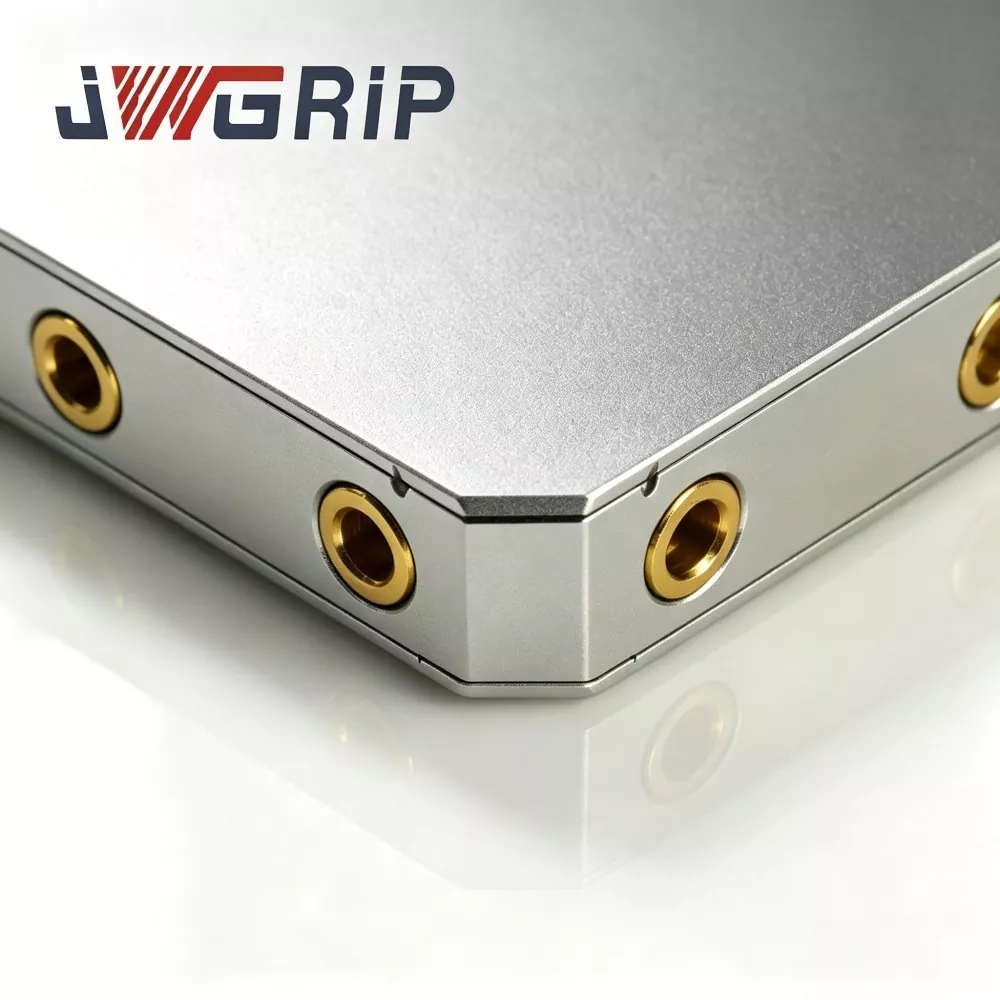
Strukturell sammansättning
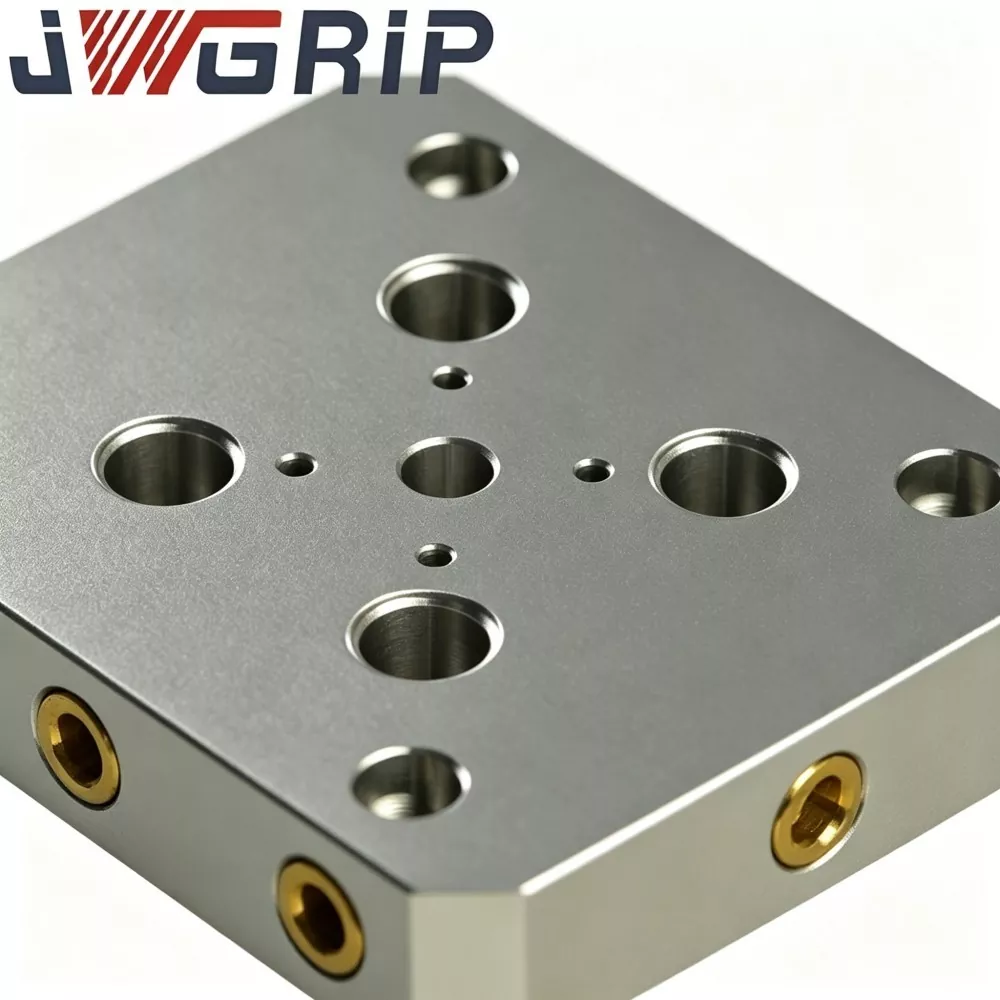
JWGRIP 96 till 52 Quick Change Fixture Base Adapter integrerar flera funktionella regioner i en monolitisk adapterkropp. Huvudfunktionella moduler inkluderar:
1. Botsta nollpunktspositioneringszon i 96-serien Precisionsslipad bottenreferensyta och 96-spec dragbultar för monteringshål. Helt matchar standard 96-storlek nollpunkts snabbväxlingsbas, åtar sig övergripande adapterpositionering och låskraftöverföring. Hålpositionstolerans bestämmer direkt den totala repetitionsnoggrannheten efter att ha monterats på 96 bas. Hållayout för flera stationer kan anpassas efter kundens projektkrav.
2. Övre 52-seriens fixturlokaliseringsfunktionszon Ovre sidas nollpunktsplan och nollpunktsmonteringshålsuppsättning med 52 specifikationer, som direkt kan montera dragbultar i 52-storlekar och acceptera originalfixturer/fixturplattor i 52-serien. Planheten, parallelliteten och hålpositionsnoggrannheten för övre datum är kritiska index för återanvändning av 52-verktyg. Kvantitet och distribution av stationer med 52 specifikationer stödjer OEM-anpassning.
3. Integrerad adapterhuvudkropp och styvhetsförstärkningszon Monolitiskt kylt legerat stålsubstrat. Lokalt förtjockad, ribbförstärkt struktur används för kraftbärande övergångsområde för att motstå böjningsdeformation under skärbelastning. Alla ämnen genomgår avspänningsavlastning i flera cykler innan bearbetningen avslutas, vilket hindrar planhetsdrift orsakad av kvarvarande spänningsfrigöring vid långvarig cyklisk fastspänning.
4. Zon för hjälpprocessfunktion inklusive gängade hål för hantering, anti-rotations lokaliseringsstifthål och referenskant för kalibrering av mätklockan. Det ger bekvämlighet för installation på plats, hantering och initial riktmärke.
Key Performance Indicators
1. Parallellism mellan botten 96 datum och övre 52 datum:≤0,008 mm / 400 mm
2. 96-serien och 52-seriens nollpunktstolerans för hålposition:±0,010 mm
3. Noggrannhet vid upprepad positionering (med kvalificerade dragbultar och nollpunktsbaser): ≤±0,005 mm
4. Max nominell lagerbelastning: Följ standard/anpassad teknisk parameter
Vägledning för materialval
1. Förhärdad härdad legeringsstålversion Fördelar: Hög styvhet, anti-deformation, utmärkt antivibrationsprestanda för grovfräsning. Användningsförslag: Rekommenderas för tung skärning av formstål, långvarig kontinuerlig massproduktionsmiljö.
2. Höghållfast version av gjuten aluminiumlegering (tillval OEM-anpassad) Fördelar: Lätt självvikt, bekväm manuell hantering och fixturbyte. Användningsförslag: Lämplig för medellätta skärscenarier med frekvent manuellt verktygsbyte.
Produktionsflöde
1. Inspektion av inkommande råmaterial: kontrollera materialcertifikat, blankhet och inre stressstatus.
2. Grovbearbetning: fullständig borttagning av material med stora marginaler, reservera tillägg för efterbearbetning.
3. Åldrande av stressavlastning i flera cykler: släpp kvarvarande spänningar som genereras av ämnessmidning/gjutning och grovskärning.
4. Halvfinbearbetning.
5. Sekundär avstressningsbehandling.
6. Precisionsfinbearbetning: 96-spec bottenhålsuppsättning, 52-spec övre hålarray, referensyta och hjälpfunktionsbearbetning.
7. Ytbehandling: rostskyddspassivering för stålversion; hård anodisering för anpassad version av aluminiumlegering.
8. Dimensionell inspektion av hela objektet: parallellitet, planhet, hålpositionsnoggrannhet mätt med koordinatmätmaskin och höjdmätare.
9. Rostskydd och lagring av färdigvaror.
Kontrollchecklista
1. Adapterkroppens övre och nedre utgångsytas planhetstest
2. 96-serier och 52-serier nollpunktshål-position dimensionell detektering
3. Parallellisminspektion mellan övre och nedre lokaliseringsdatum
4. Gänga hål och pin-hole gänga go-no-go mätare verifiering
5. Kontroll av visuellt utseende för repor, sprickor och bearbetningsdefekter
Installationstips
1. Innan du monterar 96-till-52-adaptern på nollpunktsbasen i storleken 96, rengör helt sfäriska ytor med dragbultar, adapterns nedre datumplan och nollpunktsbasens lokaliseringshålighet; eliminera spån och främmande partiklar. Små föroreningar kommer att orsaka adapters lutning och positioneringsavvikelse.
2. Installera 96-specifika dragbultar på adapterns botten enligt officiellt rekommenderat åtdragningsmoment. Överdrivet vridmoment kan leda till lokal deformation av adapterkroppen.
3. Efter förstagångsinstallationen, utför inspektion av mätklockan för adapterns övre datums planhet och hålpositionsreferens; registrera baslinjedata för senare återkommande kontroll.
4. Montera dragbultar i storleken 52 och originalfixturplåtar i 52-serien på ovansidan av adaptern, slutför simuleringstestet för fixturbyte, verifiera smidig låsning och upplåsning utan störningar.
5. Håll adapterns övre och nedre datumytor rena vid daglig produktion. Undvik att träffa tunga föremål på referenskanter och nollpunktshåls perifera zoner.
6. Kontrollera regelbundet adapterns planhet och hålpositionsnoggrannhet för långvarig massproduktionsanvändning.
Felsökning av vanliga problem
|
Fenomen |
Möjliga orsaker |
Föreslagna lösningar |
|
Dimensionsinkonsekvens vid återanvändning av original 52-fixtur |
Nedre datum förorenad; slitage med dragknoppar; adapterdatum planhetsdrift |
Demontera och rengör passande ytor; inspektera dragbultens status; mäta om adapterns planhet |
|
Lås-upplåsning fastklämning av översida 52-fixtur |
Hålpositionsförskjutning; chips fångade i nollpunktshål |
Rengör nollpunktshålrum; verifiera hålpositionstolerans; returnera för omslipning om övertolerans |
|
Gängglidning av nollpunktsmonteringshål |
Övermoment installation; utmattningsskada i gänghål |
Följ specificerat åtdragningsmoment; byt ut adaptern eller reparera gänghål |
Förpackning & frakt
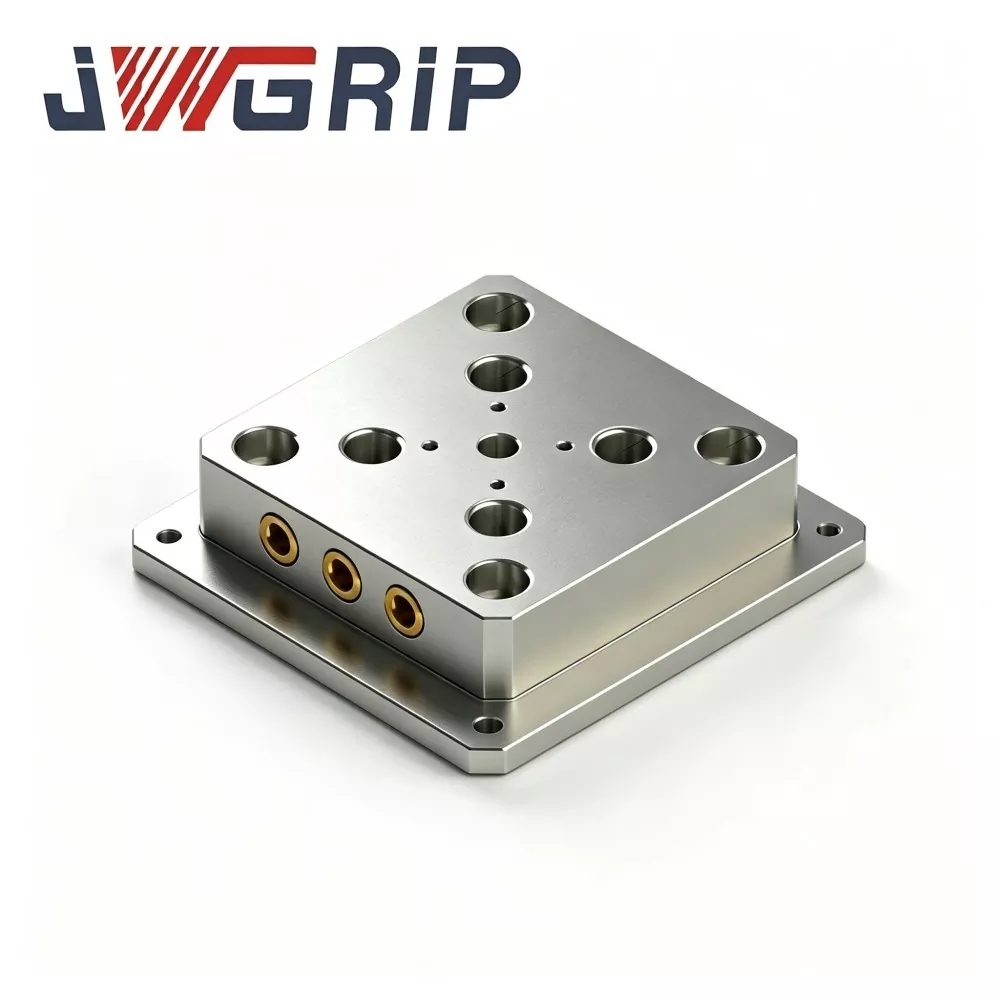
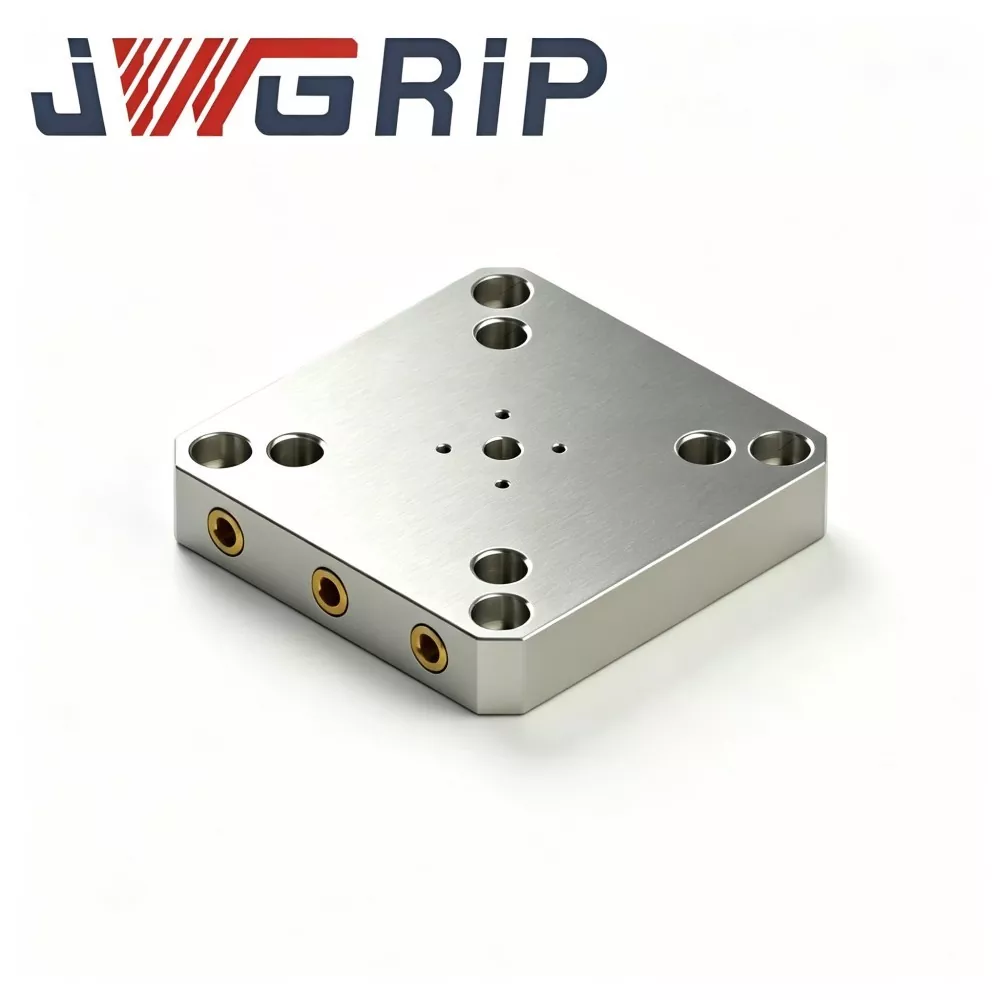
JWGRIP-anpassad 96 till 52 snabbbyte av fixturbasadapter
1. Standardadaptrar stöder global snabb leverans av beställningar.
2. Varje adapter genomför en fullständig dimensionsinspektion före leverans; besiktningsrapport medföljer varje förpackning.
3. Beställning i ett stycke: rostskyddsfilm + tjock skumkudde + förstärkt exportkartong.
4. Bulkexportorder i flera delar: rökningsfri låda av massivt trä med separerande skumstoppning, förhindrar repor och stötskador på adapterns referensyta under långväga sjö- och landtransporter.
5. Beställningar med anpassad höjd/flerstationslayout följer ömsesidigt bekräftad ledtid.
Service efter försäljning
Garantimeddelande: Under korrekt installation och normala arbetsförhållanden har adapterns huvuddel som inte är förbrukningsbar 12 månaders garanti för tillverkningsorsakade dimensionsfel. Skador orsakade av kollision, lokal svetsvärmebehandling, överbelastningspåverkan och konstgjord missbruk är undantagna från garantins omfattning.
Fjärrstyrd online-teknisk vägledning som täcker val av adapter, installationstips och felfenomenanalys. Globala kunder kan skicka tekniska frågor via e-post, ingenjörer svarar inom 24 arbetstimmar.
Kompletta måttritningar och inspektionskopior tillhandahålls för varje inköpsorder.
Konsultation på teknisk nivå: anpassad modifiering av adapter: höjdjustering av adapter, 52-håls rutnätsrelayout för flera stationer, alternativ utvärdering av material, modifiering av specialutrymmesbegränsad kontur.
Upphandling & Projekt-Utvärdering
Kärnvärdet för JWGRIP-anpassad 96 till 52 snabbbyte av fixturbasadapter:
Multi-cykel stressavlastad monolitisk substratbearbetning, val av stål / valfritt gjutet aluminiummaterial, direkt konvertering i ett stycke mellan 96-bas och 52-fixtur, högprecision dubbelsidigt nollpunktshål-galler, undvik flerlagers staplade ackumulerade toleranser, stöd för OEM-höjd, stationsmodifieringskvantitet och kontur.
Det löser typiska verkstadsflaskhalsar med blandade specifikationer: Duplicerad fixturanskaffningskostnad orsakad av två-specifik nollpunkts samexistens, ackumulerat positioneringsfel för staplade övergångsplattor, datumplanhetsdrift av enkla icke-avspänningsavlastade övergångsdelar, kan inte återanvända befintliga 52-seriefixturer på 96-basen.
Påminnelser om projektutvärdering:
1. Bekräfta nollpunktsspecifikationen för storlek 96 och befintliga parametrar för 52 armaturer innan du beställer, verifiera dimensionskompatibiliteten.
2. Utvärdera den faktiska skärkraftens storlek och det totala lagerbelastningskravet, välj lämplig materialvariant.
3. Sortera ut krav på stationskvantitet för gränssnittet på övre sidan 52, bekräfta kraven på layout för hålnät.
4. Adaptrar i standardstorlek levereras snabbt; anta specialdesign för speciell höjd, flerstationslayout eller konturkrav med begränsat utrymme.
FAQ
F1: Kan denna 96-till-52-adapter samarbeta med andra märken i 96-seriens nollpunktsbaser och original 52-seriens fixturer?
Hålgaller i standardversion matchar vanliga 96 och 52 nollpunktssystemdimensioner. Om tredjepartsproduktens hålposition avviker, krävs anpassad hål-rutnätsändring.
F2: Vilken produktionsfördel kan den här konverteringsadaptern ge?
Det gör att befintliga mogna 52-seriens armaturer kan återanvändas direkt på nollpunktsplattformar i storlek 96. Inget behov av att skrota original 52-verktyg, minskar avsevärt återinvesteringar av fixtur och förkortar produktionslinjetransformationscykeln och stöder offline-förinställning i produktionsläge med blandade specifikationer.
F3: Är lokal svetsning tillåten på adapterkroppen?
Inte tillåtet. Lokal svetsning introducerar koncentrerad värmetillförsel, förstör inre spänningsbalans och orsakar irreversibel planhetsförvrängning av övre och undre lokaliseringsdatum.
F4: Vilken materialversion ska jag välja?
Förhärdad version av härdat legerat stål rekommenderas för skärning av form-stål med tung matning; välj OEM-anpassad version av höghållfast gjuten aluminium för medellätta skärscenarier som kräver frekvent manuell hantering.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer