Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






96 Snabbbyte Fixturplatta för CNC-arbetshållning
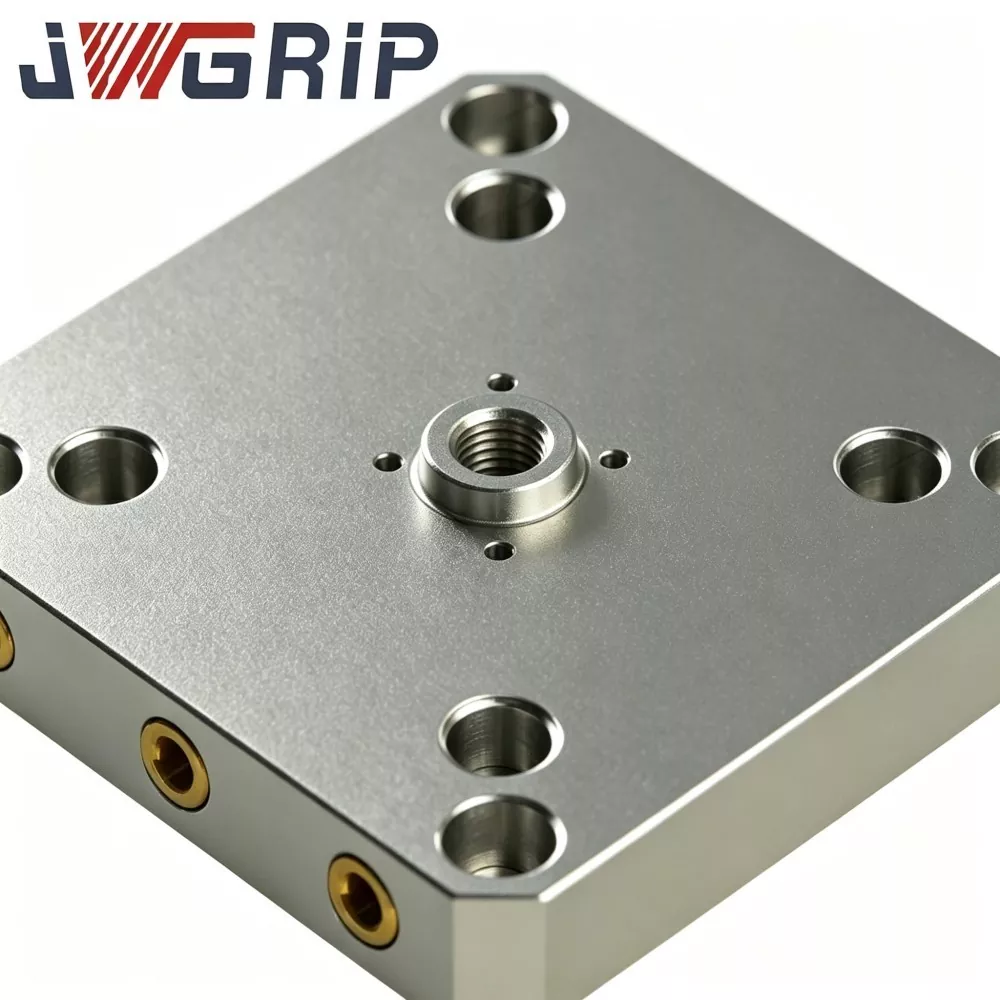
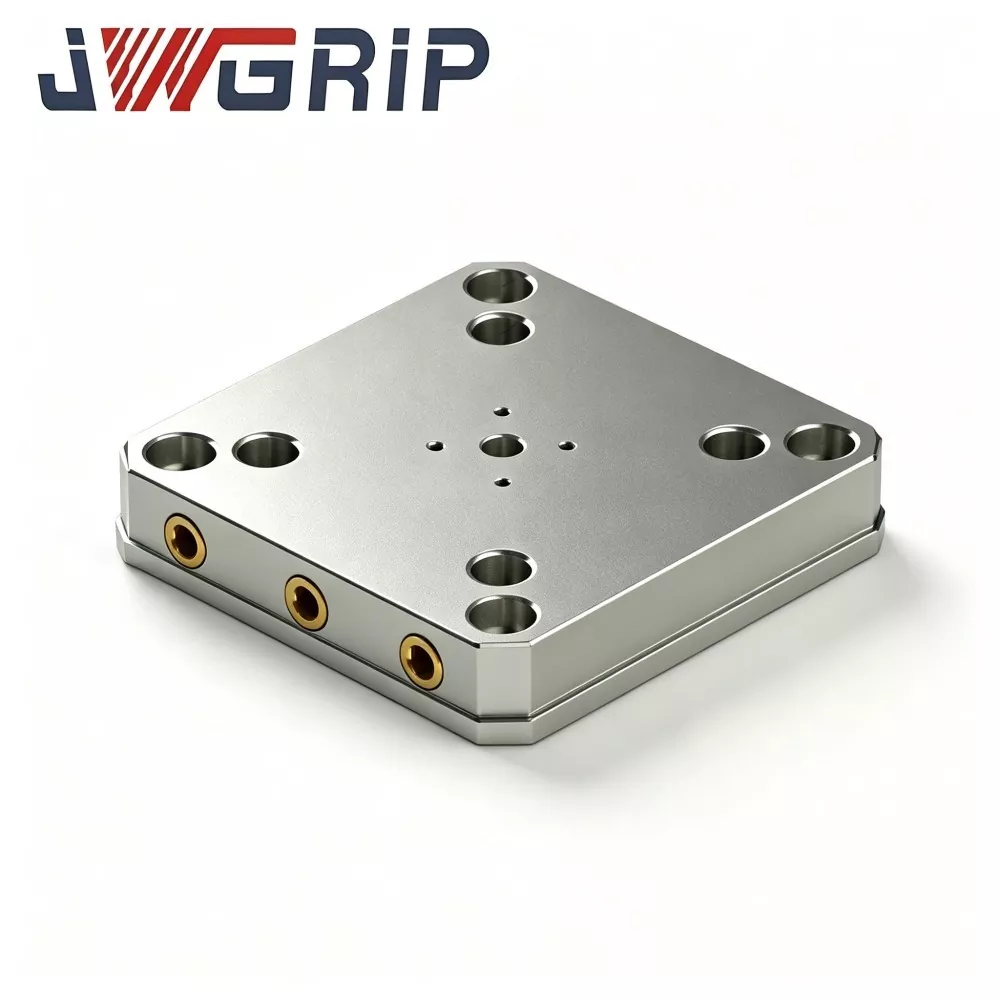
JWGRIP är den professionella tillverkaren och leverantören av 96 Quick Change Fixture Plate for CNC Workholding i Kina, och tillhandahåller Factory Direct-service med standardmodeller helt i lager för att stödja global anbudsupphandling och projektsamarbete. Det är en högeffektiv integrerad övre verktygsplatta speciellt designad för modern CNC-fräsning, femaxlig bearbetning och formtillverkningsverkstäder. Den integrerar ett standardiserat monteringsmönster i 96-serien med dragbultar, en lastbärande plattkropp med hög styvhet och ett gränssnitt för montering av arbetsstycket upptill på ett rutnät i en enda enhet, vilket eliminerar upprepad kalibrering av mätklockan och extra övergångsdistansplattor.
Denna högpresterande 96 Quick Change Fixture Plate för CNC Workholding är tillverkad av förstklassigt 42CrMo härdat legerat stål, med enastående repetitionsnoggrannhet, ultra-robust strukturell styvhet och långtidsstabil mekanisk prestanda. Alla referensytor för nyckelpositionering använder strikt enspännande integrerad bearbetningsteknik för att säkerställa hög övergripande referenskonsistens. Efter grovbearbetning genomgår ämnena av legerat stål en fullständig spänningsavlastande åldringsbehandling för att grundligt eliminera inre restspänningar och undvika strukturell deformation orsakad av långvariga alternerande skärbelastningar.
Kritiska passande ytor - den nedre lokaliseringsytan som sitter på 96 chuckarna och det övre arbetsstyckets monteringsdatum - avslutas med ultraprecisionsslipning, vilket ger stabil och pålitlig sammankopplingsprestanda. Stöd för offline-fixturförinställning och snabb låsning/byte på maskinen, minskar den manuella inriktningsbelastningen effektivt, förkortar fixturinstallationstiden och sänker icke-klippande stilleståndstid. Den är allmänt användbar för formbearbetning, fleraxlig precisionsfräsning och automatiserade produktionslinjer, och tillhandahåller en solid, standardiserad och högeffektiv modulär spännplattform för globala industriella bearbetningsverkstäder.
Varför välja JWGRIP
Konventionella fixturplattor skapar många problem i dagliga form- och fleraxliga bearbetningsverkstäder:
· Täta fixturbyten kräver upprepad installation, justering och manuell kalibrering. Inställningskvaliteten beror mycket på operatörens skicklighet, vilket ger instabila positioneringsresultat och slösar bort giltiga produktionstimmar.
· Hemgjorda vanliga fixturplåtar saknar standardiserat dragtappsmönster och nollpunktsbearbetning. Ihållande alternerande skärbelastningar producerar spänningskoncentration och subtil plåtdeformation, vilket gradvis förstör positioneringsnoggrannheten och satsdelens dimensionella konsistens.
JWGRIP förbättrar produkten från råmaterialbearbetning till färdigslipning:
Alla kritiska positioneringsreferensytor använder en-spännande komplett bearbetningsstrategi.
Härdade 42CrMo-legerade stålämnen går igenom full avspänningsavlastning efter grov bearbetning för att ta bort inre restspänningar.
Den nedre lokaliseringsytan och det övre arbetsstyckets referens är precisionsslipade för att säkra stabila sittplatser på nollpunktschuckar i 96-serien.
96-seriens standardmönster med dragstift möjliggör förinställning av fixtur offline. Operatörer bygger skruvar och underfixturer på plattan utanför maskinen; hela plattan sätts sedan på de 96 chuckarna och låses på några sekunder, vilket minskar arbetsbelastningen för manuell inriktning.
Anpassade & OEM-tjänster stödjer arbetsstycken i specialstorlek och unika maskinbordsinstallationsbehov, och erbjuder en pålitlig modulär klämplattform för formbearbetning, fleraxlig precisionsfräsning och automatiserade produktionslinjer.
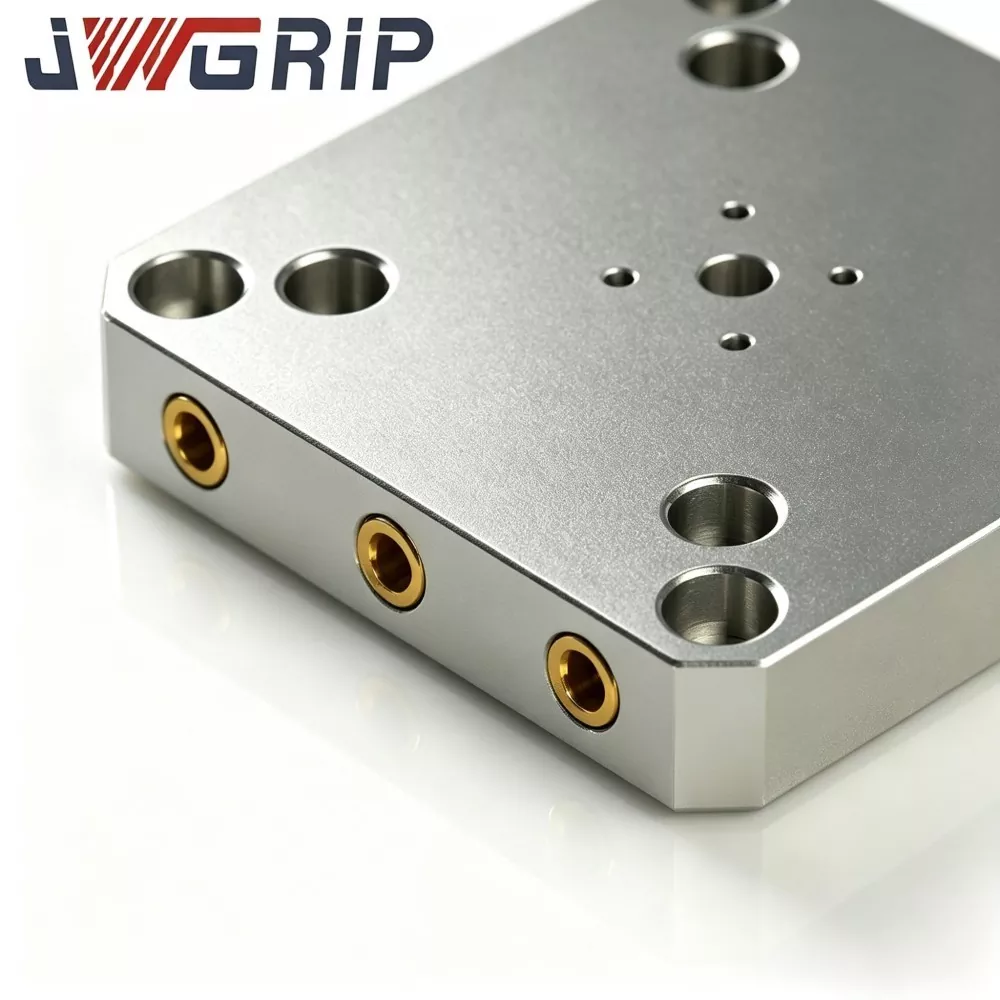
Kärnmekanism
JWGRIP 96 Quick Change Fixture Plate är den övre verktygsplattan som passar ihop med 96-seriens nollpunktschuckar monterade på maskinbordet:
Den nedre lokaliseringsytan överensstämmer med 96-seriens nollpunktsmönster. Tappade hål på botten tar emot matchade 96-mönster dragbultar, som skruvas in underifrån och kopplar in de interna spännhylsorna på 96-chuckarna.
Den nedre lokaliseringsytan sitter plant på chuckreferensytorna; när chuckarna klämmer dras hela plattan ner och placeras radiellt/axiellt på en referenspunkt för upprepad positionering.
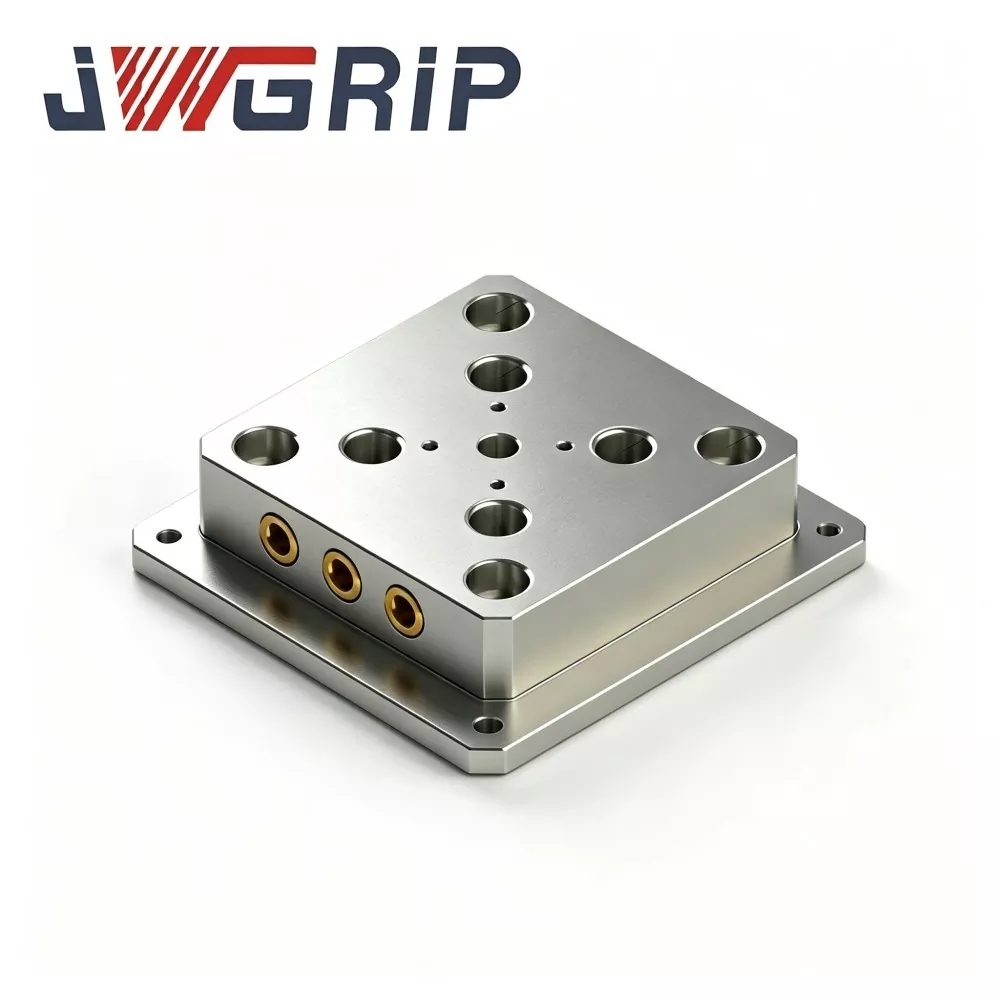
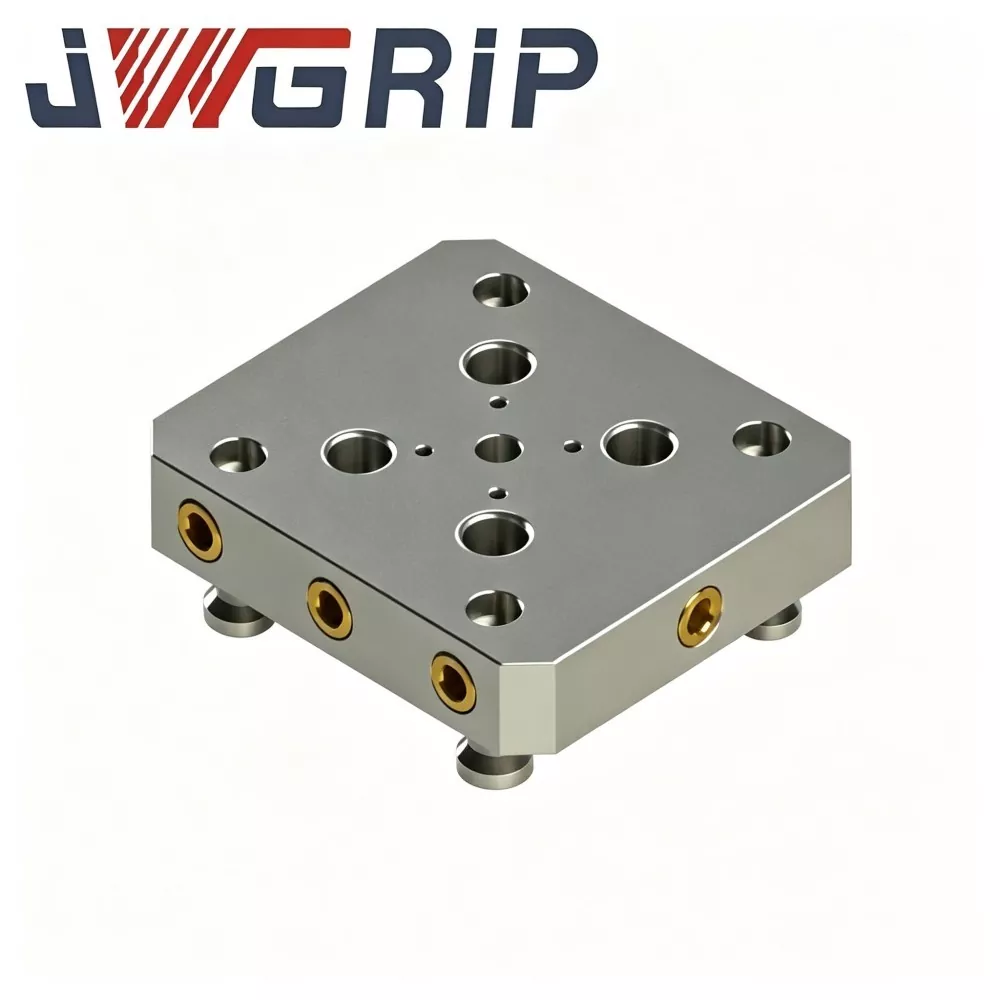
Den övre ytan använder en industristandard rutnätslayout av gängade hål och stifthål för montering av skruvstäd, underfixturer eller arbetsstycken direkt.
Sidoreferenskanter är precisionsfrästa för kantsökning på maskinen och upprepad belastning.
Viktiga mekaniska designhöjdpunkter:
Alla positioneringsreferenspunkter – bottenlokaliseringsyta, hålmönster för dragstift och toppreferens – är bearbetade på en enda plåtkropp. Monterade distansdelar minimeras för att undvika ackumulerad toleransdrift under upprepade växlingscykler.
Den förstärkta fickan/ribbad strukturen sprider dynamisk skärkraft över hela plattan istället för att koncentrera belastningen på lokala dragbultshål, vilket förbättrar hållbarheten under tunga skärförhållanden.
Lokaliseringstillförlitligheten förblir stabil för kontinuerlig skiftbaserad produktion, oavsett om den används för anbudsupphandlingsverkstadsprojekt eller högfrekventa omställningsplatser.
Tekniska prestationer
Stabil noggrannhet vid upprepad positionering: Kritiska referensytor får precisionsslipning i flera steg. Upprepad positioneringsnoggrannhet ≤0,010 mm efter hundratals fixturbyten. Positionstoleransen för hålmönstret med dragbultar är strikt kontrollerad inom ±0,006 mm för att förhindra kumulativ positioneringsavvikelse vid bearbetning av flera delar.
42CrMo höghållfast, härdat legerat stålhus: Inbyggd härdnings- och härdningsvärmebehandling ger ythårdhet HRC 54–58. Bra anti-slag- och antideformationsprestanda motstår spånrepor, cykliskt klämtryck och intermittent kraftig skärbelastning. Allmänt antagen av formverkstäder, autokomponentfabriker och bearbetningsanläggningar för flygindustrin.
Uppenbar effektivitetsvinst vid verktygsbyte: Efter att de 96 chuckarna en gång har installerats på maskinbordet tar ett byte av fixturplåt bara 8–12 sekunder. Ingen upprepad spårning av indikatorlampan behövs. Icke-produktiv installationstid minskar avsevärt, vilket ökar den totala utrustningens effektivitet både för massproduktion och för prototypbeställningar med frekventa byten.
Bred kompatibilitet plus anpassat OEM-stöd: Standardmönstret med dragstift passar vanliga kommersiella nollpunktschuckar i 96-serien. Den övre rutnätslayouten rymmer standardskruvar, underplåtar och lokaliseringsjiggar. JWGRIP-fabriken tillhandahåller OEM- och kundanpassad service: yttermått, gallerhålslayout, dragstiftsmönster, undvikande utskärningar och monteringsbockens höjd kan alla justeras. Skräddarsydda versioner uppfyller speciella krav för anbudsupphandlingsprojekt och automationslinjetransformation.
Komplett industriell certifiering och batchinspektion: Varje batch genomgår dimensionskontroll, hårdhetstest, planhet/parallellisminspektion och verifiering av positioneringsstabilitet. ISO9001-inspektionsrapporter kan tillhandahållas för inlämning av formella anbudshandlingar.
Produktion & Kvalitetskontroll
Alla JWGRIP 96 Quick Change Fixture Plate för CNC Workholding tillverkas och inspekteras i vår kinesiska fabrik enligt ett standardiserat flerfas arbetsflöde:
1. Inkommande inspektion av råmaterial: 42CrMo stålstång går igenom kemisk sammansättningsanalys och hårdhetstest; materialintyg bifogas. Okvalificerade råvaror kasseras direkt.
2. Grov CNC-fräsning: grovmaskins yttre kontur, ficka/ribba struktur och förhål; lämna efterbehandlingsmån på alla positioneringsrelaterade ytor.
3. Släckning och härdning av värmebehandling: kontrollera uppvärmnings-, håll- och kylkurvorna exakt för att nå HRC 54–58 målhårdhet och släppa inre materialspänningar. Detta steg är obligatoriskt för antideformationsprestanda under långvarig dynamisk skärning.
4. Åldrande av stressavlastning: ytterligare släpp kvarvarande spänningar som uppstår genom grov bearbetning och värmebehandling.
5. Avsluta CNC-bearbetning: bearbeta de nedre gängtappshålen, den nedre lokaliseringsytan, det övre rutnätshålen, sidoreferenskanterna och hjälpfunktionerna; kritisk dimensionstolerans kontrollerad inom ±0,007–0,012 mm.
6. Multi-run precision ytslipning av de övre och nedre datumplanen för att garantera planhet och parallellitet.
7. Gängmåttsverifiering och simulering av dragbultsmontering: bekräfta att alla gängade hål passar ihop med den matchade 96-mönster dragbulten utan störningar.
8. Slutlig omfattande inspektion: dimension, hårdhet, planhet, parallellitet, noggrannhet för draghålsposition och upprepad positionering på en 96-chuck. Varje produkt får ett unikt spårbarhetsserienummer. Icke-överensstämmande plåtar går för omarbetning snarare än förpackning.
9. Antirostrengöring, svartoxiderad ytbehandling och stöttålig förpackning av plywoodfodral.
Risker vid felaktig drift
När du använder JWGRIP 96 Quick Change Fixture Plate, observera dessa felanvändningspunkter för att undvika att utrustningen kraschar eller positioneringsfel:
Utvärdera totalhöjden i förväg. Den kombinerade höjden på fixturplattan plus övre skruvar/underfixturer kan utlösa spindelkrasch. Kör simuleringsmätning före formell massskärning.
Skilj statisk bärighet från dynamisk skärbelastning. Även med ett högt statiskt trycktestvärde måste användarna följa de officiella nominella dynamiska lastparametrarna under verklig skärpåverkan.
Förhindra spånansamling på den nedre lokaliseringsytan och inuti de gängade hålen med dragbult. Järnspånrester repar lokaliseringsytan och skapar positioneringsavvikelser. Genomför regelbundet städunderhåll på plats.
Dra åt dragbultarna endast med det specificerade vridmomentet. Övermoment förvränger de gängade hålen och plattans datum; undervridmoment löser under skärvibrationer.
För anbudsupphandlingsprojekt: bekräfta certifieringsformat, inspektionsrapportinnehåll och spårbarhetskrav för serienummer i den tidiga kommunikationsfasen.
Förpackning
Varje JWGRIP fixturplatta genomgår fullständig rengöring, anti-rost-oljesprutning och anti-rost-pappersomslag, och packas sedan i en skumfylld stöttålig plywood trälåda för att undvika kollision och vibrationsskador under sjöfrakt, flygfrakt eller landtransport.
Tillgängliga logistikalternativ
Flera logistikval för olika orderscenarier:
Sjöfrakt: transporter av stora volymer anbuds- och upphandlingsprojekt
Flygfrakt: brådskande lagerpåfyllning
Internationell express: provleverans med små volymer
FAQ
F1: Är du tillverkare eller handelsleverantör för 96 Quick Change Fixture Plate for CNC Workholding?
A1: JWGRIP är en riktig fixturtillverkare baserad i Kina. Alla produktionsarbetsflöden avslutas i egen regi. Vi tillhandahåller OEM-utveckling och stödjande tjänster för anbudsinköp snarare än att arbeta som mellanhandshandlare.
F2: Kan denna fixturplatta anpassas för icke-standardiserade modifierade 96-seriechuckar?
S2: Standardversionen matchar branschens allmänna nollpunktschuckar med 96 mönster. Om dina chuckar är kraftigt modifierade icke-standardiserade enheter, skicka in ritningar eller foton för teknisk bedömning innan du beställer.
F3: Vilken är noggrannheten för repetition av standardfixturplattan?
A3: Standard JWGRIP 96 Quick Change Fixture Plate når repetitionsnoggrannhet ≤0,010 mm. Skräddarsydda versioner med högre precision kan utvecklas enligt speciella tekniska krav.
F4: Vad är garantins omfattning?
A4: Två års garanti mot tillverkningsfel under märklast och korrekt installationsförhållanden. Skador orsakade av överbelastning, spånkorrosion, mekanisk kollision eller felaktigt underhåll faller utanför garantins omfattning.
F5: Kan jag få en formell offert och prislista?
A5: Ja. Kontakta JWGRIPs säljteam. Vi tar fram en prislista eller en formell kommersiell offert baserad på produktkonfiguration, orderskala och affärskrav.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer