Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






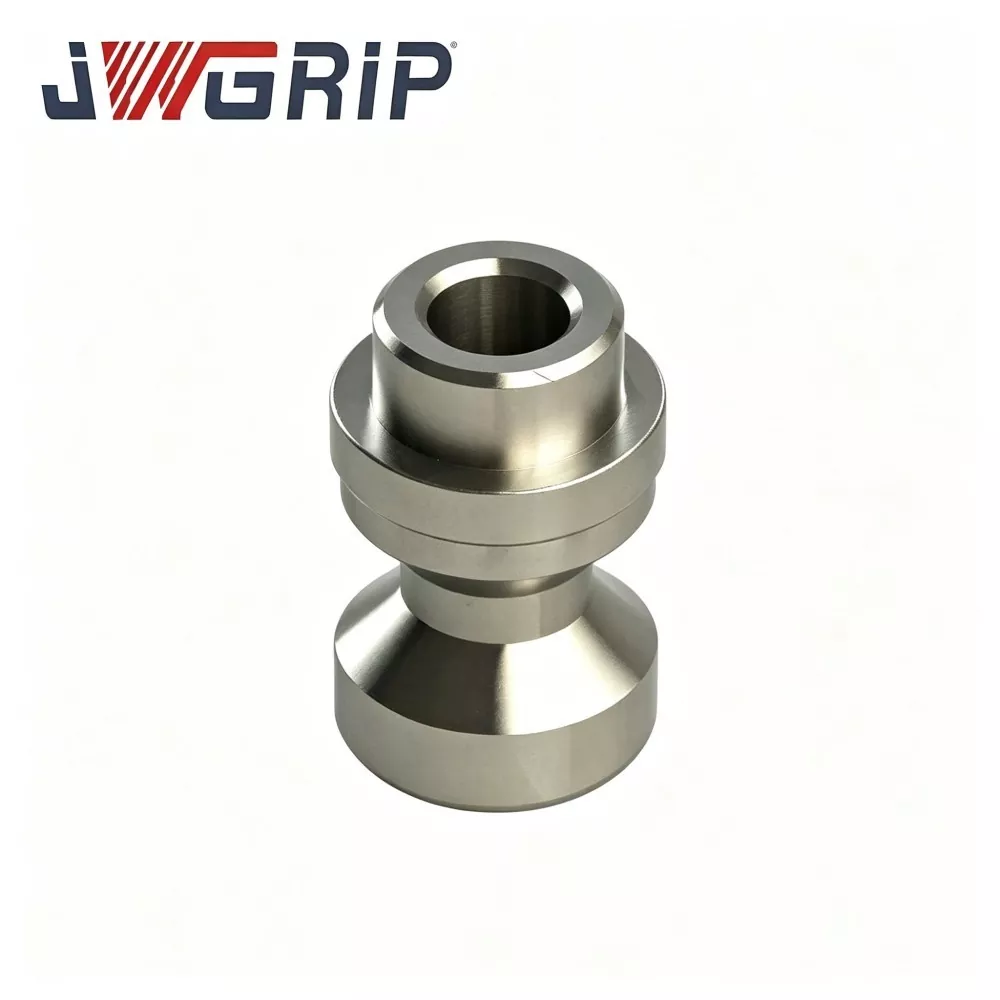
Precision D16 Zero Point Pull Stud för CNC-arbetshållning
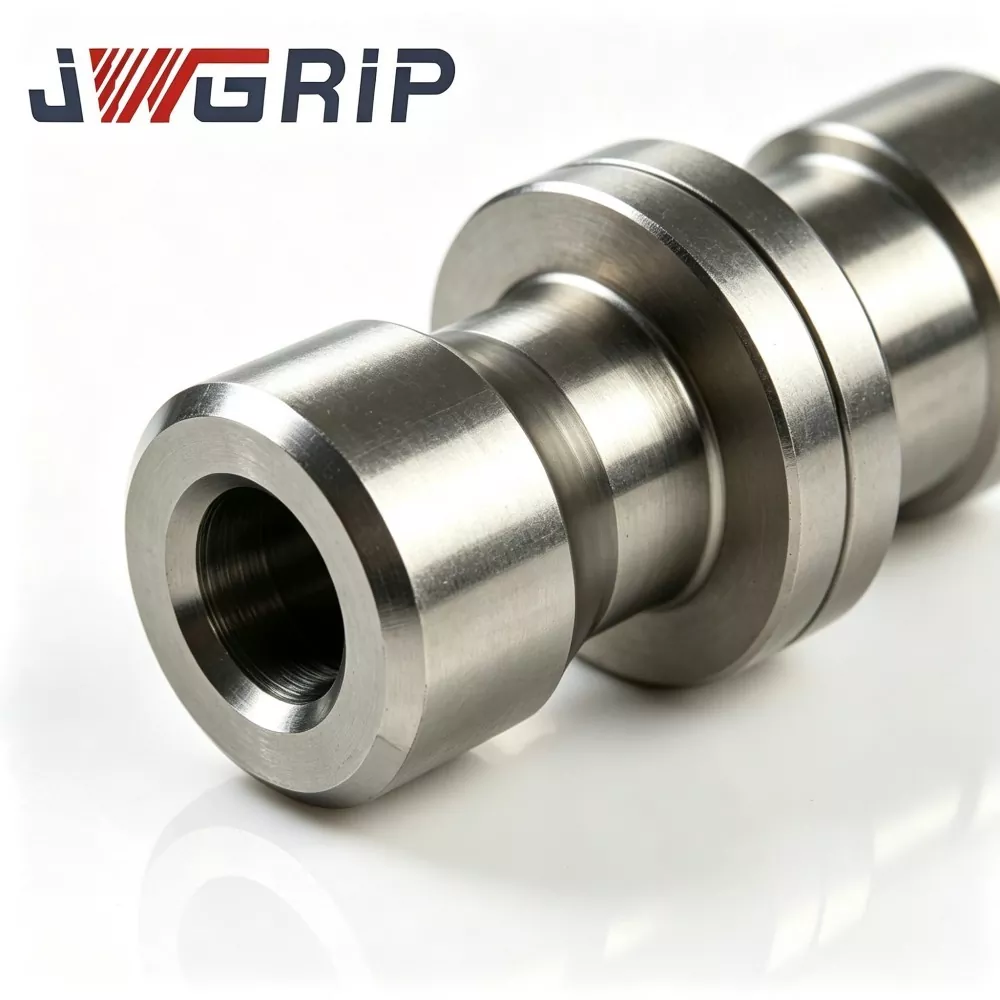
JWGRIP är den professionella tillverkaren och leverantören av Precision D16 Zero Point Pull Stud för CNC-arbetshållning i Kina, med standardspecifikationer helt i lager och accepterar globala bulkorder för CNC-bearbetningsfabriker, fixturintegratörer och verktygsrumsunderhållsteam. Det är en kärnpositionerings- och låskomponent med hög precision som är professionellt matchad för D16-seriens nollpunktsspännsystem i CNC-arbetshållning. Genom att integrera högprecisionspositioneringsriktmärket och den stabila kraftöverföringsstrukturen i en enda enhet, åtar den sig kärnfunktioner som fixturpositionering, låskraftöverföring och upprepad positioneringsbenchmarking under höghastighetsbearbetning.
Precision D16 Zero Point Pull Stud för CNC-arbetshållning är tillverkad av förstklassiga legerat stålråmaterial, med standardiserat smide, flera precisionsvärmebehandlingscykler och ultraprecisionsslipningsprocesser. Till skillnad från vanliga dragbultar för allmänt bruk, optimerar den spänningsfördelningen av den sfäriska kontaktytan, reducerar effektivt lokalt kontakttryck och undviker tidig spjälkning, repor och plastisk deformation under långvariga cykliska klämbelastningar. Med stabil geometrisk noggrannhet som bibehålls efter hundratusentals spänncykler, uppfyller den hållbara dragbulten helt CE maskinsäkerhetsstandarder.
Varje parti genomgår strikt inspektion av inkommande material, upptäckt av smidesfel, hårdhetsklassificering, precisionsdimensionsscreening och verifiering av provtagning av färdig produktcykel. Den används ofta för ny nollpunktsfixturmontering och ersättning av slitna och deformerade dragbultar för underhåll av fixtur på plats. Stödjer brådskande lageranskaffning och storskaliga verkstadsrenoveringar bulkorder, såväl som OEM och personlig anpassad modifiering av gängspecifikationer, axelhöjd och sfärisk tolerans, tillhandahåller stabila nollpunktspositioneringsstödjande lösningar med hög precision för globala CNC-precisionsbearbetningsföretag.
Operativt arbetsflöde
D16 Zero Point Pull Stud är nyckeln för kraftöverföring och positionering av D16-seriens nollpunktsspännsystem för CNC-arbetshållning. När nollpunktsfixturstationen utför en klämverkan, låser den interna klämmekanismen på den sfäriska dragytan på D16-dragbulten. Genom att förlita sig på sfärisk ytkontakt och axelpositioneringsyta, fullbordar den dubbel positionering av radiella och axiella riktningar för fixturer och pallar, och överför hög låsande dragkraft för höghastighets CNC-skärning.
Utan kvalificerad D16 nollpunktsdragstift kommer D16 nollpunktsfixtursystem att drabbas av följande typiska fel i praktisk produktion:
1. Instabil fixturlåsning, fixtur lätt förskjutning under skärvibrationer
2. Upprepa positioneringsnoggrannhetsfall orsakat av sfäriska ytrepor, sprickor eller plastisk deformation
3. Onormalt klämljud, ojämn belastning på nollpunktsstationens interna klämbackar
4. Fixturen kan inte släppa smidigt på grund av deformation av bultskuldran eller gängskador
Kärnmatchande gränssnitt för D16 Zero Point Pull Stud:
1. Sfärisk dragkontaktyta: Samverkar med interna klämbackar på D16 nollpunktsfixturstation, bär huvudlåsande dragkraft.
2. Lokalisering av axelreferensyta: Axiella positioneringsriktmärke, passar tätt på fixturens bottenyta, definierar fixturens Z-axelposition.
3. Montering av gängsektion: Skruva i fixturen eller pallens gängade hål, förverkligar fast installation av dragbulten.
4. Anti-rotations platt/positioneringsfunktion (tillval): Förhindrar dragbultsrotation under kläm- och frigöringscykler.
Komplett arbetsflöde för klämfrigörande:
1. Fäst D16 nollpunktsdragbult på botten av fixturen eller pallen via monteringsgängan.
2. Operatörer eller automationsutrustning placerar fixturen med dragbult på D16 nollpunktsfixturstation. Den sfäriska ytan på dragbulten går in i stationens inre hålighet för att åstadkomma förpositionering.
3. Nollpunktsstation pneumatisk/hydraulisk klämmekanism aktiveras; klämbackar klämmer fast den sfäriska kontaktytan på D16-dragbulten, vilket genererar en kraftfull dragkraft. Lokaliseringsaxelns yta passar nära stationsreferensplanet för att avsluta radiell-axiell kombinerad positionering.
4. Efter att positionering och låsning är klar startar CNC-verktygsmaskinen höghastighetsskärning och skärreaktionskraften överförs genom dragbulten till nollpunktsfixturstationen.
5. När bearbetningsuppgiften är klar, utför nollpunktsstationen en upplåsningsåtgärd; klämbackar öppnar och frigör den sfäriska ytan på D16-dragbulten.
6. Fixtur/pall kan lyftas av från nollpunktsstationen och slutföra en hel bearbetningscykel, redo för nästa fixturbyte.
Vanliga billiga universella dragbultar realiserar endast grundläggande dragkopplingsfunktion, utan målinriktad optimering av sfärisk ytspänningsfördelning, värmebehandlingens hårdhetsgradient och axelplanhet för D16-nollpunktssystemets driftsförhållanden. Under långvarig cyklisk fastspänning och skärande stötbelastning är de benägna att spjälka sfäriska ytor, skuldror deformation och gängslitage, vilket leder till förlust av noggrannhet för hela nollpunktsfixturenheten. Utgående från riklig praktisk erfarenhet av D16 nollpunktsfixtur på plats underhållsprojekt, optimerar JWGRIP sfärisk kontaktspänning, flercykelvärmebehandling och ultraprecisionsslipprocess speciellt för D16 Zero Point Pull Stud, som kan tåla tung cyklisk dragbelastning i frekvent produktion av fixturbyte, och förhindrar tidig punktlåsning av nollpunktslåsning.
Praktisk smärtpunktsanalys
1. Kort livslängd för vanliga, billiga, allmänna dragdubbar. Konventionella allmänna dragdubbar använder en enkel värmebehandlingsprocess. Den sfäriska kontaktytan är lätt att producera sprickor och repor efter tusentals klämcykler. Frekvent utbyte krävs, vilket orsakar produktionsstopp och ökade underhållskostnader för armaturer.
2. Upprepad positioneringsnoggrannhetsdrift orsakad av sfärisk yta och lokaliseringsskada Under skärande vibrationer och cyklisk dragbelastning drabbas sämre dragbultar av sfärisk plastisk deformation eller lokalisering av skuldran. Det ger direkt positioneringsavvikelse för fixturen, vilket resulterar i instabil arbetsstyckesdimension och ökad avvisningsfrekvens.
3. Dold risk för otillräcklig låsningsprestanda under kraftigt skärande förhållanden. Under kraftig fräsning av arbetsstycken av formstål och aluminiumlegering har dragbulten en enorm reaktionskraft. Icke-optimerade dragbultar kan orsaka glidrisk under hög dragkraft, vilket hotar bearbetningssäkerheten på plats.
4. Dålig utbytbarhet av icke-standardiserade modifierade dragdubbsprodukter Icke-standardiserade dragdubbar på marknaden har inkonsekvent sfärisk tolerans, axelhöjd eller gängspecifikation. De kan inte användas omväxlande för standard D16 nollpunktsfixturstationer, vilket kräver manuell monteringsändring under utbyte och förlänger utrustningens stilleståndstid.
5. Instabil omfattande prestanda utan fullständig batchinspektion Vissa leverantörer hoppar över feldetektering, hårdhetsklassificering och verifiering av cykelprovtagning. Enskilda defekta dubbar flödar in i produktionsplatsen, vilket utlöser plötsligt fel på fixturupplåsning och oväntat produktionsstopp.
JWGRIP Precision D16 Zero Point Pull Stud löser ovannämnda produktionsflaskhalsar genom fem kärndesignåtgärder: förstklassigt legerat stålråmaterial, optimerad sfärisk yta-spänningsfördelningsdesign, flercykelprecisionsvärmebehandling, ultraprecisionsslipning för viktiga funktionella ytor, fullsortiments satsvis maskinsäkerhetsstandard som överensstämmer med CE.
Modulsammansättning
JWGRIP Precision D16 nollpunktsdragstift för CNC-arbetshållning är en enkelkropps högprecisionspositioneringslåskomponent för nollpunktsfixtursystem i D16-serien. Dess nyckelfunktionssektioner inkluderar fyra delar:
1. Sfärisk dragkontaktyta: Huvudspännande spänningsbärande område, matchat med inre klämbackar på nollpunktsstationen D16.
2. Lokalisering av axelreferensyta: Axial positioneringsbenchmarkyta, passar fixturens botten eller nollpunktsstationsreferensplan.
3. Montering av gängsektion: Installationsgänga för skruvning i fixtur-/pallgängat hål.
4. Anti-rotations platt funktion: Förhindrar att dragbulten snurrar under klämnings- och upplåsningscykler (standard & valfri anpassad version).
Beskrivning av nyckeldel
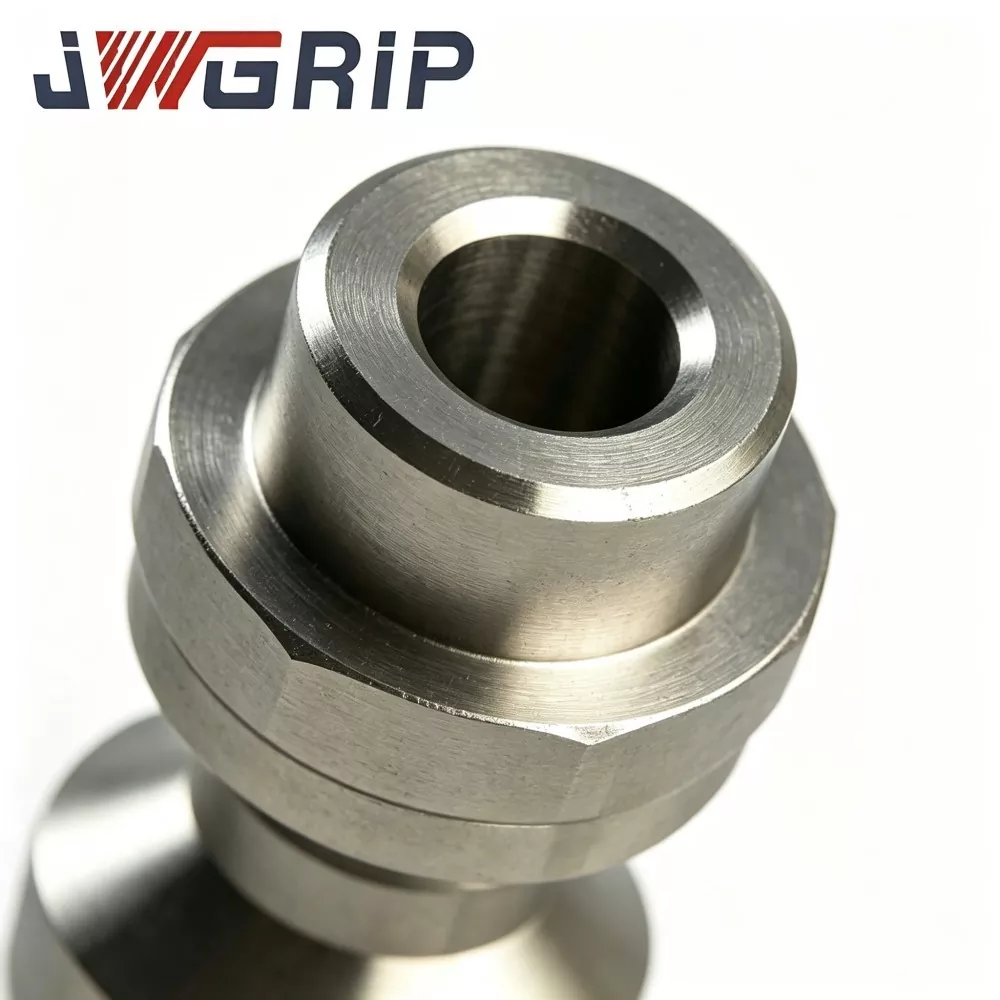
1. Sfärisk dragkontaktyta Bearbetad genom ultraprecisionsslipning, optimerad sfärisk spänningsfördelningsstruktur. Efter speciell värmebehandling erhåller ytan hög hårdhet och slitstyrka, som motstår spjälkning, repor och plastisk deformation under hundratusentals cykliska klämbelastningar. Det är den kraftbärande kärnan för nollpunktslåsning.
2. Placera axelreferensyta Högprecisionsslipad platt benchmark-yta. Strikt vinkelrät kontroll mellan axelns yta och det sfäriska mitten, garanterar axiell positioneringsnoggrannhet för fixturen, undviker Z-axeldimensionsavvikelser orsakade av buckla eller lutning på skuldran.
3. Montering av gängsektion Antar gängspecifikation med hög precision matchad med D16 nollpunktsfixtursystem. Bra draghållfasthet och anti-utmattning, förhindrar att tråden glider eller spricker under långvarig dragbelastning.
4. Anti-rotations platt funktion Fräst anti-rotations platt struktur, hindrar dragbulten från att rotera tillsammans med klämkäftsfriktion under upprepat fixturbyte, vilket skyddar gänganslutningens tillförlitlighet; tillgänglig för standardversion, stöder även anpassad annullering enligt kundens ritningskrav.
Tekniska fördelar
1. Specialutvecklat för D16-seriens nollpunktsspännsystem, 100 % utbytbar standardreservdelslösning Till skillnad från universella dragbultsprodukter på marknaden är Precision D16 Zero Point Pull Stud för CNC-arbetshållning helt optimerad med sikte på D16 nollpunktsfixturstationens riktkraftsprofil för dragkraftsmätmarkering och dragkraftsmätmarkeringsprofiler. Direkt byte utan sekundär monteringsändring, vilket avsevärt minskar stilleståndstiden för armaturens underhåll.
2. Optimerad sfärisk spänningsfördelning + precisionsvärmebehandling i flera cykler, enastående slitstyrka och prestanda mot utmattning Optimera sfärisk kontaktspänning för att sänka det lokala kontakttrycket. Premiumlegerat stål med flercykelprecisionsvärmebehandling uppnår rimlig hårdhetsgradient. Motstår effektivt spjälkning, repor och plastisk deformation under hundratusentals cyklisk fastspänning, förlänger komponenternas livslängd.
3. Ultraprecisionsslipning för nyckelytor, stabil långtidsprestanda för upprepad positionering. Den sfäriska ytan och positionerande axelreferensyta använder ultraprecisionsslipning. Strikt geometrisk toleranskontroll för vinkelräthet, rundhet och sfärisk dimension. Behåll konsekvent positioneringsprestanda efter stora antal fixturbytescykler, säkerställ en stabil bearbetningsdimension för arbetsstycket.
4. Standard spotlager och flexibel OEM-anpassningsförmåga Standard D16 nollpunktsdragbultar finns i tillräckligt lager för brådskande byte av fixturunderhåll. Stöd OEM-anpassning: trådspecifikationsjustering, axelhöjdsmodifiering, sfärisk toleransoptimering, antirotationsstrukturändring, för att tillgodose personliga krav för olika speciella CNC-fixturlösningar.
5. Strikt helprocess-batchinspektion och massproduktionsplatsverifiering Varje produktionsbatch slutför inspektion av inkommande material, upptäckt av smidesfel, hårdhetsscreening, precisionsdimensionssortering och verifiering av slutproduktcykelprovtagning. Produkterna har massapplicerats och verifierats på ett stort antal inhemska CNC-nollpunktsarmaturer.
Installations- och driftsförsiktighetsåtgärder
1. Rengöring och kontroll före installation Rengör det gängade hålet på fixturen/pallen helt, ta bort järnspån, skärvätskerester och främmande föroreningar. Inspektera det gängade hålet för skador; reparera eller byt ut fixturgängan om gängtänderna är trasiga. Kontrollera matchande referensyta för bucklor, grader eller repor.
2. D16 nollpunkts dragbultsmontering Skruva D16 dragbult i fixturens gängade hål. Dra åt strikt och följ åtdragningskraven som anges i tekniskt datablad. Åtdragning med övermoment är förbjuden för att förhindra gängskador, förvrängning av skuldran och dold positioneringsnoggrannhet.
3. Kontrollera monteringens riktmärke för monteringsstatus Efter installation, kontrollera att axelreferensytan passar tätt mot fixturens bottenyta utan lutning eller mellanrum. Ha inte främmande partiklar inklämda mellan axeln och fixturen. Om flera dragbultar är installerade på en fixtur, se till att alla dubbar håller konstant monteringsstatus.
4. Manuellt test av växlingssimulering före användning Montera fixturen monterad med D16-dragbultar på D16 nollpunktsfixturstation, utför upprepade manuella fastspännings- och upplåsningstest. Kontrollera att klämningen är stadig, upplåsningen är smidig, inget onormalt ljud. Bekräfta att ingen klämning mellan sfärisk yta med dragstift och stationens inre käftar.
5. Verifieringstest av skärtillstånd Utför provskärning för arbetsstycket, inspektera fixturlåsningsstabiliteten och arbetsstyckets bearbetningsdimensionskonsistens. Efter att prestandan har bekräftats kvalificerad, sätts formellt i batchproduktion.
6. Krav på daglig inspektion på plats. Demontera regelbundet dragbultar för inspektion av utseendet. Kontrollera den sfäriska ytan för repor/splittring, inspektera axelytan för bucklor och tråd för slitage. Byt ut dragbulten i tid när uppenbar skada inträffar, undvik oväntade noggrannhetsfel under massbearbetning.
Supporttjänster efter försäljning
1. Fjärrstyrd online teknisk vägledning: omfattar konsultation om val av dragbultar, vägledning för installationsmoment och felsökning av nollpunktsfixturer på plats.
2. Fullständigt tekniskt datablad och installationshandlingsdokument tillhandahålls för varje inköpsorder.
3. Anpassad projektkonsultation på ingenjörsnivå: modifiering av trådspecifikationer, justering av axelhöjd, anpassning av sfärisk tolerans, optimering av antirotationsstruktur och andra personliga krav.
4. Stöd inköp av prover i ett stycke och leverans av stora partier av D16 nollpunktsdragbultar för att möta brådskande fixturunderhåll och krav på uppgradering av verkstadssats.
5. Garantideklaration: Under korrekt installation och klassificerade dragbelastningsförhållanden har den icke förbrukningsbara huvuddelen av D16 Zero Point Pull Stud 2 års garanti. Slitage orsakat av normal cyklisk friktion, repor från främmande spånslag är uteslutna från den fria garantin. Skador orsakade av övermomentmontering, överbelastningsdragkraft, konstgjord kollision och felaktig driftsmiljö täcks inte av garantin.
FAQ
F1: Kan denna Precision D16 Zero Point Pull Stud matchas direkt med standard D16-serien nollpunktsfixturstationer?
Ja. Precision D16 Zero Point Pull Stud för CNC Workholding är standardmatchande positioneringslåsande reservdel för D16-seriens nollpunktsfixturstationer. Sfärisk dimension, axelhöjd och gängspecifikation följer alla D16-systemets originalstandard, kan installeras direkt och bytas ut utan sekundär modifiering.
F2: Hur många spänncykler kan JWGRIP D16 nollpunktsdragbult nå i nominellt arbetstillstånd?
Under korrekt installation, korrekt vridmoment och ren arbetsmiljö kan den nå hundratusentals spänncykler. Faktisk livslängd avser skärbelastning, spånföroreningsgrad och regelbundet underhållsstatus på produktionsplatsen.
F3: Om specialgänga, axeldimension eller sfärisk tolerans krävs för projektet, är kundservice tillgänglig?
OEM anpassad service är tillgänglig. Du kan tillhandahålla ritningar eller detaljerade tekniska parametrar, vi kan justera gänga, axelhöjd, sfärisk tolerans och antirotationsstruktur enligt faktiska fixturkrav.
F4: Stöds köp av ett prov i ett stycke för fixturverifiering och underhåll?
Ja. Standard D16 nollpunktsdragbultar finns i lager, vilket stöder köp av ett stycke för provtagning av fixtur och underhåll på plats, och stödjer även stora volymer i bulkorder för verkstadsrenoveringsprojekt.
F5: Vilka är nyckelpunkterna för dagligt underhåll av D16 nollpunktsdragbult?
Fokuspunkter: Håll tråden, den sfäriska kontaktytan och placeringsaxelns ansikte rena utan spånrester; dra åt dragbulten strikt enligt specificerat vridmoment; inspektera regelbundet den sfäriska ytan för spjälkning / repor, axelytan för bucklor och tråd för slitage; byt ut dragbulten i tid när uppenbara skador upptäcks.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Relaterade produkter
Nyheter Rekommendationer