Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






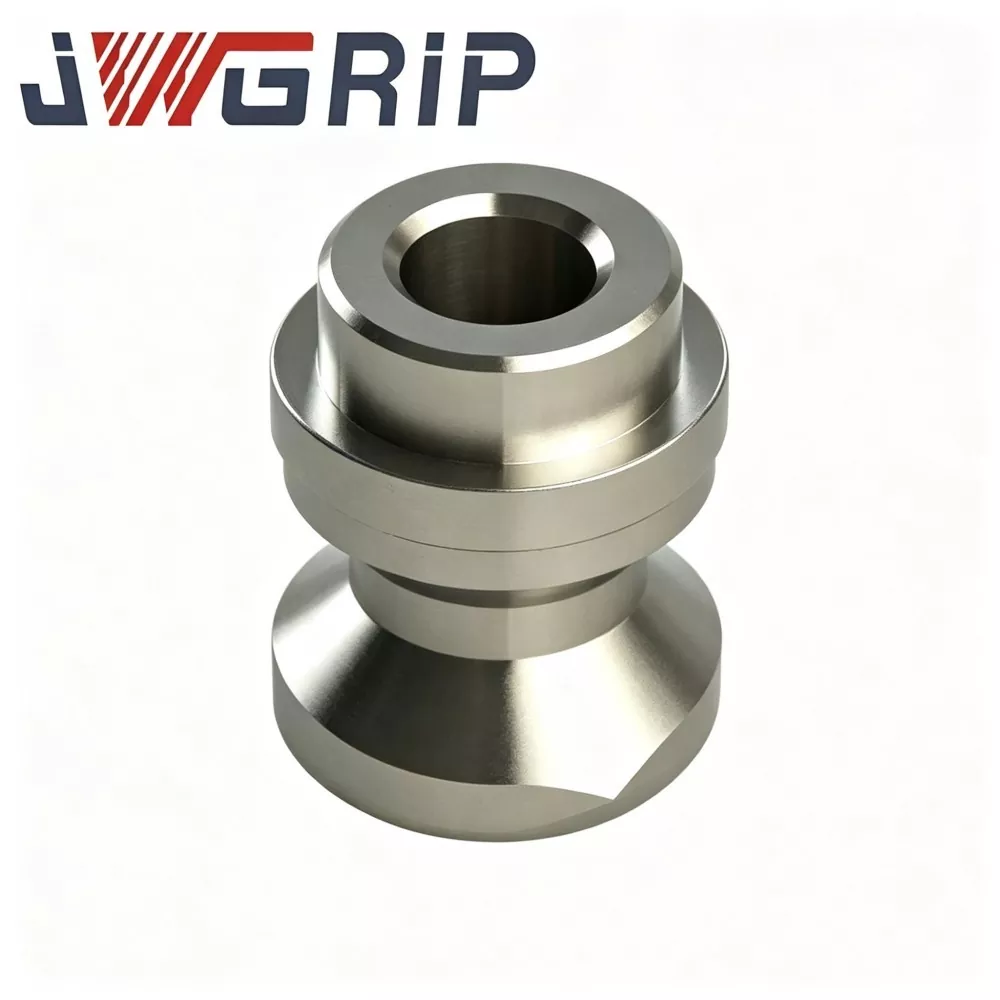
Precision D20 Zero Point Pull Stud för CNC Fixtur
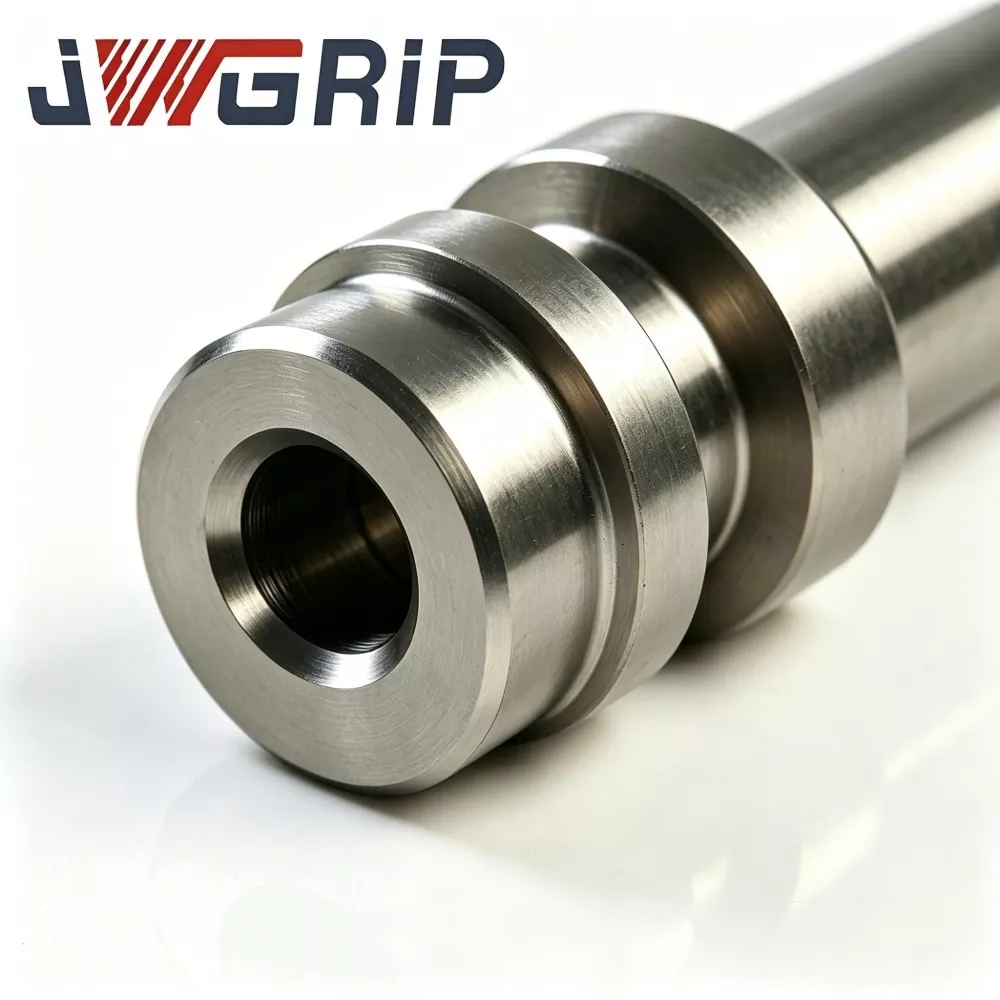
JWGRIP är den professionella tillverkaren och leverantören av Precision D20 Zero Point Pull Stud för CNC Fixture i Kina, och tillhandahåller Factory Direct-försäljningsservice med standardmodeller helt i lager för att betjäna globala fixturintegratörer, CNC-maskinverkstäder och verktygsunderhållsavdelningar. Det är en högpresterande lastbärande positioneringskomponent speciellt designad och anpassad för D20-seriens nollpunktsspännverktygssystem. Genom att integrera benchmarkpositionering, låskraftöverföring och antirotationsbegränsningsfunktioner i en enda optimerad strukturell enhet, anpassar den sig perfekt till höghastighetsfräsning, borrning och fleraxliga kompositskärprocesser.
Precision D20 Zero Point Pull Stud för CNC Fixture använder höghållfast legerat stålämne, bearbetat genom professionell varmsmidning, flerstegshärdning och sfärisk ytförkolning och härdningsbehandling. Till skillnad från vanliga stångbearbetade dragbultar utan strukturell optimering, optimerar den intern metallfiberfördelning längs kraftöverföringsbanan, vilket effektivt minskar sfärisk spjälkning, skulderdeformation och gängutmattningsskador under långvariga cykliska fastspänningsförhållanden med tung belastning. Med extremt stabil geometrisk toleransretention efter massiva upprepade spänncykler, uppfyller den hållbara komponenten helt CE mekaniska säkerhetsstandarder för verktygsmaskiners hjälpdelar.
Varje batch genomgår strikt spektral inspektion av råmaterial, skärmning av smidesfel, hårdhetsgradering, sfärisk precisionsslipning och cykliska fastspänningssimuleringstester för att säkerställa jämn kvalitet. Den är allmänt användbar för montering av nya fixturer och underhåll av åldrade och deformerade dragbultar på produktionslinjer. Stödjer provproduktion i små partier och partibeställning av stora volymer, såväl som OEM och personlig anpassning av axelstorlek, gängspecifikation och ytförstärkningsteknik, ger den tillförlitliga nollpunktspositioneringslösningar med hög precision för modern CNC flexibel bearbetningsproduktion.
Funktionsanalys
Nollpunktsfixturteknologi förkortar drastiskt fixturbytetiden för multivariant CNC-bearbetning och har blivit vanliga verktyg för 3-axliga och 5-axliga bearbetningscentra. D20 nollpunktsdragbulten fästs under fixturplattans bottenyta och samverkar med D20 spännhylsa inuti nollpunktsbasen. Den realiserar snabb låsning och upprepad högprecisionspositionering för fixturplåtar.
Typisk felkedja orsakad av defekt dragbult:
① Spaltning/indragning av sfärisk yta → positioneringsdatumavvikelse
② Skulderplastisk deformation → minskning av vinkelräthet
③ Gängslitage/skada → otillräcklig förspänningskraft
④ Slutresultat: fixturplattans positioneringsdrift, instabil klämkraft, satsdelars dimensionella fluktuationer, dold säkerhetsrisk vid höghastighetsskärning.
Kärnfunktion
Precision Precision D20 Zero Point Pull Stud för CNC Fixture är uppdelad i tre centrala funktionssektioner:
1. Gängat kopplingssegment
Fäst hela dragbulten på fixturplattans bottenyta; överför partiellt axiellt förspänningsmoment. Gängbearbetningsprecisionen bestämmer direkt vinkelrätheten mellan det sfäriska positioneringshuvudet och fixturplattans nollpunktsplan.
2. Referensaxelsegment
Fungerar som monteringsreferensyta vid skruvning av dragbulten i fixturplattan; bär partiell axiell förspänningskraft. Axelplanhet och vinkelräthet är kritiska index för fixturens övergripande repetition-positionering-noggrannhet.
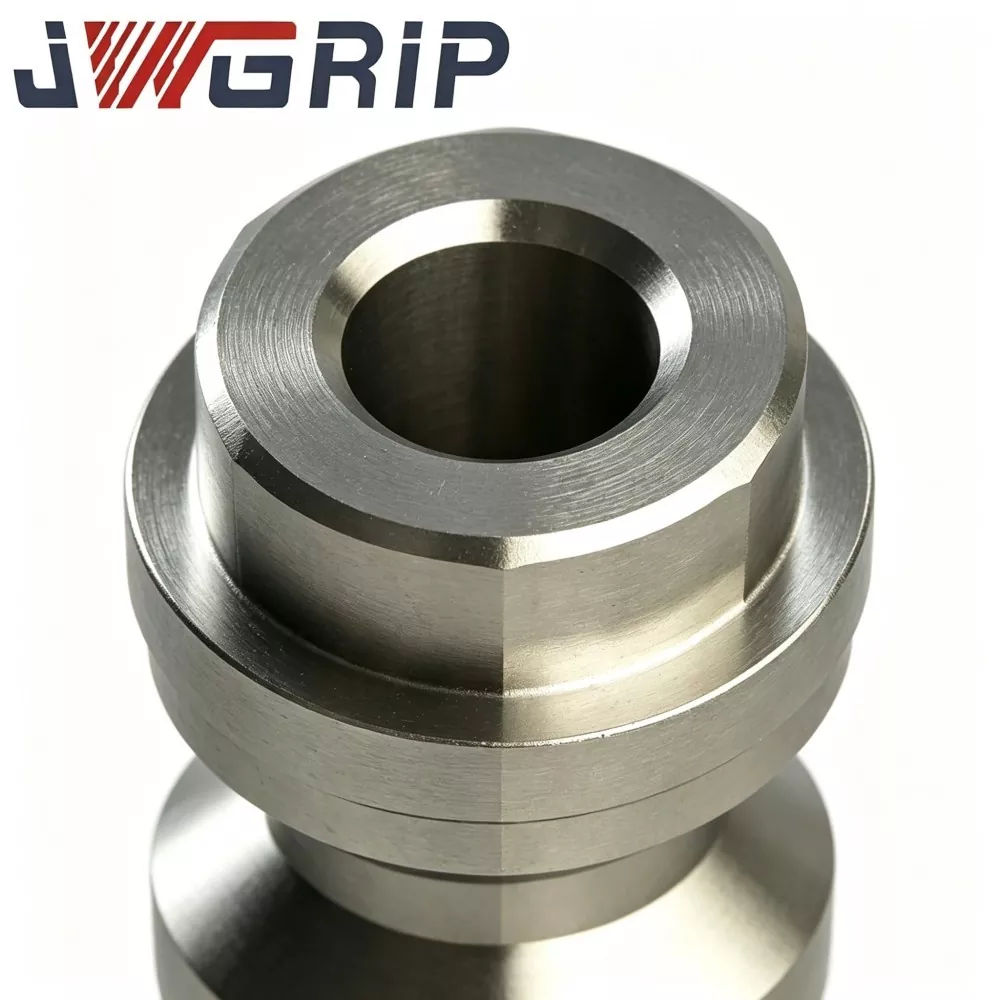
3. Sfäriskt lokaliseringshuvudsegment
Kärnan matchar arbetszon, kontaktar och samverkar med spännhylsa inuti nollpunktsbasen; åtar neddragbar låskraft och bildar geometriskt positioneringsriktmärke. Sfärisk yta lider av högt lokalt kontakttryck under varje fastspännings- och lossningscykel.
produktionsrisker:
1. Sfäriskt lokaliseringshuvud bär cyklisk hög kontaktspänning i varje klämslinga, hög risk för kontaktutmattningsskador.
2. Referensaxeln kan generera mikrodeformationsrisk vid överdrivet installationsmoment.
3. Gängsegment bär kombinerad spänning plus vibrationsbelastning under skärprocesser.
Marknadsvanliga dragdubbar till låg kostnad använder endast stångsvarvning utan varmsmidning; metall-fiberflödet avbryts, anti-utmattningsprestandan sjunker kraftigt vid upprepad fastspänning med tung belastning. JWGRIP använder hetsmidda ämne, vilket gör att metallfiber distribueras kontinuerligt efter kraftöverföringsriktningen. När fixturplåtens tjocklek eller belastningsnivå skiljer sig från standardspecifikationer, kan OEM-beställning justera dimensionen för varje segment och materialkonfiguration.
Produktionskvalitet
Varje sats av JWGRIP Precision D20 Zero Point Pull Stud för CNC Fixture utför kvalitetskontroll i flera steg före leverans:
1. Inspektion av råmaterialsspektralsammansättning, verifiera överensstämmelse med legerat stålmaterial.
2. Varmsmidning, icke-förstörande skärmning med smidesdefekter.
3. Anlöpningsvärmebehandling i flera steg, test för hårdhetsgradering.
4. Halvfinishsvarvning för förformning av tråd, skuldra och sfäriskt huvud.
5. Sfärisk yta uppkolande-släckande ytförstärkande behandling.
6. Ultraprecisionsslipning med sfärisk yta och gängfinish.
7. Provtagning av simulerat utmattningstest med cyklisk klämning, verifiera anti-utmattningsprestanda under nominell belastning.
Endast dragbultar som klarar inspektionen av hela föremålet kommer in i lager av färdiga varor för leverans. Produkter som inte uppfyller kraven avvisas och kommer inte att strömma till kunderna.
Typisk referens för feldiagnos på plats
|
Felfenomen |
Möjlig orsak |
Föreslagen motåtgärd |
|
Fixturens repeterande positioneringsnoggrannhet avviker |
Splittring/fördjupning av sfäriskt huvud; nollpunktshylsa inre hålighet repa; axeldeformation med dragknopp |
Kontrollera dragstiftens utseende; inspektera nollpunktshylsa; byt ut skadade komponenter |
|
Dragbult lossnar på fixturplattan |
Trådskador; otillräckligt åtdragningsmoment; hålfel under installationen |
Kontrollera trådens skick; tillämpa rekommenderat vridmoment; garanterar hålkoaxialitet vid montering |
|
Uppenbara vibrationer uppstår under skärning |
Främmande kropp klämd mellan sfäriskt huvud och spännhylsa; dragknopp lös |
Demontera, rengör kontaktytan; dra åt dragbulten efter vridmomentspecifikationen |
Installationspåminnelser
1. Följ strikt officiella rekommenderade åtdragningsmomentvärde när du monterar dragbulten på fixturplattan. Överdrivet vridmoment kommer att ge permanent axeldeformation; otillräckligt vridmoment leder till att gängan lossnar under skärvibrationer.
2. Håll lokaliseringsytan med sfäriskt huvud helt torr och ren; Applicera aldrig fett eller olja på det sfäriska området.
3. Kontrollera regelbundet utseendet på dragbultarna under massproduktion: kontrollera sfäriskt huvud med avseende på fördjupningar, sprickor, sprickor; inspektera skuldran och tråden för deformation eller slitage.
4. Byt ut dragbulten omedelbart när det sfäriska huvudet visar synlig skada, eller så kan inte repetitionsnoggrannheten återhämtas efter noggrann rengöring. Fortsätt INTE produktionen med defekt dragbult.
5. För specialdimensionerade dragbultar, följ strikt tekniska ritningskrav på fixturplåtens försänkningshåls djup, hålets koaxialitet och planhet.
Service efter försäljning
1. Garantideklaration: Vid korrekt installation, vridmomentkompatibel montering och nominellt fastspänningscykel-arbetsförhållanden åtnjuter ej förbrukningsbar huvudkropp 1 års garanti. Skador orsakade av överbelastningsklämning, felaktigt åtdragningsmoment, främmande kroppsnötning, konstgjord kollision och kemisk korrosion utöver specifikationen är undantagna från garantins omfattning.
2. Fjärrstyrd online-teknisk vägledning för installation och support för felanalys. Globala kunder kan skicka tekniska frågor via e-post; ingenjörer svarar inom 24 arbetstimmar.
3. Fullständiga måttritningar och materialprestandadokumentation tillhandahålls för varje beställning.
4. Teknisk konsultation på ingenjörsnivå för OEM-anpassade projekt: justering av axelstorlek, modifiering av trådspecifikationer, optimering av sfärisk tolerans, speciell ytbehandling etc.
5. Reservdelssatsförsörjning för återköp av standard eller anpassade dragbultar.
Upphandlingsurvalsreferens
Kärnvärdet för JWGRIP Precision Precision D20 nollpunktsdragbult för CNC-fixtur:
varmsmidd kontinuerlig metallfiberstruktur, flerstegs värmebehandling plus sfärisk yta uppkolning-släckning, strikt flerstegs inkommande-&-process-kvalitetskontroll, kompatibel med vanliga D20 nollpunktssystem, stöder OEM-dimension / ytbehandlingsanpassning.
Den löser vanliga flaskhalsar på tillbehörssidan av nollpunktsfixtursystem: sfärisk ytspjälkning, skulderdeformation, gängutmattningsfel, kort livslängd för lågkostnadsdragna dragbultar.
Valpåminnelser:
1. Bekräfta matchande nollpunkts-systemspecifikation, verifiera monteringsdimensionens kompatibilitet innan du beställer.
2. Klargör fixturplåtens tjocklek, faktiska maximala klämbelastning och verkstadsskärningsmiljö (vanlig/hög korrosion) för att avgöra om standard eller anpassad version ska användas.
3. Standardlagerversioner har kort ledtid; anta OEM skräddarsydd ingenjörstjänst för speciella axelstorlekar, gängor eller ytförstärkningskrav.
FAQ
F1: Kan standard D20 dragbultar direkt ersätta dragbultar från andra märken med nollpunktssystem?
Standardversionen passar endast D20-specifikt nollpunktssystem med fullt matchade mått. Om dimensionerna skiljer sig ska OEM-anpassade dragbultar användas.
F2: Hur bedömer man när dragbulten behöver bytas ut?
Byt omedelbart om det sfäriska huvudet har synliga fördjupningar, sprickor eller sprickor; eller upprepad positioneringsnoggrannhet kan inte återställas efter noggrann rengöring.
F3: Kan jag applicera fett på det sfäriska lokaliseringshuvudet för smörjning?
Nej. Sfärisk kontaktyta måste förbli torr och ren. Fett kommer att adsorbera metallspån och skapa risker för fastspänningsfel.
F4: Vad är den väsentliga skillnaden mellan smidda dragdubbar och vanliga stångstocksvarvade dragbultar?
Varmsmidet ämne bildar ett kontinuerligt inre metallfiberflöde, vilket förbättrar anti-kontakt-utmattning-prestanda under massiva upprepade klämcykler. Enkel stångsvarvning skär av metallfiber, vilket leder till förkortad livslängd under långvariga cykliska arbetsförhållanden.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Relaterade produkter
Nyheter Rekommendationer