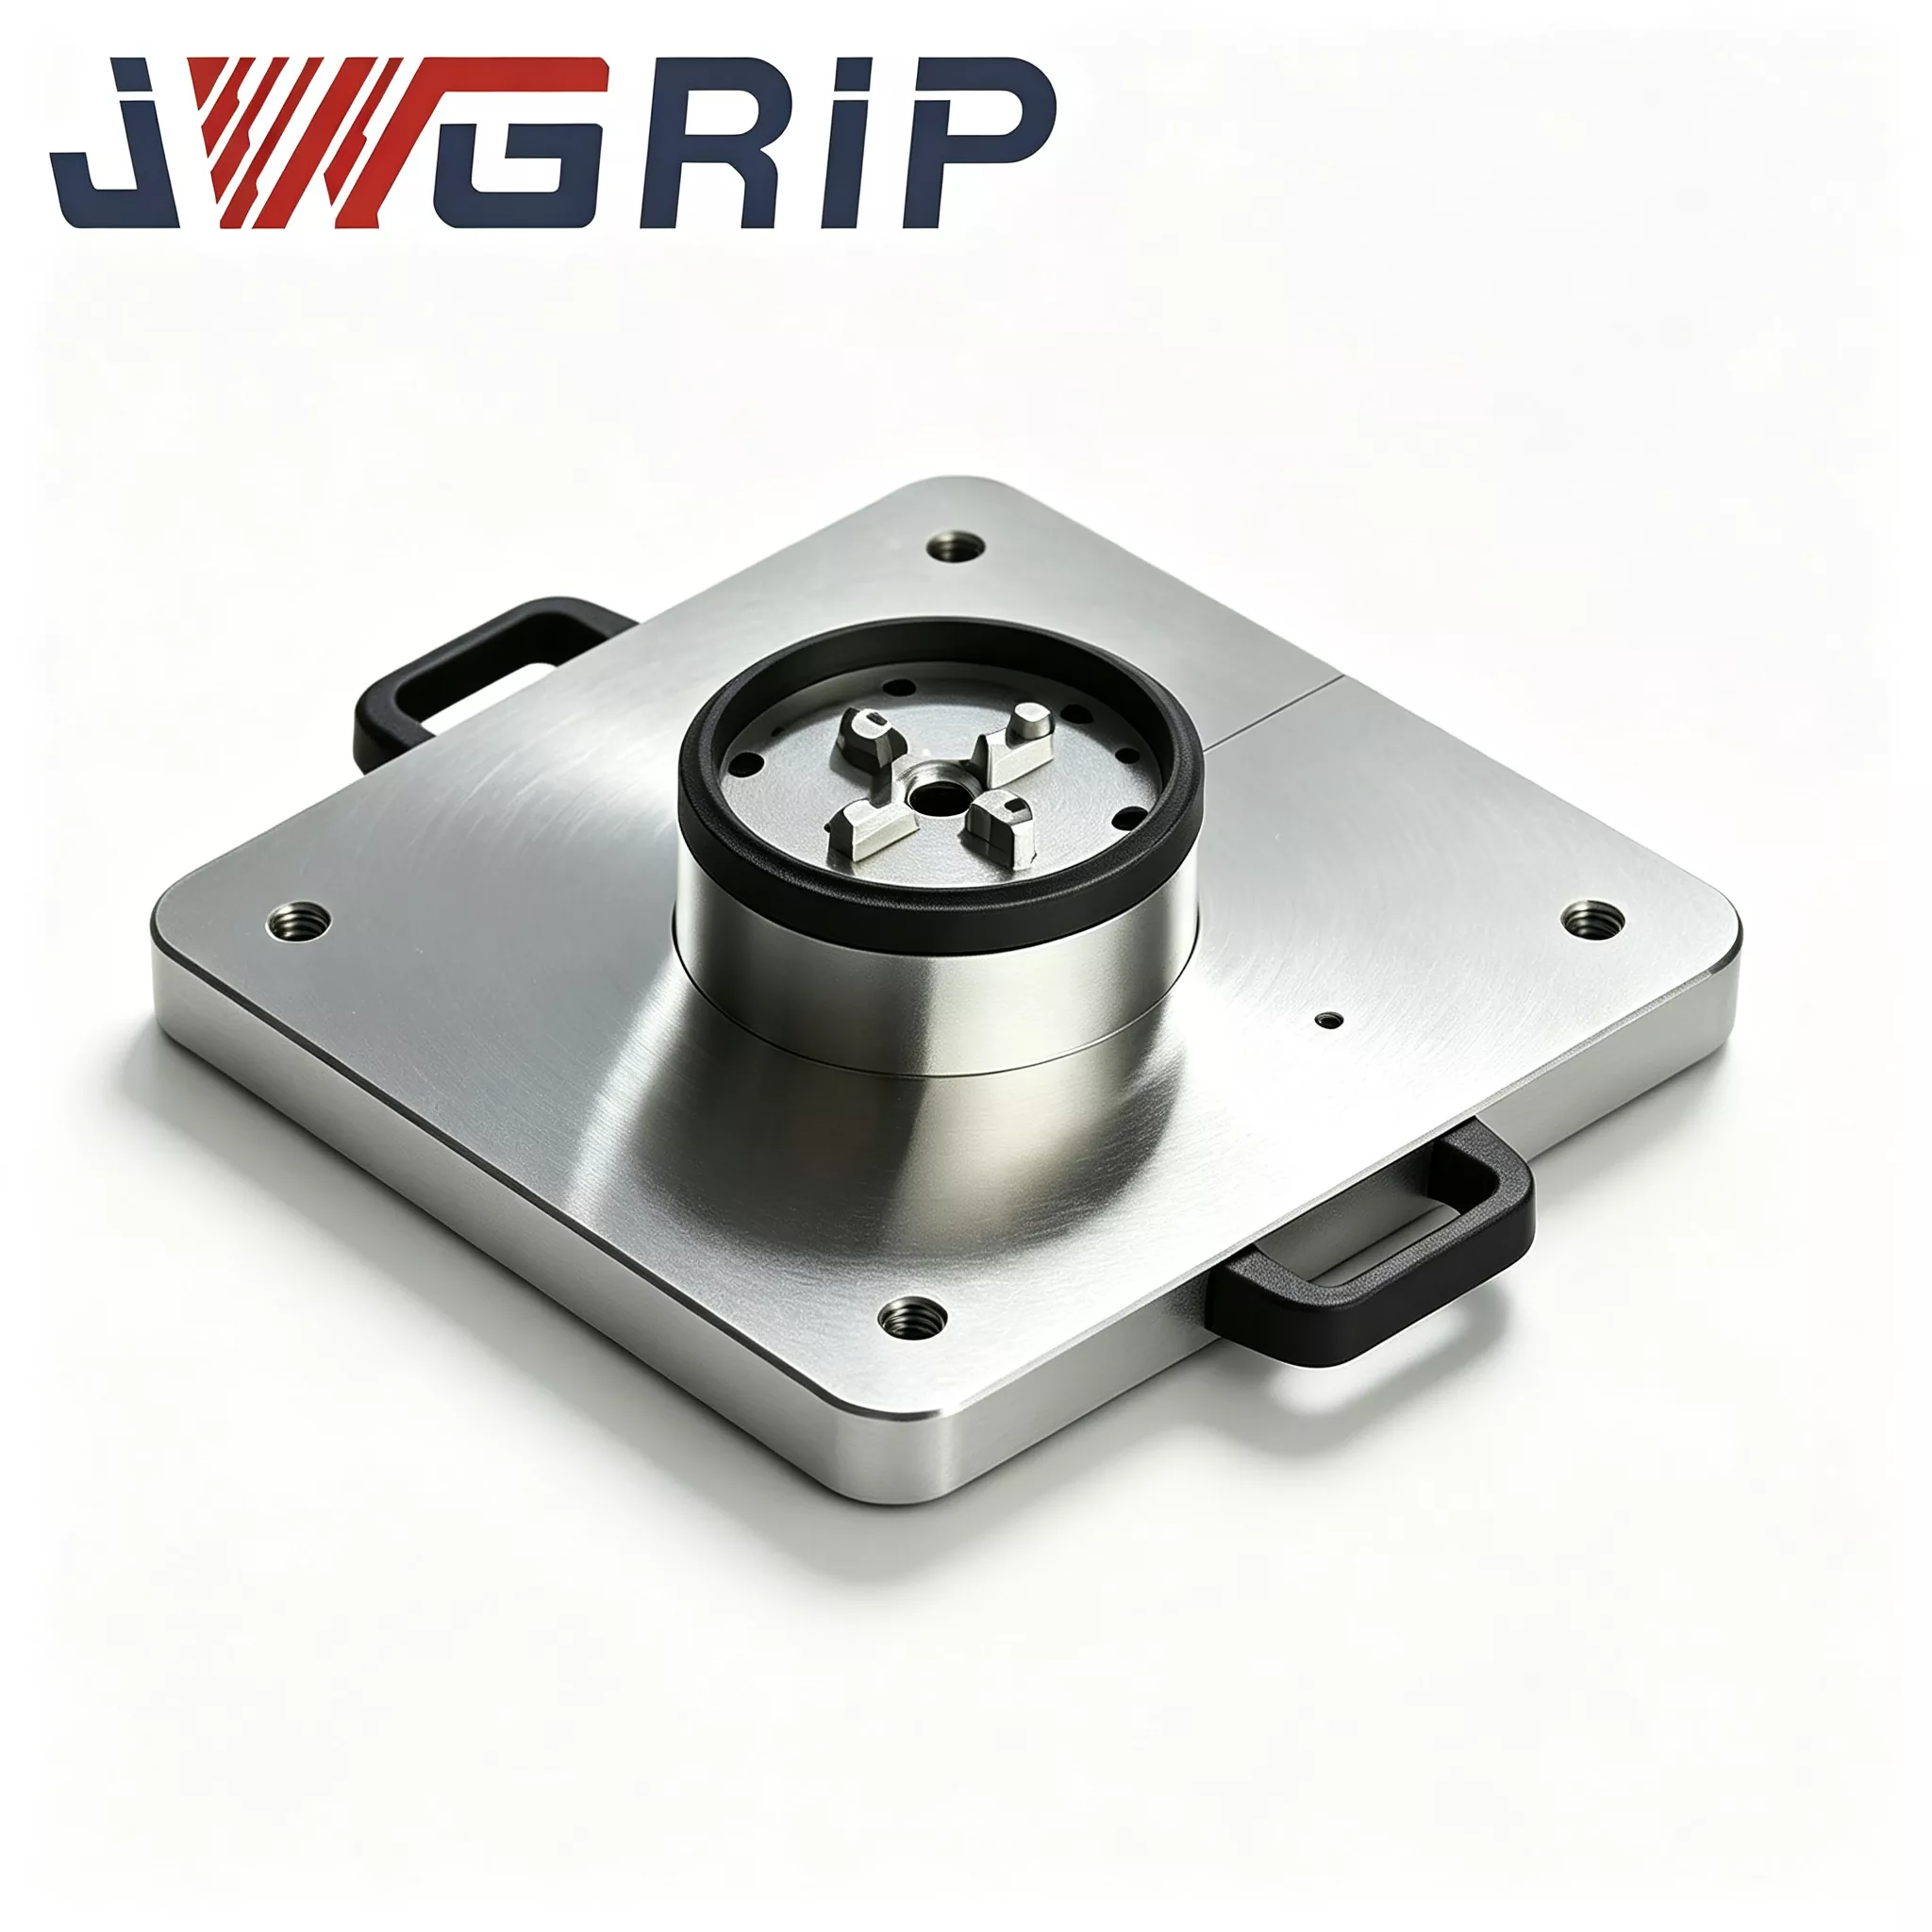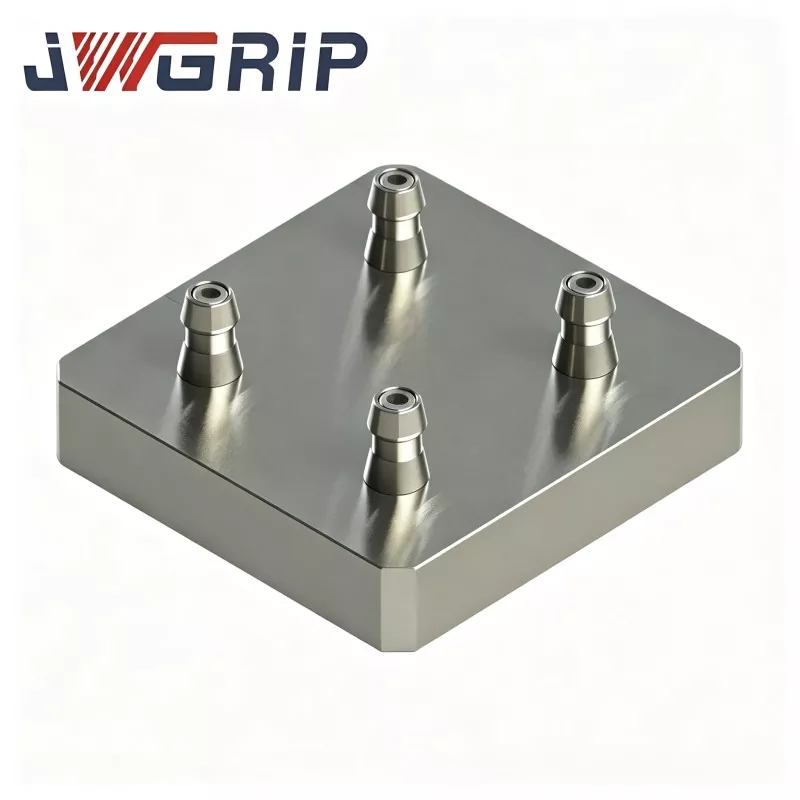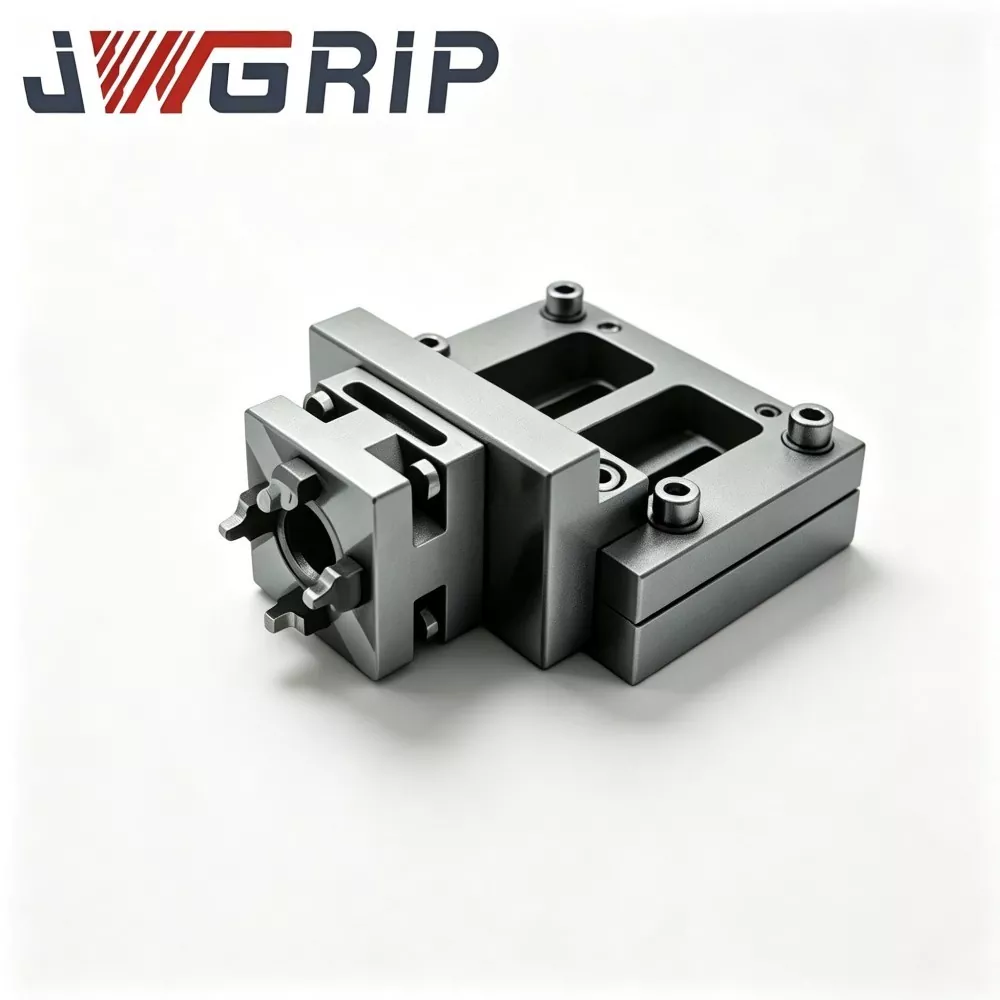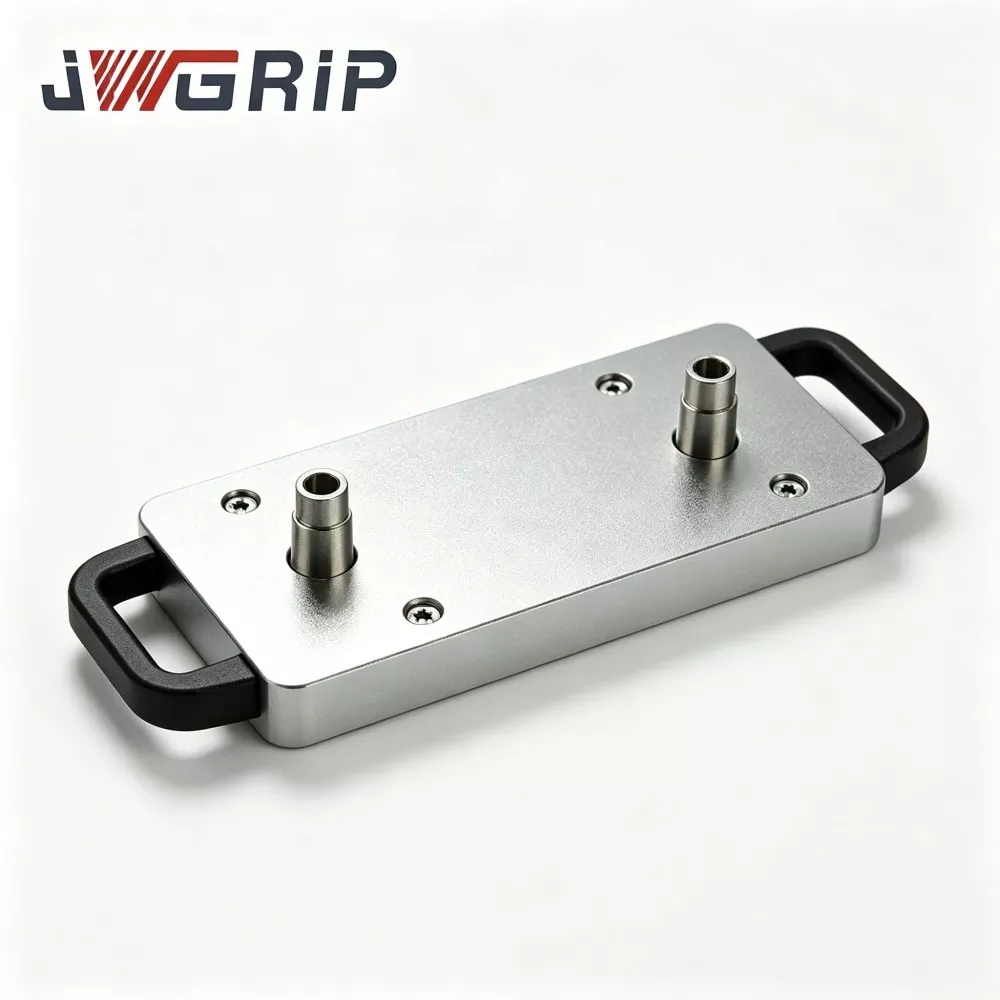
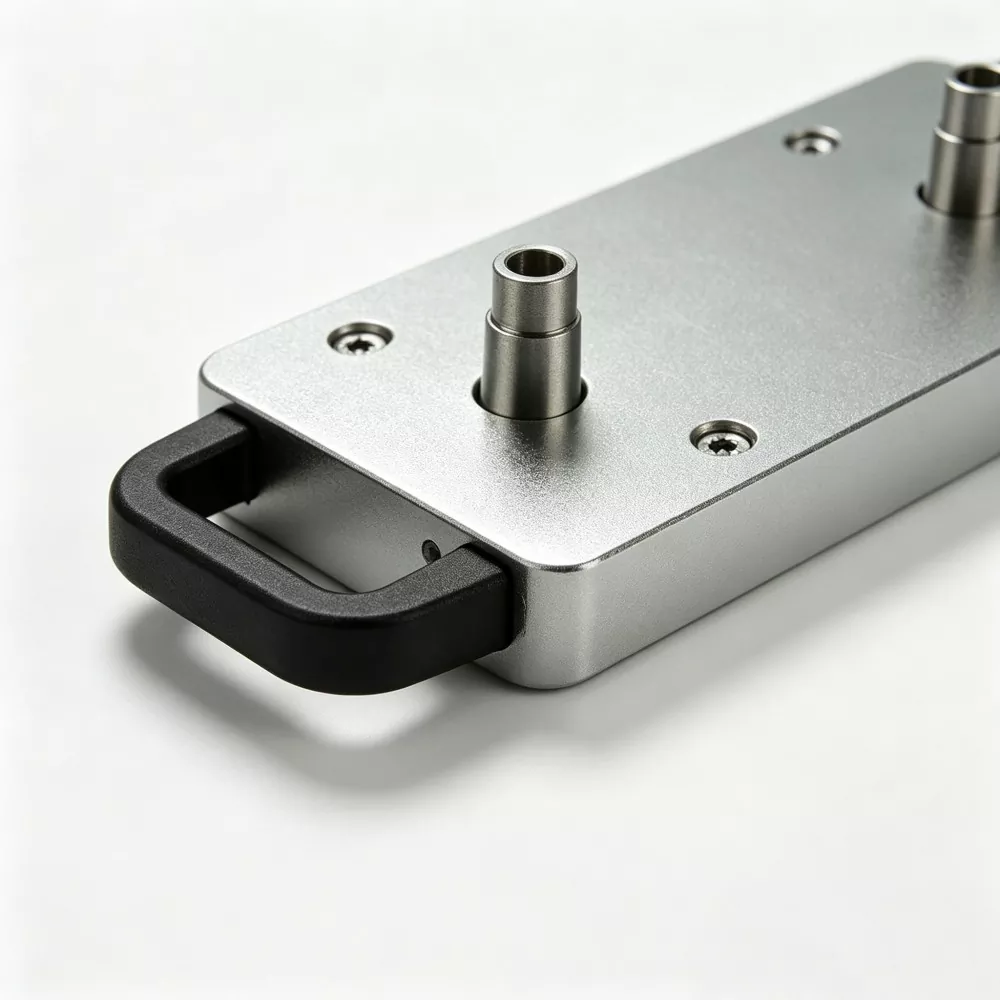
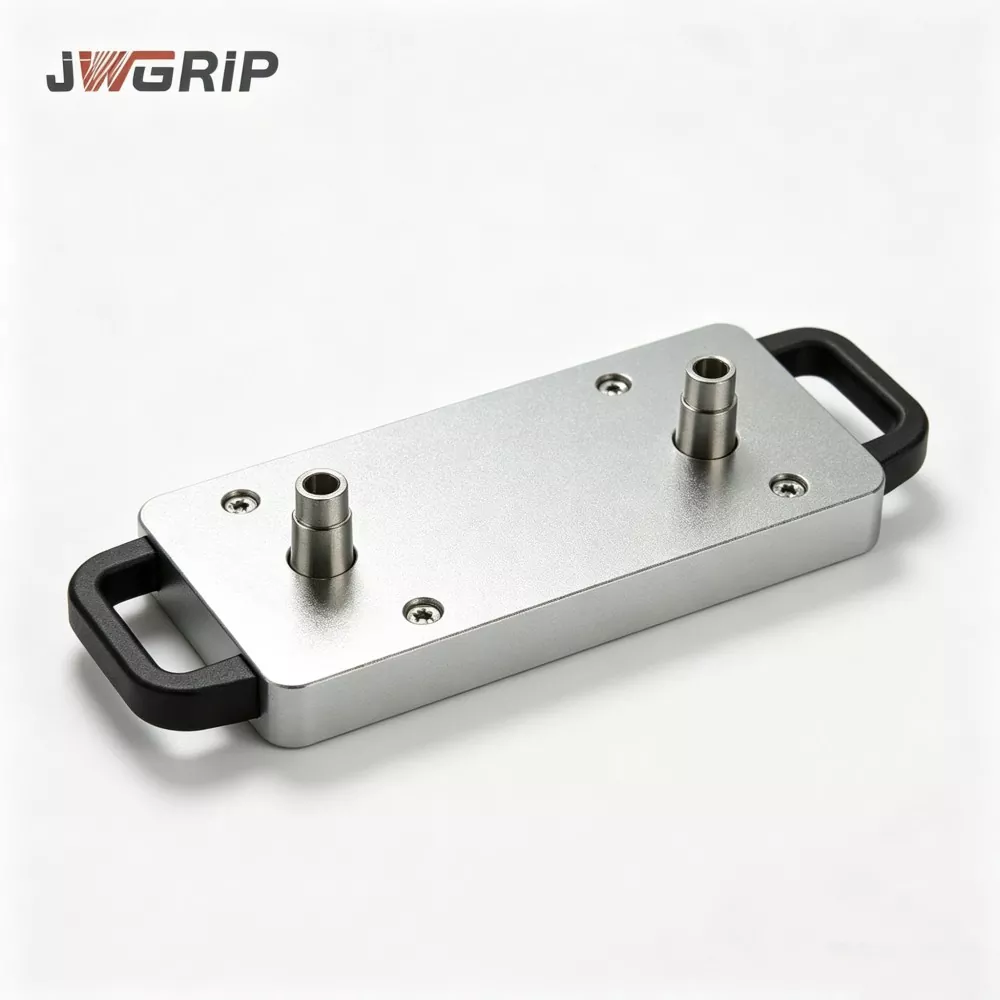
Att anta en integrerad monolitisk strukturell design,Två-center nollpunktspall för CNC-bearbetningintegrerar två kompletta oberoende nollpunktslokaliseringsenheter på en enda integrerad bas. Det fasta standardavståndet på 200 mm är exakt slipat och helt kalibrerat internt före leverans, med exakt parallellitet, centrumavstånd och höjdkonsistens mellan dubbla stationer. Den har stabil positioneringsprestanda, hög övergripande precision och utmärkt strukturell styvhet, vilket lägger en solid grund för synkron bearbetning med dubbla arbetsstycken.
Huvudsakliga hårdvarukomponenter
JWGRIP Two-Center Zero-Point Pallet 200 består av nedanstående nyckelenheter:
- ①Monolitisk baskropp i legerat stål
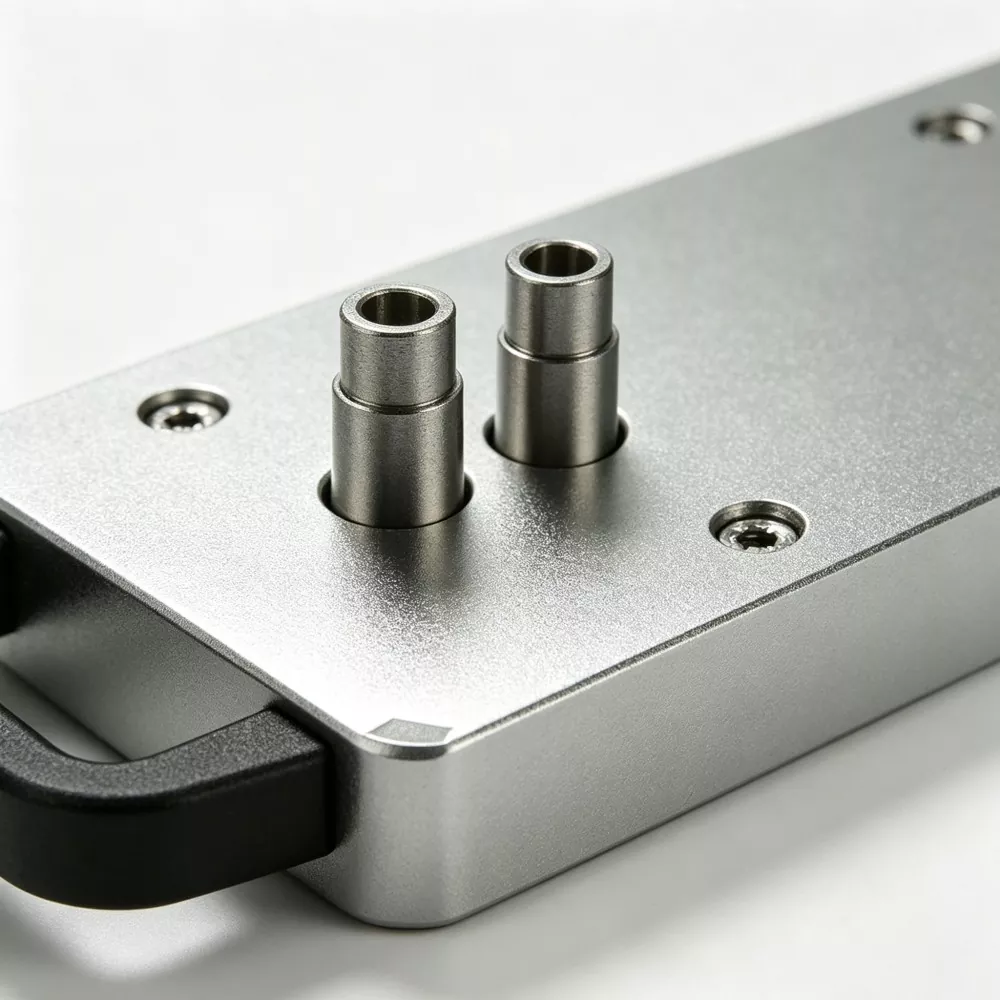
- ②Två kompletta nollpunktspositioneringsbussningar med fast 200 mm centrumavstånd
- ③Synkron pneumatisk låsmodul
- ④Omgivande spånavledningsspår för varje lokaliseringsstation
- ⑤Tryckluftsport
- ⑥Skyddande täckplåtar för tomgångsstation

Två omkopplingsbara produktionslägen
Bearbetningsläge med dubbla stationer
1. Manuellt eller via robot, montera två dragbultar utrustade fixturbaser på vänster respektive höger lokaliseringsstation.
2. Mata in 0,5-0,7 MPa tryckluft; den pneumatiska modulen låser synkront båda positioneringsbussningarna.
3. Låsbekräftelsesignal matas tillbaka till CNC-styrenheten och maskinen utför fräsning, borrning och andra skärprocesser för två arbetsstycken samtidigt.
4. När bearbetningen är klar, släpp lufttrycket för att låsa upp; två färdiga parade arbetsstycken kan tas bort i en hanteringscykel.
Enstations oberoende delbearbetningsläge
1. Installera endast fixturbasen på en lokaliseringsstation.
2. Montera den skyddande täckplåten på den oanvända stationen.
3. Pallen fungerar som en standard nollpunktspall med ett centrum för icke-symmetrisk endelad bearbetning.
Kärnteknik
Processfördelar
Verkligt fall
JWGRIP två-center nollpunktspall för CNC-bearbetning används i stor utsträckning av hydrauliska komponentfabriker, nyenergikomponentprocessorer och formtillverkande tillverkare. Två fall på plats visar på påtagliga operativa förbättringar.
Fall 1: Inhemsk tillverkare av hydraulventilblock
Innan kunden antog JWGRIP-lösningen använde kunden två oberoende nollpunktspallar med ett centrum för parad ventilblockbearbetning.
Varje batchbyte behövde 20-30 minuter för dubbelstationsinriktning.
Cutting vibration brought subtle station shift during mass-production, triggering periodic batch scrap caused by out-of-spec symmetry.
Efter att ha rullat ut åtta set:
- Dubbla stations relativa positionsinställning är helt borttagen. Fixturer kan monteras direkt för bearbetning.
- Fyra månaders produktionsstatistik visar att andelen symmetri-orsakad avvisning minskade med 76 %.
- Tid som tidigare förbrukats för kalibrering omvandlas till effektiv skärtid, vilket ökar genomströmningen per maskin avsevärt.
Fall 2: Öst-Kina New-Energy Automated Production Line
Denna fabrik installerade JWGRIP två-center nollpunktspallar på CNC automatiska produktionslinjer för vänster-höger symmetriska batterihuskomponenter.
Robotar slutför lastning och lossning med dubbla fixturer inom en cykel och utför synkron bearbetning med två delar.
Produktionslinjen löper stabilt genom nattskift med minimal arbetskraft på plats, fri från frekvent manuell fixturkalibrering.
Kvalitetsinspektion
Alla JWGRIP två-center nollpunktspallar är helt bearbetade och monterade in-house utan tredjeparts kompletta enheter OEM outsourcing.
Komplett tillverkningsarbetsflöde
- Ämnesmide & härdning av legerat stål
- Grovbearbetning
- Första stresslindrande åldrandet
- Halvbearbetning
- Sekundärt stresslindrande åldrande
- 5-axlig slipmaskin: slipa två bussningsmonteringshål med engångsklämningsinställning
- Bussning presspassning
- General assembly
- Lufttäthetstryckhållningstest
- Fulldimension CMM-inspektion
- Rostskyddsbehandling
- Stötsäker förpackning av exportkvalitet
Kontrollchecklista
✔ Oberoende test för upprepad positioneringsnoggrannhet för varje lokaliseringsstation
✔ CMM-mätning för dubbelstations centrumavstånd, parallellitet och höjdutjämning
✔ 5-minuters lufthållningstäthetstest; maximalt tillåtet tryckfall ≤0,02 MPa
✔ Cyklisk låsning-upplåsning funktionsverifiering
Produktutvärdering
1. Bekräfta ditt faktiska produktionsbehov för bearbetning med parad-symmetriska delar. Kontrollera att inga mekaniska störningar uppstår efter installation av två fixturbaser.
2. Kontrollera specifikationerna för dina nollpunktsdragbultar på plats. Standardversionen matchar D20 dragdubbar. Anpassade bussningar kan utvecklas för alternativa dragbultar på begäran.
3. För integrering av robot-automation-linje: se till att ett stabilt tryck från verkstadens luftkälla håller sig inom 0,5-0,7 MPa och reservera IO-signalpunkter för PLC-styrsystem.
4. Beräkna total staplingshöjd för arbetsstycket plus fixtur, bedöm kollisionsrisken under verktygssvängning eller spindellutning. Skicka in arbetsstyckesritningar till JWGRIPs tekniska team för störningsbedömning om du har problem.
Driftvägledning
Fäst pallen på verktygsmaskinens arbetsbord, dra åt bultarna strikt enligt vridmoment-värdekraven som anges i JWGRIP användarmanual. Våldsam övervridande infästning är förbjuden. Överdrivet bultmoment kommer att utlösa basmikrodeformation och skada dubbelstations geometriska noggrannhet.
Montera ett olje-vattenfilter på framsidan av luftintaget. Fukt och föroreningar som kommer in i positioneringsbussningarna orsakar rost och nötning och resulterar i precisionsavdrift.
Spraya torrsmörjmedelsaerosol inuti nollpunktsbussningar efter varje sammanlagd 100:e arbetstimme. Flytande motorolja är förbjuden, eftersom flytande olja drar till sig metallspån och orsakar bussningar som fastnar.
Vid varje växlingsbyte blåser du in bussningar och omgivande spånavledningsspår ordentligt med tryckluft. Lämna aldrig metallspån sittande på lokaliseringsytor.
Undvik stötar med tunga föremål på pallens referensytor. Kollisionsinducerad basdeformation kan normalt inte repareras på plats och kommer permanent att förstöra dubbla stationers relativa noggrannhet.
Kör inte under överbelastning som överstiger maximalt tillåten fixturvikt.
Förpackning & frakt
Förpackning: Stötsäkra massiva träfodral av exportkvalitet med tjock innerbuffert av skum. Precisionsdataytor blir väl skyddade mot vibrationer och kollisionsrisk under långväga havstransporter.
Normal ledtid: 14-20 arbetsdagar. Partiella standard-SKU:er hålls i lager för att stödja snabb leverans.
Support efter försäljning
Garanti: 12 månaders full enhetsgaranti täcker tillverkningsdefekter exklusive mänskliga felanvändningar. Kvalificerade anspråk åtnjuter gratis reparation eller utbyte av reservdelar.
Fjärrresurser: Dokumentation för installation och driftsättning online tillhandahålls. Betald teknisk fjärrsupport är tillgänglig för bulkvolymbeställningsprojekt.
Anpassad modifiering: Stöd justering av mittavstånd, ändring av dragbultsspecifikationer och omarrangering av pneumatisk kretslayout.
Provutvärdering: Utvärderingsprov kan ordnas; köparen ska stå för provfraktkostnaden.
Vanliga frågor
F1: Kan JWGRIP två-center nollpunktspall för CNC-bearbetning utföra endelad bearbetning med endast en station?
A: Ja. Placera den skyddande täckplåten över tomgångsstationen och den fungerar som en vanlig nollpunktspall med en station. Växlingslägen stöder produktionsscenarier med både endelade och parade delar utan att försämra pallprestanda.
F2: Varför avviker noggrannheten i centrumavstånd med dubbla stationer efter en tids drift?
S: Typiska grundorsaker: metallspån fångade inuti positioneringsspringorna; bussning som rostar orsakad av fuktblandad tryckluft; basdeformation från kraftig kollision; mikrodeformation från långvarig överbelastning. Utför noggrann rengöring och underhåll först. Kollisionsutlöst basdeformation kan vanligtvis inte repareras på plats och kräver fabriksreturbedömning.
F3: Kan mina befintliga nollpunktsfixturbaser återanvändas på den här pallen?
S: Fixturbaser utrustade med standard D20 nollpunktsdragbultar kan användas direkt. Skräddarsydda bussningar krävs för andra dragbultsspecifikationer.
F4: Är JWGRIP Two-Center Zero-Point Pallet 200 kompatibel med 5-axliga CNC-verktygsmaskiner?
S: Det fungerar med 5-axliga maskiner. Vänligen ange total höjd på arbetsstycket plus fixtur under urvalsfasen; JWGRIP kommer att bedöma kollisionsrisken för spindellutning åt dig.
Upphandlingsbeslutsinsikt
Många tillverkare som tillverkar symmetriska parade arbetsstycken tenderar att köpa två separata pallar med ett centrum för lägre inköpskostnader i förväg. Dock fortsätter dolda kostnader att ackumuleras från upprepade arbetstimmar för inriktning och symmetrirelaterat arbetsstyckesskrot.
JWGRIP två-center nollpunktspall för CNC-bearbetning integrerar två referensreferenser på en monolitisk bas. Den tar itu med symmetririsker som härrör från diskret pallkalibrering och vibrationsinducerad positionsförskjutning. Det minskar omfattande produktionsförluster för tillverkning av parade delar, lämplig för traditionella manuella verkstäder såväl som fabriker som utför automationslinjeuppgraderingar.
Är du redo att uppgradera din bearbetning med parade delar?
Begär en offert eller ett utvärderingsexempel för JWGRIP Two-Center Zero Point Pallet.
Kontakta JWGRIP nu* För anpassad mittavstånd, drag-studsspecifikation eller automationsintegration, tackkontakta vårt tekniska team. Standard D20 dragdubbar kompatibla.