Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






Fyra-center nollpunktspall för CNC-fixtur
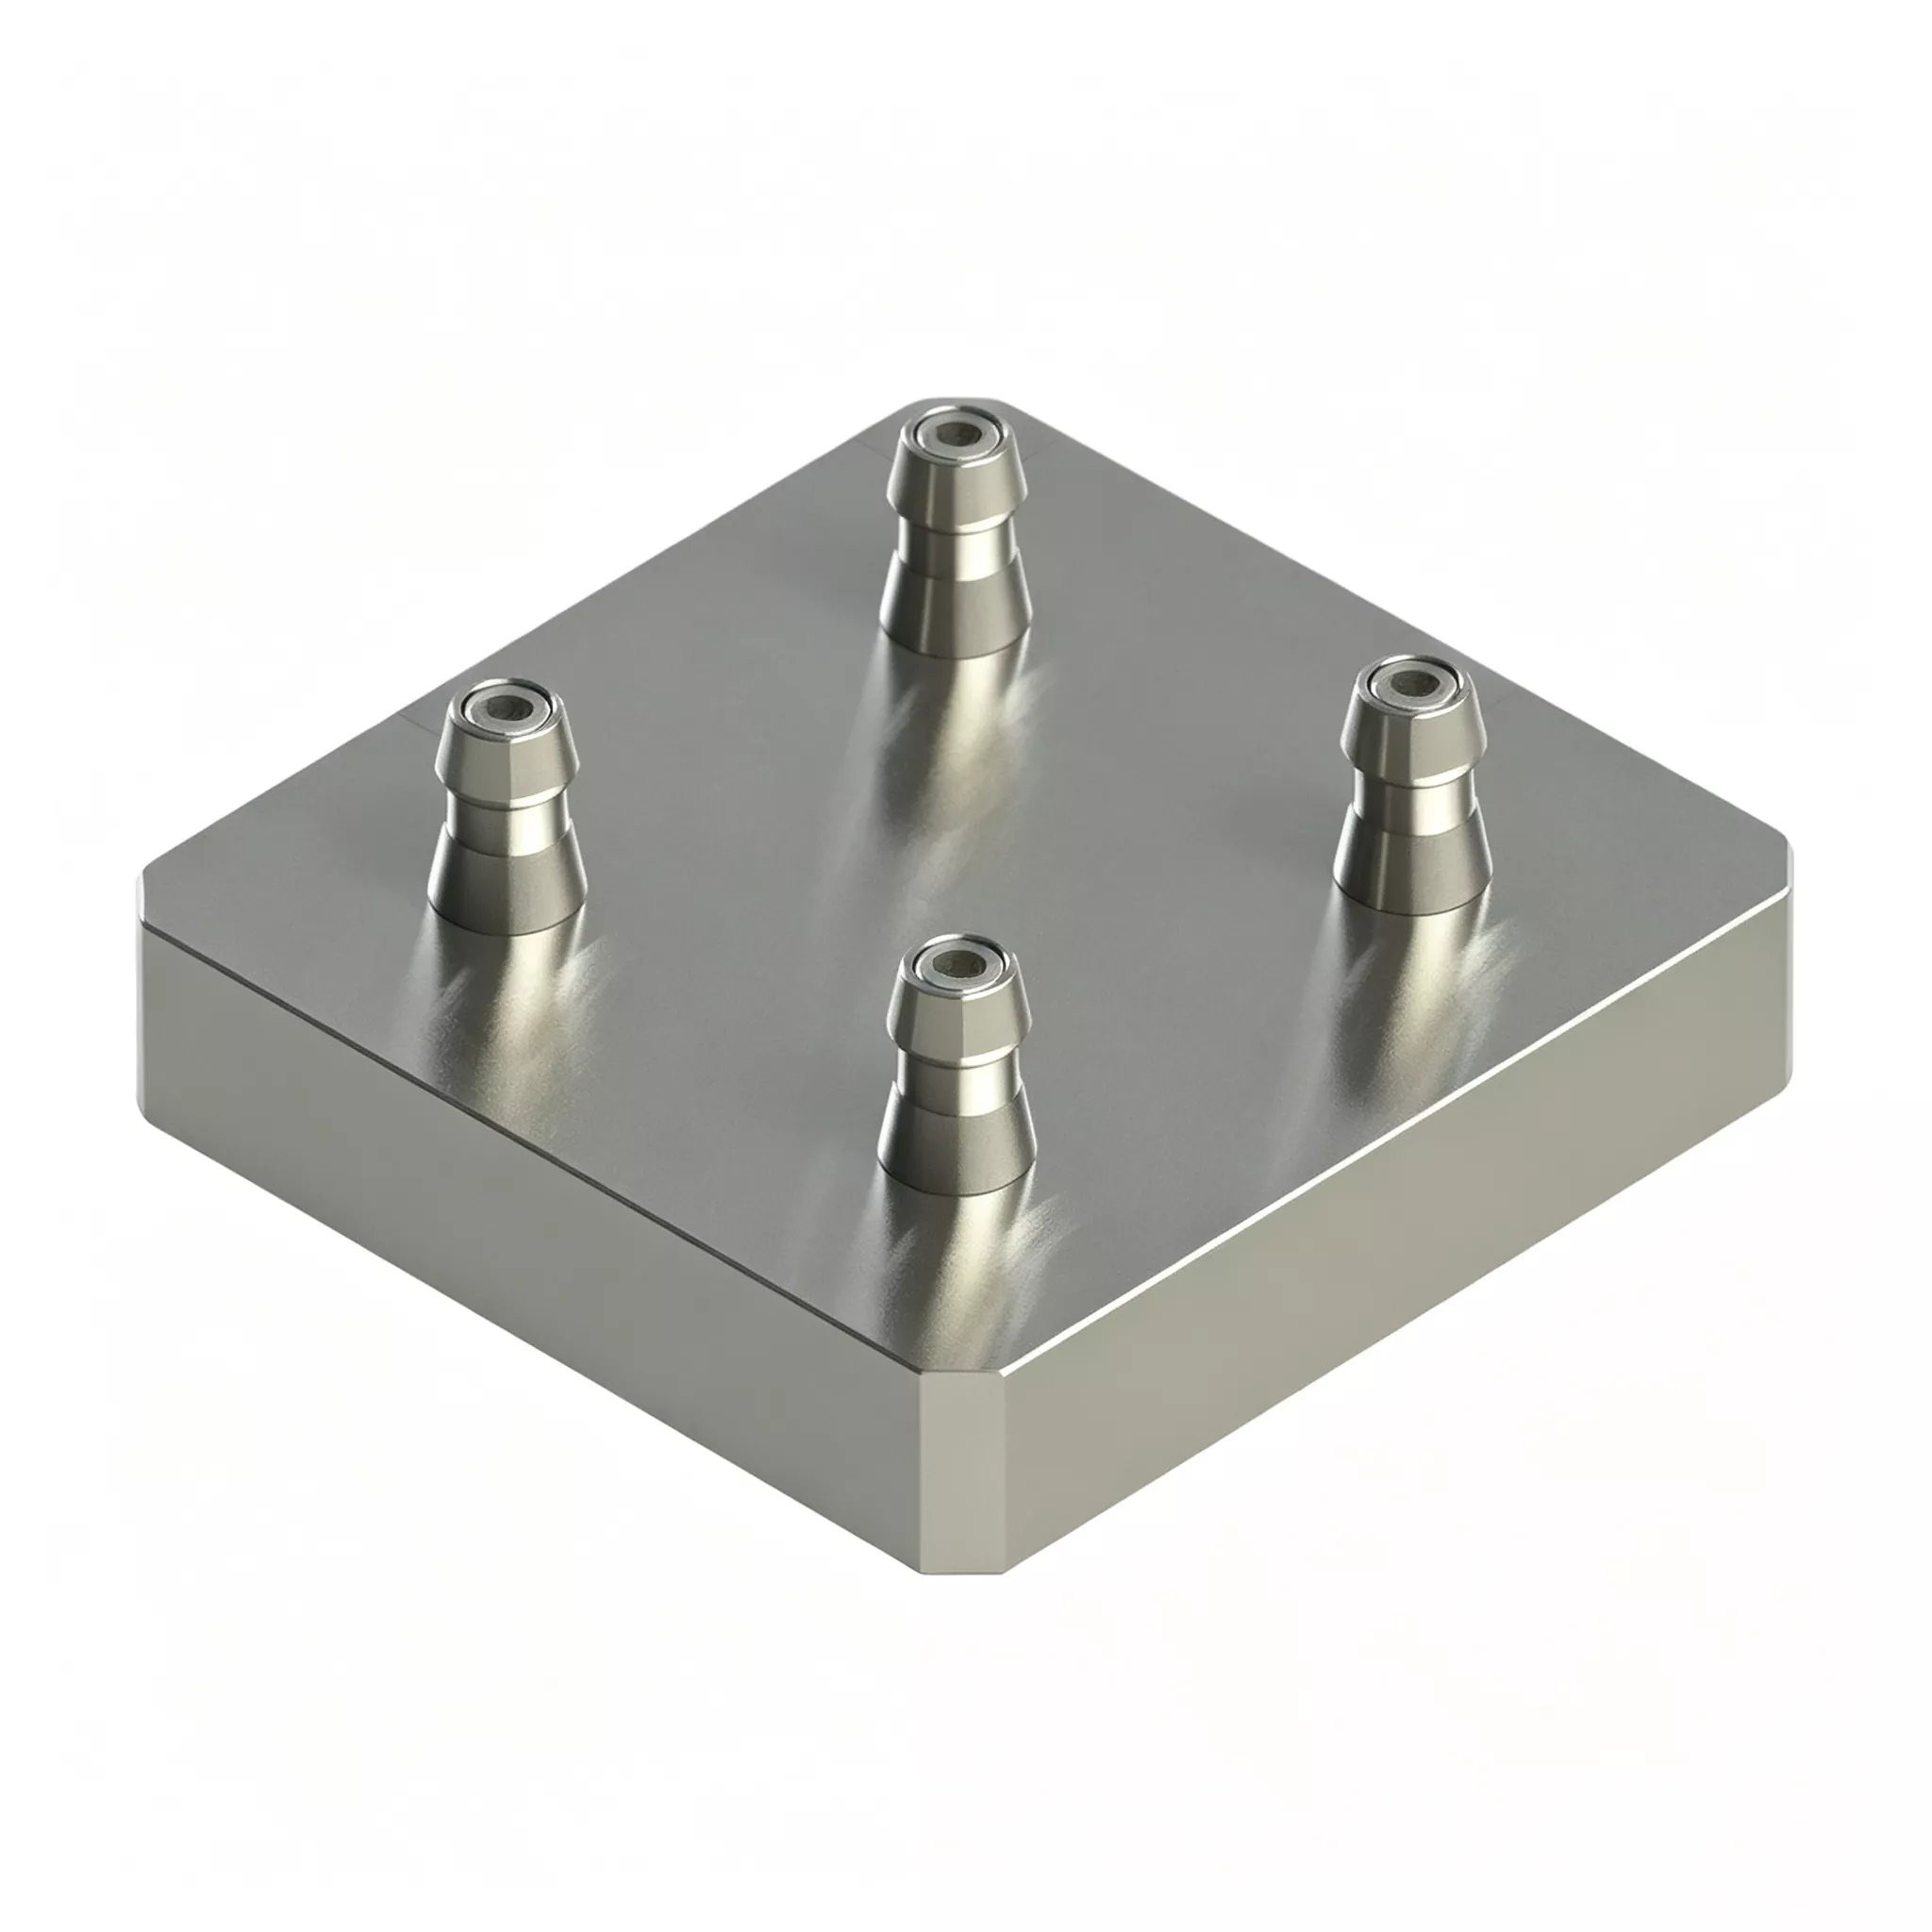
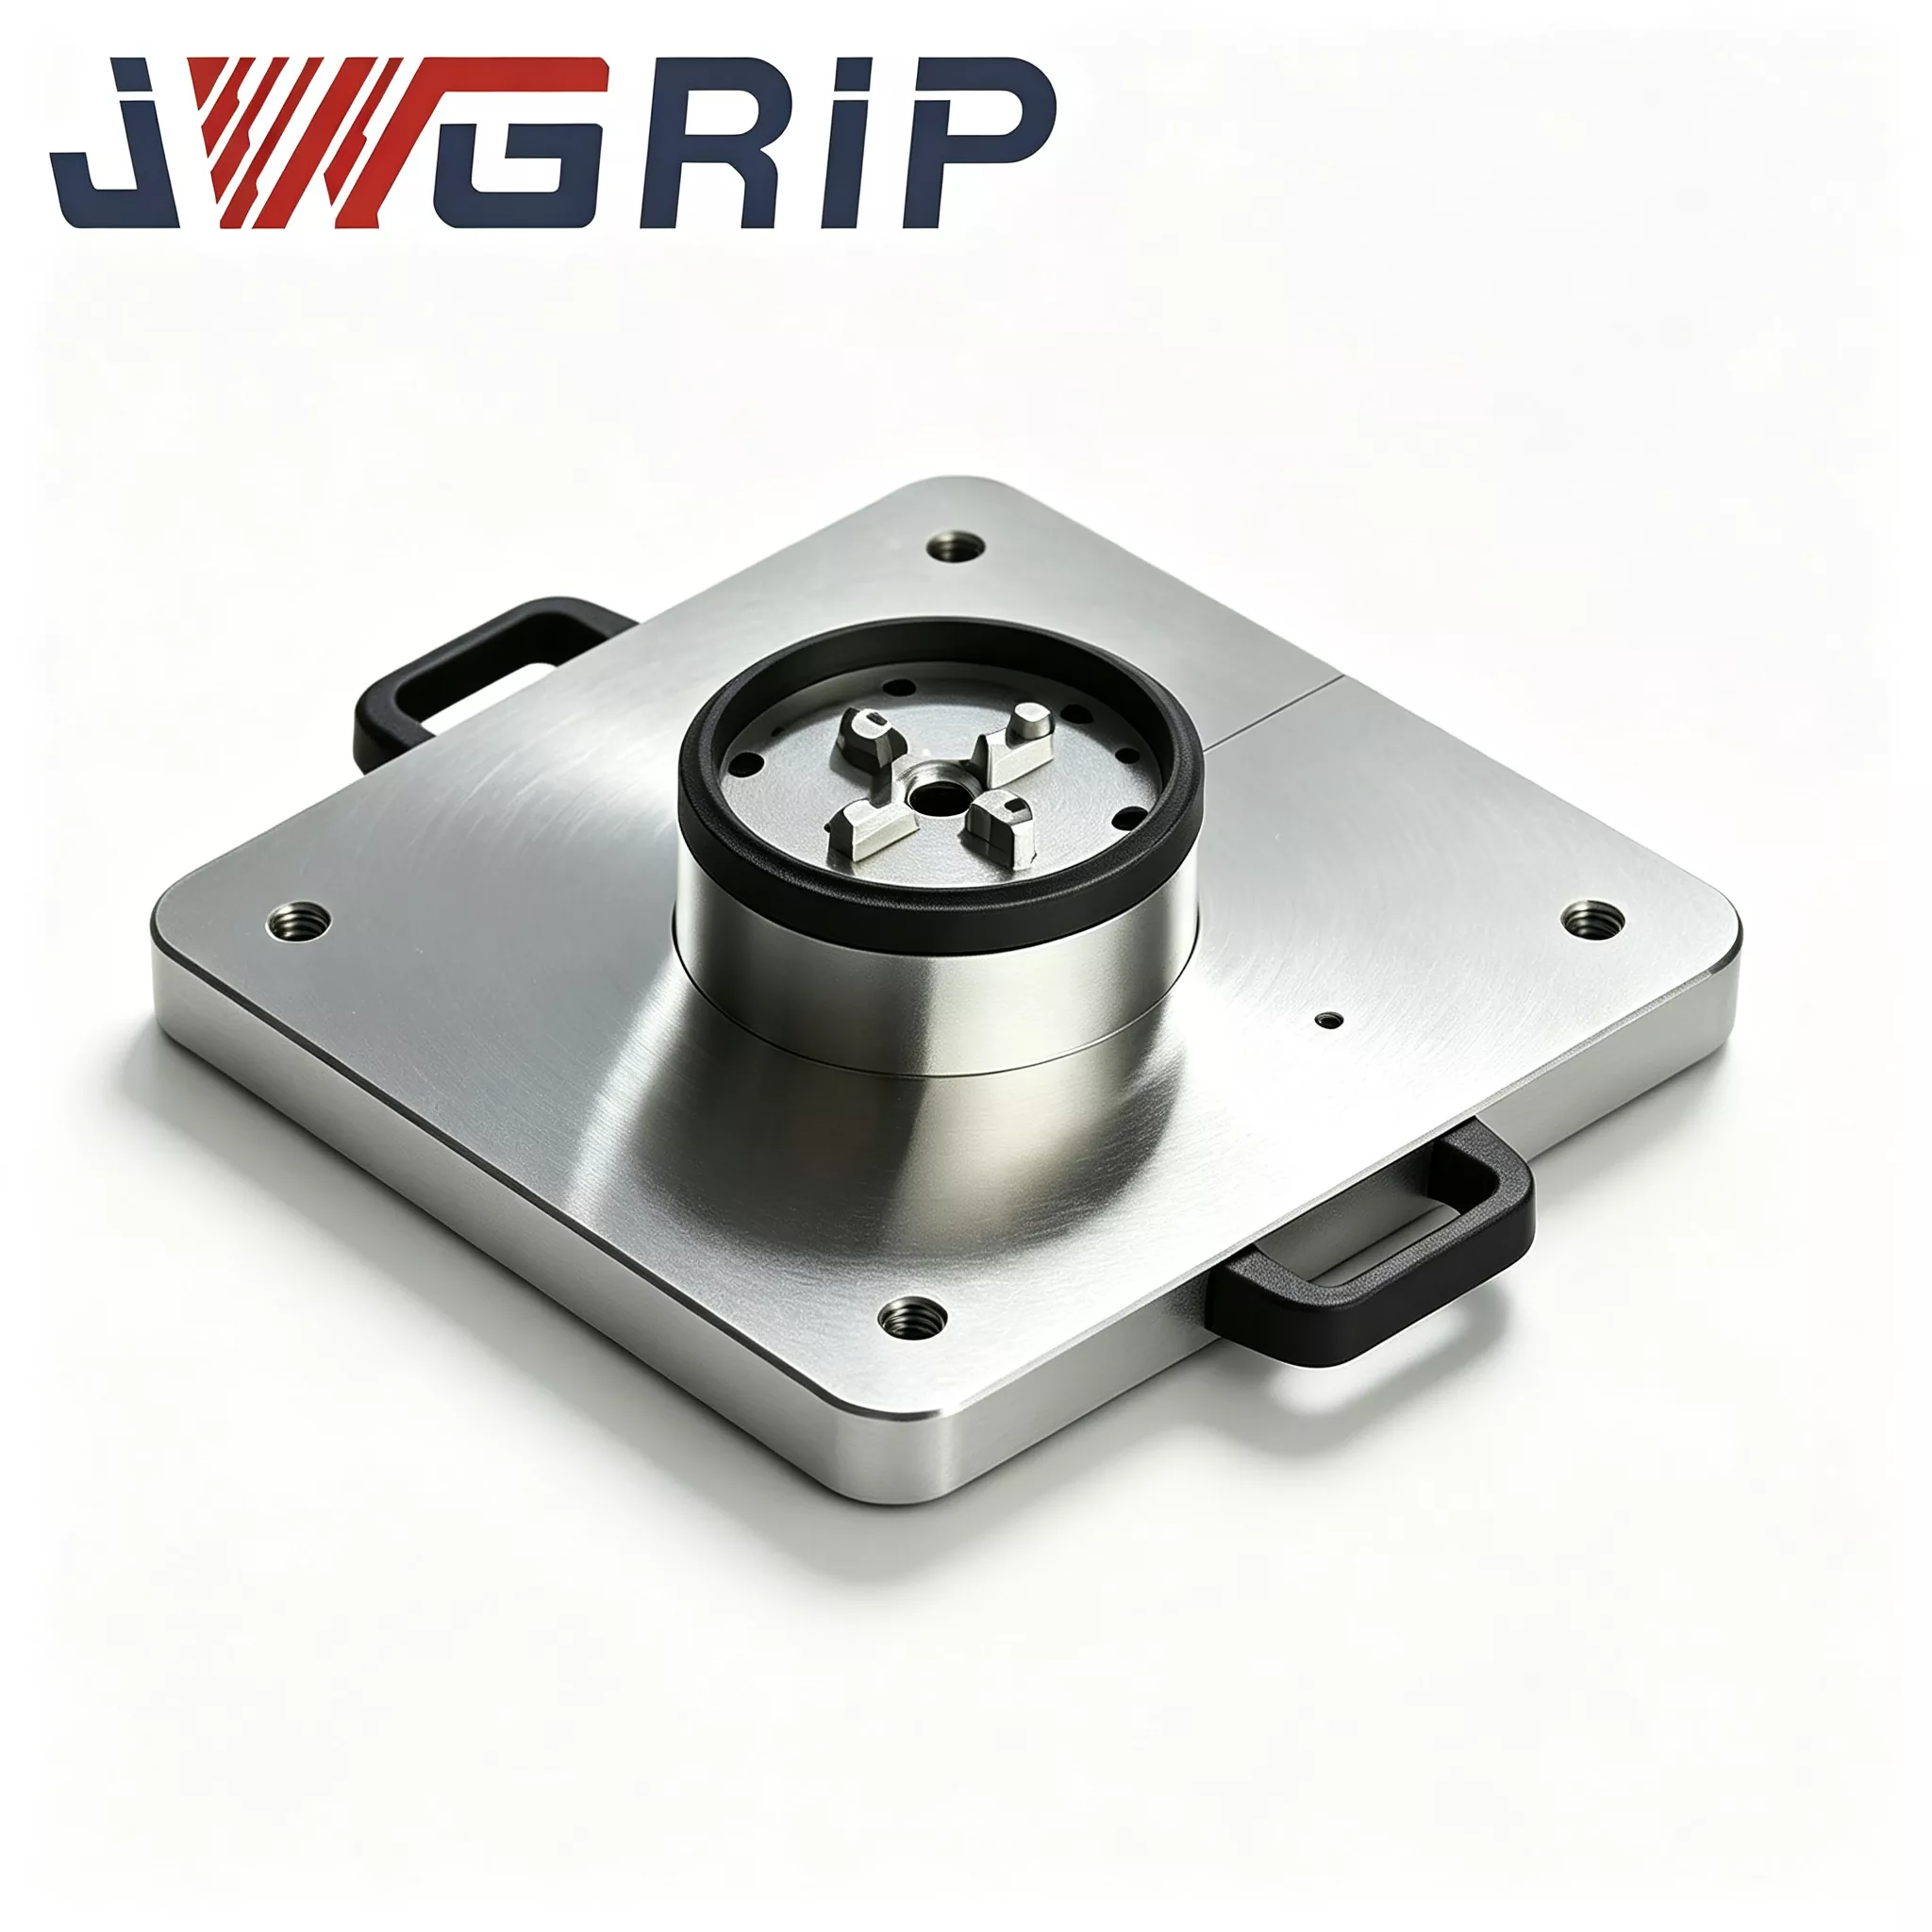
JWGRIP är tillverkare och leverantör av Professional Four-Center Zero Point Pallet för CNC Fixture i Kina. Four Center Zero Point Pallet tillhör Zero Point Pallet Series, är utvecklad för de utbredda scenarierna för hög-mix-låg-volym mixed-mode-produktion som råder i modern bearbetningsindustri. Välkommen att höra av dig!
Denna fyra-center nollpunktspall för CNC-fixtur kan effektivt lösa problemen med flexibel produktion. De fyra kompletta nollpunktspositioneringsenheterna är integrerade i en kompakt helhetsbas och de fyra arbetsstationerna är helt oberoende. Användare kan samtidigt klämma fast fyra identiska arbetsstycken eller installera fyra olika fixturer för blandad bearbetning. Det finns inget behov av montering på plats med flera brickor. Positionerna och höjderna för alla arbetsstationer har kalibrerats innan de lämnar fabriken för att säkerställa konsekvens.
Kärnhårdvarusammansättning
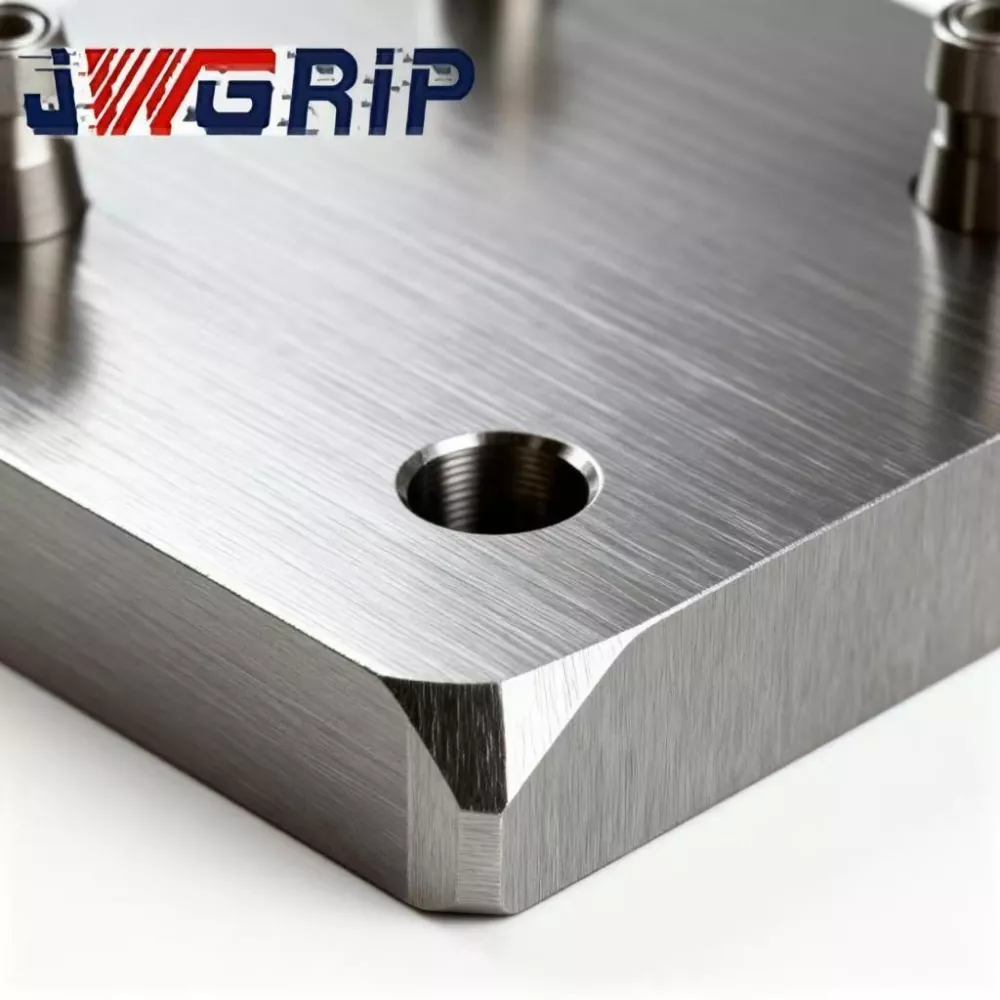
JWGRIP Four-Center Zero-Point Pallet 120×120 inkluderar följande sammansättningar:
· Monolitisk smidd och härdad pallbas i legerat stål
· Fyra oberoende nollpunktsbussningslåsningsenheter i matrislayout
· Inbyggd synkron pneumatisk distributionsmodul
· Individuella spånavledningsspår för varje lokaliseringsstation
· Serviceport för tryckluft
· Skyddande täckplåtar för att täcka lediga stationer
Dess nyckelskillnadsfaktor jämfört med vanliga multistationsarmaturer: fyra stationer fungerar helt oberoende av varandra.
Två praktiska produktionslägen
Läge 1: Fyrstations massproduktion för identiska arbetsstycken
1. Sätt på fyra fixturbaser utrustade med dragbultar på alla fyra stationerna.
2. Tillföra 0,5-0,7 MPa tryckluft; den synkrona pneumatiska modulen låser alla fyra bussningsenheterna samtidigt.
3. Låsbekräftelsesignal matas tillbaka till CNC-systemet och maskinen kör skärcykler.
4. När bearbetningen är klar, släpp lufttrycket för upplåsning. Fyra färdiga delar tas bort i en cykel för att öka genomströmningen per timme.
Läge 2: Flexibel bearbetning med blandade linjer för olika delar
1. Ladda fixturer motsvarande fyra distinkta arbetsstycken på separata stationer.
2. Använd tryckluft för att låsa alla stationer. CNC kör dedikerade bearbetningsprogram sekventiellt för varje station.
3. När en beställningsproduktion är klar, byt bara ut fixturen på den relevanta målstationen. Resterande stationer förblir fastklämda utan fullständig nedbrytning.
4. Minskar stilleståndstiden avsevärt vid frekventa produktbyten.
Ingenjörsdesign
· Basen av legerat stål genomgår avspänningsavlastande åldring i två omgångar: första åldring efter grovbearbetning, sekundär åldring efter halvbearbetning. Upprepad klämspänning, svängningar i omgivningstemperaturen och kontinuerliga skärvibrationer är vanliga i verkstäder med blandat läge. Otillräcklig spänningsutlösning orsakar osynlig mikrodeformation och förstör positionsnoggrannheten hos flera stationer. JWGRIP dubbelåldring maximerar intern spänningsfrigöring för långsiktig stabil geometri.
· Positioneringsbussningar använder högt slitstarkt lagerstål. Inre hål får härdning plus finslipning för att garantera tillförlitlig oberoende lokaliseringsprestanda för varje station.
· Positionstolerans och höjdskillnad mellan station och station kontrolleras strikt för att uppfylla stabilitetskraven för blandad produktion.
Kärnfördelar
1. Minimera driftstopp som orsakas av frekventa orderbyten
Det finns inget behov av att ta isär varje fixtur under produktbyte. Endast stationer som kräver nybeställningsutrustning byts ut; andra stationer fortsätter att köra. Maskinens vilotid sjunker kraftigt för beställningsmiljöer med hög blandning och låg volym.
2. Eliminera mänskligt orsakade monteringsfel från flera diskreta pallar
Manuell stapling och montering av separata nollpunktspallar kan skapa positionsavvikelser på 7-8 μm. JWGRIP slutför full multistationskalibrering internt: positionstolerans ≤±0,004 mm, höjdskillnad från station till station ≤0,0025 mm. Det sparar timmar av montering och trimningsarbete på plats.
3. En maskinvara täcker både massvolym- och högmix-lågvolymuppgifter
Kör bearbetning i fyra delar av identiska delar för maximal genomströmning under stora satser. Växla till blandad linjeläge för fragmenterade beställningar. Inget behov av att köpa separata fixturer för två produktionsscenarier, vilket minskar investeringar i anläggningstillgångar.
4. Maximera återanvändning av befintlig fixturtillgång med standard D20-nollpunktskompatibilitet med dragbultar
Verkstadsexisterande nollpunktsfixturbaser i liten storlek kan återanvändas direkt efter eftermontering av standard D20-dragbultar. Undvik fullständig återtillverkning av armaturer och bevara tidigare fixturinvesteringar.
5. Oberoende spånavledningsutformning per station
Spån av järn och aluminium strömmar bort genom dedikerade spår för varje station. Spåninneslutning inuti positioneringsbussningens mellanrum reduceras avsevärt. Under frekventa förhållanden med blandad fixturbyte minskar rengöringsfrekvensen och risken för chiputlöst positioneringsfel minskas.
Riktiga fall
Fall 1: Medicinsk-enhet-tillbehörsprocessor
Den här kunden får typiska beställningar med hög blandning och låg volym, och växlar mellan 3-5 varianter av miniatyrdelar varje arbetsdag.
· Före uppgradering: enstations nollpunktspallar användes. Varje byte krävde borttagning av fixtur, rengöring, återklämning och indikering av ratten, vilket tog 40-60 minuter. Stora mängder maskintimmar gick till spillo på installationsarbete.
· Efter att ha distribuerat flera JWGRIP-nollpunktspallar med fyra centrum och använt bearbetningsläge för blandade linjer: fullständig rivning av fixturen krävs inte längre. Endast målstationsfixturer ersätts. Den genomsnittliga omställningstiden faller till 8-15 minuter.
· Halvårsproduktionsstatistik visar att verktygsmaskinanvändningen ökade med 24 %. Fabriken kan acceptera mer fragmenterade kundorder utan att köpa extra CNC-maskiner.
Fall 2: 3C-komponentunderleverantör i Pearl River Delta
Denna verkstad hanterar både massbeställningar med stora volymer och provjobb i små partier på samma CNC-maskiner.
· Under massbeställningsperioder: fyra stationer bearbetar identiska delar för hög genomströmning.
· När provuppgifter i små partier kommer: ockupera en eller två stationer för provproduktion medan andra stationer fortsätter massproduktionen.
· Provbearbetning avbryter inte längre massproduktionsrytmen och provleveransens ledtid förkortas avsevärt.
Komplett produktionsarbetsflöde
① Smidning och härdning av legerat stål
② Grovbearbetning
③ Första stresslindrande åldrande
④ Halvbearbetning
⑤ Sekundärt stresslindrande åldrande
⑥ 5-axlig slipmaskin: slipa alla bussningsmonteringshål med engångsklämningsinställning
⑦ Buffning presspassning
⑧ Tätningsenhet för luftkretsar
⑨ Test för lufttäthet och tryckhållning
⑩ Fullstation CMM-dimensionell inspektion
⑪ Anti-rostskyddsbehandling
⑫ Exportfärdig stötsäker packning
Kontrollchecklista
1. Oberoende test för upprepad positioneringsnoggrannhet för varje enskild station
2. CMM-mätning för fyra-stations positionstolerans, höjdskillnad och parallellitet
3. 5-minuters lufttäthetstest; maximalt tillåtet tryckfall ≤0,02 MPa
4. Cykliskt synkront låsnings-upplåsningstest över fyra stationer
Urvalsguide
· Analysera din beställningsstruktur: För dominerande massproduktion med en variant, kör bearbetning med fyra stationer med identiska delar. Om beställningar med hög blandning och låg volym står för en stor andel, bedöm noggrant risken för fysisk störning från fixtur till fixtur på fyra stationer för att undvika kollision.
· Bekräfta specifikationerna för dina nollpunktsdubbar på plats. Standardversionen matchar D20 dragdubbar. Anpassade bussningar kan utvecklas för alternativa dragbultsstorlekar.
· För automatiserad produktionslinjeintegrering: garantera stabilt tryck från verkstadens luftkälla inom 0,5-0,7 MPa och reservera IO-signalpunkter för PLC-styrsystem.
· Beräkna total staplingshöjd för arbetsstycket plus fixtur. Simulera verktygets rörelsebana för att förhindra kollision mellan verktyg och pall under skärning. Skicka in arbetsstyckesritningar till JWGRIPs tekniska team för interferensbedömning om du har osäkerheter.
Praktisk drift
1. Montera pallen på verktygsmaskinens arbetsbord och dra åt bultarna strikt enligt vridmoment-värdekraven i JWGRIP användarmanual. Fästning med övermoment är förbjuden, eftersom deformation av baskroppen kommer att förstöra multistations relativa noggrannhet.
2. Installera olje-vattenfiltret vid tryckluftsinloppets främre ände. Fukt och föroreningar som kommer in i bussningar kommer att utlösa rost, nötning och försämring av noggrannheten.
3. Spraya torrsmörjmedelsaerosol inuti nollpunktsbussningar efter varje sammanlagd 100:e arbetstimme. Flytande motorolja är strängt förbjuden, eftersom olja drar till sig metallspån och leder till bussningar som fastnar.
4. Blås rent lokaliseringshål och spånavledningsspår för varje station med tryckluft efter fixturbyte eller vid varje skiftbyte. Lämna aldrig metallspån på lokaliseringsytor.
5. Sätt på skyddsplåtar på tomgångsstationer för att blockera järnspån och skärvätska från invaderande bussningsenheter.
6. Undvik att stöta tunga föremål på pallens referensytor. Kollisionsorsakad basdeformation kan vanligtvis inte repareras på plats och förstör permanent multistations positionella prestanda.
Support efter försäljning
1. Garanti: 12 månaders full enhetsgaranti täcker tillverkningsfel, exklusive mänsklig missbruk. Kvalificerade anspråk åtnjuter gratis reparation eller utbyte av reservdelar.
2. Tekniska resurser: Handhavande online och videohandledningar tillhandahålls. Betald teknisk fjärrsupport är tillgänglig för bulkvolymbeställningsprojekt.
3. Anpassad modifieringstjänst: Yttre dimensionsjustering, byte av dragbultar-specifikationer, omarrangering av stationslayout stöds.
4. Sample utvärdering: Utvärderingsprov kan ordnas; köparen åtar sig provfraktkostnad.
FAQ
F1: Kommer blandad bearbetning av arbetsstycken med olika delar på fyra stationer att störa den ömsesidiga noggrannheten?
S: Fyra bussningsenheter är fysiskt helt oberoende; låsåtgärder stör inte varandra. Lokaliseringsnoggrannheten förblir stabil så länge som fixturer undviker fysisk kollision. Regelbunden tryckluftsrengöring för varje station rekommenderas fortfarande för att förhindra att spån stänker på andra stationers referensytor.
F2: Är fyra-center nollpunktspall för CNC-armatur nödvändig om små batchbyten sker sällan?
S: Dess omställningseffektivitetsfördel sticker ut endast vid frekventa variantbyten varje vecka. Om produktionen mestadels är envariant massorienterad ger enkelstations- eller dubbelstations nollpunktspallar bättre kostnadsprestanda.
F3: Kan mina befintliga legacy fixturbaser återanvändas på den här pallen?
S: Fixturbaser utrustade med standard D20 nollpunktsdragbultar kan fungera direkt. Skräddarsydda bussningar krävs för andra dragbultsspecifikationer.
F4: Kan JWGRIP Four-Center Zero-Point Pallet 120×120 användas på 5-axliga CNC-maskiner?
S: Den är kompatibel med 5-axlig utrustning. Beräkna arbetsstyckets totala höjd plus fixtur för att utvärdera kollisionsrisken för spindellutning. Arbetsstyckesritningar kan lämnas in för JWGRIP teknisk bedömning vid urvalsfasen.
Upphandlingsreferensnot
Många fabriker överväger att köpa in stora mängder specialanpassade armaturer för flexibla uppgraderingar. Detta medför höga investeringar plus risken att fixturer blir inaktiva när order ändras.
Kärnvärdet för JWGRIP Four-Center Zero Point Pallet för CNC Fixture ligger i att stödja både massvolymproduktion och högblandningstillverkning med blandade linjer inom en enda hårdvaruenhet. Det maximerar återanvändning av kunders befintliga fixturbaser, kontrollerar produktions- och eftermonteringskostnader och lindrar smärtpunkter som orsakas av fragmenterade beställningar. Den är väl lämpad för flexibla uppgraderingsprojekt för medelstora och små tillverkare av komponentbearbetning.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer