Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






Automatiserad nollpunktspall med kraftchuck
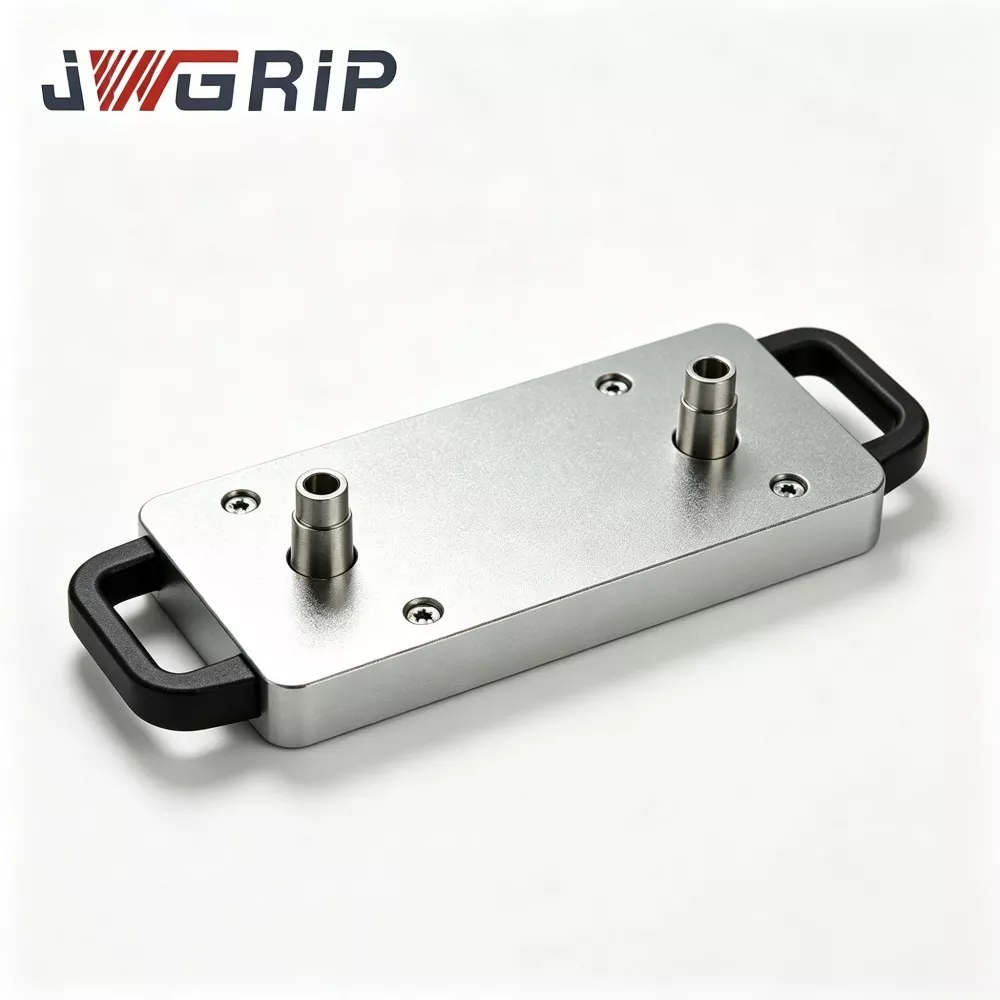
JWGRIP är tillverkare och leverantör av den professionella automatiserade nollpunktspallen med kraftchuck i Kina. Det är en integrerad nollpunktspositioneringsfixtur speciellt designad för flexibla obemannade CNC-produktionslinjer. Den integrerar nollpunktspositioneringsreferenskomponenten och den elektriska pneumatiska chucklåsenheten i en enda enhet, vilket eliminerar behovet av att köpa ytterligare flerskiktsadapterplattor eller separata chucktillbehör. Den kan installeras och fixeras direkt på verktygsmaskinens arbetsbord och kopplas till industrirobotgripare.
Den automatiska nollpunktspallen med kraftchuck kan uppnå automatisk positionering, automatisk fastspänning och automatisk frigöring efter att arbetsstycket har klämts fast. Det har använts i stor utsträckning vid bearbetning av pressgjutna delar av aluminiumlegering för fordon, storskalig produktion av metallkonstruktionskomponenter för 3C-konsumentelektronik och automatiska grafitelektrodbearbetningsenheter i formverkstäder.
Produktsammansättning och arbetsflöde
Den automatiska nollpunktspallen med kraftchuck tillhör nollpunktspallserien. Den består huvudsakligen av fyra kärnkomponenter: pallbaskroppen, nollpunktspositioneringshylsan med hög precision, den pneumatiska drivmodulen och den synkrona kraftchuckfixturen.
Det kompletta arbetsflödet är som följer: Industriroboten plockar upp fixturbasen på det laddade arbetsstycket och placerar det på pallens referensplan. Nollpunktspositioneringshylsan fullbordar den initiala positioneringen. När den inbyggda sensorn känner av positionen exakt skickar den en signal till PLC-styrsystemet.
PLC:n startar den pneumatiska kretsen, och den inbyggda pneumatiska enheten driver kraftchuckfixturen att röra sig synkront inåt, vilket uppnår enhetlig radiell fastspänning av fixturbasen.
Efter att fastspänningen är klar skickas en elektrisk bekräftelsesignal till CNC-verktygsmaskinen och skärbearbetningscykeln börjar.
När bearbetningsprogrammet avslutas skickar verktygsmaskinen en slutförandesignal och den pneumatiska kretsen släpper trycket. Chuckfixturen öppnas synkront och roboten tar ut det färdiga arbetsstycket tillsammans med fixturen och förbereder sig för nästa belastningscykel.
Hela processen kräver inte manuell åtdragning av bultar eller manuell indikering och uppriktning.


Processfördelar
Basplattans ämne är tillverkat av smidet legerat stål och genomgår två kompletta spänningsavlastande värmebehandlingsprocesser för att eliminera den inre restspänningen som genereras under CNC-bearbetningsprocessen.
Många lågpriskonkurrenter kommer att utelämna detta avgörande steg. Om den inre restspänningen i basmaterialet är betydande, kan upprepade klämoperationer i verkstaden och temperaturförändringar på grund av dag-natt-cykler orsaka mikroskopiska deformationer som är osynliga för blotta ögat på referensplanet.
Detta kommer att leda till kontinuerliga storleksavvikelser i de bearbetade arbetsstyckena och resultera i en stor mängd avfallsförluster.
Varje bit råmaterial i vår fabrik fullföljer strikt hela glödgningsprocessen. Denna standard härrör från över tio års praktisk ingenjörserfarenhet och tjänar många CNC-automatiserade fixturprojekt. Positioneringsbussningen är gjord av högt slitstarkt lagerstål, genomgår härdnings- och härdningsbehandling, och kombineras med invändig hålfinslipning och ultrafin bearbetning för att minimera gapet mellan positioneringsytorna och säkerställa stabil positioneringsprestanda även efter otaliga utbytescykler.
Kärnfördelar
1. Integrerad strukturell design i ett stycke
Den integrerade designen i ett stycke sparar monteringsutrymme på verktygsmaskinens arbetsbord och eliminerar ackumulerade monteringsfel orsakade av flerskiktsadapterplattor. Traditionella lösningar av delad typ kräver stapling av nollpunktspallar, adapterbasplattor och oberoende chuckar, där stapling av 2–3 plattor kan generera en extra 3–5 μm ackumulerad positioneringsavvikelse. Vår monolitiska integrerade design undviker dessa felkällor, minskar antalet köpta tillbehör och sänker kostnaderna för reservdelshantering för slutkunder.
2. Upprepa positioneringsnoggrannhet
Pallen levererar en stabil repeterad positioneringsnoggrannhet på ±2μm. Inre hål i positioneringsbussningar bearbetas via finslipning. Varje pall genomgår 100 % fullständig inspektion av produktens noggrannhet före leverans, och varje enhet levereras med en original inspektionsrapport i papperskopia som kan tillhandahållas för verifiering på begäran av utländska köpare.
3. Inbyggd automationsintegration
Standardiserade pneumatiska portar och NPN-utgångsgränssnitt för elektriska signaler är reserverade, vilket gör pallen kompatibel med flera vanliga industrirobotmärken på marknaden. Den stöder verkligen produktion utan uppsikt över nattskift. Enligt riktiga eftermonteringsdata från en slutanvändare av en inhemsk bildelar, sjönk cykeltiden för fixturbyte från den ursprungliga manualen 12–15 minuter ner till inom 45 sekunder efter utplacering av våra pallar, utan att operatören behövde stanna på plats under nattskift.
4. Hög klämkraft
Den inbyggda kraftpneumatiska chuckenheten tillhandahåller en maximal spännkraft på upp till 45kN, som kan motstå skärpåverkan som genereras av bearbetning av gjutstål och gjutna aluminiumarbetsstycken, vilket effektivt minskar risken för att fixturen förskjuts och lossnar under skäroperationer.
5. Bekvämt underhåll och kontrollerbar reservdelskostnad
Chuckbackenheter kan demonteras och bytas ut individuellt utan att ta bort hela pallen från verktygsmaskinens arbetsbord. När käftar utsätts för nötning eller skada behöver kunderna bara köpa motsvarande reservdelar istället för att byta ut hela palluppsättningen, vilket effektivt minskar långsiktiga investeringar i underhåll av utrustning.


Riktiga kundcase
Den automatiska nollpunktspallen med kraftchuck används mestadels i tre kategorier av produktionslinjer: obemannade CNC-produktionslinjer för fordonskomponenter, massproduktionslinjer för 3C-metallkonstruktionsdelar och flexibla automatiserade grafit-elektrodbearbetningsceller i formfabriker.
Fall1:En storskalig inhemsk tillverkare av bildelar eftermonterade två flexibla CNC-automatiserade produktionslinjer med totalt 16 uppsättningar av automatisk nollpunktspall med kraftchuck för pressgjutningsbearbetning av aluminium. Före eftermontering behövde operatörerna manuell indikering och justering för varje fixturbyte, vilket förbrukade ungefär 13 minuter per batch. Efter utplacering av våra automatiserade nollpunktspallar, slutför roboten allt lastnings-, lossnings-, positionerings- och fastspänningsarbete. Enkel växlingscykel förkortas till 42-50 sekunder. Obevakat nattskift realiseras. Enligt tre månaders kontinuerlig produktionsstatistik ökar produktionskapaciteten på månatlig verkstadsnivå med 22 procent. Dimensionskonsistensen över arbetsstyckessatser förbättras uppenbarligen och mängden avfallsskrot sjunker avsevärt.
Fall 2:Ett storskaligt formtillverkningsföretag beläget i Pearl River Delta installerar flera uppsättningar av denna automatiserade pall inuti grafitelektroder för automatisk bearbetning. Alla elektrodbaser har enhetliga standardmått. Operatörer upprepar inte längre manuell indikering för varje elektrodbearbetningsuppgift. Dimensionskonsistensen hos färdiga elektroder förbättras avsevärt och den repetitiva arbetsintensiteten för formverkstadspersonal minskar. Föreslagna bildpositioner: foton på plats tagna i vår egen bearbetningsverkstad, real-shot bilder av kundens automationsarbetsstation, exploderade detaljfoton av pallkropp, foton tagna under fabriksuttagets noggrannhet-QC-inspektion.
Tillverkningsprocess
Alla automatiserade pallar går igenom fullflödesproduktion inklusive smide, CNC-bearbetning, värmebehandling, slipning och montering i vår interna CNC-fixturverkstad. Ingen komplett OEM-outsourcing antas.
Komplett produktionsarbetsflöde:
ämnessmide av legerat stål → grovbearbetning → första spänningsavlastande åldring → halvbearbetning → sekundär spänningsavlastande åldring → superprecisionsslipning → bussning presspassning → allmän montering → multi-artikel noggrannhet-&-prestanda inspektion → lufttäthetsskydd tryckförpackning → export anti-grade skyddspackning.
Kvalitetskontroll och certifieringar
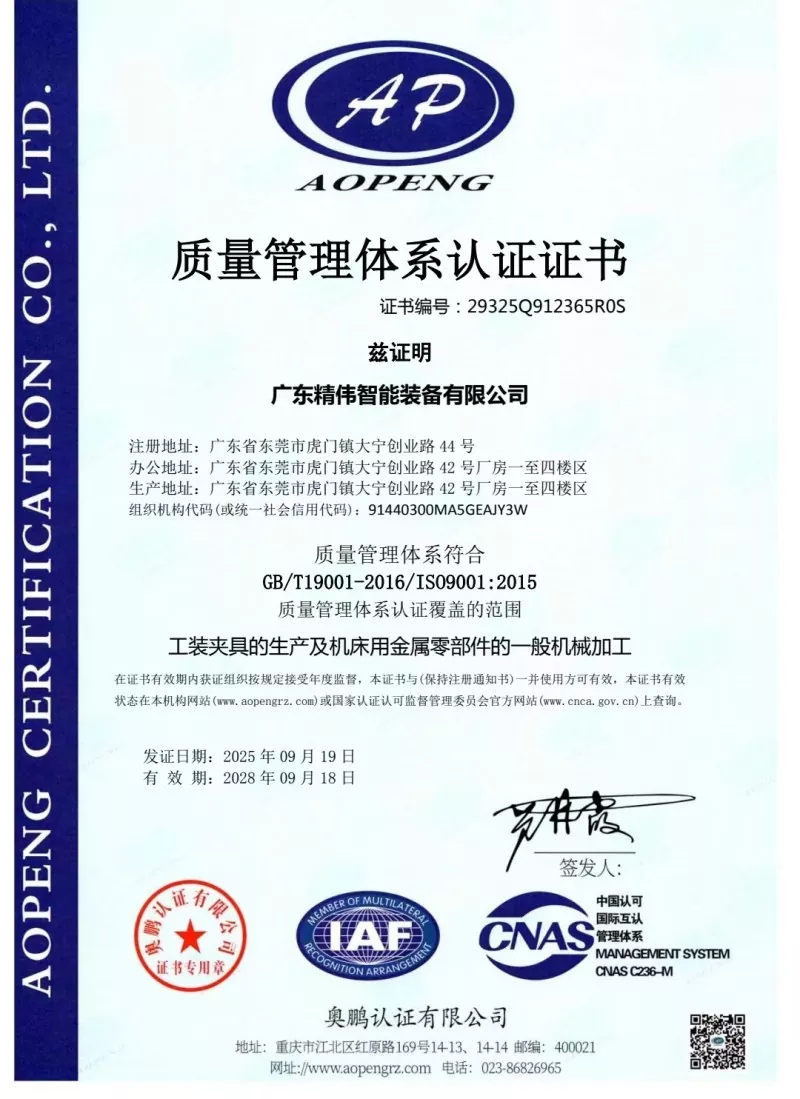
Obligatoriska inspektionsartiklar före leverans för varje enhet: upprepad positioneringsnoggrannhetstest, faktisk chuck-spännkraftsmätning, lufttäthetstryckhållningstest (max. tillåtet tryckfall ≤0,02 MPa inom 5 minuters hålltid), elektrisk-signal-logisk integritetstest. Varje enhet levereras med unikt fabrikskontrolldatablad. Vår fabrik är certifierad enligt ISO9001 kvalitetsledningssystem. Materialcertifikat finns för viktiga metallkomponenter. Tredjeparts laboratorieinspektion som utsetts av kunder är acceptabel.
Urvalsguide
Bekräfta först den faktiska ytterdimensionen av fixturhållaren på kundens plats för att matcha specifikationen för pallklämningsområde.
För det andra, kontrollera verkstadens luftkällas tillstånd. Tryckluftstrycket måste stabilt hålla sig inom 0,5-0,7 MPa. Om luftkällans tryck fluktuerar kraftigt, rekommenderas starkt att tryckreglerande filter trippelmonteras.
För det tredje, för automationsprojektupphandling, förtydliga IO-kommunikationsprotokollet mellan robot och PLC-styrsystem. Vi levererar komplett dokumentation för elektriska gränssnitt utan kostnad.
För det fjärde, ge maximal arbetsstyckesvikt om tunga arbetsstycken bearbetas. Vår tekniska personal kommer att göra en bedömning och bedöma om förstärkt pall i specialutförande krävs.
Anmärkningar om installation, driftsättning och drift
När du monterar pallen på verktygsmaskinens arbetsbord, fäst bultarna strikt enligt vridmomentvärdena som anges i manualen. Våldsam åtdragning med övermoment är förbjuden för att undvika deformation av pallkroppen. Olje-vattenfilter måste installeras på framsidan av tryckluftsinloppet för att förhindra att fukt och metallskräp kommer in i chucken och orsakar inre komponenter som rostar eller fastnar. Var 80-100:e ackumulerade arbetstimme, spraya torrsmörjmedelsspray på glidande friktionsytor inuti chucken.
Flytande motorolja är förbjuden, eftersom flytande olja drar till sig massiva aluminium- och järnspån och utlöser käftstopp. Undvik kraftig spånansamling under produktionen på pallens referensreferensplan. Operatörer måste blåsa och rengöra lokaliseringshål och referensplan med tryckluft vid varje skiftbyte. Kör aldrig enheten som överskrider den maximala klämkraften som anges på specifikationsbladet. Överbelastningsdrift orsakar permanent plastisk deformation av chuckbackarna och förstör permanent pallens positioneringsnoggrannhet.
Packning, ledtid och service efter försäljning
Stötsäkra förpackningsväskor av massivt trä av exportkvalitet med tjockt inre buffertskydd av skum har antagits för att skydda exakta datumytor mot kollisionsskador under långväga sjötransporter. Normal ledtid: 12-18 arbetsdagar. Vissa standardartiklar hålls i lager för kortare leveranstid.
12-månaders full enhetsgaranti täcker tillverkningsfel som inte orsakats av mänsklig missbruk; gratis reparation eller utbyte av reservdelar tillhandahålls. Fjärrstyrd online teknisk vägledning för installation och driftsättning finns tillgänglig. Betald driftsättningstjänst på plats kan erbjudas för bulkorderprojekt.
Skräddarsydd modifieringstjänst stöds, inklusive justering av klämområde, ändring av pneumatisk kretslayout och ändring av signal-utgångsform. Gratis prov är tillgängligt för kundutvärderingstest; fraktkostnad för prover ska betalas av köpare.
FAQ
F1: Kan automatiserad nollpunktspall med kraftchuck vara kompatibel med nollpunktsfixturer från andra tredjepartsmärken?
S: Datumdimensionen för standardversionen matchar vårt ursprungliga nollpunktssystem. Om kompatibilitet med andra märken nollpunktsfixturer krävs för ditt projekt, meddela tekniska krav innan orderläggning, skräddarsydd bearbetning av datumdimension kan realiseras.
F2: Kommer instabilt lufttryck att påverka fastspänningssäkerhet och tillförlitlighet?
S: Det kommer att ge direkt inverkan. Otillräckligt lufttryck minskar den faktiska chuckens fastspänningskraft och skapar risk för att arbetsstycket lossnar under skärning. En tryckreglerande filterenhet rekommenderas starkt för att stabilisera trycket inom 0,5-0,7 MPa.
F3: Vilka är de främsta orsakerna till försämrad exakthet vid upprepad positionering efter långvarig drift?
S: Tre vanliga grundorsaker: för det första ackumulerade spånföroreningar på referenslokaliseringsytor; för det andra, normalt slitage av inre glidande komponenter; för det tredje, deformation av pallkroppen orsakad av yttre kraftiga stötar. Prioritera rengöring och underhåll. Utslitna komponenter kan ersättas med separata reservdelar istället för att byta hela pallen.
F4: Kan denna pall appliceras på 5-axliga CNC-verktygsmaskiner?
S: Den är kompatibel med 5-axliga maskiner. Total monterad fixturhöjd måste beräknas för att förhindra kollision under 5-axlig spindeltiltning. Leverera verktygsmaskinmodell vid urvalsfasen så bedömer vi störningsrisken åt dig.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.
Nyheter Rekommendationer