Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






Självcentrerande CNC-skruvstycke med hög precision med rund bas
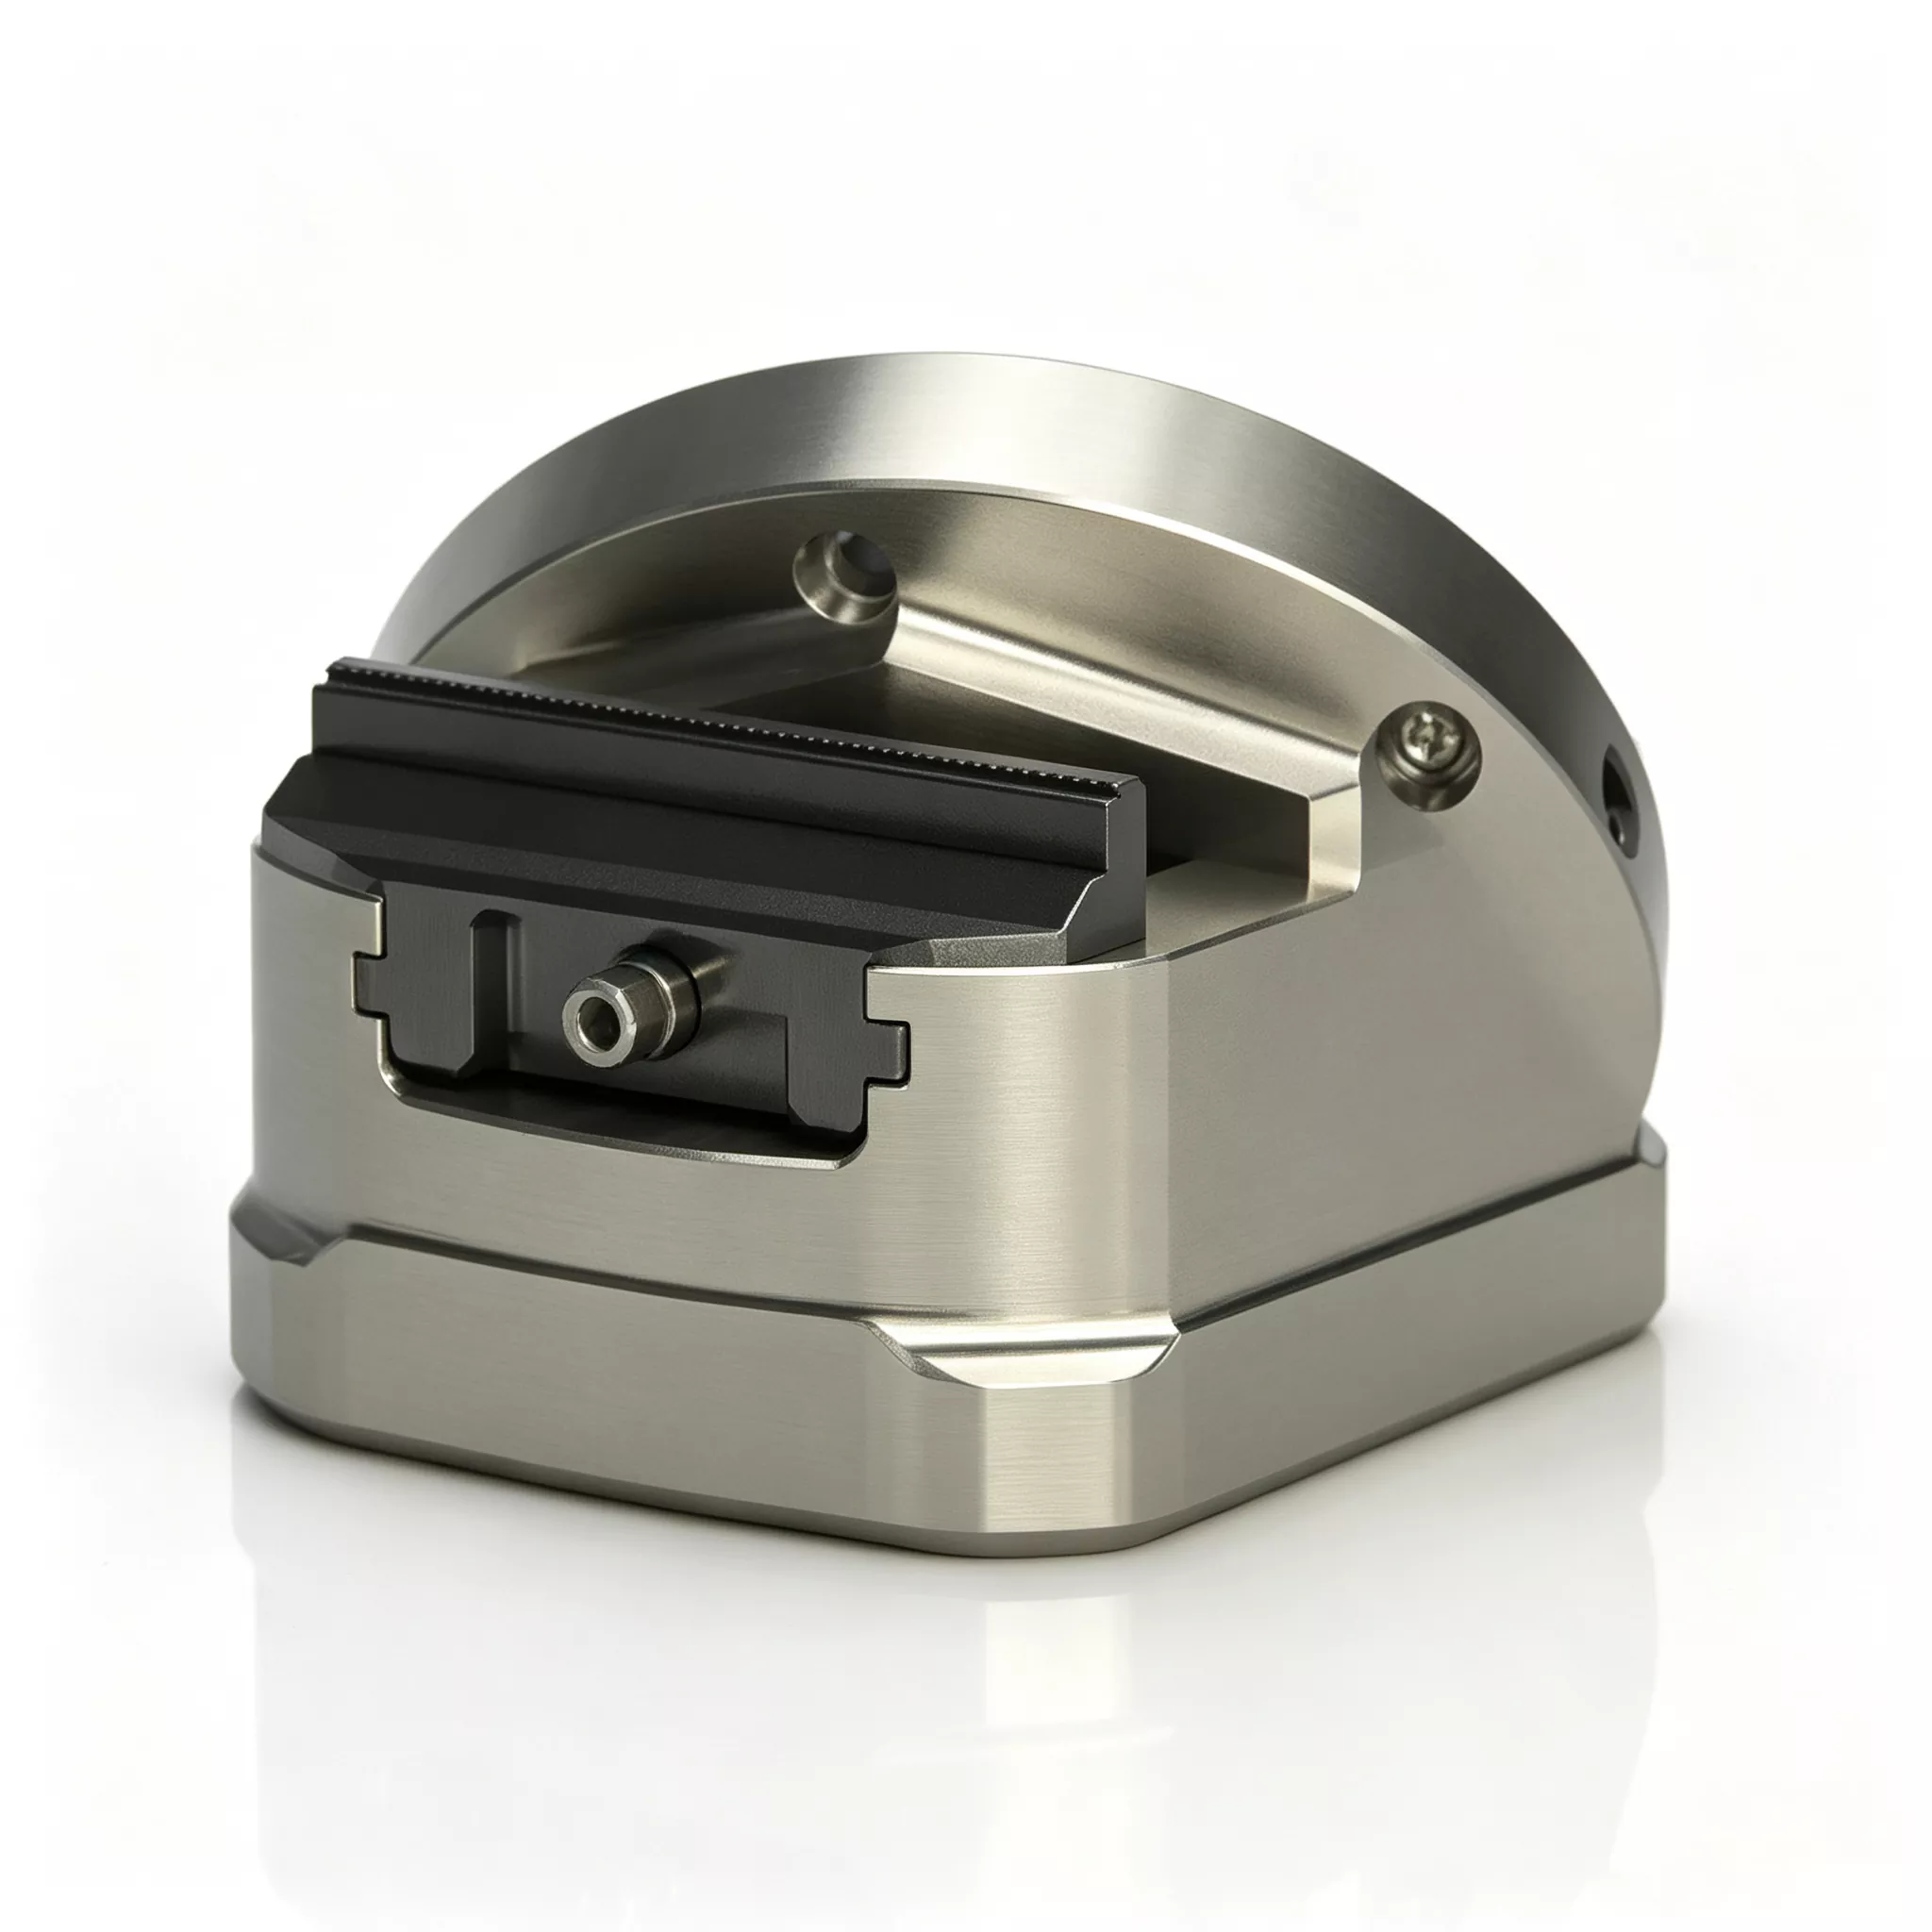
JWGRIP är den professionella tillverkaren och leverantören av anpassade självcentrerande CNC-skruvstycken med hög noggrannhet med rund bas för 5-axlig bearbetning i Kina, med standardmodeller helt i lager för snabb global leverans. Det är en högprecisions integrerad CNC-arbetshållarfixtur professionellt konstruerad för 5-axliga och komplexa fleraxliga CNC-bearbetningsoperationer. Tack vare premium segjärnskropp och induktionshärdad styrvägsstruktur integrerar den ultrahög repeterbar spännprestanda, kompakt utrymmesbesparande layout och skärstabilitet med hög styvhet i en enda integrerad enhet.
Detta självcentrerande skruvstycke med hög noggrannhet med rund bas har en repeterbarhet för kärnklämning på ±0,01 mm, vilket ger ultrastabil positioneringsprestanda för bearbetning av komplexa delar. Alla viktiga strukturella komponenter genomgår strikt spänningsavlastande åldringsbehandling efter grov bearbetning för att helt eliminera inre gjut- och bearbetningspåkänningar, vilket säkerställer långsiktig strukturell stabilitet. De induktionshärdade styrbanorna ger överlägsen slitstyrka under frekvent cyklisk fastspänning, bibehåller effektivt konsekvent positioneringsnoggrannhet och undviker noggrannhetsdämpning orsakad av långvarig drift.
Den optimerade, kompakta runda basen sparar maskinbordsutrymme och förhindrar effektivt verktygsinterferens under storvinkelsvängning och roterande indexeringsbearbetning. Med enkla och effektiva fastspänningsprocedurer, reducerar den avsevärt mänskligt inducerade installationsfel och maximerar spindelns drifttid. Den här Made-in-China-fixturen, som är allmänt tillämpbar på precisionssatsbearbetning av flyg- och rymdkomponenter, fordonsdelar och avancerade formdelar, minskar avsevärt extrajusteringstiden och säkerställer pålitlig och konsekvent dimensionell noggrannhet för precisionsbearbetningsuppgifter med hög komplexitet.
Arbetsprincip Förklaring
Det självcentrerande CNC-skruvstycket med hög precision med rund bas är en precisionsarbetshållningsenhet som huvudsakligen används på 4-axliga, 5-axliga CNC-bearbetningscentra, EDM-maskiner och precisionssliputrustning.
Dess centrala kännetecken är den cirkulära baskonstruktionen: jämfört med rektangulära skruvstycken, förstorar den runda baskonstruktionen spelet för roterande rörelser på maskinbord och undviker behovet av skrymmande mellanliggande adapterplattor.
Självcentrerande funktion realiseras av intern precision kamskruv synkron transmissionsmekanism:
1. Efter att skruvstycket är ordentligt fastsatt på verktygsmaskinens arbetsbord, placera arbetsstycket mellan två käftar.
2. Använd skruven för den centrala drivenheten; internt kamskruvset driver dubbla käftar för att röra sig inåt med identisk hastighet.
3. Arbetsstycket centreras automatiskt på maskinspindelns mittlinje, ingen tråkig manuell inriktning av mätklockan krävs.
Bearbetning av smärtpunkter
Faktisk multi-axlig batch-produktion avslöjar flera typiska begränsningar för konventionella arbetshållningslösningar:
1. Otillräckligt roterande spel för rektangulära skruvstycken
Rektangulär bas upptar stor bordsyta. Under storvinklad tiltning av 4-/5-axliga maskiner uppstår ofta verktyg-spindelinterferens. Ytterligare adapterplattor förbrukar Z-axelns rörelse ytterligare.
2. Noggrannhetsdämpning orsakad av cykliskt slitage på styrvägarna
Utan ytbehandling med hög hårdhet, slits styrvägskontaktytorna gradvis efter massiva fastspänningscykler. Självcentrerande datumdrift, som kräver upprepad manuell omjustering och sänkning av maskinens effektiva körtid.
3. Stort beroende av manuell centrering
Traditionella skruvar kräver erfarna operatörer för att slutföra centrering av visare. Positioneringsinkonsekvens som härrör från skillnader i operatörens skicklighet kommer att förstoras vid komplex skärning med flera vinklar, vilket resulterar i högvärdigt arbetsstyckeskrot.
4. Invasion av föroreningar förkortar fixturens livslängd
Dåligt tätade strukturer tillåter skärvätska och metallspån att komma in i inre transmissionsenheter. Slipande partiklar påskyndar komponentslitage och utlöser störningar vid långvarig kontinuerlig produktion.
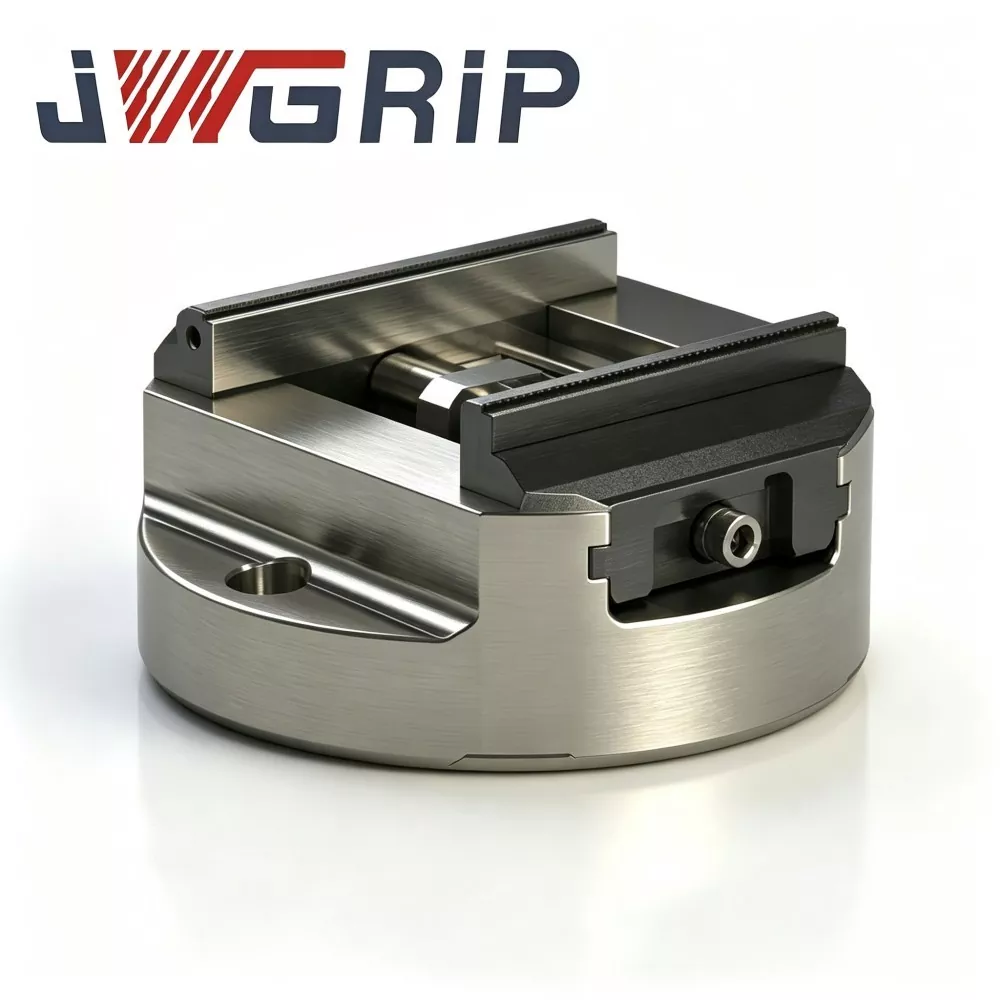
Monteringssammansättning
JWGRIP självcentrerande CNC-skruvstycke med hög precision med rund bas består av fem centrala funktionsenheter:
① Stressavlastande högkvalitativt segjärn med rund bas huvudkropp
② Induktionshärdad precisionsstyrningsgrupp
③ Intern kamskruv synkron dubbelkäftsdrivenhet
④ Utbytbart käftmonteringsgränssnitt (för hårda käftar / mjuka käftar)
⑤ Helt innesluten spån- och kylvätskebeständig tätningsenhet
1. Avspänningsavlastad kropp med rund bas av segjärn
Högkvalitativt segjärnsgjutgods med flera runda avspänningsavlastande åldringsbehandling. Utmärkt vibrationsdämpande egenskaper dämpar skärmärken. Cirkulär baskontur förbättrar rotationsspelet för 4-axlig / 5-axlig utrustning.
2. Induktionshärdad precisionsstyrningsgrupp
Styrvägskontaktytor får en induktionshärdningsbehandling och når hög ythårdhet. Precisionsslipade glidytor garanterar rörelser med låg friktion och långvarig slitstyrka under frekventa öppning-stängningscykler.
3. Intern kamskruv synkron drivenhet med dubbla käftar
Precisionstillverkad kamskruvtransmission ger perfekt synkroniserad rörelse för två käftar. Förverkligar automatisk centrering av arbetsstycket oberoende av den ursprungliga placeringen av arbetsstycket.
4. Utbytbart gränssnitt för montering av käftar
Stöder snabbt växling mellan hårda käftar och mjuka käftar av aluminium. Användare kan använda mjuka käftar för förbearbetning av specialprofilämnen utan att köpa extra dedikerade fixturer.
5. Helt sluten tätningsenhet
Tätningshuset omsluter den inre kamskruven och styrvägskammaren, blockerar metallspån och stänker kylvätska, vilket skyddar precisionsrörliga komponenter från nötande föroreningar.
Differentierade Core Performance Highlights
1. Garanterad ±0,01 mm upprepningsnoggrannhet
Verifierad av fabriksinspektionsutrustning för varje färdig enhet, inte bara teoretisk parameter. Stabil första delkonsistens bland batcher, vilket effektivt minskar avslagsfrekvensen och omarbetningsvolymen för högvärdiga fleraxliga komponenter.
2. Rundbasgeometri optimerad för fleraxlig roterande rörelse
Cirkulär kontur maximerar maskinens roterande arbetskuvert. Eliminerar Z-axelns rörelseförlust orsakad av extra adapterplattor. Ger tillräckligt med undvikande utrymme under komplex tiltning-roterande bearbetning och tillåter antagande av mer aggressiva skärparametrar.
3. Enastående vibrationsdämpande prestanda från segjärnskropp
Duktilt järnmaterial absorberar skärvibrationer effektivt. Håller tillbaka skrammelmärken som genereras under tunga skärförhållanden. Förbättrar ytkvaliteten på den färdiga delen och förlänger verktygets livslängd.
4. Induktionshärdade nyckelrörliga ytor HRC 58-62
Kritiska styr- och kamskruvytor når HRC 58-62 hårdhet. Behåller en stabil självcentrerande prestanda efter miljontals spänncykler och saktar ner noggrannheten som orsakas av ytnötning.
5. Helt sluten föroreningsisolerande tätningskonstruktion
Skyddar inre precisionstransmissionsdelar från spån och kylvätskestänk under vanliga CNC-verkstadsförhållanden. Förläng fixturens livslängd och stabiliserar kontinuerlig batchproduktionsprestanda.
6. Utbytbar hård/mjuk käke plus projektorienterad anpassad modifieringsmöjlighet
Snabbbyteskäftgränssnitt anpassar sig till olika arbetsstyckesprofiler. JWGRIP tillhandahåller skräddarsydd ingenjörstjänst: justera basmonteringslayout, käftkontur och spännslag för att tillfredsställa speciella krav på maskinbord och arbetsstycke.
Typiska tillämpningssektorer
1. Tillverkning av precisionskomponenter för flygindustrin
Turbinblad, strukturella ramar, landningsställsrelaterade komponenter med strikta toleranskrav och komplexa rumsliga konturer. Stabil självcentrerande prestanda möter flervinklade 5-axliga fräs- och borrkrav för högvärdiga flyg- och rymddelar.
2. Tillverkning av fordons- och motorsportkomponenter
Motorhus, transmissionshus, upphängningsstrukturella arbetsstycken. Lämplig för höghastighetsfräsning av aluminium- och titanlegeringsdetaljer under 4-axlig /5-axlig utrustning.
3. Tillverkning av form och stans
Formsprutningskärnor, pressformskomponenter. Hög styvhet och repeterande positioneringsnoggrannhet ger fin ytfinish och exakta funktionsdimensioner för formtillverkningsuppgifter.
4. Precisionsbearbetning för allmänna ändamål
Job-shop vertikal/horisontell bearbetning-center arbete inklusive fräsning, borrning, slipning och gängning. Tillförlitlig universell arbetshållning för blandade partier med flera varianter.
Arbetsflöde för installation
1. Rengör grundligt monteringsplanet för verktygsmaskinens arbetsbord och skruvstyckets runda bottenrefereringsyta. Ta bort metallspån, kylvätskerester och oljefläckar. Små främmande partiklar kommer att utlösa monteringsförskjutning och orsaka positioneringsavvikelse under fleraxliga roterande indexeringsoperationer.
2. Placera skruvstäd på verktygsmaskinens arbetsbord, rikta in monteringshålens positioner. Dra åt fästbultarna enligt vridmomentspecifikationerna i den officiella manualen. Bekräfta att skruvstädet är ordentligt fastsatt utan vingling.
3. Placera arbetsstycket mellan käftarna, använd den centrala drivskruven för att avsluta automatisk självcentrerande fastspänning. Byt hårda/mjuka käftar enligt arbetsstyckets material och ytterkontur.
4. Utför simulering av tomgångskörning av maskinen för fleraxliga lutningsindexeringsrörelser. Kontrollera om det finns mekaniska störningar och arbetsstyckets förskjutningstendens under simulerade skärbelastningar.
5. Fullständig provskärningsvalidering per testarbetsstycke. Inspektera dimensionella och geometriska toleransindex. Starta endast formell massproduktion efter att centrerings-klämprestanda uppfyller tekniska krav.
Underhållschecklista
1. Dagligt underhåll
Efter varje bearbetningsskift, torka av käftarnas bearbetningsytor och den runda basens nedre referensyta. Rensa spån och kylvätskestänk för att eliminera källor till positioneringsavvikelser.
2. Periodisk smörjning
Öppna underhållsåtkomsten för tätningsenheten med jämna mellanrum. Injicera lämpligt anti-nötningssmörjmedel för den interna kamskruvstransmissionsenheten för att hålla käftens öppning-stängningsrörelse jämn.
3. Inspektion av slitdelar
Inspektera käftkontaktytor regelbundet. Byt ut eller slipa om käftarna när repor eller slitage försämrar klämkvaliteten. Fortsätt INTE produktionen med slitna käftar.
4. Kvartalsvis noggrannhetsverifiering
Demontera skruvstäd från arbetsbordet varje kvart. Inspektera den runda basens datum för blåmärken och fördjupningar. Mät självcentrerande upprepningsnoggrannhet med mätverktyg, upptäck subtil noggrannhetsdrift före risker för batchskrot.
5. Långtidsskydd vid tomgångslagring
Rengör hela skruvstädenheten helt. Applicera en rostskyddsbeläggning på referens- och käftarbetsytor. Förvara i torr dammsäker miljö.
6. Anmärkningar om förbjuden användning
Förbjud överslagsklämning. Slå aldrig på skruvstädkroppen eller käftarna med tunga verktyg för att undvika deformering av basen och interna transmissionskomponenter.
Upphandlingsurvalsreferens
Kärnvärdet för JWGRIP självcentrerande CNC-skruvstycke med hög noggrannhet med rund bas:
① multiaxlig layout med cirkulär bas
② fabriksvaliderad ±0,01 mm repetitionsklämningsnoggrannhet
③ vibrationsabsorberande kropp av segjärn
④ induktionshärdade rörliga ytor med hög hårdhet
⑤ utbytbar hård-mjuk käkstruktur och specialdesignad kapacitet
Den löser smärtpunkter vid fleraxlig bearbetning: otillräckligt roterande spelrum, manuell centrering av mänskliga fel, noggrannhetsdrift orsakad av cykliskt slitage, dålig anpassningsförmåga för arbetsstycken med varierande profil.
Valpåminnelser:
1. Jämför maximal ytterdimension för arbetsstycket med skruvstäds effektiva klämslag och reservera rimlig säkerhetsmarginal.
2. Bekräfta layouten för maskinbordets monteringshål; utvärdera kompatibilitetsvillkor om matchning med nollpunktsbasplattor. Anpassad modifieringstjänst är tillgänglig för icke-standardiserade installationskrav.
3. Välj käfttyp: välj hårda käftar för metallarbetsstycken med hög skärkraft; använda mjuka käftar för förbearbetning av specialprofilämnen. Förbered extra käftsatser för produktion med hög blandningsvariant.
4. Standard lagerversioner ger snabb leverans; anta OEM specialtillverkad service för speciella monteringsdimensioner eller speciella käftprofilkrav.
FAQ
F1: Kan självcentrerande CNC-skruvstycke med rund bas med hög noggrannhet monteras på 4-axliga och vaggliknande 5-axliga roterande bord?
Ja. Dess cirkulära basdesign optimerar spelet med roterande axel för 4-axlig och vagga-typ 5-axlig utrustning. Beräkna fixturens totala höjd för antikollisionsbedömning före installation. Anpassade monteringshålslayoutändringar kan realiseras för speciella roterande bordsspecifikationer.
F2: Kan mjuka käftar användas på detta skruvstäd?
Absolut ja. Den antar utbytbart käftmonteringsgränssnitt. Hårda käftar och mjuka käftar av aluminium kan bytas fritt för att tillfredsställa olika krav för bearbetning av arbetsstycket.
F3: Vilken är den garanterade repetitionsnoggrannheten?
Garanterad noggrannhet vid upprepad klämning når ±0,01 mm, varje enskild enhet genomgår inspektion på fabriksmätningsutrustning.
F4: Stöder JWGRIP OEM / ODM specialbeställning?
Ja. Vi levererar one-stop OEM specialanpassad ingenjörstjänst inklusive logotypmärkning, dimensionsjustering och specialmaterialkonfiguration för att tillfredsställa personliga krav på projektnivå.
F5: Vilka är nyckelpunkterna för dagligt underhåll?
Genom att dra nytta av en helt sluten tätningskonstruktion krävs inget tungt underhållsarbete. Huvudfunktioner: håll de yttre ytorna rena från spån, utför regelbunden smörjning för inre kamskruvtransmission och inspektera regelbundet käftslitagetillstånd.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.

Nyheter Rekommendationer