Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






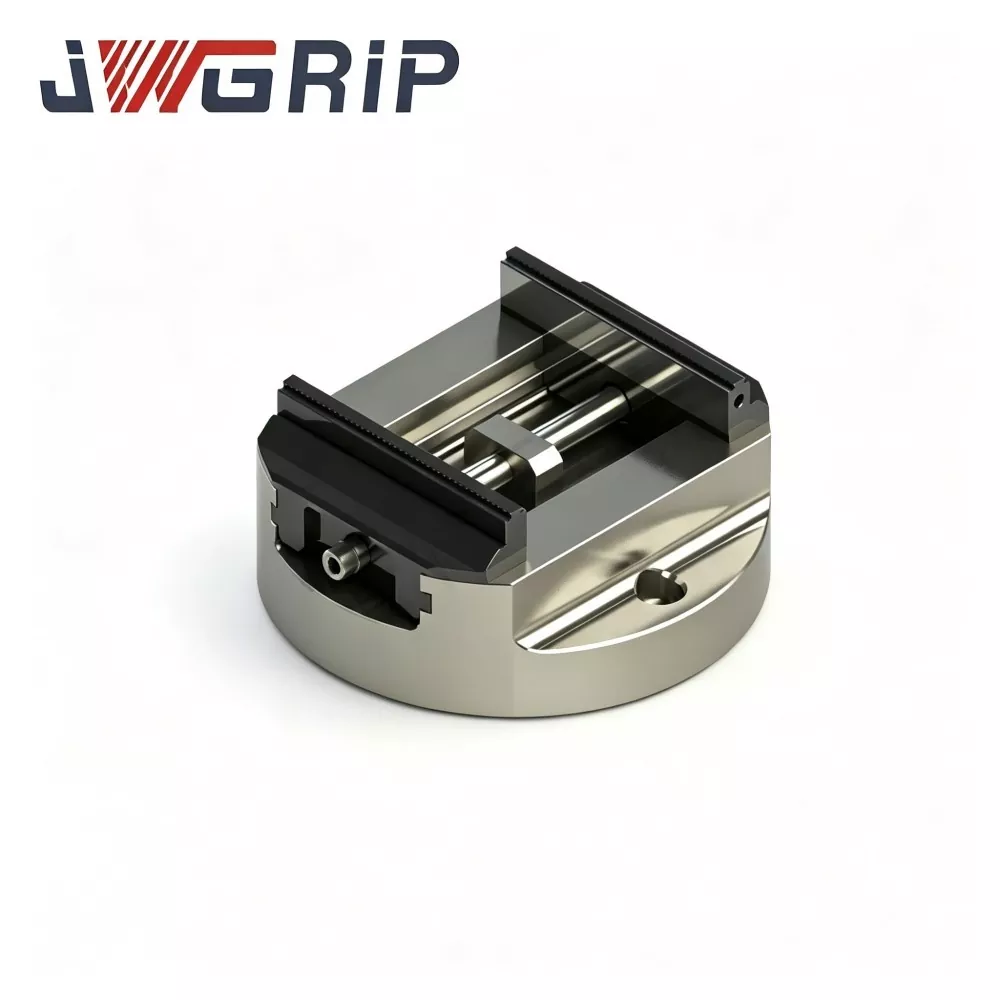
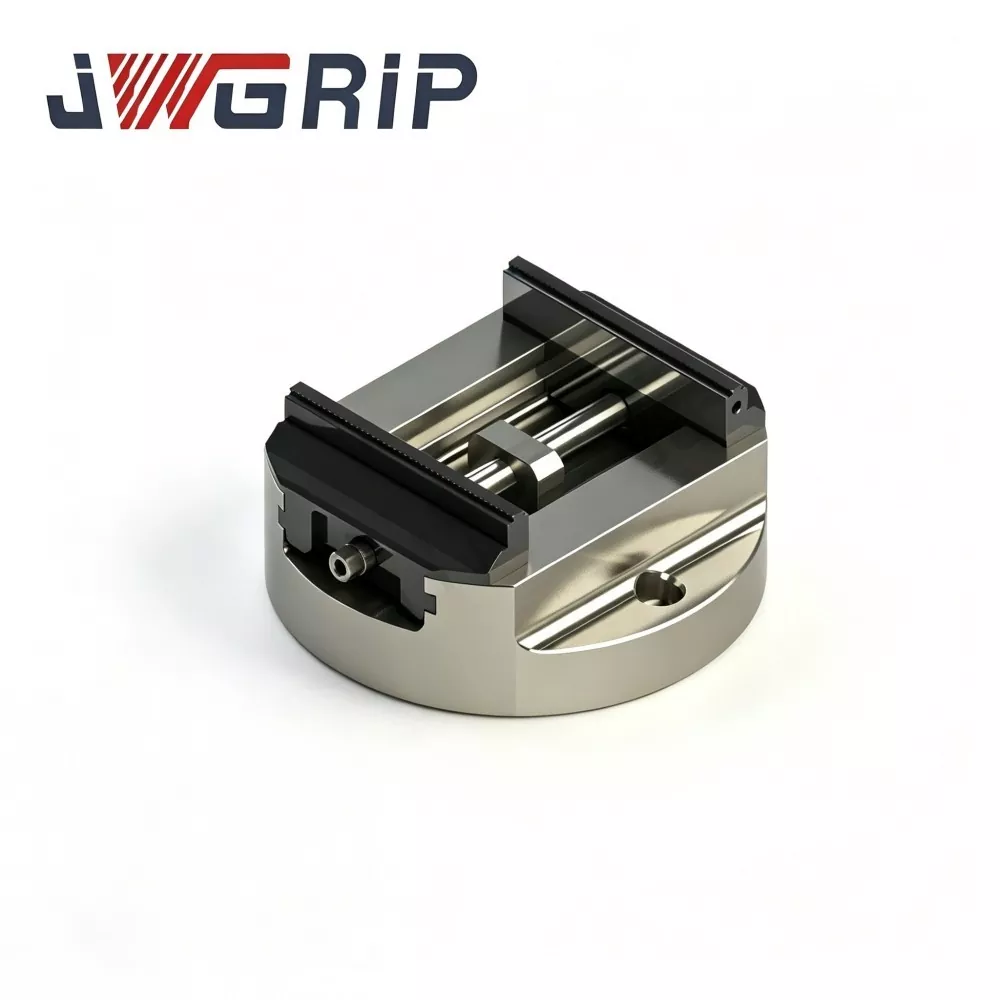
Kraftig självcentrerande skruvskruv med rund bas för 5-axlig bearbetning
JWGRIP är den professionella tillverkaren och leverantören av New Design Heavy-Duty Round Base Self-Centering Vise för 5-axlig bearbetning i Kina, med standardspecifikationer helt i lager för snabb projektleverans. Det är en specialbyggd integrerad spännanordning med hög styvhet som är professionellt optimerad för högbelastningsscenarier för 5-axlig simultan bearbetning, vagga-typ och bearbetningsscenarier. Genom att anta uppgraderad förtjockad rund basstruktur och tillverkad med högkvalitativa material och rigorösa industriella produktionsstandarder, integrerar den stark styvhet mot vältning, högeffektiv arbetsstyckesuppsättning och hållbar modulstruktur i en enda integrerad enhet.
Detta högpresterande, självcentrerande skruvstycke med rund bas har enastående styvhet mot vältning, effektiv spännmanövrering, ultralång livslängd och användarvänligt modulärt underhåll. Den förtjockade runda basen är gjord av höghållfast legerat stål och genomgår flera stressavlastande åldringsprocesser för att grundligt eliminera inre restspänningar, bibehålla stabila strukturella prestanda under omväxlande tungt skärvridmoment och stora vinklar svängningsförhållanden. Kärncentrerande transmissionsenheter är färdiga med ultraprecisionsslipningsteknik, vilket säkerställer exakt och konsekvent centreringsprestanda efter upprepad roterande indexering och långvarig cyklisk drift.
Med utmärkt motståndskraft mot spånerosion och kylvätskekorrosion undviker Heavy-Duty Round Base Self-Centering Vise för 5-axlig bearbetning effektivt internt komponentslitage och noggrannhetsdämpning i tuffa verkstadsmiljöer. Allmänt tillämplig på tunga formkomponenter, strukturella delar av höghållfasta legeringar, kraftiga roterande arbetsstycken och precisionsmekaniska gjutgods, denna Made-in-China-fixtur ger stabila, pålitliga och högbelastningslösningar för fastspänningslösningar för globala 5-axliga CNC-bearbetningsverkstäder.
Verkliga flaskhalsar
1. Vältningsmoment vid stora lutningsvinklar
När vaggbordet svänger arbetsstycket till 45°–90° lutning, genererar kombinerat gravitationsmoment plus tangentiell skärkraft en enorm vältningsbelastning på skruvstädbasen. Vanliga tunnväggiga skruvstycken med rund bas producerar mikrodeformation, vilket orsakar centreringsdatumförskjutning och flersidig dimensionell inkonsekvens efter indexering.
2. Tungt krav på fastspänningsämnen
Formstål, tjocka gjutgods och höghållfasta legeringsämnen kräver mycket hög klämkraft för att motstå 5-axlig lutande skärpåverkan. Vanliga kuggstångsväxellådor utsätts för elastisk deformation under hög klämkraft, vilket leder till asymmetrisk käftrörelse och partiell glidning av arbetsstycket.
3. Tidskrävande datuminställning på maskinen
Konventionella konstruktioner med rund bas saknar optimerat koncentriskt monteringsdatum. Varje skruvstädinstallation på vaggbordet kräver upprepad justering av mätklockan, vilket förbrukar avsevärd hjälptid utan skärande.
4. Hård 5-axlig verkstadskontamination
5-axlig bearbetning genererar massivt stänkande kylvätska och metallspån från alla håll. Otillräcklig tätning gör att föroreningar kan invadera den inre transmissionskammaren, vilket orsakar stopp, korrosion och progressiv noggrannhet.
5. Höga underhållskostnader vid kontinuerlig produktion av tung last
Icke-modulära käftkonstruktioner tvingar byte av hela skruven när käftytorna slits ut under långvarig fastspänning med tung belastning, vilket ökar de långsiktiga verkstadsdriftskostnaderna.
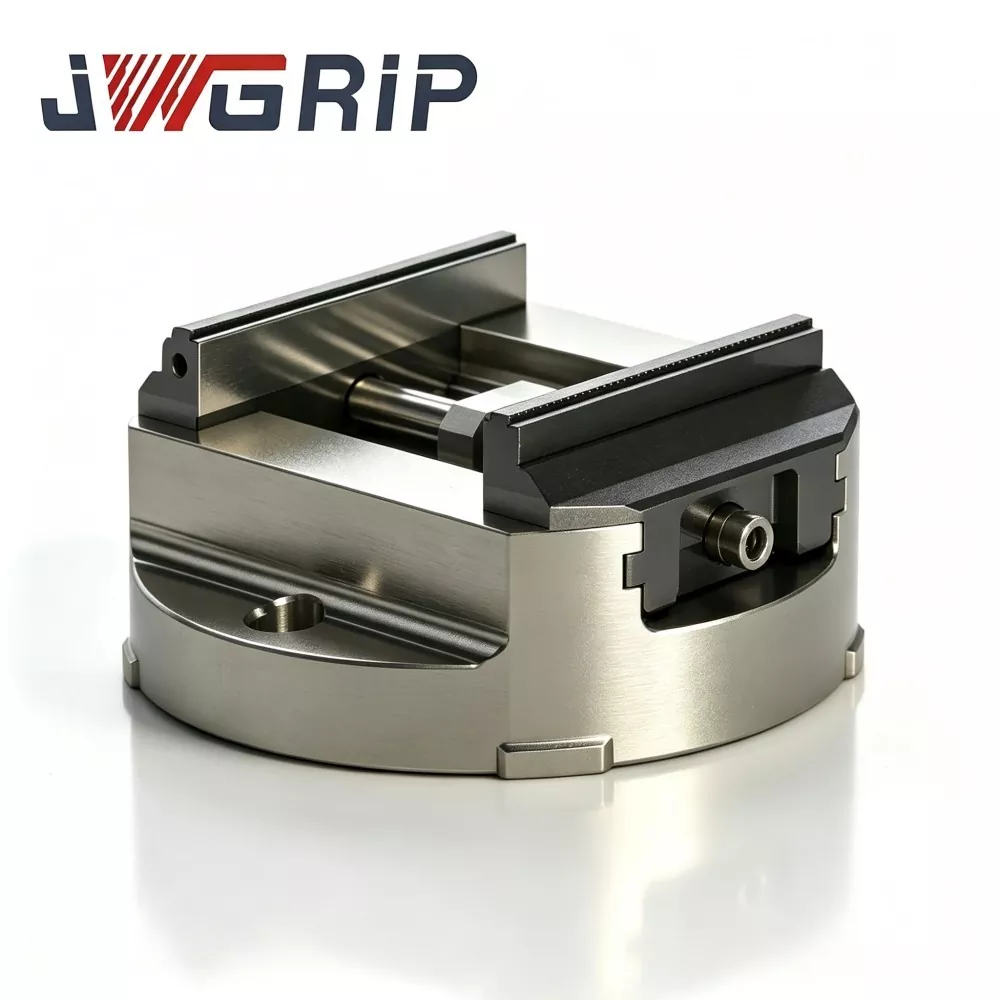
JWGRIP Heavy-Duty Round-Base självcentrerande skruvstycke är konstruerat mot alla ovan nämnda flaskhalsar genom fem kärnmått: förtjockad förstärkt rund bas, kraftig transmission med förstorad tvärsektion, vagga-bordsoptimerad monteringsdatum, flerlagers labyrint, helt inneslutet system med hård modulbyte och utbytbar tätning.
Monteringssammansättning
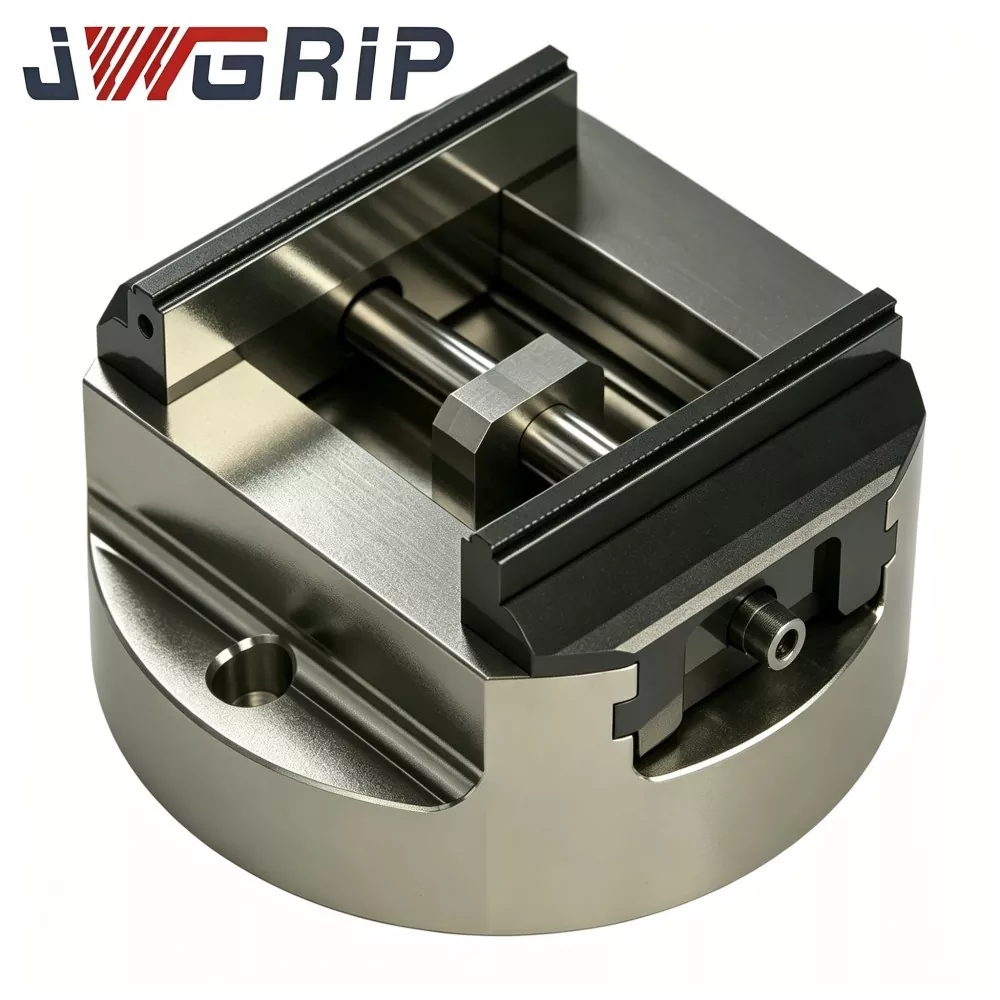
JWGRIP Heavy-Duty självcentrerande skruvstycke med rund bas för 5-axlig bearbetning består av fem kärnenheter:
· Förtjockad förstärkt avspänningsavlastad rund bas
· Kraftig synkron växellåda med förstorat tvärsnitt
· Modulärt utbytbart hårdkäftset med hög hårdhet
· Vaggbordsoptimerad monteringsdatumplattform
· Helsluten tätningsenhet i labyrint i flera lager
1. Förtjockad förstärkt rund bas
Höghållfast legerat stål tjockväggigt gjutgods med tät radiell förstärkningsribba layout. Flera stressavlastande åldringscykler eliminerar kvarvarande stress. Under vaggans lutning med stor vinkel plus stor skärkraft, undertrycker basen effektivt mikrodeformation och bibehåller centreringsdatumstabilitet efter upprepad indexering.
2. Kraftig synkron växellåda
Kylda kuggstångskomponenter med förstorat tvärsnitt motstår elastisk deformation med hög klämkraft. Dubbla käftar bibehåller synkron förskjutning med hög precision även vid fastspänning av tunga solida ämnen, undviker asymmetrisk klämkraft och partiell glidning av arbetsstycket i 5-axliga tiltnings-kapningsförhållanden.
3. Modulärt utbytbart system med hårda käkar
Hårda käftar antar oberoende avtagbar modulär design. Flera käftprofilalternativ tillgängliga för cylindriska, stegvisa och oregelbundna tunga arbetsstycken. Efter långvarigt slitage med tung belastning kan käftarna bytas separat utan att byta hela skruvstycket.
4. Vagga-bord-optimerad monteringsdatum
Yttercirkelns koncentriska datum och placeringsstift/monteringshålslayout följer vanliga standarder för vaggabord. Installation för direkt positionering stöds, vilket minskar beroendet av anpassade adapterplattor och minskar toleransen för staplade monteringar som införs av övergångsdelar.
5. Multi-layer labyrinth helsluten tätning
Flerstegs labyrintstruktur plus slitstarka gummitätningsringar bygger flerbarriärskydd. Den isolerar massivt stänkande kylvätska och metallspån från 5-axlig bearbetning från att invadera inre överföringskammare för tung last, vilket förhindrar överföringsstopp och precisionsdämpning.
Arbetssammanfattning
Efter att skruvstycket har fästs på monteringsplanet för vaggan via lokaliseringsstift och bultar, placera ett tungt arbetsstycke mellan hårda käftar. Aktivera intern kraftig synkron transmission; dubbla käftar rör sig synkront för att avsluta automatisk centreringsklämning. När vaggbordet utför tiltning i stor vinkel och roterande indexering för flersidig bearbetning, motstår den förtjockade förstärkta runda basen ett vältande moment. Flerlagers labyrinttätning skyddar inre transmissionsdelar. Modulära backar kan bytas ut för att matcha olika geometrier för tunga arbetsstycken.
Kärntekniska höjdpunkter
1. Förtjockad, förstärkt konstruktion med rund bas med utmärkt anti-veltning
Till skillnad från tunnväggiga vanliga skruvstycken med rund bas, förbättrar förtjockad vägg plus en tät radiell förstärkningsribba layout och avspänningsavlastning i flera cykel avsevärt den strukturella styvheten. Under ett enormt vältande moment som genereras av vaggbordets lutning i stor vinkel tillsammans med kraftig skärkraft, undertrycks mikrodeformationen av den cirkulära basen effektivt. Centreringsreferens förblir stabilt efter upprepade indexeringsrörelser, vilket garanterar dimensionell överensstämmelse för flersidig bearbetning för tunga arbetsstycken.
2. Kraftig höghållfast synkron kuggstångsväxellåda
Kylda kuggstångskomponenter med förstorat tvärsnitt motstår elastisk deformation med hög klämkraft. Även vid fastspänning av tunga solida ämnen, bibehåller dubbla käftar synkron förskjutning med hög precision, och undviker asymmetrisk klämkraft och partiell glidning av arbetsstycket i 5-axliga tiltningsförhållanden. Tillfredsställer tunga fastspänningskrav för formstål, tjocka gjutgods och höghållfasta legeringsämnen.
3. Monteringsdatum optimerad för vanliga vaggor med 5-axlar roterande bord
Yttercirkelns koncentriska datum och placeringsstift/monteringshålslayout följer vanliga standarder för vaggabord. Installation för direktpositionering stöds, vilket minskar beroendet av anpassade adapterplattor. Det minskar toleransen för staplade monteringar som introduceras av övergångsdelar och sänker arbetsbelastningen för förberedelse av fixturen.
4. Multi-layer labyrinth helsluten tätningsenhet
Flerstegs labyrintstruktur plus slitstarka gummitätningsringar bygger flerbarriärskydd. Den isolerar massivt stänkande kylvätska och metallspån från 5-axlig bearbetning från invaderande inre överföringskammare för tung last. Förhindra överföringsstopp och precisionsdämpning orsakad av verkstadsföroreningar, förbättra hållbar serviceprestanda under kontinuerlig massproduktion med tung belastning.
5. Modulärt utbytbart hårdkäftssystem med hög hårdhet
Hårda käftar antar oberoende avtagbar modulär design. Efter långvarigt slitage med tung belastning kan käftarna bytas separat utan att byta hela skruvstycket. Flera käftprofilalternativ finns tillgängliga för cylindriska, stegvisa och oregelbundna tunga arbetsstycken, vilket möjliggör flexibel konfiguration för olika produktionssatser.
6. Fullständig teknisk support för OEM-anpassad utveckling
Som en Kina-baserad fixturtillverkare stöder JWGRIP-fabriken projektorienterad OEM-anpassad utveckling. Riktade justeringar inkluderar modifiering av klämslag, utveckling av speciell käftprofil, omläggning av monteringshål för icke-standardiserade vaggbord och speciell optimering av tunga laster, som tillfredsställer personliga krav på fixtur i komplexa 5-axliga tunglastbearbetningsprojekt.
Applikationssektorer
1. Kraftig formtillverkning
Stora formkärnor, tunga forminsatser och tjocka formbaskomponenter. Tung belastning motstår 5-axlig grovfräsning. Anti-veltning rund bas säkerställer flersidig indexerande dimensionell konsistens, sänker formens provkörda skrothastighet och förkortar formutvecklingscykeln.
2. Bearbetning av strukturdelar av höghållfasta legeringar
Aerospace höghållfasta legeringsämnen, tunga strukturella ramar. Synkroncentrering med hög precision uppfyller strikta koaxialitets- och positionstoleranskrav för högvärdiga legeringskomponenter.
3. Tung bearbetning av gjutjärn och gjuteridelar
Tjockgjutna ämnen, tunga mekaniska gjutgods. Kraftig transmission och hårdbackskonfiguration tål hög materialborttagning grovfräsning av gjutna arbetsstycken under 5-axliga tiltningsförhållanden.
4. Tung utrustning och tillverkning av komponenter för ingenjörsmaskiner
Stora bottenplattor, tunga konstruktionsfästen och roterande tunga delar. Brett spännkraftsområde och anti-vridningsbas anpassar sig till olika geometrier för tung utrustning.
5. Tillverkning av tunga konstruktionsdelar med ny energi
Stora batterihus strukturella ämnen, tunga chassiramar. 5-axlig flersidig fräsning och borrning med stabil centreringsprestanda stöder massproduktionskapacitet.
6. Allmänna fleraxliga precisionsverkstäder för tung last
Olika tunga mekaniska roterande delar. Stöder frekvent växling av tunga arbetsstyckesvarianter. Vagga-bord-optimerad monteringsdatum minskar fixturinstallationsarbetet för 5-axliga verkstäder.
Arbetsflöde för installation
1. Rengöringsinspektion före installation
Rengör noggrant monteringsplanet för vaggans roterande bord, skruvstyckets runda bottenkontaktyta och lokaliseringsstiftshålen. Ta bort metallspån, kylmedelsrester och oljefläckar helt. Små främmande partiklar kommer att orsaka lutning av skruvstäderna, förstärka avvikelsen vid tippning av vagga-bord med stor vinkel och allvarligt försämra flersidig bearbetningsnoggrannhet för tunga arbetsstycken.
2. Datumpositionering och fastsättning
Placera skruvstäd på monteringsplanet för vaggan, sätt i lokaliseringsstiften. Utför mätklockans centreringsjustering med hänvisning till den yttre koncentriska referenspunkten med rund bas. Efter avslutad centrering, dra åt monteringsbultarna strikt i enlighet med verktygsmaskinens vridmomentvärde. Dubbelkolla skruvstäd är ordentligt fastsatt utan skakningar eller lägesspel.
3. Justering av fastspänning av tungt arbetsstycke
Placera ett tungt arbetsstycke mellan hårda käftar. Aktivera synkron självcentrerande klämmekanism. Justera spännkraften efter arbetsstyckets material och skärprocess. Applicera tillräckligt hög spännkraft för tunga solida ämnen för att motstå kombinerad belastning av 5-axligt tippande vridmoment och fräsande skärkraft. Undvik att otillräcklig spännkraft leder till att arbetsstycket glider.
4. Vaggbords full-range inaktiv verifiering
Utför heltäckande tiltning och roterande indexering av tomgångsrörelse av vaggbordet. Simulera faktiska 5-axliga arbetsförhållanden, inspektera för mekaniska störningar, kontrollera att ingen arbetsstyckets förskjutningstendens uppstår under simulerat vältmoment och skärbelastning. Endast godkänt vilokörningstest kan gå in i provskärningsfasen.
5. Verifiering av noggrannhet på prov
Utför provskärningsbearbetning med test av tungt råämne. Mät mångsidiga dimensionella och geometriska toleransindex. Bekräfta att centreringsstabilitet och anti-vältningsprestanda uppfyller tekniska krav innan formell massproduktionsbearbetning.
Underhållsregimen
1. Dagligt rutinunderhåll Efter varje produktionsskift, rengör fastspänningsytorna med hårda käftar och den runda basens referensyta. Ta bort ansamlade spån och kylmedelsrester för att eliminera källor till positioneringsavvikelser.
2. Halvmånatligt smörjarbete Öppna åtkomst till underhåll av tätningsenheten. Injicera speciellt högviskös antislitagefett i det interna tunga växellådsparet. Håll käftens synkrona rörelse jämn och stabilisera transmissionsgapstatus under kontinuerlig 5-axlig indexering.
3. Regelbunden inspektion av bärbara delar. Inspektera kontaktytor med hårda käkar regelbundet. Byt ut modulära käftar självständigt när repor eller slitage försämrar klämkvaliteten. Fortsätt INTE att köra produktionen med slitna käkar; detta kommer att orsaka centreringsfel för tunga arbetsstycken.
4. Kvartalsvis datumverifieringsprocedur Demontera skruvstäd från vaggbordet varje kvartal. Inspektera den runda bottenytan med avseende på blåmärken eller fördjupningar. Mät självcentrerande upprepningsnoggrannhet med mätare, upptäck subtil noggrannhetsdrift före incidenter med massproduktionsskrot.
5. Långtidsskydd vid tomgångsförvaring Rengör hela skruvstädenheten helt när den hålls ur drift under långa perioder. Applicera en rostskyddande beläggning på den runda basen och arbetsytor med käftar. Förvara i torr dammsäker miljö.
6. Regler för förbjuden användning Förbjud överslagsklämning och överbelastning av arbetsstycket. Slå aldrig på skruvstädkroppen eller käftarna med tunga verktyg för att undvika deformation av rund bas och skador på inre transmissionskomponenter.
Vanliga feldiagnoser och åtgärder
Fel 1: Mångsidig dimensionsinkonsekvens efter 5-axlig indexering
· Möjliga orsaker: slitage på käkens yta; otillräcklig klämkraft; lösa monteringsbultar med rund bas; otillräcklig smörjning leder till drift av transmissionspar-gap
· Lösningar: Byt ut slitna modulära käftar; justera spännkraften för att passa arbetsstyckets egenskaper; dra åt monteringsbultarna till standardmoment; fyll på speciellt smörjfett och återverifiera centreringsnoggrannheten.
Fel 2: Tröga käkrörelser, försämrad prestanda för synkroncentrering
· Möjliga orsaker: Spån/kylvätska tränger in i den förseglade transmissionskammaren; utarmning av smörjmedel; förskjutning av överföringsparspel
· Lösningar: Öppet tätningshus; helt rengör inre kuggstångsenheter; påfyllning av slitageskyddsfett; finjustera överföringsklareringsparametrar.
Fel 3: Positionsförskjutning inträffar efter upprepade indexeringscykler för vaggbord
· Möjliga orsaker: Främmande föroreningar som fastnat mellan den runda basen botten-datum och vagga-bord plan; monteringsbult under vridmoment; lokal mikrodeformation från långvarig överbelastningsdrift
· Lösningar: Demontera skruvstäd; rengör två parningsytor noggrant; dra åt bultarna med specificerat vridmoment; inspektera den runda basen för permanent deformation; byt ut skruvstädenheten om permanent deformation finns.
Fel 4: Arbetsstyckets mikroglidning vid kraftig 5-axlig grovfräsning
· Möjliga orsaker: Otillräckligt låsmoment; spånrester som har fastnat på hårdkäftiga klämytor
· Lösningar: Öka låsmomentet måttligt; rengör käftkontaktytorna helt innan arbetsstycken kläms fast.
Förpackning & frakt
JWGRIP Heavy-Duty självcentrerande skruvstycke med rund bas för 5-axlig bearbetning:
· Modeller med standardlager stöder snabb global leverans.
· Varje skruvstäd genomgår strikt precisionsinspektion med flera artiklar innan de lämnar fabriken, åtföljd av en formell precisionstestrapport och produktkvalifikationscertifikat.
· Anti-rost passiveringsbehandling tillämpas för alla datumytor.
· Enhetsprodukter använder stötdämpande pärlbomull plus höghållfast kartongförpackning.
· Exportinriktade beställningar använder stöttålig gasningsfri förpackning av träskåp som skiljer mellanväggarna och skyddar arbetsytor med rund bas och hårda käftar mot precisionsskador under långväga sjö-landtransporter.
· OEM anpassade utvecklingsmodifierade beställningar följer ömsesidigt förhandlad ledtid.
Utvärderingspoäng för tekniskt urval
Heavy-Duty, självcentrerande skruvskruv med rund bas för 5-axlig bearbetning riktar sig mot tunga belastningsscenarier för lutningsindexering med flera vinklar för 5-axlig utrustning av vaggatyp. Det löser kärnindustrins smärtpunkter:
· Otillräcklig styvhet mot vältning av rund bas
· Centreringsdrift under upprepad indexering
· Dålig anpassningsförmåga till vaggbord
· Otillräcklig spännkraft för tunga fasta ämnen
· Snabbt slitage orsakat av hård 5-axlig verkstadsmiljö
Standardversioner i lager passar de flesta vanliga 5-axliga maskinverktygsprojekt i vaggastil, med kort leveranscykel och stabil högprestanda. För projekt med icke-standardiserade installationsmått för vaggabord, arbetsstycken med supertung belastning eller speciella käftprofilkrav, rekommenderas att använda OEM-skräddarsydd ingenjörstjänst.
När du gör urvalsutvärdering:
1. Bekräfta först arbetsstyckets maximala konturdimension och erforderligt spännslag.
2. Verifiera den fysiska dimensionen och lokaliseringsstiftslayouten på platsens vaggaliknande 5-axliga roterande bord.
3. Detta skruvstäd har en hållbar strukturell prestanda för tung last, användarvänlig drift och lättskött modulär design.
4. Det sänker effektivt kasseringsfrekvensen för tunga 5-axliga delar och minskar de långsiktiga kostnaderna för verkstadsunderhåll.
FAQ
F1: Kan detta skruvstäd tåla ett stort vältande moment när vaggbordet lutar till maximal vinkel?
Ja. Förtjockad förstärkt avspänningsavlastad rundbasstruktur är speciellt optimerad för stora vältningsmoment arbetstillstånd för 5-axliga maskiner av vaggatyp. Den hindrar mikrodeformation under maximal vinkeltiltning och kraftig skärande kombinerad belastning.
F2: Måste jag byta ut hela skruvstädet efter hårt slitage?
Nej. Hårda käftar har en oberoende modulär avtagbar design. Slitna käftar kan bytas separat utan att byta ut hela skruvstädenheten, vilket minskar de långsiktiga underhållskostnaderna.
F3: Kan den monteras direkt på vanliga vagga-stil 5-axliga roterande bord?
Monteringshål och lokaliseringsstiftslayout i standardversion matchar vanliga vaggbordsspecifikationer. För speciell icke-standardiserad vaggbordsutrustning kan OEM-skräddarsydd utveckling realisera adaptiv modifiering.
F4: Är Heavy-Duty självcentrerande skruvskruv med rund bas för 5-axlig bearbetning lämplig för grovfräsning med hög belastning med hög materialavverkningshastighet?
Ja. Kraftig synkron transmission och hårdkäftskonfiguration med hög hårdhet kan tillfredsställa grovfräsning av tjocka formstålämnen och tunga gjutna arbetsstycken under 5-axliga tiltningsförhållanden.
F5: Krävs upprepad inriktning av mätklockan för varje batchväxling efter initial centrering?
Efter att ha slutfört engångsreferenscentrering under första installationen förblir det relativa positionsförhållandet mellan skruvstäd och vaggbord oförändrat. Batch-over kräver endast visuell inspektion utan upprepat fullt centreringsarbete med mätklockan.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tel
-
E-post
Välkommen att skicka förfrågan till JWGRIP. Vårt professionella tekniska team och försäljningsteam kommer att tillhandahålla gratis armaturval, anpassad lösningsdesign och korrekt offert.

Nyheter Rekommendationer